
ap und ae beim Fräsen: Unterschied, Formel und Spanungsdicke
Inhaltlich verantwortlich: Kevin Zeng, Leiter Operations · Fachliche Prüfung: Jiack Liu, Leiter Technik · Stand: 19. Oktober 2026
Der Unterschied: ap ist die axiale Schnitttiefe, ae ist die radiale Eingriffsbreite. Die maximale Spanungsdicke ergibt sich aus beiden und dem Eingriffswinkel – nicht aus ap allein. Formel, Vergleichstabelle und Rechenbeispiel stehen unten.
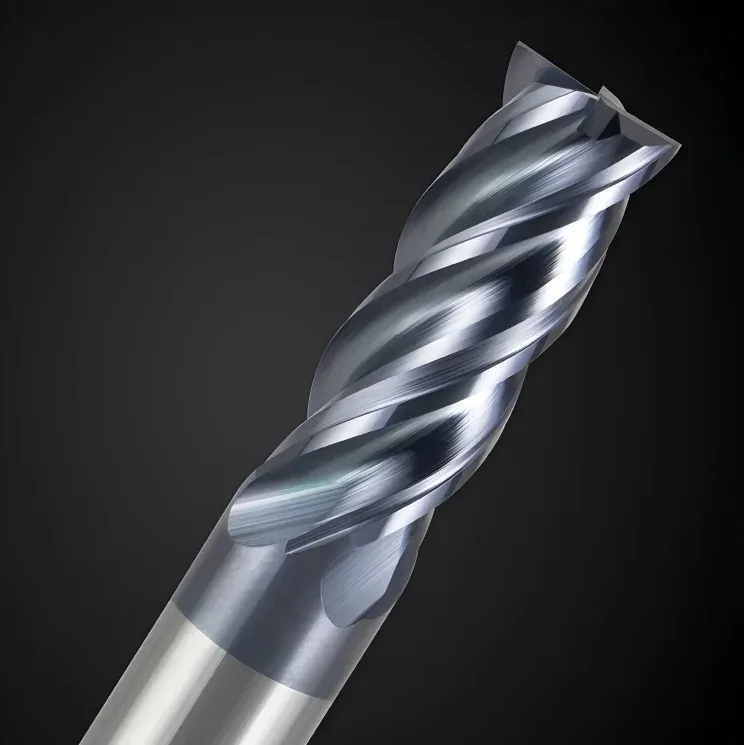
Inhalt anzeigen
Muss die Spanungsdicke bei meiner Bearbeitung geprüft werden?Was bedeuten Schnitttiefe und Eingriffsbreite?Wie verändert ae die Spanungsdicke?Wann ist eine Vorschubanpassung zu prüfen?Welche Grenzen setzt die konkrete Geometrie?Rechenbeispiel für gleichen Zahnvorschub und unterschiedliche EingriffeEingriffssituationen vergleichenCheckliste für Werkzeugauswahl und AnfrageWerkzeugauswahl mit HC vorbereitenHäufige Fragen zu ap und aeQuellen und weiterführende InhalteKurzantwort
Kurzantwort. Bei einem zylindrischen Schaftfräser beschreibt ap die axiale Schnitttiefe und ae die radiale Eingriffsbreite. Bei kleinem radialem Eingriff kann die maximale Spanungsdicke unter dem Zahnvorschub fz liegen. Ob eine Vorschubanpassung sinnvoll ist, muss anhand der Werkzeugdaten, der tatsächlichen Eingriffsbedingungen und der CAM-Einstellungen geprüft werden.
Dieser Leitfaden richtet sich an CNC-Programmierer, Prozessplaner und technische Einkäufer. Er erklärt vor allem das gerade Umfangsfräsen mit der zylindrischen Umfangsschneide eines Schaftfräsers. Kugel-, Torus- und Rundplattengeometrien sowie wechselnde Eingriffe benötigen eine eigene Betrachtung. Die folgenden Berechnungen sind keine werkstoff- oder werkzeugspezifische Schnittdatenfreigabe.
Muss die Spanungsdicke bei meiner Bearbeitung geprüft werden?
Beginnen Sie mit dem tatsächlichen Schnitt, nicht mit einem pauschalen Korrekturfaktor. Die folgende Reihenfolge zeigt, ob die geometrische Betrachtung zu Ihrer Aufgabe passt und welche Angaben zuerst fehlen.
| Prüfschritt | Frage | Konsequenz |
|---|---|---|
| Bearbeitung | Gerade Seitenbearbeitung mit zylindrischer Umfangsschneide? | Bei anderer Geometrie zunächst das passende Modell wählen. |
| Eingriff | Wie groß ist ae im Verhältnis zum Durchmesser D? | ae/D bestimmen; ein Millimeter allein beschreibt den relativen Eingriff nicht. |
| Werkzeugdaten | Für welchen Eingriff gelten die empfohlenen Werte? | Bezug auf fz, hmax oder hm und die zugehörigen Bedingungen klären. |
| CAM | Ist bereits eine Vorschub- oder Spanungsdickenkorrektur aktiv? | Keine zweite Korrektur ungeprüft aufschlagen. |
| Bahn | Gibt es Ecken, Restmaterial oder Übergänge zur Vollnut? | Den höchsten lokalen Eingriff prüfen, nicht nur den nominalen Bahnabstand. |
| System | Sind Werkzeuggrenzen, Auskragung und Qualitätsziel bekannt? | Erst mit vollständiger Grundlage eine Änderung erproben. |
Kleiner Eingriff ist ein Anlass zur Prüfung, keine automatische Aufforderung zur Vorschuberhöhung. Fehlen Modellbezug oder Herstellerdaten, besteht der nächste Schritt darin, diese Angaben zu beschaffen.
Was bedeuten Schnitttiefe und Eingriffsbreite?
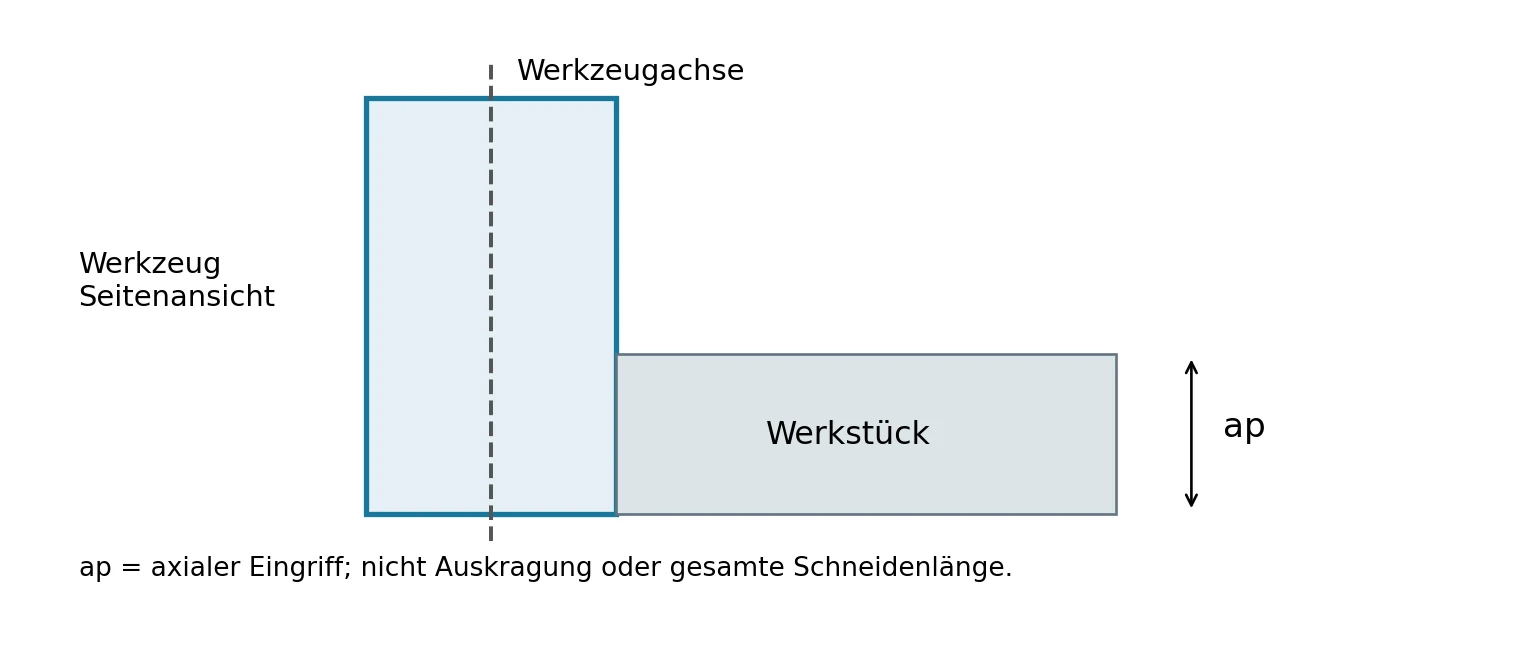
ap beschreibt den axialen Eingriff
Beim hier betrachteten Schaftfräser gibt ap an, wie tief die Umfangsschneide entlang der Werkzeugachse am Werkstück arbeitet. Die Schnitttiefe ist weder die gesamte Schneidenlänge noch die Auskragung aus dem Halter. Eine lange Schneide allein erlaubt deshalb noch keine entsprechend große Zustellung. Nutzbare Länge, Halsfreistellung, Werkzeugaufnahme und Werkstück müssen zusammenpassen.
Die Richtung bezieht sich auf das Werkzeug und die Bearbeitung. Bei einer geschwenkten Werkzeugachse lässt sich ap nicht allgemein mit der festen Z-Achse der Maschine gleichsetzen.
ae beschreibt den radialen Eingriff
Die radiale Eingriffsbreite beschreibt, wie weit der Fräser seitlich in das Material eingreift. Für die Einordnung ist das Verhältnis ae/D entscheidend. Derselbe seitliche Materialabtrag beansprucht bei einem kleinen Fräser einen größeren Anteil des Durchmessers als bei einem großen.
Auf einer geraden Wand mit gleichmäßigem Aufmaß kann der programmierte seitliche Abstand den Eingriff gut beschreiben. In einer Innenecke oder bei unregelmäßigem Restmaterial reicht dieser Wert allein nicht aus. Dort muss der tatsächliche Kontakt zwischen Werkzeug und Material betrachtet werden.
Vorschub und Spanungsdicke unterscheiden
| Größe | Bedeutung | Abgrenzung |
|---|---|---|
| ap, mm | Axiale Schnitttiefe | Nicht mit Auskragung oder Gesamtschneidenlänge verwechseln. |
| ae, mm | Radiale Eingriffsbreite | Für den relativen Eingriff zusätzlich D angeben. |
| fz, mm/Zahn | Zahnvorschub | Vorschubweg pro wirksamer Schneide, keine universelle Spanungsdicke. |
| hmax, mm | Maximale Spanungsdicke | Größter Wert der ungeschnittenen Schichtdicke innerhalb des betrachteten Zahneingriffs. |
| hm, mm | Mittlere Spanungsdicke | Modellabhängiger Mittelwert; nicht beliebig gegen hmax austauschen. |
Sandvik Coromant führt diese Größen getrennt auf und verwendet für die maximale Spanungsdicke auch das Symbol hex. Dieser Artikel verwendet durchgehend hmax. Gemeint ist die Dicke vor der plastischen Verformung zum Span, nicht eine mit dem Messschieber am abgeführten Span gemessene Dicke. [1]
Die Umrechnung zwischen Drehzahl, Zahnvorschub und Maschinenvorschub ist eine eigene Aufgabe. Für die hier behandelte Frage muss zuerst feststehen, welcher Zahnvorschub zur Eingriffssituation gehört.
Wie verändert ae die Spanungsdicke?
Die Schneide durchläuft einen Kontaktbogen
Während der Fräser rotiert, verändert sich die Position jeder Schneide zum Werkstück. Damit verändert sich auch die ungeschnittene Schichtdicke entlang des Kontaktbogens. Gleichlauf und Gegenlauf unterscheiden sich unter anderem in der Reihenfolge dieser Dickenänderung. Für eine konkrete Darstellung müssen deshalb Drehrichtung und Vorschubrichtung eindeutig sein.
Kleiner Eingriff kann die maximale Dicke verringern
Bei der idealisierten geraden Seitenbearbeitung erreicht die Schneide bei einem radialen Eingriff unter dem halben Durchmesser nicht mehr diejenige Winkelposition, an der die maximale Dicke dem Zahnvorschub entspricht. hmax fällt dann gegenüber fz ab. Diese radiale Spanverdünnung ist in der Herstellererklärung von Harvey beschrieben. [2]
Das erklärt eine geometrische Beziehung, noch keine Fehlerursache am Bauteil. Ein kleiner berechneter Wert beweist weder Reiben noch Überhitzung. Wenn die Oberfläche auffällig ist oder die Schneide verschleißt, müssen Werkzeugzustand, Rundlauf, Kühlung, Spanabfuhr und tatsächlicher Schnitt mit untersucht werden.
Mehr ap hebt die radiale Spanverdünnung nicht auf
Im später verwendeten lokalen zweidimensionalen Modell erscheint ap nicht in der Formel für hmax. Ein größeres ap verlängert den axial beteiligten Schneidenbereich; es stellt die durch den radialen Eingriff veränderte lokale Dicke nicht einfach wieder her. Für das Gesamtsystem ändern sich dennoch die Belastungs- und Spanabfuhrbedingungen.
Hersteller-Anwendungshilfen berücksichtigen axiale und radiale Eingriffe sowie die Auskragung gemeinsam. Daraus folgt für die praktische Prüfung: Eine günstige radiale Geometrie ist kein Freibrief für eine beliebige axiale Zustellung. [3]
Wann ist eine Vorschubanpassung zu prüfen?
Den Bezug der Herstellerdaten klären
Lesen Sie die Angabe zusammen mit Werkzeugreferenz, Werkstoff und Anwendung. Ein Tabellenwert kann für eine bestimmte Zustellung gelten; ein Softwarewert kann den eingegebenen radialen Eingriff bereits berücksichtigen. Fragen Sie bei unklaren Angaben nach, ob fz ein anzuwendender Zahnvorschub oder ein Ausgangswert für eine weitere Berechnung ist.
Prüfen Sie außerdem, ob ein angegebener Wert ein Startwert, eine Grenze oder ein Ergebnis aus einem bestimmten Versuch ist. Diese Bedeutungen dürfen nicht ineinander übergehen. Ein Wert für seitliches Fräsen ist nicht automatisch für Vollnut, Eintauchen oder ein anderes Werkzeug freigegeben.
Doppelte Korrekturen vermeiden
Dokumentieren Sie den Weg vom ursprünglichen Werkzeugdatum bis zum ausgegebenen NC-Programm. Prüfen Sie Herstellerrechner, CAM-Funktion, gegebenenfalls nachgelagerte Vorschubanpassungen und manuelle Änderungen. Wenn das Ausgangsergebnis den tatsächlichen Eingriff bereits berücksichtigt, darf nicht ohne Begründung ein weiterer geometrischer Faktor angewendet werden.
Die Bezeichnungen und Funktionen unterscheiden sich zwischen Systemen. Entscheidend ist die dokumentierte Wirkung der verwendeten Einstellung, nicht allein ihr Name.
Den kritischsten Bahnabschnitt prüfen
Betrachten Sie neben geraden Wandabschnitten auch Ein- und Austritt, Innenecken und Restmaterial. Ein für den kleinen geraden Eingriff berechneter Vorschub darf nicht ungeprüft in einen Abschnitt mit größerem Kontakt übernommen werden. Bei dynamischen Bahnen muss die Prüfung den zeitlich veränderlichen Kontakt erfassen.
Kann die Maschine eine programmierte Vorschubänderung nicht wie vorgesehen ausführen, weicht die reale Situation von der Planung ab. Nutzen Sie deshalb bei der Validierung verfügbare Istwerte und prüfen Sie die tatsächlich bearbeitete Stelle.
Die Änderung am Werkstück beurteilen
Legen Sie vor dem Versuch Ausgangszustand, veränderte Größe und Abnahmekriterien fest. Erfassen Sie Werkzeugrevision, Schneidenzustand, Material, ap, ae-Verlauf, fz, Auskragung und Programmversion. Vergleichen Sie geeignete Wiederholungen und dokumentieren Sie die Reihenfolge, damit fortschreitender Verschleiß nicht als Wirkung einer Parametervariation missverstanden wird.
Kontrollieren Sie Maße, Oberfläche, Grat, Spanabfuhr und Schneidkanten. Ein ruhigeres Geräusch oder eine geringere Lastanzeige allein ist kein Freigabekriterium. Stoppen Sie bei Spannverlust, Kollisionsgefahr, nicht beherrschtem Spanstau, deutlichem Schneidenschaden oder Überschreiten der festgelegten Qualitäts- beziehungsweise Maschinengrenzen.
Weiterführend: Werkzeug vor der Serienproduktion prüfen.
Welche Grenzen setzt die konkrete Geometrie?
Das Modell gilt nicht für jede Schneidenform
Die Berechnung betrachtet die zylindrische Umfangsschneide. Bei Kugelfräsern hängt der wirksame Durchmesser von Schnitttiefe und Kontaktlage ab; Harvey erläutert dies für die Kugelgeometrie. [4] Torus- und Rundplattenkontakt sowie andere Einstellwinkel sind ebenfalls außerhalb des hier hergeleiteten Modells. Für Rampen oder Helices mit beteiligter Stirnschneide ist eine eigene Anwendungsprüfung erforderlich.
Bei einer Vollnut darf der für ae/D unter 0,5 angegebene Formelzweig nicht fortgesetzt werden. Sonst liefert er außerhalb seines Bereichs irreführende Ergebnisse. Ein großer Eingriff muss mit den dafür passenden Werkzeugdaten und Randbedingungen beurteilt werden.
Nutzbare Länge und Spanraum berücksichtigen
Prüfen Sie die freie Schneidenlänge und mögliche Kollisionen von Hals, Schaft oder Halter. Die Auskragung ergibt sich aus der Zugänglichkeit und dem Spannaufbau, nicht aus ap allein. Gleichzeitig müssen Schneidenzahl, Spanraum und Kühlmittelzufuhr zur entstehenden Spanmenge und zur Bearbeitungsstelle passen.
Bei dünnen Wänden sind Werkstückabstützung und die Richtung der Schnittkräfte zu prüfen; Sandvik behandelt schwache Werkstücke und lange Werkzeugauskragungen als unterschiedliche Ursachen von Frässchwingungen. [6] Für den Versuch sind Maß und Form nach dem Lösen separat zu beurteilen. Die geometrische Berechnung allein entscheidet nicht über die Maßhaltigkeit.
Kleine Dicken erfordern eine saubere Zustandsprüfung
Das Modell nimmt gleiche Schneidenbahnen und vernachlässigbare Verformung an. Reale Rundlaufabweichungen verändern diese Bahnen und können die Last zwischen den Zähnen ungleich verteilen. Harvey beschreibt Rundlauf als Eigenschaft des gesamten Systems aus Werkzeug, Aufnahme und Spindel und empfiehlt die Messung am wirksamen Schneidenbereich. [5] Ein universeller Grenzwert wird daraus hier nicht abgeleitet.
Wenn Durchmesser, Schneidenzahl und nutzbare Länge feststehen, kann die Auswahl auf passende Referenzen eingegrenzt werden: Vollhartmetallfräser nach Durchmesser, Zähnezahl und Länge auswählen. Eine Produktbeschreibung ersetzt die Prüfung der zugehörigen Schnittdaten nicht.
Rechenbeispiel für gleichen Zahnvorschub und unterschiedliche Eingriffe
Voraussetzungen und Bedeutung
Hypothetisches Rechenbeispiel, keine Schnittdatenempfehlung. Angenommen werden D = 10 mm und fz = 0,050 mm/Zahn bei geradem, stationärem Seitenfräsen. Das Werkzeug wird mit vier Schneiden beschrieben; diese Zahl geht nicht unmittelbar in die hier betrachtete geometrische hmax-Beziehung ein. ap bleibt unverändert, ohne dass ein zulässiger Zahlenwert behauptet wird.
Das Modell vernachlässigt Rundlauf, Verformung und mikroskopische Schneidkanteneffekte und verwendet eine vereinfachte Kreisbahngeometrie. Es ist keinem Werkstoff und keiner HC-Referenz zugeordnet. Die Zahlen erläutern ausschließlich den Einfluss des relativen radialen Eingriffs.
Geometrische Herleitung und Berechnung
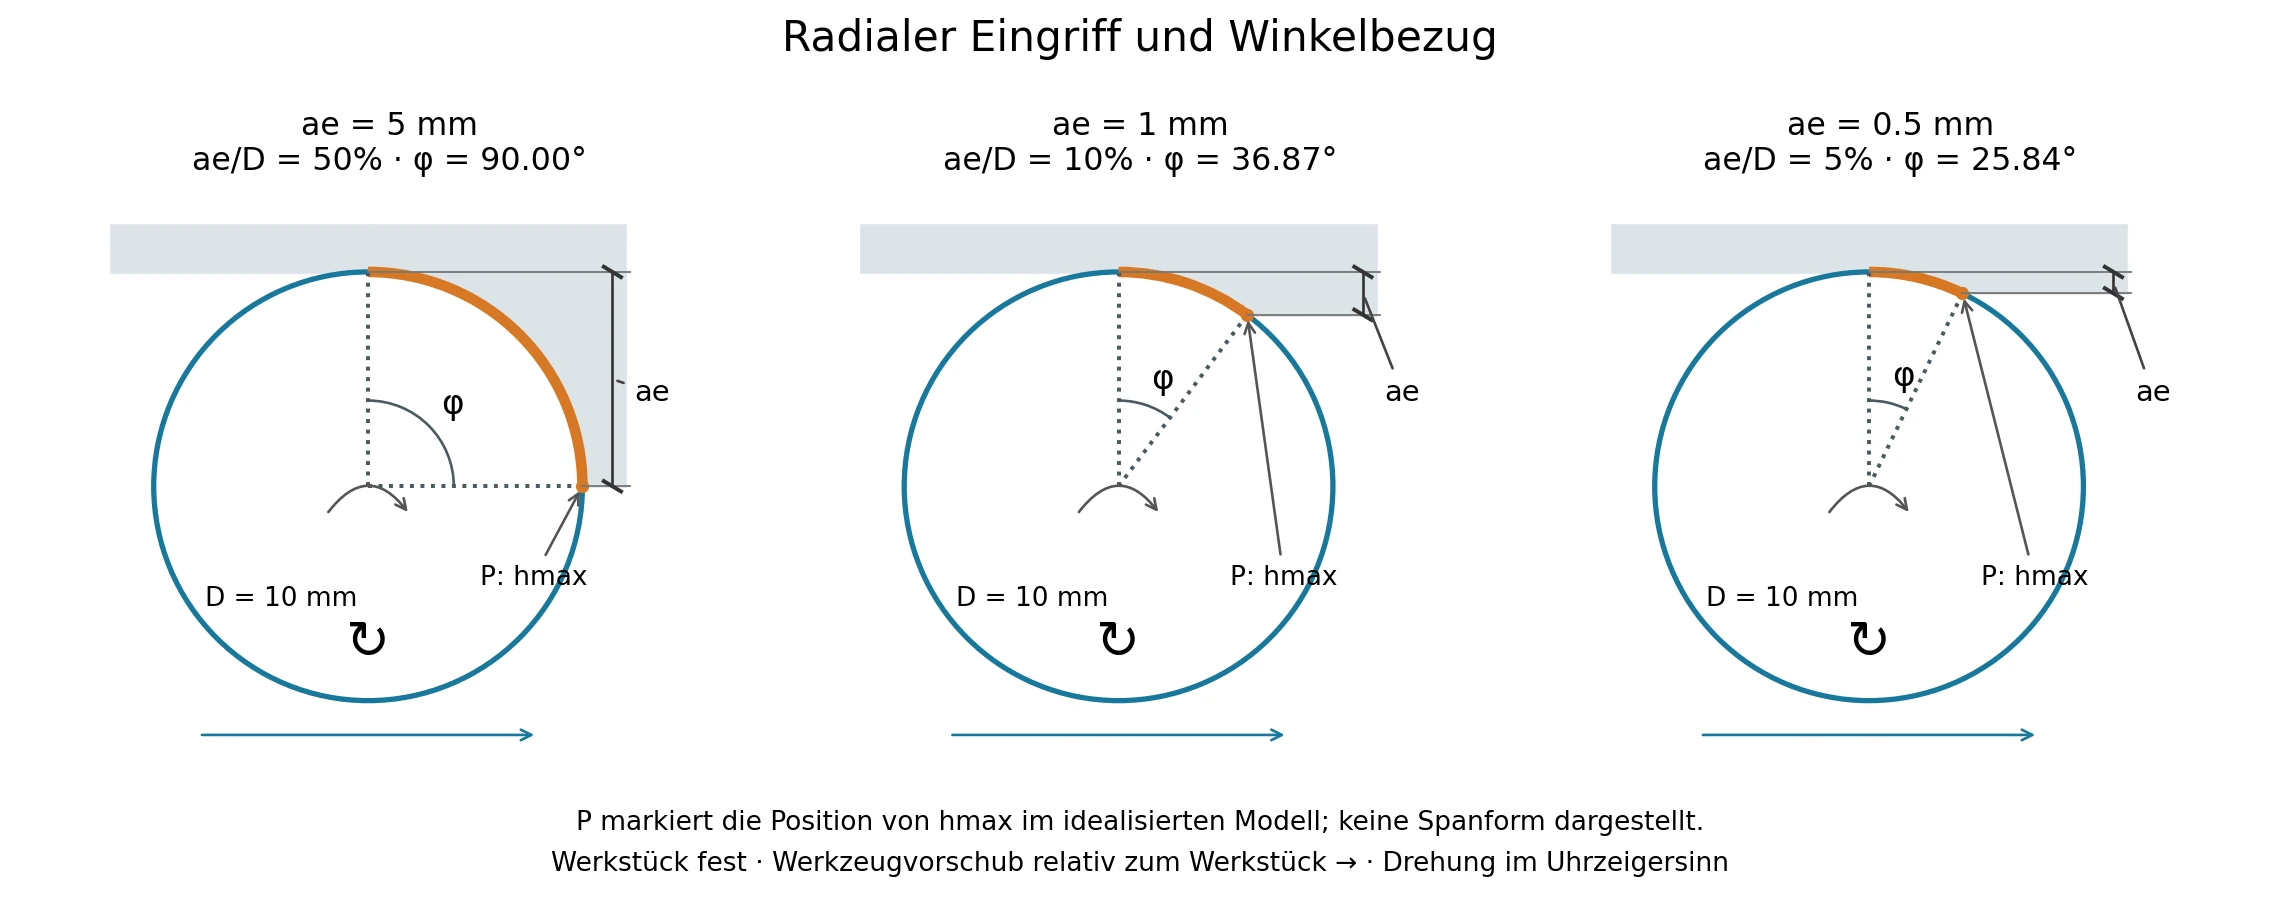
Mit r = ae/D wird φ vom Radius senkrecht zur geraden Wand bis zum Radius durch den vorderen Schnittpunkt P mit der ursprünglichen Werkstückkante gemessen (siehe Abbildung). Es gilt cos φ = 1 − 2r. Für 0 < r ≤ 0,5 erreicht die ungeschnittene Schicht am Ende des Kontaktbogens näherungsweise hmax = fz · sin φ. Einsetzen ergibt:
hmax ≈ fz · 2 · √[r · (1 − r)]
Dies ist die in dimensionsloser Form dargestellte radiale Geometriebeziehung; die grundsätzliche Unterscheidung zwischen Zahnvorschub und maximaler Dicke folgt der Herstellerdarstellung. [2] Der Ausdruck ist ausdrücklich auf diesen Modellbereich beschränkt.
| ae | ae/D | Faktor hmax/fz | Berechnetes hmax |
|---|---|---|---|
| 5,0 mm | 50 % | 1,000 | 0,0500 mm |
| 1,0 mm | 10 % | 0,600 | 0,0300 mm |
| 0,5 mm | 5 % | 0,436 | 0,0218 mm |
Bei gleichem Zahnvorschub nimmt die berechnete maximale Dicke mit dem kleineren radialen Eingriff ab. Das ist ein Rechenergebnis unter den genannten Annahmen, keine Messung und kein Nachweis einer besseren oder schlechteren Oberfläche.
Eine Rückrechnung ist noch keine Programmeinstellung
Wird rein hypothetisch hZiel = 0,050 mm bei ae/D = 0,10 gefordert, ergibt sich geometrisch fz,geom = 0,050 / 0,600 ≈ 0,0833 mm/Zahn. Dieser Wert darf erst nach Prüfung der tatsächlichen Herstellerdaten, Zustellung, Maschinenbedingungen und bereits vorhandenen Korrekturen als möglicher Versuchswert beurteilt werden. Ohne diese Prüfung bleibt er ein Zahlenbeispiel.
Für ae gegen null wächst der rechnerische Korrekturfaktor stark. In diesem Grenzbereich ist die Berechnung keine brauchbare alleinige Einstellgrundlage; Werkzeuggrenzen und die Abweichungen des realen Systems vom Modell müssen gesondert geprüft werden.
Eingriffssituationen vergleichen
| Situation | Aussage des Beispiels | Nächster Schritt |
|---|---|---|
| Gerade Seitenbearbeitung, stabiler kleiner ae | Geometrische Einordnung möglich | Werkzeugdaten und vorhandene Korrekturen prüfen. |
| Hersteller oder CAM berücksichtigt ae bereits | Kein Anlass für eine weitere pauschale Multiplikation | Datenherkunft und Rechenkette dokumentieren. |
| Innenecke oder ungleichmäßiges Restmaterial | Ein konstanter ae-Wert beschreibt die Bahn nicht ausreichend | Lokalen Kontakt und Vorschubverlauf prüfen. |
| Vollnut oder Eintauchbewegung | Kleiner-Eingriff-Formelzweig nicht anwendbar | Passende Bearbeitungsfreigabe und Strategie wählen. |
| Kugel-, Torus- oder Rundplattenkontakt | Anderes Kontaktmodell erforderlich | Geometriespezifische Daten verwenden. |
| Lange Auskragung, dünne Wand, Schwingung | Geometrie allein entscheidet nicht | Steifigkeit, Spannung und Bearbeitungsfolge untersuchen. |
| Werkzeugreferenz unbekannt | Kein belastbarer Produktionswert ableitbar | Referenz und Originaldaten beschaffen. |
Bei Schwingungen führt die nächste Aufgabe zur Diagnose von Rattern beim CNC-Fräsen. Eine allgemeine Vorschuberhöhung ersetzt diese Diagnose nicht.
Checkliste für Werkzeugauswahl und Anfrage
Eine verwertbare Anfrage beschreibt das Bearbeitungsmerkmal und das gewünschte Ergebnis. Die reine Frage nach einem „Fräser für kleines ae“ lässt offen, welche Geometrie, Länge und Anwendung tatsächlich benötigt werden.
| Datenblock | Vorzubereitende Angaben | Zweck |
|---|---|---|
| Werkstück | Werkstoffbezeichnung, Zustand, gegebenenfalls Härte | Materialbezug der Werkzeugdaten herstellen. |
| Merkmal | Wand, Nut oder Tasche; Maße, Innenradien, Zugänglichkeit | Kontakt und erforderliche Reichweite beurteilen. |
| Abnahme | Toleranzen, Oberfläche, Grat und Messbezug | Auswahl an einem überprüfbaren Ergebnis ausrichten. |
| Werkzeug | Referenz, D, Schneidenzahl, Schneidenlänge, Eckenform | Daten der tatsächlichen Geometrie zuordnen. |
| Schnitt | ap, ae-Bereich, fz und Herkunft der Werte | Ausgangszustand und Korrekturbedarf verstehen. |
| Aufbau | Maschine, Halter, Auskragung, Spannung, Rundlaufdaten | Systemgrenzen berücksichtigen. |
| Programm und Kühlung | CAM-Korrekturen, kritische Bahnstelle, KSS- oder Luftführung | Wiederholte Korrekturen und Kontaktwechsel erkennen. |
| Beschaffung | Versuch oder Serie, Menge, Standard- oder Sonderbedarf | Technische und kommerzielle Klärung vorbereiten. |
| Problemnachweis | Fotos, Auftretensstelle, Messwerte, Schneidenzustand | Beobachtung von einer vermuteten Ursache trennen. |
Für den ersten Kontakt genügen zunächst Werkstoff, Bearbeitungsaufgabe, bekannte Werkzeugdaten, ap/ae/fz, Maschine, Qualitätsziel und Menge. Kennzeichnen Sie fehlende Angaben als unbekannt, statt sie zu schätzen. Bei einer Ersatzbeschaffung sollte erkennbar sein, ob ein bestehender Prozess nachgebildet oder eine konkrete Schwachstelle verändert werden soll.
Werkzeugauswahl mit HC vorbereiten
Eine passende Referenz eingrenzen
Nutzen Sie die HC-Auswahlseite für Vollhartmetallfräser, um Durchmesser, Schneidenzahl und Länge auf die Aufgabe zu beziehen. Für eine konkrete Anfrage können Sie angeben, welche Referenz geprüft werden soll und welche Schnittdaten oder Geometrieangaben noch fehlen.
Bei Standard- und Sonderbedarf sind die tatsächliche Ausführung, Anwendungsgrenzen und Liefermöglichkeiten gesondert abzustimmen.
Prozessdaten und Zeichnung abstimmen
Verwenden Sie als Thema „ap / ae und Spanungsdicke beim Fräsen“ und ergänzen Sie die relevanten Angaben aus der Checkliste. Beschreiben Sie auch, ob die Frage eine Neuauswahl, einen Ersatz oder die Prüfung eines bestehenden Prozesses betrifft.
Zeichnung zur Werkzeugauswahl senden
Beschreiben Sie die Aufgabe zunächst im Nachrichtenfeld des Anfrageformulars. Den Austausch einer Zeichnung können Sie anschließend mit HC abstimmen. Dieser Leitfaden setzt keine Datei-Upload-Funktion voraus.
Häufige Fragen zu ap und ae
Welche Angaben fehlen für eine belastbare Auswahl?
Durchmesser, Schneidenzahl und fz reichen allein nicht aus. Ohne ap, tatsächlichen ae-Verlauf und Werkzeugreferenz lässt sich nicht beurteilen, ob ein Rechenmodell und die zugrunde liegenden Schnittdaten passen. Werkstoff, Auskragung und Bearbeitungsmerkmal verändern die Auswahl zusätzlich. Vor einer Vorschubkorrektur muss außerdem feststehen, ob der Herstellerwert oder das CAM-Ergebnis den kleinen Eingriff schon berücksichtigt. Bei einer Innenecke oder Restmaterialzone wird die betreffende Bahnstelle benötigt, nicht nur ein allgemeiner Stepover-Wert.
Wann gilt die Empfehlung nicht?
Die gezeigte Formel darf nicht unmittelbar auf Vollnut, Kugel- oder Toruskontakt, andere Einstellwinkel oder kombinierte Stirn- und Umfangsbearbeitung übertragen werden. Ebenso wenig reicht ein einzelner nominaler ae-Wert bei wechselndem Kontakt. Bei bereits korrigierten Daten wird kein zweiter Faktor ungeprüft angesetzt. Auffälliger Rundlauf, Werkzeugschaden oder ein nachgiebiger Aufbau müssen zuerst eingeordnet werden; ein mathematisch plausibler Wert hebt solche Grenzen nicht auf.
Wie wird das Ergebnis an meinem Bauteil bestätigt?
Prüfen Sie zunächst, ob Modell, Werkzeugdaten und tatsächliche Bahn zusammenpassen. Legen Sie danach für einen repräsentativen Abschnitt und die kritischste Kontaktstelle einen kontrollierten Versuch innerhalb der freigegebenen Bedingungen fest. Dokumentieren Sie Ausgangszustand und Änderungen und kontrollieren Sie Maß, Oberfläche, Grat, Schneidkanten und Spanabfuhr nach demselben Prüfplan. Die Freigabe gilt für die dokumentierte Kombination. Eine korrekte Rechnung oder eine einzelne unauffällige Bearbeitung beweist noch keine Serienfähigkeit.
Quellen und weiterführende Inhalte
- [1] Sandvik Coromant – Milling formulas and definitions. Begriffe und Unterscheidung von ap, ae, fz, hex und hm; keine HC-Modellfreigabe.
- [2] Harvey Performance – How to Combat Chip Thinning. Radiale Spanverdünnung und geometrischer Bezug zwischen Zahnvorschub und maximaler Dicke. Die Zahlen dieses Beitrags sind eigene hypothetische Berechnungen, keine übernommenen Leistungsdaten.
- [3] Harvey Performance – Machining Advisor Pro Help. Anwendungshinweise zu radialem und axialem Eingriff sowie Auskragung; keine Übernahme softwaregenerierter Schnittwerte.
- [4] Harvey – Ball Nose Milling Strategy Guide. Wirksamer Durchmesser und Kontaktlage beim Kugelfräsen; keine Übernahme von Schnittwerten.
- [5] Harvey – Reducing Tool Runout. Systemeinflüsse und Messort für Rundlauf; keine allgemeine Grenzwertübernahme.
- [6] Sandvik Coromant – Milling troubleshooting. Werkstücksteifigkeit und Werkzeugauskragung bei Schwingungen; Prüfungshinweise, keine allgemeine Parameterfreigabe.
- Weitere Aufgaben: Rattern diagnostizieren, Werkzeuge vor der Serie prüfen und technische Anleitungen nach Bearbeitungsaufgabe finden.
Wie Werkzeugbelastung und Wärme bei den beiden Strategien verteilt sind, zeigt Trochoidalfräsen oder Vollnutfräsen.