
VHM-Bohrer nachschleifen und erneut qualifizieren
Inhaltlich verantwortlich: Kevin Zeng, Leiter Operations · Fachliche Prüfung: Jiack Liu, Leiter Technik · Stand: 26. Oktober 2026
Ein nachgeschliffener VHM-Bohrer ist nicht allein deshalb serienfähig, weil die Schneide wieder scharf aussieht. Dieser Leitfaden trennt Werkzeugannahme und Prozessfreigabe, zeigt welche Maße sich ändern und liefert eine Prüfkarte für Vor- und Nachzustand.
Inhalt anzeigen
KurzantwortBegriffeVor dem Versand entscheidenWelche Schäden erlauben eine Aufbereitung?Welche Maße ändern sich?Durchmesser und Funktionsgeometrie prüfenWann sind Beschichtung und Prüfung erforderlich?Wie wird das Werkzeug wieder freigegeben?Beispiel einer EntscheidungPrüfkarte vor und nach der AufbereitungAufbereitung oder Ersatz entscheidenBeschaffung vor der Anfrage vorbereitenHäufige FragenQuellen und GrenzenSchnellanfrage
Kurzantwort
Ein VHM-Bohrer darf nach dem Nachschleifen nicht allein wegen einer wieder scharf aussehenden Schneide zurück in die Serie. Zuerst werden Schaden und Nachschleifreserve bewertet, anschließend die vereinbarten Werkzeugmerkmale geprüft, und erst danach werden die Bohrungen unter den vorgesehenen Einsatzbedingungen erneut qualifiziert.
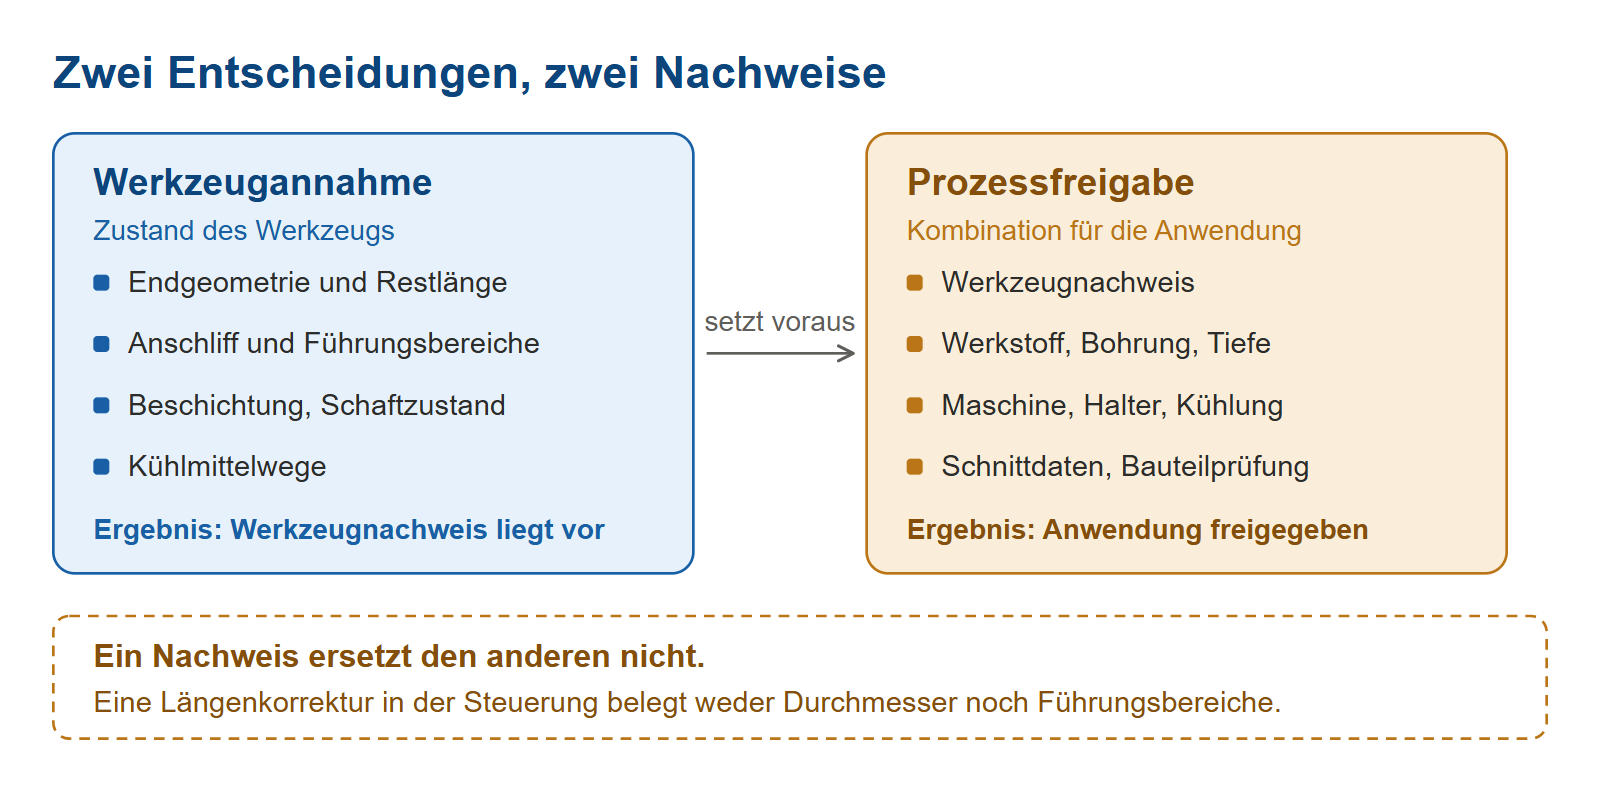
Entscheidend ist die Trennung von zwei Vorgängen, die im Betrieb häufig zusammenfallen: Werkzeugannahme beurteilt den Zustand des Werkzeugs nach der Aufbereitung. Prozessfreigabe beurteilt die Kombination aus Werkzeug, Werkstoff, Bohrung, Maschine, Halter, Kühlung und Schnittdaten. Ein bestandener Werkzeugnachweis ist die Voraussetzung für die zweite Entscheidung, aber nicht ihr Ergebnis.
Nachschleifen kann den Spitzenort und die verbleibende nutzbare Länge verändern. Ob wirksamer Durchmesser, Führungsbereiche und weitere Funktionsmerkmale noch passen, ist an definierten Messstellen zu prüfen. Eine Längenkorrektur in der Steuerung ersetzt diese Prüfung nicht.
Begriffe: Aufbereitung, Nachschleifen und Freigabe
Fünf Begriffe werden im Betrieb häufig synonym verwendet, meinen aber verschiedene Vorgänge mit verschiedenen Nachweisen. Wer sie trennt, kann die folgenden Abschnitte als Entscheidungsfolge lesen statt als Sammlung von Prüfschritten.
| Begriff | Was er in diesem Beitrag bezeichnet | Was er nicht belegt |
|---|---|---|
| Aufbereitung | Der gesamte Rücklaufweg: Anschliff, gegebenenfalls Entschichten und Neubeschichten, Prüfung und Bericht. | Keine Einsatzfreigabe für eine konkrete Bohrung. |
| Nachschleifen (Anschliff) | Der spanende Schritt an der Stirn, der die Schneide wiederherstellt und den Spitzenort in Richtung Schaft verschiebt. | Repariert keine Führungsbereiche, keine Kühlmittelwege und keinen Schaftschaden. |
| Werkzeugannahme | Prüfung des Werkzeugs nach der Aufbereitung gegen Werkzeugzeichnung und vereinbarten Prüfplan. | Keine Aussage über Maschine, Halter, Kühlung und Bauteilergebnis. |
| Prozessfreigabe (Wiederfreigabe) | Freigabe der Kombination aus Werkzeugzustand, Werkstoff, Bohrung, Maschine, Halter, Kühlung und Schnittdaten. | Gilt nicht über den dokumentierten Umfang hinaus und nicht nach Wechsel eines wesentlichen Einflusses. |
| Werkzeuglänge und Einstelllänge | Werkzeugmaß zur Werkzeugzeichnung gegenüber der Länge des vollständigen Werkzeugsystems zum Halterbezug. | Die eine Zahl ersetzt die andere nicht; beide werden getrennt ermittelt. |
Diese Zuordnung ist eine Lesehilfe für den Artikel, keine Normfestlegung. Weicht die Begriffsordnung Ihres Qualitätsmanagements ab, gilt Ihre — entscheidend ist, dass Werkzeugzustand, Werkzeugannahme und Prozessfreigabe getrennt bleiben.
Vor dem Versand entscheiden
Die meisten Fehlläufe entstehen nicht beim Schleifen, sondern davor: Ein Werkzeug geht ohne dokumentierten Ausgangszustand in die Aufbereitung, und nach dem Rücklauf fehlt die Bezugsgröße für den Vergleich. Fünf Schritte verhindern das.
- Werkzeug identifizieren. Artikel, Zeichnungsstand, Beschichtung, bisherige Aufbereitungen und die ursprüngliche Einsatzfreigabe zusammenstellen.
- Zustand sichern. Werkzeug getrennt verpacken, Schaden dokumentieren und bis zur Bewertung sperren. Bei Verdacht auf Riss oder Schaftschaden nicht erneut einsetzen.
- Reserve bestätigen. Restgeometrie gegen die werkzeugspezifischen Mindestmerkmale und die tatsächlich benötigte Bohrtiefe prüfen lassen.
- Leistungsumfang vereinbaren. Anschliff, gegebenenfalls Entschichten und Neubeschichten, Prüfung sowie Bericht vor Auftragserteilung festlegen.
- Wiederanlauf planen. Neue Messwerte übernehmen, kontrolliert anfahren und erst nach dokumentierter Prüfung der Bohrungen freigeben.
Dieser Beitrag behandelt das Ende eines Nutzungszyklus und die Wiederverwendung von Vollhartmetallbohrern. Er erklärt keine Schleifmaschinenbedienung und ersetzt keine Bruchdiagnose — für Schadensbilder und Bruchursachen gilt Warum Bohrer brechen oder überhitzen. Eine universelle Anzahl zulässiger Nachschliffe, ein Mindestdurchmesser oder ein fester Standzeitanteil wird hier nicht vorgegeben; solche Werte stammen aus Werkzeugzeichnung und Aufbereitungsfreigabe des jeweiligen Werkzeugtyps.
Welche Schäden erlauben eine Aufbereitung?
Ein geplanter Ausbau an der vereinbarten Verschleißgrenze ist eine andere Ausgangslage als ein Werkzeug nach Bruch oder Kollision. Prüfen Sie deshalb nicht nur die Spitze, sondern den gesamten zugänglichen Werkzeugzustand und die vorhandene Historie. Ob ein Schaden vollständig entfernt werden kann, ohne unzulässige Restgeometrie zu erzeugen, entscheidet der qualifizierte Aufbereitungsbetrieb.
| Befund | Kandidat für die Prüfung | Ausschluss oder Klärung |
|---|---|---|
| Dokumentierter, begrenzter Schneidenverschleiß | Originalanschliff und Restreserve bewerten | Kein automatischer Nachschleifauftrag allein nach Foto |
| Lokaler Ausbruch an der Spitze | Nur nach Bewertung von Tiefe und Umfang | Kann der Schaden nicht innerhalb der zulässigen Reserve entfernt werden, ablehnen |
| Verdacht auf Riss oder beschädigter Schaft | Werkzeug sperren und fachlich bewerten | Keine Wiederverwendung durch bloßes Nachschärfen |
| Beschädigte Führungsbereiche oder Kühlmittelaustritte | Funktion und Herstellervorgaben prüfen | Ein neuer Spitzenanschliff repariert diese Bereiche nicht zwangsläufig |
| Unbekannte Identität oder Historie | Geometrie und Verwendungszweck zunächst klären | Keine Serienfreigabe ohne belastbare Bezugsdaten |
Mikron Tool beschreibt für den eigenen Nachschleifservice eine Eingangskontrolle: Jedes eingehende Werkzeug wird optisch und dimensional bewertet, Werkzeuge mit starken Schneidenausbrüchen, übermäßigem Freiflächenverschleiß oder unsachgemäßen Bearbeitungen durch Drittanbieter werden an den Kunden zurückgegeben. Das belegt einen zustandsabhängigen Auswahlprozess — nicht die Reparierbarkeit jedes VHM-Bohrers. [1]
Solche Mindestmerkmale — Nutzlänge, Durchmesser, zulässiger Verschleiß an den Führungsbereichen — müssen für die tatsächliche Serie vorliegen. Grenzwerte eines anderen Bohrertyps lassen sich nicht übernehmen, auch nicht zwischen Ausführungen desselben Herstellers.
Passt der verbleibende Bohrer nicht mehr zur geforderten Tiefe, Geometrie oder Kühlung, ist ein Neuwerkzeug oder eine andere freigegebene Ausführung zu vergleichen; die Auswahlkriterien für Vollhartmetallbohrer ordnen diese Merkmale, bestätigen aber keine Nachschleifbarkeit einer konkreten Referenz.
Welche Maße ändern sich?
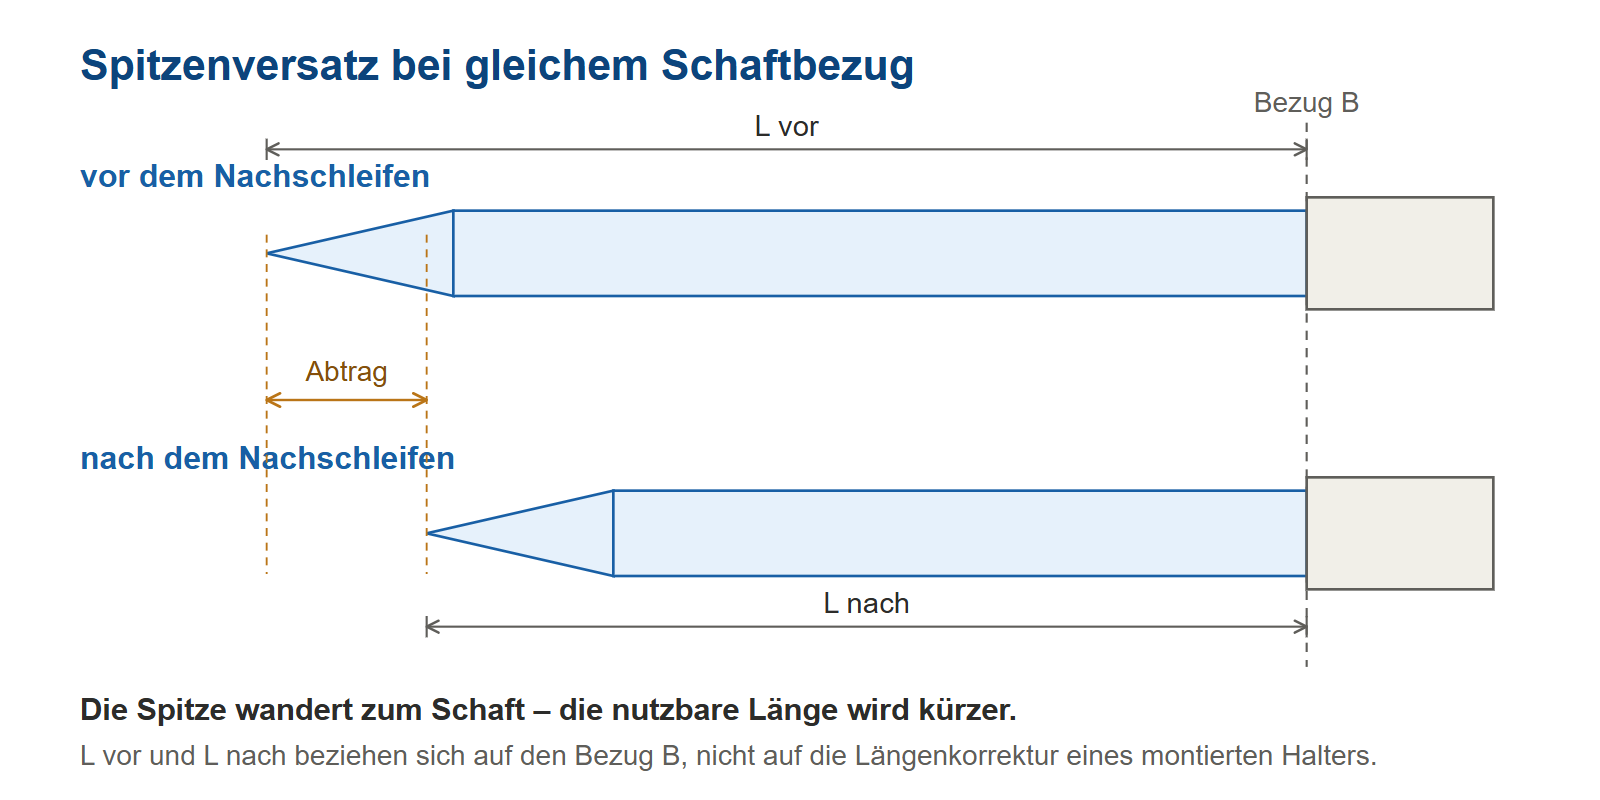
Beim Nachschleifen an der Stirn wandert die neue Spitze in Richtung Schaft. Deshalb muss die verbleibende Werkzeuglänge neu ermittelt werden. Wie viel nutzbare Nut-, Führungs- oder Arbeitslänge danach vorhanden ist, hängt von der Ausgangsgeometrie, dem Abtrag und der Bearbeitung ab.
Längenbezug und Bohrtiefe getrennt behandeln
Messen Sie das aufbereitete Werkzeug zuerst nach der vereinbarten Werkzeugzeichnung. Ermitteln Sie nach der Montage zusätzlich die Einstelllänge des vollständigen Werkzeugsystems zum verwendeten Halterbezug. Übernehmen Sie diese Daten kontrolliert in Werkzeugverwaltung und Steuerung. Halter, Spannlänge und zulässiger Überstand müssen dabei erhalten oder neu freigegeben sein.
Im Sackloch sind Tiefe bis zur Spitze und zylindrische Tiefe mit vollem Durchmesser unterschiedliche Anforderungen. Der Freiraum am Grund und die erlaubte Restwand dürfen nicht durch eine ungeprüfte Z-Korrektur verändert werden. Bei Durchgangslöchern sind Austritt und zulässiger Überlauf ebenfalls neu zu prüfen.
Wer die benötigte Länge über die Bestellänge absichert statt über die Restreserve, verschiebt das Problem nur — die Auswahlhilfe 3×D, 5×D oder 8×D erklärt den Zusammenhang zwischen Länge und Bohrtiefe.
Durchmesser und Funktionsgeometrie prüfen
Der wirksame Durchmesser bleibt nicht allein deshalb garantiert gleich, weil nur stirnseitig geschliffen wurde. Bei einer rückverjüngten Ausführung kann die neue axiale Schneidenlage einen anderen Durchmesser erfassen. Ob und wie stark dies zutrifft, ist an Zeichnung und Messprotokoll zu klären.
| Merkmal | Nach dem Nachschleifen prüfen | Folge für den Einsatz |
|---|---|---|
| Spitzenort und Gesamtlänge | Gleicher Bezug wie vor der Aufbereitung | Neue Werkzeugdaten und montierte Einstelllänge |
| Verbleibende Nut- und Arbeitslänge | Messdefinition, Restreserve und erforderliche Tiefe | Spanabfuhr, Zugang und Freiraum |
| Wirksamer Durchmesser | Definierte axiale Messstelle und zulässiger Bereich | Nenndurchmesser nicht ungeprüft übernehmen |
| Spitzenanschliff und Schneiden | Symmetrie, Ausspitzung, Freiflächen und Präparation nach Zeichnung | Neuen Anschliff nicht allein nach dem Spitzenwinkel beurteilen |
| Führungsbereiche | Zustand, verbleibende Länge und Durchmesserprofil | Führung nicht aus einer scharfen Spitze ableiten |
| Kühlmittelaustritte bei Innenkühlung | Zustand, Lage und vereinbarte Funktionsprüfung | Freier Austritt belegt noch keine ausreichende Versorgung |
| Schaft und montierter Rundlauf | Schaftzustand, Halter, Messstelle und Bezug | Werkzeug- und Montagefehler auseinanderhalten |
Radialer Verschleiß oder eine zusätzliche Bearbeitung des Umfangs sind gesondert zu erfassen — sie sind keine Folge des Stirnanschliffs und werden von ihm auch nicht behoben. Diese geometrische Einordnung ist keine Aussage über einen universellen Abtrag.
Bei Stufenbohrern müssen zusätzlich die Stufendurchmesser, ihre axialen Beziehungen sowie Fasen- und Senkfunktionen bewertet werden. Eine Korrektur nur der Gesamtlänge kann mehrere Funktionsmaße nicht gleichzeitig wiederherstellen. Solche Ausführungen gehören in eine eigene zeichnungsbezogene Freigabe.
Die zwei Zustände müssen an denselben definierten Bezugs- und Messstellen verglichen werden. Ein Foto vor und nach dem Schleifen ist für die Schadendokumentation nützlich, ersetzt aber keinen Maßnachweis. Unklare oder nicht messbare Merkmale bleiben gesperrt, bis ein geeigneter Nachweis festgelegt ist. Der Spitzenwinkel allein ist dafür kein ausreichendes Kriterium; warum, erklärt Bohrer-Spitzenwinkel 118°, 135° oder 140°.
Wann sind Beschichtung und Prüfung erforderlich?
Prüfung ist vor der erneuten Freigabe erforderlich. Ob zusätzlich entschichtet und neu beschichtet werden muss, ergibt sich aus dem konkreten Werkzeug, dem gewünschten Prozess und der freigegebenen Aufbereitungsfolge. Eine ähnliche Farbe belegt weder denselben Schichtaufbau noch eine freigegebene Beschichtung.
Gühring beschreibt die Werkzeugaufbereitung als Nachschliff und Neubeschichtung mit originaler Geometrie und originaler Beschichtung. [2] Das ist eine Beschreibung des dortigen Leistungsangebots. Daraus folgt weder, dass jeder Bohrer zwingend identisch beschichtet werden kann, noch dass HC dieselbe Beschichtung oder denselben Prozess anbietet.
Den Auftrag vor dem Schleifen festlegen
Vereinbaren Sie, ob die vorhandene Schicht entfernt werden muss, welche Geometrie wiederherzustellen ist, welche Schneidkantenpräparation vorgesehen ist und welche Schicht gegebenenfalls folgt. Der Dienstleister muss die Verträglichkeit dieser Folge mit Grundwerkstoff und Werkzeugausführung beurteilen. Eine abweichende Beschichtung ist eine bewusste Änderung der Ausführung und benötigt eine entsprechend abgegrenzte Wiederqualifikation.
Hoffmann Group beschreibt vor dem Schleifen eine Prüfung von Art, Umfang und Wirtschaftlichkeit der notwendigen Aufbereitung; Werkzeuge, die nicht mehr oder nur unwirtschaftlich nachgeschliffen werden können, werden zurückgegeben. [3] Für die Beschaffung bedeutet das: erst Zustand und Umfang bewerten, dann Leistung beauftragen. Ein Preisangebot ist kein Prüfbericht und keine Einsatzfreigabe.
Werkzeugmessung und Funktionsprüfung
Fordern Sie die vereinbarten Endmaße nach Abschluss aller relevanten Aufbereitungsschritte an. Messwerte vor dem Beschichten sind als Zwischenstand zu kennzeichnen. Der Bericht sollte Werkzeug-ID, Revision, Messstelle, Sollbereich, Istwert, Messmittel und Entscheid dokumentieren. Das erforderliche Messverfahren richtet sich nach Merkmal und Toleranz, nicht nach der Verfügbarkeit eines einzelnen Geräts.
ZOLLER beschreibt für die Geräteserie »smartCheck« die Werkzeugprüfung vor und nach dem Schärfen sowie die automatische Messung von Schneidkantenradien, Winkeln, Längen und Durchmessern im Durchlicht. [4] Das zeigt einen möglichen Messansatz. Es belegt weder einen vollständigen Prüfplan für jeden Bohrer noch, dass HC diese Ausstattung verwendet.
Bei innengekühlten Bohrern ist zusätzlich eine geeignete Prüfung der Kühlmittelwege zu vereinbaren. Die Versorgung im montierten Zustand und an der späteren Maschine ist anschließend gesondert zu verifizieren. Der Werkzeugschein kann die Prüfung des realen Bohrprozesses nicht ersetzen.
Wie wird das Werkzeug wieder freigegeben?
Die Wiederfreigabe ist ein Ablauf mit sechs Stufen. Jede Stufe hat ein eigenes Ergebnis; wird eine übersprungen, ist die Freigabe nicht belegt, auch wenn die späteren Bohrungen zufällig gut aussehen.
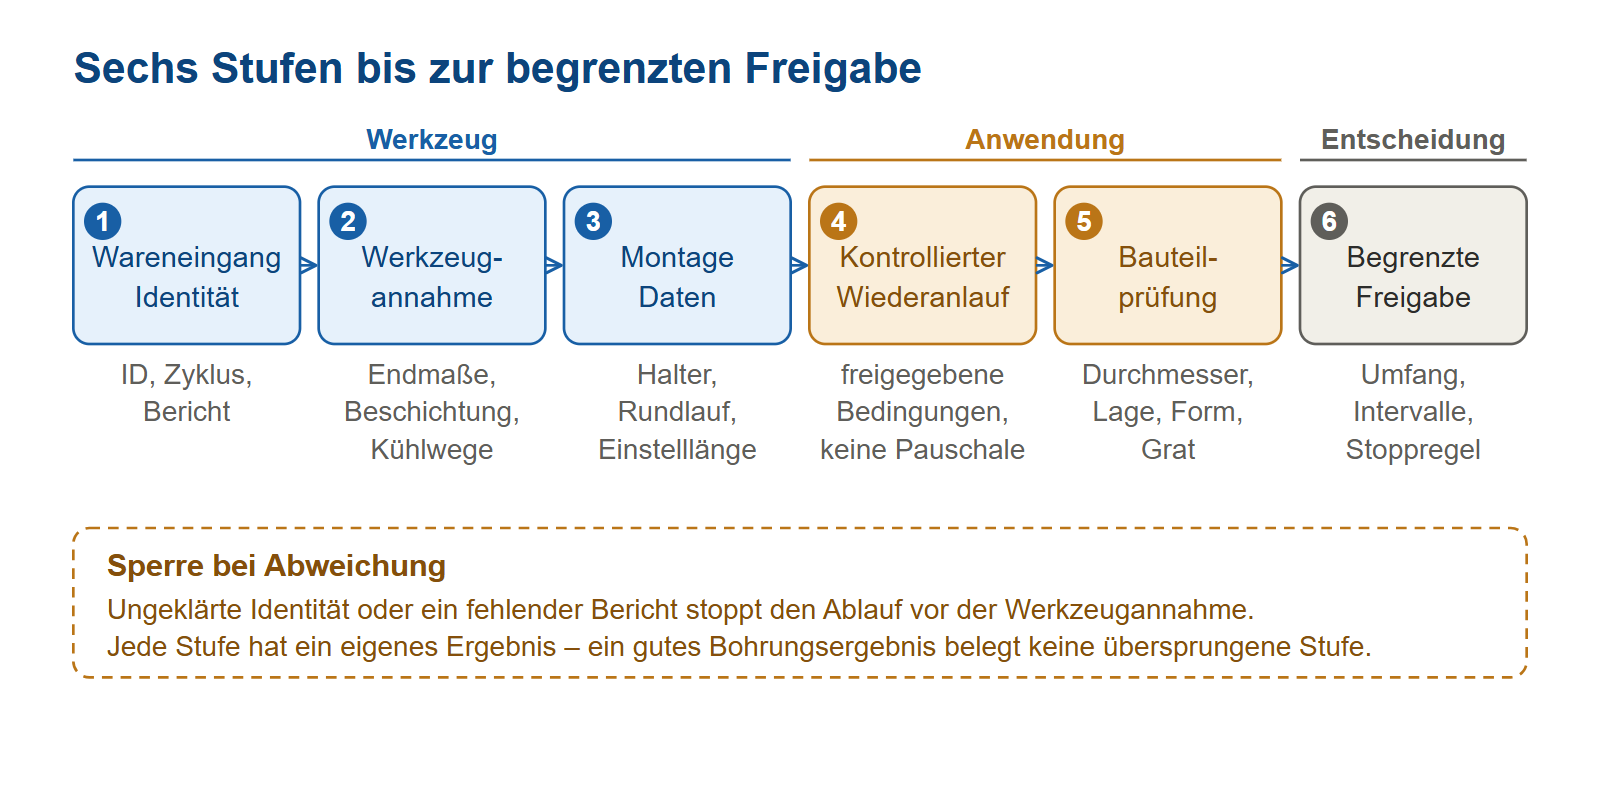
- Wareneingang und Identität. Werkzeug-ID, Aufbereitungszyklus, freigegebene Ausführung und vereinbarten Bericht abgleichen. Ungeklärte Abweichungen sperren.
- Werkzeugannahme. Schadenfreiheit im vereinbarten Prüfumfang, Endgeometrie, Beschichtung und Kühlmittelmerkmale gegen die Spezifikation beurteilen.
- Montage und Daten. Halter, Spannlänge, Rundlauf und Einstelllänge prüfen. Werkzeugdaten kontrolliert ändern und Programmfreiräume prüfen.
- Kontrollierter Wiederanlauf. Unter anwendungsbezogen freigegebenen Bedingungen fertigen. Keine pauschale Parameterübernahme allein aufgrund einer Herstellerangabe.
- Bauteilprüfung. Durchmesser, Lage, Form, Oberfläche, Tiefe und Grat entsprechend Zeichnung und Prüfplan bewerten. Beobachtungen zu Spanabfuhr und Last dokumentieren.
- Begrenzte Freigabe. Zuständige Person gibt Werkzeugzustand und konkrete Anwendung frei. Umfang, Prüfintervalle, Standmengenkriterium und Reaktion bei Abweichung festhalten.
Die Freigabe betrifft die dokumentierte Kombination aus Werkzeugzustand, Werkstoff, Bohrung, Maschine, Halter, Kühlung und Schnittdaten. Nach Wechsel eines wesentlichen Einflusses muss der verantwortliche Bereich entscheiden, welche erneute Prüfung erforderlich ist. Die Zahl der Probebohrungen oder Nutzungszyklen wird aus Risiko, Streuung und Prüfziel festgelegt; ein einziges gutes Teil belegt keine gesamte Standmenge.
Beispiel einer Entscheidung
Illustrative Situation, kein HC-Kundenfall und ohne Messwerte. Sie zeigt den Ablauf, nicht ein Ergebnis.
Ein innengekühlter VHM-Bohrer soll erneut Stahlbauteile mit Sacklöchern bearbeiten. Nach der Aufbereitung liegt ein neuer Längenwert vor; der Bericht enthält jedoch weder den Durchmesser an der vereinbarten Stelle noch einen bestätigten Zustand der Führungsbereiche.
Entscheidung: keine Serienfreigabe allein durch Aktualisieren des Längenkorrekturwerts. Zuerst die fehlenden Werkzeugnachweise ergänzen und die verbleibende Tiefe prüfen. Danach kontrolliert anfahren und die Sacklochmerkmale nach Prüfplan messen. Wenn die Restlänge nicht ausreicht oder der Durchmesser außerhalb des vereinbarten Bereichs liegt, ist das Werkzeug für diese Anwendung nicht freigegeben — auch wenn die Schneide optisch einwandfrei ist.
Der Fall ist deshalb typisch, weil er nicht an der Schneide scheitert. Er scheitert an einem fehlenden Nachweis. Wer in dieser Lage die Anwendung freigibt, verlagert das Risiko in die Serie; wer sie sperrt, verliert einen Tag. Für ein neues Werkzeug gilt derselbe Grundsatz in anderer Form — wie ein Erstanlauf systematisch vorbereitet wird, beschreibt Wie testet man ein neues Zerspanungswerkzeug vor der Serienproduktion?
Prüfkarte vor und nach der Aufbereitung
Leere Vorlage, keine Messwerte. Eine Karte je eindeutig gekennzeichnetem Werkzeug und Aufbereitungszyklus führen. Nicht anwendbare Merkmale begründen. Akzeptanzbereiche stammen aus Werkzeugzeichnung und vereinbartem Prüfplan; diese Vorlage legt keine Grenzwerte fest.
| Identität und Bezug | Eintrag |
|---|---|
| Werkzeug-ID und Artikel | ____________________________ |
| Zeichnungsrevision und Zyklus | ____________________________ |
| Dienstleister und Leistungsumfang | ____________________________ |
| Bauteil, Werkstoff, Maschine | ____________________________ |
| Bezug und Messvorschrift | ____________________________ |
| Prüfmerkmal | Vorher | Nachher | Soll und Nachweis |
|---|---|---|---|
| Spitzenort / Länge zum Bezug | ____ | ____ | ____ |
| Nutzbare Restlänge / Nut | ____ | ____ | ____ |
| Durchmesser mit axialer Messstelle | ____ | ____ | ____ |
| Anschliff und Führungsbereiche | ____ | ____ | ____ |
| Schaftzustand / Schadenbefund | ____ | ____ | ____ |
| Beschichtungsstatus | ____ | ____ | ____ |
| Kühlmittelwege, soweit vorhanden | ____ | ____ | ____ |
| Montierte Einstelllänge / Rundlauf | ____ | ____ | ____ |
Für jede Maßzeile sind Einheit, Messmittel, Messstelle, Datum und Prüfer im zugehörigen Messblatt festzuhalten. „Vorher“ bedeutet dokumentierter Rücklaufzustand; ursprüngliche Neumaße stehen zusätzlich in der Referenzzeichnung. Werkzeugprüfung bestanden: ja / nein / offen. Bericht-ID und Verantwortlicher eintragen.
Anwendungsfreigabe getrennt bestätigen
Werkstoff und Zustand, Bohrung und Qualitätsziel, Maschine, Halter, Kühlung und Schnittdaten, Prüflose und Messplan, Ergebnisse und Beleg, Stoppregel sowie Freigabeumfang und Standmengenkriterium getrennt eintragen. Status: gesperrt / begrenzt freigegeben / freigegeben. Entscheider und Datum gehören auf dieselbe Seite.
Diese Vorlage ist Bestandteil des Artikels und darf kopiert werden. Die Felder sind manuell auszufüllen; sie enthalten keine automatische Validierung und keine digitale Unterschrift.
Aufbereitung oder Ersatz entscheiden
Die technische Frage und die kaufmännische Frage sind nicht dieselbe. Erst wenn die technische Freigabe möglich erscheint, ist ein Kostenvergleich sinnvoll; umgekehrt darf ein günstiger Preis keine Freigabe erzeugen.
| Situation | Entscheidungspfad | Erforderlicher Nachweis |
|---|---|---|
| Schaden entfernbar und Reserve passend | Aufbereitung als Kandidat bewerten | Endgeometrie und Anwendung erneut prüfen |
| Restlänge für bisherige Bohrung unzureichend | Für diese Anwendung ablehnen oder andere Aufgabe separat qualifizieren | Keine stillschweigende Umwidmung |
| Prüfbericht oder Identität fehlt | Sperren und Unterlagen ergänzen | Werkzeugbezug und Messwerte |
| Rissverdacht oder irreparabler Bereich | Fachliche Aussonderungsentscheidung | Dokumentierter Befund |
| Kostenvergleich spricht für Reparatur | Technische Freigabe bleibt Voraussetzung | Kosten und bestätigte Gutteile derselben Abgrenzung |
Bei Wechselkopf- und Wendeschneidplattenbohrern greift dieser Ablauf nicht unverändert, weil Schneide und Grundkörper getrennte Einheiten sind — die Unterschiede erklärt VHM-, Wechselkopf- oder Wendeplattenbohrer wählen.
Beschaffung vor der Anfrage vorbereiten
Für eine belastbare Bewertung werden benötigt: Werkzeug-ID und Zeichnungsstand, bisherige Aufbereitungszyklen, Material und Zustand des Werkstücks, Durchmesser und Tiefe, Blind- oder Durchgangsloch, Maß- und Oberflächenziel mit Prüfmethode, Maschine und Halter, Kühlung, verwendete Schnittdaten, Ausbaugrund sowie Stückzahl und Wiederholbedarf. Ergänzen Sie Restlänge, Durchmesserprofil und Befund, soweit bereits gemessen.
Für den wirtschaftlichen Vergleich zählen Aufbereitung, Transport, Beschichtung, Prüfung, erneutes Einstellen, Ersatzbedarf während der Umlaufzeit und tatsächlich erreichte Gutteile. Ein niedriger Schleifpreis beweist keine niedrigeren Kosten je Gutteil. Leistungs-, Preis- und Terminangaben müssen zum bestätigten Auftrag gehören; allgemeine Einsparungsprozente werden hier nicht übertragen.
HC Produkt- und Engineering-Abstimmung
Die HC-Produktfamilie für Vollhartmetallbohrer ist der Bezug für die Werkzeugauswahl. Ob HC eine bestimmte Referenz selbst aufbereitet, extern bearbeiten lässt oder lediglich eine Ersatzlösung bewertet, ist für diesen Auftrag nicht bestätigt. Dieser Beitrag stellt daher keine pauschale Annahmezusage, Beschichtungszusage oder Prüfdienstleistung dar.
Für die technische und kaufmännische Abstimmung benennen Sie das Thema VHM-Bohrer nachschleifen, Material, Bohrungsmaße und Qualitätsziele, Maschine, Stückzahl sowie den dokumentierten Werkzeugzustand. Der nächste Schritt ist die Klärung der konkreten Werkzeugausführung und des erforderlichen Leistungsumfangs.
Häufige Fragen
Welche Angaben fehlen für eine belastbare Auswahl am häufigsten?
Meist fehlen die freigegebene Originalgeometrie, der dokumentierte Rücklaufzustand und die gemessene Restreserve. Ein Foto oder der Nenndurchmesser allein reichen nicht. Zusätzlich werden Aufbereitungshistorie, benötigte Bohrtiefe, Material, Kühlung und Prüfziel benötigt. Ohne diese Daten lässt sich weder eine Wiederaufbereitung noch die Rückkehr zur bisherigen Anwendung bestätigen.
Wie viele Nachschliffe sind zulässig?
Das lässt sich nicht allgemein beantworten. Die zulässige Anzahl ergibt sich aus der Restreserve der konkreten Ausführung, dem Abtrag je Anschliff und der benötigten Bohrtiefe. Sie steht in der Werkzeugzeichnung und in der Aufbereitungsfreigabe des Dienstleisters, nicht in einer allgemeinen Faustregel. Wird die geforderte Tiefe vor der Verschleißgrenze nicht mehr erreicht, endet die Nutzung dieses Werkzeugs für diese Anwendung.
Wann gilt die Empfehlung nicht?
Nicht pauschal für unbekannte, gebrochene oder rissverdächtige Werkzeuge, nicht für eine Referenz ohne bestätigte Aufbereitbarkeit und nicht für einen Bohrer mit unzureichender Restgeometrie. Mikro-, Tiefloch-, Stufen- und Sonderbohrer benötigen ihre spezifischen Vorgaben. Wechselköpfe und Wendeschneidplatten sind andere Architekturen; der beschriebene Vollhartmetall-Ablauf wird nicht ungeprüft übertragen.
Ersetzt eine Längenkorrektur in der Steuerung die Werkzeugprüfung?
Nein. Die Längenkorrektur gleicht eine geänderte Einstelllänge rechnerisch aus. Sie sagt nichts über wirksamen Durchmesser, Zustand der Führungsbereiche, Kühlmittelwege oder den Anschliff aus. Diese Merkmale sind an definierten Messstellen zu prüfen, unabhängig davon, wie genau der Längenwert in der Steuerung steht.
Wie wird das Ergebnis am eigenen Bauteil bestätigt?
Durch einen dokumentierten Wiederanlauf mit dem eindeutig identifizierten Aufbereitungszustand. Prüfen Sie zunächst Werkzeug und Montage, anschließend repräsentative Bohrungen gemäß Zeichnung. Erfassen Sie Qualität, Spanabfuhr, Auffälligkeiten und Standmengenkriterium. Erst der zuständige Bereich gibt den festgelegten Einsatz frei; ein Prüfbericht über Werkzeugmaße allein bestätigt keine Bauteilfähigkeit.
Quellen und Grenzen
[1] Mikron Tool, Recondition your worn cutting tools. mikrontool.com/en/Services/Regrinding — Abschnitt zur Eingangskontrolle und zu Aussonderungskriterien; eigene Herstelleraussage, keine HC-Leistung.
[2] Gühring, Werkzeugaufbereitung. guehring.com/service/kreislaufwirtschaft/werkzeugaufbereitung — Beschreibung von Nachschliff und Neubeschichtung mit originaler Geometrie und Beschichtung; keine Übernahme von Leistungszusagen.
[3] Hoffmann Group, ToolGrinding. hoffmann-group.com — Prüfung von Art, Umfang und Wirtschaftlichkeit vor der Aufbereitung; keine Übernahme regionaler Leistungszusagen.
[4] ZOLLER, »smartCheck«. zoller-usa.com/…/universal-measuring-machines/smartcheck — Werkzeugprüfung vor und nach dem Schärfen, optische Messung von Winkeln, Längen und Durchmessern im Durchlicht; Ausstattungsumfang anwendungsbezogen prüfen.
Quellen abgerufen am 26. Oktober 2026. Herstellereigene Leistungs- und Einsparungsversprechen wurden nicht als allgemeine Ergebnisgarantie übernommen. Prüfkarte und Entscheidungsablauf sind HC-Redaktionsvorlagen, keine dokumentierten HC-Tests. Es werden keine Versuchs- oder Messdaten behauptet; die Abbildungen sind schematisch und nicht maßstabsgetreu.
Nächster Schritt: Werkzeugausführung und Leistungsumfang klären
Benennen Sie Material, Bohrungsmaße, Qualitätsziel, Maschine, Stückzahl und den dokumentierten Werkzeugzustand. Auf dieser Basis lässt sich klären, welche Ausführung und welcher Leistungsumfang für Ihren Fall infrage kommen.