
Bohrer-Spitzenwinkel 118°, 135° oder 140° wählen
Inhaltlich verantwortlich: Kevin Zeng, Leiter Operations · Fachliche Prüfung: Jiack Liu, Leiter Technik · Stand: 12. Oktober 2026
Ein größerer Spitzenwinkel verkürzt bei gleichem Durchmesser die ideale kegelförmige Bohrerspitze. Die passende Ausführung ergibt sich aber nicht aus der Gradzahl allein, sondern aus Anschliff, Querschneide, Schneidstoff, Werkstoff, Bohrtiefe, Eintritt, Kühlung und Maschine.
Inhalt anzeigen
Vorauswahl treffenSpitzenwinkel messenSpitzenlänge berechnenAnschliff und WerkstoffAnbohren prüfenIn sechs Schritten auswählenAm Bauteil bestätigenHäufige FragenWerkzeugauswahl anfragen
Kurzantwort: 118°, 135° und 140° sind Geometrieangaben, keine einfache Rangfolge für weiche bis harte Werkstoffe. Wählen Sie zuerst eine für Werkstoff, Bohrungsanforderung und Maschine freigegebene Werkzeugserie und vergleichen Sie anschließend die vollständige Spitzengeometrie.
118° ist bei konventionellen HSS- und HSSE-Spiralbohrern verbreitet. 135° und 140° treten häufig bei ausgespitzten oder werkstoffspezifischen Hochleistungs- und VHM-Bohrern auf. Derselbe Werkstoff kann mit unterschiedlichen Winkeln bearbeitet werden, wenn das gesamte Werkzeugkonzept darauf abgestimmt ist.
118°, 135° oder 140°: Wie treffe ich eine Vorauswahl?
| Ausgangssituation | Nächster technischer Schritt |
|---|---|
| Neuprojekt | Zuerst nach Werkstoff, Bohrungsanforderung, Maschine und Kühlung freigegebene Werkzeugserien filtern. Erst danach die darin angebotene Spitzengeometrie vergleichen. |
| Ersatz eines vorhandenen Bohrers | Spitzenwinkel, Anschliff, Querschneide, Schneidstoff, Beschichtung und Kühlung gemeinsam abgleichen; der gleiche Durchmesser allein genügt nicht. |
| Unzureichende Position am Eintritt | Eintrittsfläche, Werkzeugrundlauf, Anschliff und gegebenenfalls den Anbohrprozess prüfen. Nicht allein aus dem Fehler auf einen größeren Spitzenwinkel schließen. |
| Zu geringe nutzbare Tiefe im Sackloch | Reale Spitzenlänge und geforderte zylindrische Tiefe vergleichen. Die programmierte Gesamttiefe nicht ohne Prüfung erhöhen. |
| Änderung durch Nachschleifen | Werkzeughersteller oder Nachschleifbetrieb bewertet vollständige Geometrie, Beschichtung und anschließende Prüfung. |
Diese Vorauswahl ist noch keine Einsatzfreigabe. Die Entscheidung wird mit einer dokumentierten Werkzeugausführung und einer Prüfung am Bauteil abgesichert.
Wie wird der Spitzenwinkel gemessen?
Der Spitzenwinkel α ist der eingeschlossene Winkel zwischen den beiden Hauptschneiden an der Bohrerspitze. In einer symmetrischen axialen Darstellung liegt die Werkzeugachse auf der Winkelhalbierenden; jede Seite bildet α/2 zur Achse. Gühring beschreibt den Winkel zwischen den Hauptschneiden als Spitzenwinkel.
Bei einem einfachen Kegelmantel lässt sich der Winkel in einer axialen Profilansicht bestimmen. Mehrflächenanschliffe, Kreuzanschliffe, konkave oder konvexe Schneiden und Doppelwinkel können mehrere lokale Winkel besitzen. Dann gelten Werkzeugzeichnung, Messvorschrift und definierte Bezugslinien.
Nicht verwechseln: Spitzenwinkel, Freiwinkel, Spanwinkel und Drallwinkel beschreiben unterschiedliche Geometrien. Auch HSS-G ist kein eigener Schneidstoff: Das G kennzeichnet die geschliffene Herstellung; der Grundwerkstoff bleibt HSS beziehungsweise eine konkret benannte HSS-/HSSE-Sorte.
Was ändert sich an der Spitzenlänge?
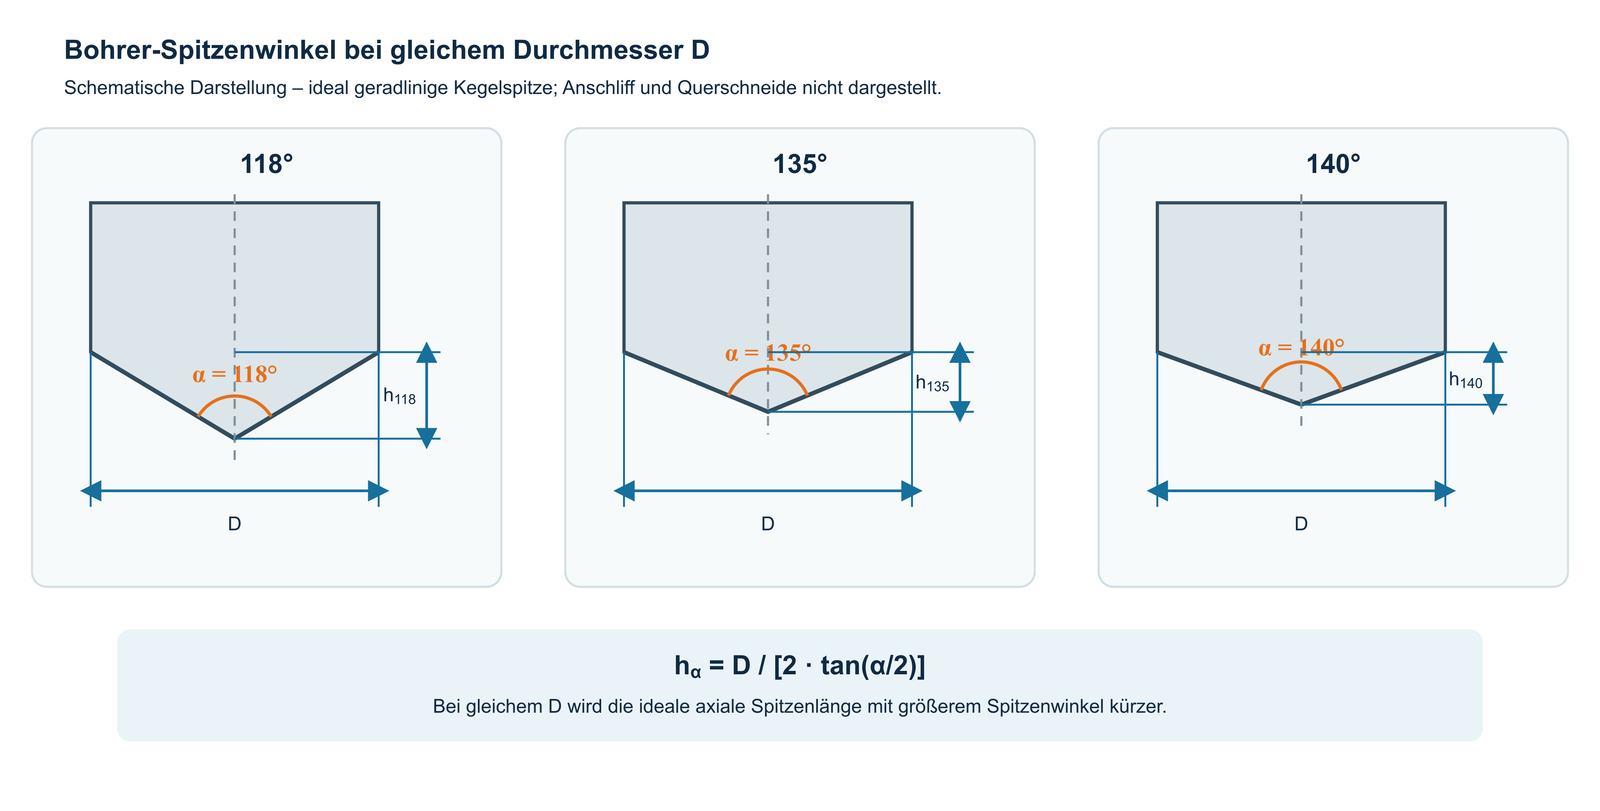
Für eine ideal geradlinige, symmetrische Kegelspitze mit Durchmesser D gilt für die axiale Spitzenlänge hα vom ersten Spitzenkontakt bis zum vollen Durchmesser:
hα = D / [2 · tan(α/2)]
| Spitzenwinkel | hα / D | Bei D = 10,00 mm | Interpretation |
|---|---|---|---|
| 118° | 0,300 | 3,00 mm | Der volle Durchmesser wird nach einem größeren axialen Weg erreicht. |
| 135° | 0,207 | 2,07 mm | Kürzere ideale Spitze als bei 118°. |
| 140° | 0,182 | 1,82 mm | Von den drei Varianten die kürzeste ideale Spitze. |
Das ist eine geometrische Rechnung, keine Werkzeugempfehlung. Bei Sacklöchern muss die Zeichnung unterscheiden, ob die Tiefe bis zur Spitze oder als zylindrische Tiefe mit vollem Durchmesser gilt. Sonderanschliffe können vom idealen Kegel abweichen.
Warum entscheiden Anschliff und Werkstoff mit?
Der Spitzenwinkel beschreibt nur einen Teil der Schneidengeometrie. Querschneidenbreite, Ausspitzung, Freiflächen, Schneidkantenpräparation, Drall, Kernstärke, Führungsfasen, Schneidstoff und Beschichtung beeinflussen das reale Ergebnis ebenfalls.
| Winkel | Sinnvolle Einordnung | Nicht daraus ableiten |
|---|---|---|
| 118° | Häufig bei konventionellen HSS-/HSSE-Bohrern; es existieren auch werkstoffbezogene Ausführungen mit Mehrflächenanschliff. | Nicht pauschal auf weiche Werkstoffe begrenzen. |
| 135° | Eigenständige Geometrieangabe, keine pauschale Zwischenstufe. Entscheidend sind Anschliff und Anwendungsfreigabe. | Nicht allein geringere Vorschubkraft oder bessere Bohrungsqualität garantieren. |
| 140° | Bei zahlreichen VHM- und werkstoffbezogenen Konzepten üblich. | Nicht als universelle Wahl für harte Werkstoffe oder als Beleg längerer Standzeit behandeln. |
Herstellerbeispiele richtig vergleichen
Herstellerdaten dokumentieren vollständige Werkzeugkonzepte, nicht die isolierte Wirkung eines Winkels. Die Beispiele sind keine Rangliste und keine HC-Einsatzfreigabe.
| Beispiel | Werkstoff / Einsatz | Geometrie und Schneidstoff | Kühlung / Grenze |
|---|---|---|---|
| Gühring GU 500 PM, Katalogseite 16 | Rostfreie Stähle | 118°, Vierflächenanschliff und PM-HSS-Konzept | Konkrete Kühlung und Schnittwerte aus der gewählten Variante übernehmen. |
| Gühring Serie 1018, Artikel 9010180071000 | Herstellerseitig für mehrere Werkstoffgruppen eingeordnet | 135°-Kreuzanschliff, HSCO8, optimierter Kern, Bronzeoxid-Oberfläche | Kein Innenkühlkanal auf der Produktseite angegeben; Serienbedingungen beachten. |
| MAPAL MEGA-Speed-Drill-Titan | Titanbearbeitung | 140°, VHM, vier Führungsfasen, konvexe Schneide | Innere Kühlmittelzufuhr; Aussage gilt für dieses Produktkonzept. |
Zur Substratwahl: HSS oder VHM-Bohrer für die CNC-Fertigung wählen. Für lieferbare HC-Ausführungen: Vollhartmetallbohrer auswählen.
Ist Anbohren erforderlich und welcher Winkel passt?
Prüfen Sie zuerst, ob der Hersteller für den Folgebohrer überhaupt ein Anbohren vorsieht. Falls ein Anbohren erforderlich ist, müssen Winkel, Durchmesser und Tiefe zur Spitzengeometrie des Folgebohrers passen.
Beim Vorzentrieren soll der Folgebohrer zuerst im vorgesehenen Führungsbereich eingreifen und nicht ungewollt an den Schneidecken anschlagen. Gühring nennt systembezogen 120°-NC-Anbohrer für nachfolgende HSS-/HSCO-Bohrer mit 118° und 142°-NC-Anbohrer für Hartmetallbohrer mit 135° bis 140°. Kennametal verwendet bei einem 140°-VHM-Bohrerbeispiel einen 145°-Anbohrwinkel zum Schutz der Schneidecken. Das sind Herstellerbeispiele, keine universelle Differenzregel.
NC-Anbohrer und Zentrierbohrer passend zum Folgebohrer auswählen.
Spitzenwinkel in sechs Schritten auswählen
- Bohrungsfunktion und Zeichnung klären: Nennmaß, Toleranz, Lage, Rundheit, zylindrische Tiefe, konischen Bohrungsgrund beziehungsweise Restwanddicke, Eintritt und Austritt angeben.
- Werkstoff vollständig beschreiben: Normbezeichnung, Zustand, Härte und mögliche Gusshaut oder Beschichtung dokumentieren.
- Werkzeugfamilie festlegen: HSS, HSSE oder VHM nicht mit der Fertigungsangabe HSS-G vermischen.
- Spitzengeometrie vergleichen: Spitzenwinkel, Anschliff, Ausspitzung, Querschneide, Kantenpräparation und Führungsfasen gemeinsam prüfen.
- Prozessbedingungen abgleichen: Maschine, Aufnahme, Rundlauf, Auskragung, Kühlung, Bohrtiefe und Stückzahl erfassen. Siehe auch 3×D, 5×D oder 8×D: die richtige Bohrerlänge wählen.
- Versuch planen: Annahmekriterien vorab festlegen. Eine Einflussgröße gezielt verändern und gekoppelte Anpassungen dokumentieren. Ändern sich mehrere Geometriemerkmale, wird das vollständige Werkzeugkonzept verglichen.
Wie wird die Auswahl am Bauteil bestätigt?
Vor dem Vergleich werden Werkzeug-Istmaß, Rundlauf, Schneidenzustand, Maschine, Aufnahme, Kühlung und Programmstand dokumentiert. Werden zwei Spitzenwinkel verglichen, sollten Durchmesser, Schneidstoff, Beschichtung und übrige Geometrie möglichst gleich sein oder ihre Unterschiede ausdrücklich im Versuchsprotokoll stehen.
| Prüfmerkmal | Methode / Beobachtung | Abbruch- oder Klärpunkt |
|---|---|---|
| Position und Verlauf | Messung gegen definierte Zeichnungsbezüge; Eintritt und Austritt getrennt bewerten. | Systematische Lageabweichung nicht durch weitere Winkelwechsel wegtesten. |
| Durchmesser und Form | Innenmessung sowie freigegebene Rundheits-/Zylindrizitätsmessung. | Bei Spann- oder Rundlaufabweichung zuerst den Prozess korrigieren. |
| Oberfläche und Grat | Rauheitsmessung und dokumentierte Kantenbewertung. | Nicht nur optisch „sauber“ beurteilen. |
| Späne und Schneide | Spanform, Anhaftung, Mikroausbruch und Verschleißentwicklung dokumentieren. | Bei Ausbruch, Kollision oder ungewöhnlicher Erwärmung stoppen. |
| Serienstabilität | Messwerttrend über geeignete Stichprobe und definierte Wechselkriterien. | Ein einzelnes Gutteil ist keine Serienfreigabe. |
Häufige Fragen zum Bohrer-Spitzenwinkel
Was ist der Unterschied zwischen 118° und 135°?
Bei gleichem Durchmesser ist die ideale Kegelspitze mit 135° kürzer als mit 118°. Daraus folgt keine allgemeine Qualitäts- oder Werkstoffrangfolge; Anschliff, Querschneide, Schneidstoff, Kühlung und Herstellerfreigabe entscheiden mit.
Wann kommt ein Bohrer mit 140° infrage?
Wenn eine freigegebene Werkzeugserie diesen Winkel als Teil ihres Geometriekonzepts für Werkstoff, Bohrtiefe und Kühlung vorsieht. Der Winkel allein belegt weder höhere Standzeit noch bessere Positioniergenauigkeit.
Sind Spitzenwinkel und Kreuzanschliff dasselbe?
Nein. Der Spitzenwinkel beschreibt den eingeschlossenen Winkel der Hauptschneiden. Der Kreuzanschliff verändert vor allem den Bereich der Querschneide.
Muss vor einem VHM-Bohrer angebohrt werden?
Nicht grundsätzlich. Maßgeblich ist die Herstellervorgabe für die konkrete Bohrerserie und Anwendung. Wenn Anbohren verlangt wird, müssen Winkel, Durchmesser und Tiefe passen.
Wie berechne ich die Spitzenlänge bei einem Sackloch?
Für eine ideale symmetrische Kegelspitze gilt hα = D / [2 · tan(α/2)]. Sonderanschliffe können abweichen; zylindrische Nutztiefe und Gesamttiefe sind getrennt anzugeben.
Kann ein Bohrer auf einen anderen Spitzenwinkel nachgeschliffen werden?
Nur nach technischer Bewertung der vollständigen Geometrie. Die Änderung kann Querschneide, Freiflächen, Schneidenlänge, Kantenpräparation und Beschichtung beeinflussen; anschließend ist eine vereinbarte Prüfung erforderlich.
Zeichnung und Anwendungsdaten an HC senden
Bei Neuprojekten genügen zunächst Zeichnung, Werkstoff, Qualitätsanforderungen und verfügbare Maschinenbedingungen. Bei bestehenden Prozessen ergänzen Sie die aktuelle Werkzeugreferenz und das beobachtete Fehlerbild. HC prüft, welche Spitzengeometrie und Werkzeugfamilie als Standardausführung oder kundenspezifische Lösung infrage kommt.
Zeichnung zur Werkzeugauswahl sendenQuellen und technische Einordnung
- Gühring – Bohrer-Spitze: Definition des Spitzenwinkels.
- Gühring – Technischer Teil: produktspezifische Beispiele zum Anbohren.
- Gühring – Rostfreie Stähle: GU 500 PM auf Katalogseite 16.
- Gühring – Serie 1018, Artikel 9010180071000: 135°-Kreuzanschliff und dokumentiertes Werkzeugkonzept.
- MAPAL – MEGA-Speed-Drill-Titan: 140°-VHM-Konzept für Titan.
- Kennametal – KenDrill Spot 145°: produktspezifisches Anbohrbeispiel.