
Standardwerkzeug oder Sonderwerkzeug für Ihre Serie
Inhaltlich verantwortlich: Kevin Zeng, Leiter Operations · Fachliche Prüfung: Jiack Liu, Leiter Technik · Stand: 13. Oktober 2026
HC prüft zuerst, ob ein verfügbares Standardwerkzeug die Zeichnung und den Prozess innerhalb dokumentierter Grenzen erfüllt. Erst wenn Geometrie, Zugänglichkeit, Prozessfolge oder Serienwirtschaftlichkeit dagegen sprechen, wird eine standardnahe Anpassung oder ein Sonderwerkzeug geplant und im Versuch qualifiziert.
Zeichnung und Anforderungen sendenEntscheidungsweg prüfen
Bedarf gegenüber Standard abgrenzen
Welche Lösung passt? Standardwerkzeuge sind vorzuziehen, wenn sie Merkmal, Werkstoff, Maschine und Qualitätsziel innerhalb ihrer Einsatzgrenzen abdecken. Eine Anpassung oder Neuentwicklung ist erst begründet, wenn ein klar benannter Engpass verbleibt und der erwartete Nutzen durch Messung und Vergleich bestätigt werden kann.
Geometrie und Zugänglichkeit
Stufen, Profile, nicht genormte Durchmesser, besondere Radien, tiefe Konturen oder Störkanten können eine abweichende Werkzeughülle erfordern. Dabei werden Schneidenzugang, Freigang, Schaft, nutzbare Länge, Kühlschmierstoffweg und Kollisionsraum zusammen bewertet. Eine Sondergeometrie kann keine unklare Zeichnung oder fehlende Bezugskette ersetzen.
Losgröße und Wiederholbedarf
Bei Einzelteilen, häufig wechselnden Varianten oder unsicherer Wiederholung bleibt ein flexibles Standardwerkzeug oft wirtschaftlicher. Für wiederkehrende Serienaufgaben werden Werkzeugwechsel, Maschinenzeit, Prüfaufwand, Ausschuss, Wiederbeschaffung und Kosten pro Gutteil gegen Entwicklungs- und Qualifizierungsaufwand gestellt.
| Ausgangssituation | Zu prüfender Weg | Entscheidungsgrundlage |
|---|---|---|
| Normmerkmal, wechselnde Bauteile | Standardwerkzeug | Verfügbare Abmessung, Einsatzgrenze, Austauschbarkeit und Lieferweg |
| Abweichende Länge, Freistellung oder Schnittstelle | Standardnahe Anpassung | Steifigkeit, Kollision, Kühlung und Wiederbeschaffung |
| Nicht genormte Kontur oder mehrere kompatible Stufen | Sonder- oder Kombinationswerkzeug | Prozessfenster, Spanweg, Bezugsstrategie, Verschleiß und Messbarkeit |
| Wiederkehrendes Qualitätsproblem | Ursache vor Neuentwicklung klären | Maschine, Aufnahme, Rundlauf, Aufspannung, Kühlung und Messverfahren |
| Dokumentierter Serienengpass | Standard und Sonderlösung vergleichen | Ausgangsprozess, Abnahmekriterien und Kosten pro Gutteil |
1. Standardwerkzeug
Katalogisierte Ausführung mit dokumentierter Schnittstelle und vorhandener Ersatzstrategie.
2. Standardnahe Anpassung
Bestehendes Werkzeugkonzept mit begrenzter Änderung an Länge, Schaft, Freistellung, Stufe, Kühlung oder Schneidenvorbereitung.
3. Sonderwerkzeug
Geometrie, Schneidstoff, Schnittstelle und Bearbeitungsfolge werden für eine definierte Aufgabe entwickelt und freigegeben.
Technische Anfrage vorbereiten
Für die erste Einordnung braucht HC keine vollständig ausgefüllte Parameterliste. Erreichbare Kontaktdaten, eine konkrete Bearbeitungsaufgabe und das aktuelle Problem reichen für den Einstieg. Für die technische Auslegung werden die fehlenden Angaben anschließend gezielt geklärt.
Zeichnung und Revision
- Bauteilzeichnung oder freigegebener Ausschnitt mit Revisionsstand;
- Werkstoffsorte und Zustand;
- zu bearbeitende Merkmale, Bezüge und Störkonturen;
- Maß-, Form-, Lage-, Oberflächen- und Kantenanforderungen;
- Messmethode und vorgesehene Abnahmeregel.
Änderungsgrenze: Ändern sich Zeichnung, Werkstoff, Bezugssystem oder Qualitätsmerkmal, muss geprüft werden, ob Werkzeugzeichnung, Prozess und Freigabe weiterhin gelten.
Maschine und Qualitätsmerkmale
- Maschinentyp, Werkzeugaufnahme, verfügbarer Drehzahl- und Leistungsbereich;
- gemessener Rundlauf und relevante Aufspannbedingungen;
- Kühlschmierstoffzufuhr, Spanweg und Blind- oder Durchgangssituation;
- aktueller Werkzeugablauf, Schnittwerte und beobachtetes Fehlerbild;
- Losgröße, Jahresmenge, Varianten und gewünschter Freigabeumfang.
Passende Vorarbeit leisten die Leitfäden Angaben für ein Werkzeugangebot und Bohrungsfehler systematisch diagnostizieren.
Entwicklung und Versuch planen
Aufgabe erfassen
Merkmal, aktueller Ablauf, Stückzahl und messbares Ziel festhalten.
Standard prüfen
Verfügbare Familien und Grenzen vergleichen; unnötige Neuentwicklung vermeiden.
Konzept freigeben
Werkzeugzeichnung, kritische Maße, Schnittstelle, Kühlung und Änderungsstand abstimmen.
Versuch vorbereiten
Maschine, Aufnahme, Werkstoff, Parameter, Messmittel und Stichprobe dokumentieren.
Ergebnis bewerten
Bauteilmerkmale, Werkzeugzustand, Spanverhalten und Prozessablauf gegen die Kriterien prüfen.
Serie freigeben
Nur die geprüfte Werkzeug- und Prozessrevision mit definiertem Überwachungsplan verwenden.
Nachweise und Freigabe
| Nachweis | Vor dem Versuch festlegen | Freigabeentscheidung |
|---|---|---|
| Bauteilqualität | Merkmal, Sollwert oder Grenze, Bezug und Messmethode | Erfüllt die dokumentierte Stichprobe die vereinbarten Kriterien? |
| Werkzeugzustand | Prüfbereich, Verschleiß- oder Schadensmerkmal und Wechselgrenze | Bleibt die Schneide bis zum definierten Prüfpunkt verwendbar? |
| Prozess | Maschine, Aufnahme, Rundlauf, Kühlung, Parameter und Programmrevision | Ist das Ergebnis unter denselben Bedingungen wiederholbar? |
| Abweichung | Stoppkriterium und Verantwortlichkeit | Nacharbeit, Parameterprüfung, Werkzeugänderung oder Projektstopp? |
Der Leitfaden Werkzeugversuch vor der Serie planen beschreibt die Versuchslogik ausführlicher.
Kosten pro Gutteil
Der Werkzeugpreis allein entscheidet nicht. Verglichen werden Werkzeug- und Schneidenkosten, Rüst- und Wechselvorgänge, Maschinenzeit, zusätzliche Bearbeitungsschritte, Prüfaufwand, Nacharbeit, Ausschuss, Ersatzbestand und – sofern für die konkrete Ausführung bestätigt – Wiederaufbereitung. Ohne dokumentierten Ausgangsprozess wird kein Einsparwert veröffentlicht.
Für längerfristige Beschaffungsentscheidungen hilft außerdem der Leitfaden Zerspanungswerkzeuge 2026–2030: Markttrends und Folgen, Preis-, Rohstoff- und Nachfrageindikatoren von der konkreten Werkzeugfreigabe zu trennen.
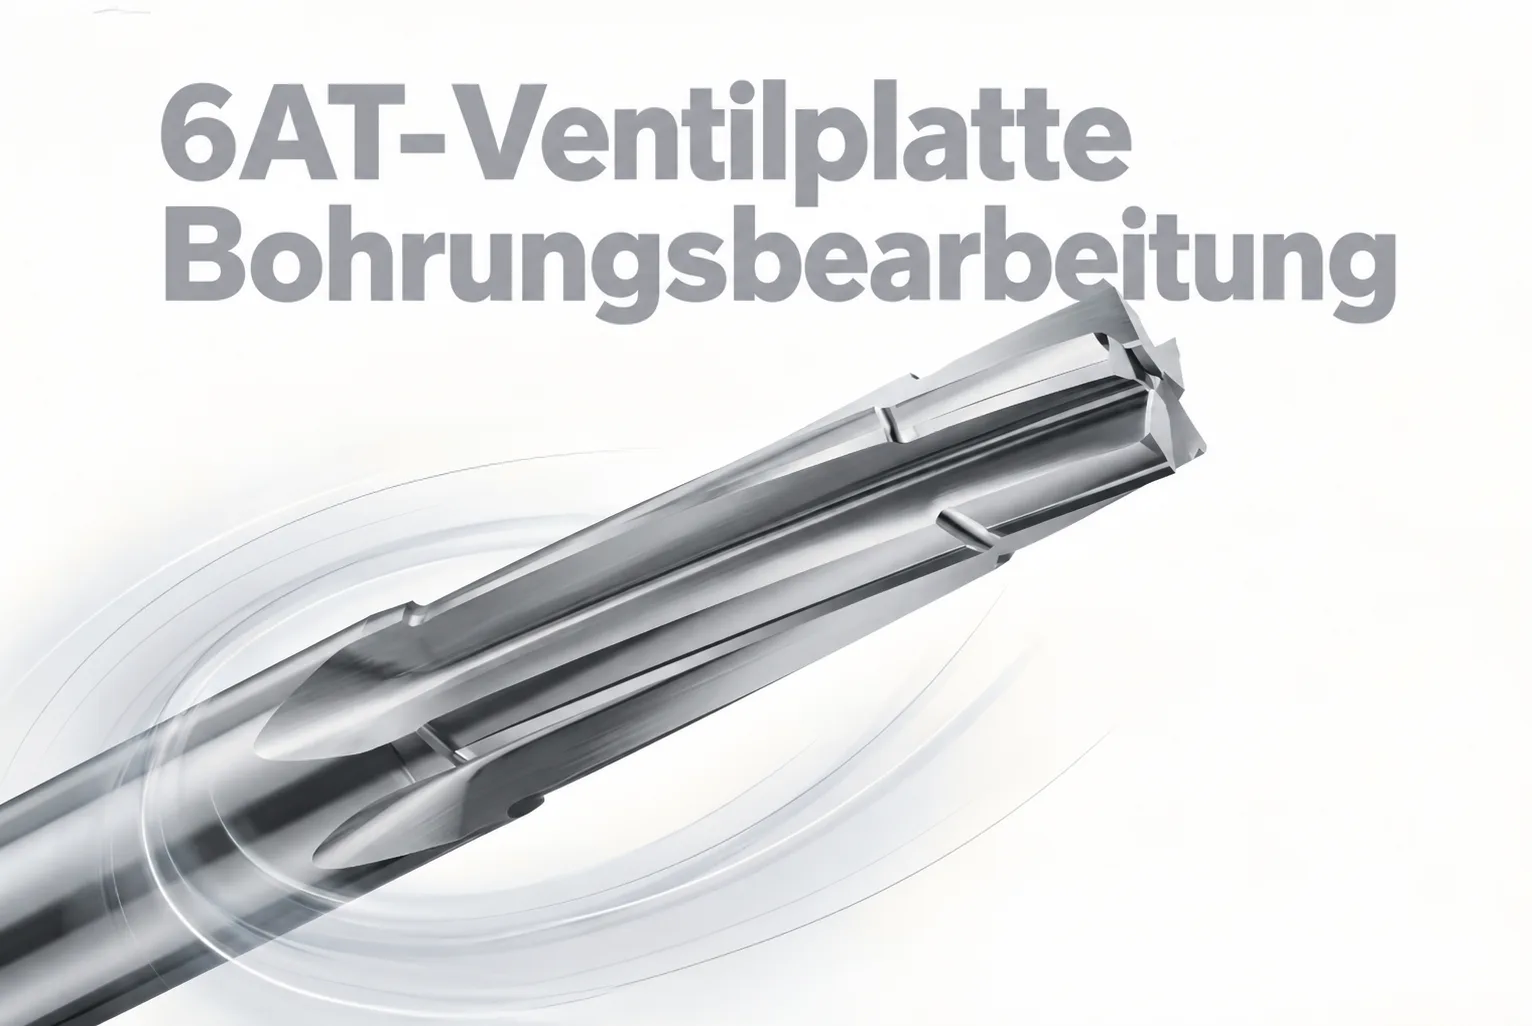
Aus der HC-Anwendungspraxis: Werkzeugkonzept für 6AT-Ventilplatten
Bei einer 6AT-Ventilplatte wirken je nach Bauteilausführung mehrere Plattenlagen, tiefe oder gestufte Bohrungen, Blindbohrungen und sich kreuzende Ölkanäle zusammen. Für die Werkzeugwahl werden daher Zugänglichkeit, Gratbildung, Spanabfuhr, Lagebezug und die Abstimmung der Bearbeitungsstufen gemeinsam betrachtet.
Zu vergleichen sind eine separate Präzisionsreibahle, ein Kombinationswerkzeug für kompatible Bohr-, Senk-, Fasen- oder Reibschritte und eine geteilte Strategie mit separater Endbearbeitung kritischer Fertigmaße. Die Bezeichnung des Werkzeugs entscheidet nicht; ausschlaggebend sind gemeinsames Prozessfenster, Spanweg, Bezugserhalt und Prüfplan.
Nachweisgrenze: Das Beispiel dokumentiert die Auswahl- und Qualifizierungsmethodik. Werkstoff, Toleranzen, Schnittdaten und Messergebnisse sind für das konkrete Kundenbauteil zu bestätigen; daraus folgt keine allgemeine Genauigkeits-, Standzeit- oder Taktzeitgarantie.
Welche Sonderwerkzeug-Familien können geprüft werden?
Die verlinkten Seiten beschreiben reale HC-Werkzeugfamilien. Machbarkeit, Ausführung, Werkstoff und Lieferumfang werden weiterhin projektbezogen bestätigt.
Sonderbohrer und Stufenbohrer
Abweichende Durchmesser, Längen, Stufen, Spitzengeometrien oder Kühlschmierstoffführung anhand der Bohrungsaufgabe prüfen.
Sonderbohrer prüfenSonderfräser und Formfräser
Profile, Halslängen, Radien, Schneidenzahl und Freistellungen mit Werkstoff, Eingriff und Kollisionsraum abstimmen.
Sonderfräser ansehenSonderreibahlen
Fertigmaß, Vorbohrung, Aufmaß, Toleranz, Oberfläche und Kühlschmierstoffweg gemeinsam festlegen.
Sonderreibahlen prüfenKombinationswerkzeuge
Mehrere Merkmale nur integrieren, wenn Drehzahl, Vorschub, Spanraum, Verschleiß und Messkonzept kompatibel sind.
Kombinationswerkzeuge bewertenStandardlösungen
Wenn eine verfügbare Ausführung passt, bleiben Auswahl, Austausch und Wiederbeschaffung einfacher.
HC Produktfamilien vergleichenÄnderung vorhandener Ausführungen
Zeichnung, Werkzeugdaten, Fotos oder ein Muster können als Ausgangspunkt dienen. Fehlende Maße und Abnahmekriterien werden vor der Änderung geklärt.
Lieferung und Lebenszyklus organisieren
Für wiederkehrende Serienentscheidungen stehen drei Vorlagen zur Verfügung: die erneute Qualifizierung nach dem Nachschliff, das Werkzeugdatenblatt für Wiederholbestellungen und der Leitfaden zur Beschaffung von Private-Label-Zerspanungswerkzeugen.
Änderungsmanagement
Werkzeugzeichnung, interne Kennzeichnung, Schneidstoff, Geometrie, Schnittstelle und relevante Prozessannahmen benötigen einen eindeutigen Revisionsstand. Änderungen an Werkstück, Werkstoff, Maschine, Aufnahme, Kühlschmierstoffweg, Programm oder Prüfplan werden gegen die freigegebene Grundlage bewertet. Eine Nachbestellung darf nicht stillschweigend eine andere Ausführung oder Prüfgrundlage erhalten.
| Lebenszyklus-Ereignis | Zu dokumentieren | Entscheidung |
|---|---|---|
| Erstlieferung | Werkzeugrevision, vereinbarter Lieferumfang und Prüfunterlagen | Identität mit freigegebenem Konzept bestätigen |
| Nachbestellung | Bezugsrevision, geänderte Kundenanforderungen und offene Abweichungen | Unverändert liefern oder technische Klärung auslösen |
| Werkzeugänderung | Änderungsgrund, betroffene Merkmale und neuer Prüfbedarf | Teil- oder Vollqualifizierung festlegen |
| Wiederaufbereitung | Tatsächlicher Serviceumfang, veränderte Geometrie und Prüfbericht | Weitere Verwendung nur innerhalb der bestätigten Grenze |
Nachschärfen und Wiederqualifizierung
Ob Nachschärfen, Neubestückung oder Reparatur möglich ist, hängt von der bestätigten Werkzeugausführung und dem vereinbarten Serviceumfang ab. Diese Leistungen werden nicht pauschal für jede Bauform zugesagt. Nach einer Wiederaufbereitung sind die für Funktion und Schnitt relevanten Merkmale zu prüfen; bei Änderungen an Geometrie, Schneidstoff, Beschichtung oder Einsatzbedingungen kann eine erneute Bearbeitungsfreigabe erforderlich sein.
Grenze: Ein technisch geeignetes Sonderwerkzeug ersetzt keine stabile Werkstückspannung, funktionsfähige Maschine, geeignete Aufnahme, ausreichende Kühlschmierstoffversorgung oder eindeutige Zeichnungs- und Messanforderungen.
Häufige Fragen zur Auswahl und Qualifizierung
Welche Lösung passt zu meiner Aufgabe?
Zuerst wird ein Standardwerkzeug geprüft. Reicht dessen dokumentierte Geometrie oder Einsatzgrenze nicht aus, werden eine standardnahe Anpassung, ein Sonderwerkzeug oder eine geteilte Bearbeitung technisch und wirtschaftlich verglichen.
Welche Voraussetzungen gelten für ein Sonderwerkzeug?
Die Aufgabe, Zeichnungsmerkmale, Maschinenbedingungen und Abnahmekriterien müssen eindeutig genug sein, um Werkzeugkonzept, Versuch und Freigabe zu planen. Offene Angaben werden vor der Auslegung geklärt.
Wo liegen die Grenzen einer Sonderlösung?
Sie korrigiert keine instabile Aufspannung, verschlissene Aufnahme, unzureichende Kühlschmierstoffversorgung, ungeklärte Messabweichung oder widersprüchliche Zeichnungsanforderung. Solche Ursachen werden vor dem Versuch bearbeitet.
Welche Daten braucht HC für die Auswahl?
Für den Erstkontakt genügen Kontaktdaten, Bearbeitungsaufgabe und aktuelles Problem. Für die technische Auslegung folgen Zeichnung und Revision, Werkstoff, Merkmale und Toleranzen, Maschine und Aufnahme, Kühlung, aktueller Prozess, Menge und Prüfplan.
Wann muss erneut qualifiziert werden?
Eine erneute Prüfung kann erforderlich werden, wenn sich Werkzeugrevision, Werkstückzeichnung, Werkstoff, Maschine, Aufnahme, Kühlschmierstoffweg, Programm, Qualitätsmerkmal oder Wiederaufbereitungszustand relevant ändern.
Zeichnung und Anforderungen senden
Senden Sie zunächst Ihre konkrete Bearbeitungsaufgabe und das aktuelle Problem. HC klärt anschließend, ob ein Standardwerkzeug, eine standardnahe Anpassung oder ein zu qualifizierendes Sonderwerkzeug infrage kommt.