
Maschine ein industrielles Aluminium-Kameragehäuse
Der optische Bereich, die gerippten Wände und die kleinen Fäden müssen nach dem Aufrauhen und Entfärben der Taschen positioniert bleiben.
Auswahlunterlagen und Kriterien
Das Gehäuse schützt die Elektronik und positioniert die Linse oder den Sensor. Optische und thermische Grenzflächen müssen die Entfernung wichtigen Materials überstehen.
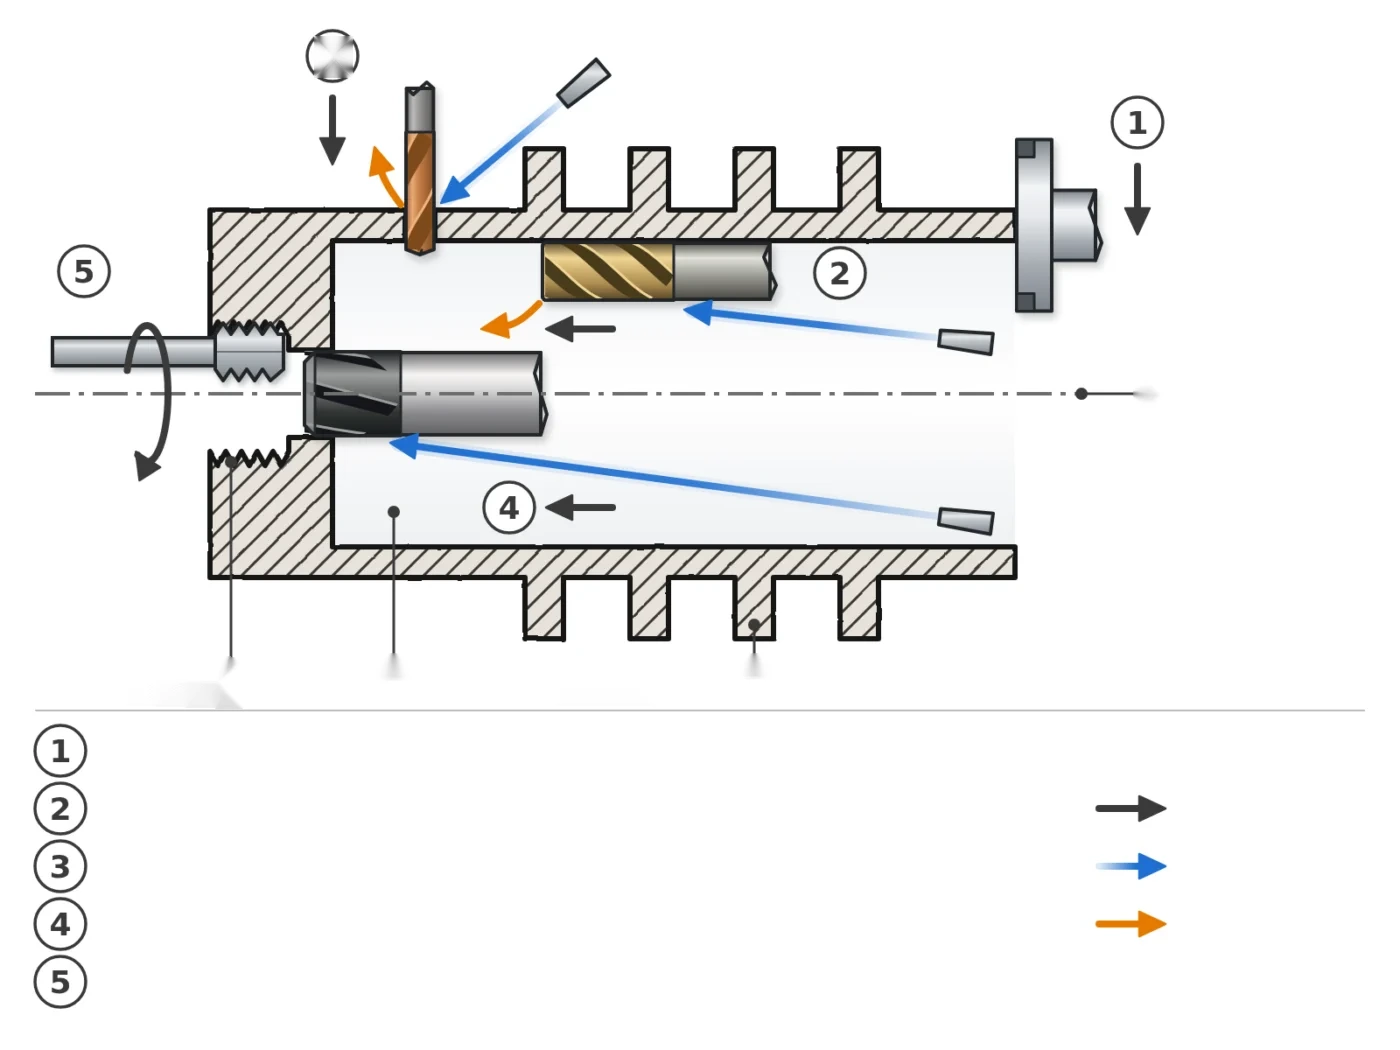
Merkmale, die die Bearbeitung antreiben
Optische Achse
Zylindrische Reichweite und Stützfläche erfordern Koaxialität und Vertikalität.
Dissipation
Flügel und thermische Flugzeuge erfordern geringen Aufwand und kontrollierte Oberfläche.
Dünne Wände
String und Sequenz können maskieren oder Deformation verursachen.
Risiken, die vor der Auswahl des Werkzeugs überprüft werden müssen
| Gebiet oder Einsatzgebiet | Möglicher Fehler | Zu berücksichtigende Variablen | Zu erhebende Beweise |
|---|---|---|---|
| Taschenentwurf | Vibration oder Kleben | Anwendungsbereich, Eingriff, Späne, Schmierung | Segge, Lärm, offene Wand |
| Optischer Anwendungsbereich | Disperse Koaxialität | Referenz, Vorloch, Räumung | Axt und Gesicht nach der Freigabe |
| Kleines Gewinde | Beladenes Filet | Vorloch, Schmiermittel, Späne | Drehzahl und Drehmoment |
Produktfamilien zur Konfiguration
Bereich des Lichtoptikgehäuses
Der optische Bereich ist nach Stabilisierung der Hauptvolumina beendet.
| Benchmark | Verarbeitungsbedarf | Produktfamilie | Auswahleinträge | Kontrollpunkt |
|---|---|---|---|---|
| 1 | Erstellen Sie die thermische Ebene | Fräser | Legierung, Ra, Geflecht | Freies Flugzeug |
| 2 | Bürstentaschen | Aluminiumerdbeeren | Umfang, Einsatz, Evakuierung | Wand und Kleber |
| 3 | Bohrschnittstellen | Aluminiumbohrer | Durchmesser, Ausgangslage, Silizium | Schlechtigkeit |
| 4 | Vervollständigen Sie den optischen Bereich | Maschinenspindeln | Vorloch, Achse, Toleranz | Koaxialität |
| 5 | Erstellen Sie feine Threads | Fräser | Profil, Zugang, Interpolation | Größe |
Für diesen Teil spezifische Konfigurationskriterien
Symmetrischer Entwurf
Teilen Sie das entfernte Material und halten Sie die Stützen, bis die Schnittstellen fertig sind.
Messung nach Clearing
Kontrollachse und Planheit im Funktionszustand, nicht nur im Zustand.
Grenze der Vorauswahl
Optische Toleranzen, Thermomanagement und eventuelle Anodisierung müssen vor dem endgültigen Bereich in die Rückenlehne integriert werden.
Während der Produktvalidierung zu speichernde Daten
Freie Geometrie
Planheit, Achse und Lage nach dem Abtrag.
Schlechtigkeit
Löcher, Taschen und Gewinde auf der Montageseite gesehen.
Oberfläche
Thermische Ebene und optischer Bereich vor/nach der Fertigstellung.
Technische Fragen
Warum die optische Achse spät beenden?
Um die Wirkung von Einschränkungen durch große Taschen zu begrenzen.
Wie wählt man eine Aluminium-Fräser?
Mit Legierung, Rasiervolumen, Bereich, Eingriff, Spindel und erwarteter Oberfläche.
Sollten wir das Anodisieren in Betracht ziehen?
Ja, wenn es die Quoten, maskierten Bereiche oder den Kontaktzustand ändert.
Wie kann man das Erröten kleiner Löcher reduzieren?
Untersuchen Sie Auslassstütze, Spitze, Verschleiß, Vorschub und lokale Dicke.
Vorauswahl von HC-Produkten erhalten
Befestigen Sie die Legierung und ihren Zustand, Modell oder Ebene, optische Achse, Wände, kritische Abmessungen, Oberflächenbehandlung, Maschine, Montage, Kühlung, aktuelles Werkzeug, Volumen, beobachteter Defekt und Endkontrolle.
Produktordner einreichenVerwandte Produkte und Materialseiten
Referenzangaben der HC-Entwicklungsabteilung.