
Querbohrungen entgraten und Restgrate prüfen
Inhaltlich verantwortlich: Kevin Zeng, Leiter Operations · Fachliche Prüfung: Jiack Liu, Leiter Technik · Stand: 20. Oktober 2026
Eine Bearbeitung ist erst belastbar, wenn die gesamte geforderte Verschneidungskante erreichbar ist und eine geeignete Prüfung Restgrat, Kantenabtrag, Oberflächenschäden und Blindstellen getrennt bewertet.
Inhalt anzeigen
Wo liegen die schwer zugänglichen Kanten?Welche mechanischen Verfahren sind erreichbar?Wann reicht die Bearbeitung auf der Maschine nicht aus?Wie wird der verbleibende Grat nachgewiesen?Beispiel: Eine Verschneidung mit eingeschränkter SichtWelche Maßnahme folgt aus dem Prüfergebnis?Welche Angaben braucht die Werkzeugauswahl?HC-Werkzeugauswahl für die tatsächlich erreichbare KanteHäufige Fragen zum Entgraten von QuerbohrungenQuellen und weiterführende InformationenKurzantwort
Querbohrungen lassen sich mechanisch entgraten, wenn das Werkzeug die gesamte geforderte Verschneidungskante erreicht, ausreichend Material entfernt und anschließend ohne Beschädigung zurückgezogen werden kann. Ob das Ergebnis akzeptabel ist, muss eine geeignete Prüfung zeigen. Ein vollständig durchlaufener Bearbeitungszyklus allein genügt dafür nicht.
Bei innenliegenden Bohrungskanten sind drei Aufgaben getrennt zu betrachten: den anhaftenden Grat entfernen, die geforderte Kantenform herstellen und gelöste Partikel aus dem Bauteil entfernen. Eine saubere Bohrung ist nicht automatisch gratfrei. Eine gratfreie Kante besitzt wiederum nicht automatisch eine maßhaltige Fase. Die Anforderungen an die gereibte Bohrungswand — und wie eine Reibahle die Verschneidung überfährt — sind getrennt in Reiben bei Querbohrungen und unterbrochenem Schnitt beschrieben.
Für die Auswahl benötigen Sie deshalb eine Beschreibung der Bohrungsverschneidung und eine prüfbare Kantenanforderung.
Gehen Sie in dieser Reihenfolge vor:
- Kante lokalisieren: Hauptbohrung, Querbohrung und betroffene Kantenbereiche kennzeichnen.
- Anforderung festlegen: Gratentfernung, Kantenbruch oder definierte Fase beziehungsweise Rundung unterscheiden.
- Zugänglichkeit prüfen: Eintritt, Bearbeitung und Rückzug des Werkzeugs betrachten.
- Verfahren auswählen: Werkzeug und Ablauf auf die tatsächliche Geometrie abstimmen.
- Prüfabdeckung planen: Festlegen, welche Bereiche sichtbar oder messbar sind und wo Blindstellen verbleiben.
- Bearbeiten, reinigen und prüfen: Die Ergebnisse getrennt dokumentieren und nach vereinbarten Kriterien freigeben.
Wo liegen die schwer zugänglichen Kanten?
Die Bohrungsverschneidung vollständig beschreiben
Die Angabe „Querbohrung entgraten“ beschreibt noch keine eindeutige Werkzeugaufgabe. Zwei sich kreuzende Bohrungen können sich durch Durchmesserverhältnis, Winkel, Achsversatz und Lage erheblich unterscheiden.
Halten Sie mindestens fest:
- Durchmesser und Toleranzen von Haupt- und Querbohrung;
- Tiefe und Position der Verschneidung;
- Durchdringungswinkel und Achsversatz;
- verfügbare Zugänge;
- benachbarte Absätze, Bohrungsenden und Funktionsflächen;
- Werkstoff und Werkstoffzustand.
Auch Anbieter spezieller Querbohrungswerkzeuge verlangen solche Angaben. HEULE nennt für die anwendungsbezogene Auslegung seines COFA-X-Systems unter anderem Haupt- und Querbohrungsdurchmesser, Bohrtiefe, Durchdringungswinkel und Exzentrizität. Diese Anforderungen verdeutlichen die Bedeutung der Geometrie; sie sind keine Aussage über eine entsprechende HC-Werkzeugausführung. www.heule.com
Ein Schnitt zeigt nicht die gesamte Kante
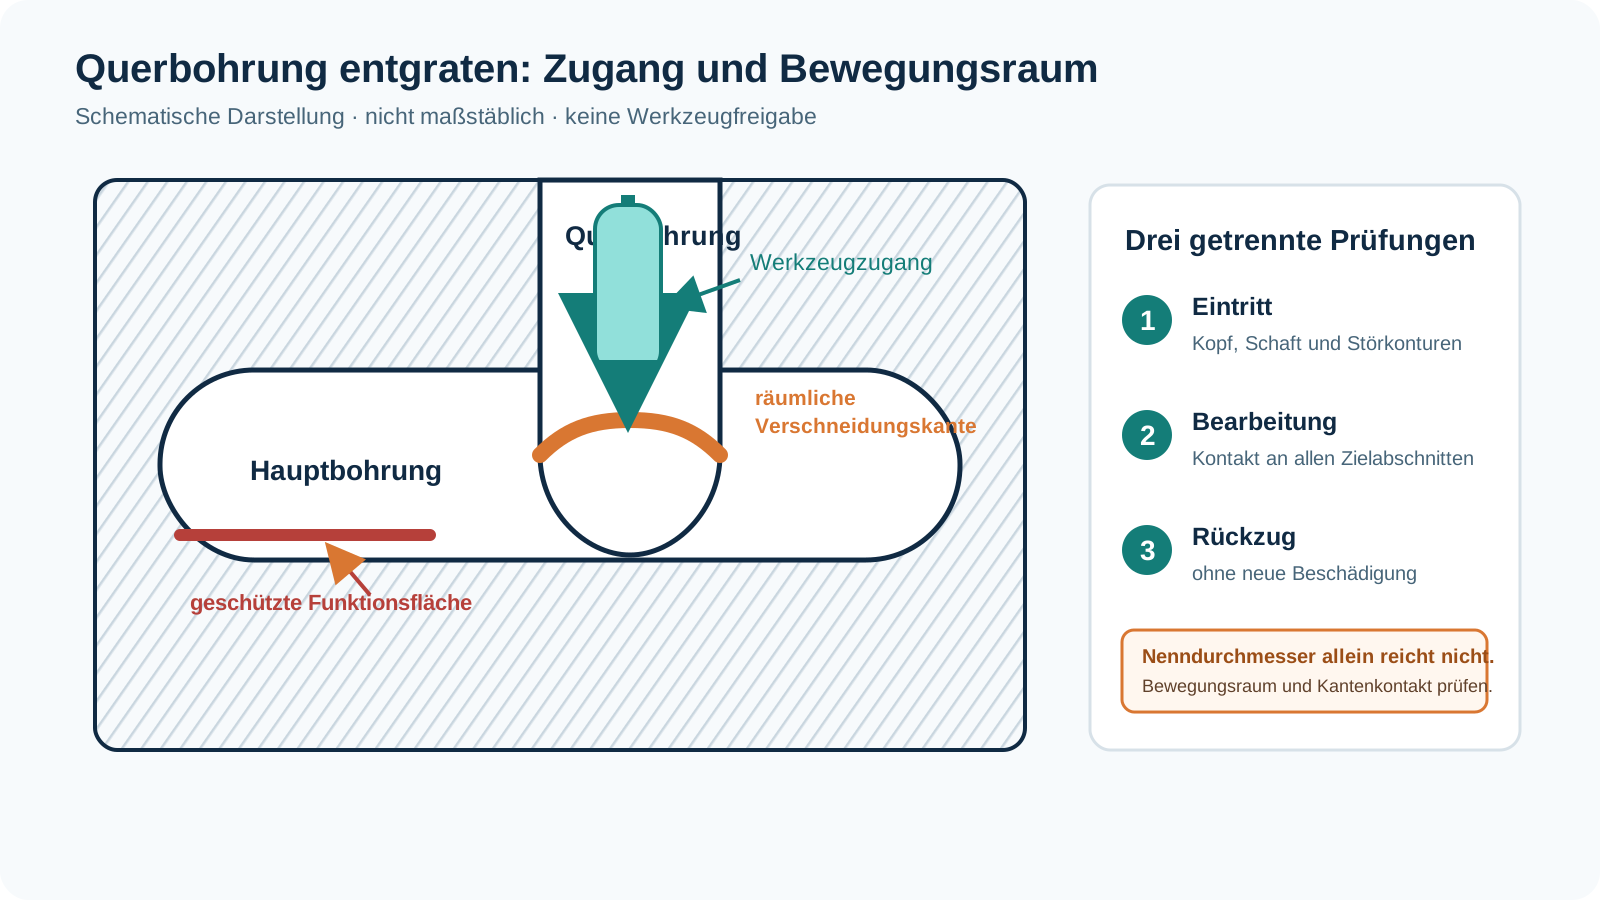
Die Verschneidung zweier Bohrungen bildet eine räumliche Kante. Ein einzelner Schnitt zeigt nur einen Teil dieser Geometrie. Er kann den Werkzeugzugang erklären, aber nicht automatisch die vollständige Bearbeitung oder Prüfung belegen.
Ergänzen Sie die Schnittansicht deshalb durch eine räumliche Darstellung. Wie Durchdringungswinkel, Achsversatz und Bearbeitungsfolge bereits beim Bohren wirken, zeigt der ergänzende Leitfaden Querbohrungen bei unterbrochenem Schnitt bohren. Kennzeichnen Sie die betroffenen Kantenabschnitte so, dass Bearbeitung und Prüfung dieselben Bezeichnungen verwenden.
Eine einfache Zuordnung kann beispielsweise zwischen zugangsnahen, seitlichen und zugangsfernen Bereichen unterscheiden. Die konkrete Einteilung richtet sich nach dem Bauteil. Entscheidend ist, dass später kein ungeprüfter Bereich hinter der allgemeinen Aussage „Querbohrung kontrolliert“ verschwindet.
Welche Kantenanforderung gilt?
Vor der Werkzeugauswahl muss klar sein, welches Ergebnis gefordert ist.
| Aufgabe | Zu bestätigendes Ergebnis |
|---|---|
| Grat entfernen | Kein unzulässiger Materialüberstand an der bezeichneten Kante |
| Kante brechen | Zulässiger Kantenübergang ohne unzulässigen Materialabtrag |
| Fase oder Radius herstellen | Vorgeschriebene Form und Abmessung innerhalb der Toleranz |
| Partikel entfernen | Sauberkeitsanforderung nach dem vereinbarten Verfahren erfüllt |
Die Forderung „gratfrei“ sollte im Prüfplan konkretisiert werden: Welche Kante wird betrachtet, welche Abweichung ist unzulässig und mit welchem Verfahren wird das beurteilt?
Legen Sie keine allgemeine Restgrathöhe fest, wenn Zeichnung und Abnahmevereinbarung dafür keinen Wert nennen. Ebenso darf das Entgraten eine benachbarte Dicht-, Führungs- oder Passfläche nicht unzulässig verändern.
Nächster Schritt: Zielkante, Freiraum und Rückzug zuerst zeichnerisch bestätigen; erst danach eine Werkzeugbauform auswählen.
Welche mechanischen Verfahren sind erreichbar?
Direkt zugängliche Kanten gezielt bearbeiten
Kann eine geometrisch bestimmte Schneide die Zielkante erreichen, kommen abhängig von der Aufgabe Fasen-, Kontur- oder geeignete Rückwärtsbearbeitungswerkzeuge infrage.
Prüfen Sie dabei nicht nur, ob der Werkzeugkopf durch die Zugangsbohrung passt. Ebenso wichtig sind der Freiraum für den Schaft, die Lage der Schneide während der Bearbeitung und der Rückzugsweg.
Ein gewöhnlicher Kegelsenker, der einen äußeren Bohrungseintritt bearbeiten kann, ist damit noch nicht für eine räumliche innenliegende Verschneidung geeignet. Der Schneidenkontakt muss zur gesamten geforderten Kante passen.
Spezielle Querbohrungswerkzeuge anwendungsbezogen auswählen
Für bestimmte Bohrungsverschneidungen stehen spezielle mechanische Systeme zur Verfügung. HEULE beschreibt COFA-X beispielsweise als individuell auf die Anwendung ausgelegtes System für Querbohrungen, einschließlich bestimmter Geometrien mit Achsversatz. www.heule.com
Das ist ein Beispiel für eine spezialisierte Werkzeuglösung, keine universelle Verfahrensfreigabe. Durchmesserverhältnis, Eintrittssituation, Schneidenbewegung und erforderlicher Kantenabtrag müssen zum konkreten System passen.
COFA-X und X-BORES sind HEULE-Systeme. Aus ihrer Existenz folgt weder, dass HC diese Systeme anbietet, noch dass ein beliebiges Fasenwerkzeug dieselben Aufgaben übernehmen kann.
Bürsten und abrasive Werkzeuge nur nach Ergebnis auswählen
Bei Bürsten oder abrasiven Werkzeugen muss im Versuch geklärt werden, ob die Arbeitszone die Zielkante tatsächlich erreicht und den vorhandenen Grat entfernt.
Prüfen Sie insbesondere:
- Wird der Grat entfernt oder lediglich umgelegt?
- Bleibt der Gratansatz erhalten?
- Verändert sich die Bohrungsoberfläche außerhalb des zulässigen Bereichs?
- Entsteht der geforderte Kantenübergang?
- Lassen sich Bearbeitungsrückstände zuverlässig entfernen?
Eine optisch geglättete Kante ist nicht automatisch eine maßhaltige Fase. Ohne Angaben zum konkreten Werkzeug, Werkstoff und Gratbild lässt sich daher keine allgemeine Empfehlung zu Bürstendurchmesser, Drehzahl oder Bearbeitungsdauer geben.
Eintritt, Bearbeitung und Rückzug separat prüfen
| Phase | Entscheidende Frage |
|---|---|
| Eintritt | Können Kopf und Schaft alle vorgelagerten Konturen passieren? |
| Bearbeitung | Erreicht die wirksame Schneide sämtliche geforderten Kantenabschnitte? |
| Rückzug | Kann das Werkzeug zurückfahren, ohne andere Kanten oder Funktionsflächen zu beschädigen? |
Betrachten Sie den tatsächlichen Bewegungsraum des Werkzeugs einschließlich möglicher beweglicher Schneiden. Ein passender Nenndurchmesser allein bestätigt die Kollisionsfreiheit nicht.
Wenn die Zielkante direkt zugänglich ist und die Werkzeuggeometrie zur geforderten Kontur passt, können Sie die Fasen- und Senkwerkzeuge für die konkrete Bohrungskante prüfen. Die Eignung für eine innenliegende Verschneidung muss gesondert bestätigt werden.
Nächster Schritt: Bleibt ein Abschnitt unerreichbar, nicht mit zusätzlichen Durchgängen überbearbeiten, sondern Zugang oder Verfahren ändern.
Wann reicht die Bearbeitung auf der Maschine nicht aus?
Wenn die Zielkante nur teilweise erreicht wird
Weitere Bearbeitungsdurchgänge lösen ein geometrisches Zugangsproblem nicht zwangsläufig. Wird ein Kantenabschnitt vom Werkzeug nicht erfasst, kann wiederholtes Bearbeiten lediglich an bereits erreichten Stellen zusätzlichen Materialabtrag erzeugen.
Eine andere Lösung ist zu prüfen, wenn:
- ein Teil der Verschneidung unerreichbar bleibt;
- der benötigte Werkzeugkopf nicht durch den Zugang passt;
- die Bearbeitung eine Funktionsfläche beschädigen würde;
- der Rückzugsweg nicht beherrscht wird;
- der zulässige Kantenabtrag überschritten wird, bevor der Grat vollständig entfernt ist.
In diesen Fällen sind ein anderer Zugang, eine andere Werkzeugausführung oder eine zusätzliche Bearbeitungsstufe zu bewerten.
Restgrat, umgelegten Grat und lose Partikel unterscheiden
Ein nach der Bearbeitung sichtbarer Materialrest kann unterschiedliche Ursachen haben. Er kann ein nicht entfernter Ausgangsgrat, ein umgelegter Grat oder ein durch die zusätzliche Bearbeitung entstandener Sekundärgrat sein. Ein bereits abgetrennter Rest kann außerdem im Bohrungssystem liegen bleiben.
Ordnen Sie die Beobachtung zunächst einem Kantenabschnitt zu. Vergleichen Sie anschließend Ausgangszustand und bearbeiteten Zustand. Prüfen Sie Schneidenkontakt, Werkzeugzustand und Bewegungsablauf, bevor Sie Parameter verändern.
Werden zugleich Werkzeug, Vorschub, Bahn und Bearbeitungszeit geändert, lässt sich ein verbessertes Ergebnis nur schwer einer einzelnen Maßnahme zuordnen.
Zusätzliche Verfahren benötigen eine eigene Freigabe
Mechanisches Entgraten ist nicht die einzige mögliche Route. Extrude Hone nennt die elektrochemische Entgratung als Verfahren für Grate an Bohrungsaustritten und sich kreuzenden Bohrungen. Dabei erfolgt der Materialabtrag durch anodische Auflösung mit einer für die Aufgabe ausgelegten Elektrode und einem Elektrolyten. www.extrudehone.com
Eine solche Alternative ist jedoch kein einfacher Austausch des Fräs- oder Entgratwerkzeugs. Werkstoff, Elektrode, Spalt, Schutz nicht zu bearbeitender Bereiche sowie Reinigung und Nachbehandlung gehören zur Verfahrensbewertung.
Ob eine zusätzliche Station oder ein externer Bearbeitungsschritt erforderlich ist, hängt von der verfügbaren Anlage und dem Bauteil ab. Die Beschreibung dieses Verfahrens stellt kein Angebot einer entsprechenden HC-Dienstleistung dar.
Reinigung ist ein eigener Prozessschritt
Nach dem Entgraten müssen gelöste Späne und Bearbeitungsrückstände aus dem Bauteil entfernt werden. Das Reinigungsverfahren muss zum Bohrungsverlauf und zu den Sauberkeitsanforderungen passen.
Reinigung und Kantenbearbeitung dürfen dabei nicht gleichgesetzt werden:
- Eine gereinigte Bohrung kann noch einen anhaftenden Grat besitzen.
- Eine geometrisch akzeptierte Kante schließt lose Partikel an anderer Stelle nicht aus.
- Ein unauffälliger Durchfluss beweist nicht, dass jede lokale Kante die Zeichnungsanforderung erfüllt.
Definieren Sie deshalb getrennte Kriterien für Kantenqualität und Sauberkeit.
Nächster Schritt: Prüfabdeckung und Nachweisgrenze vor dem Versuch festlegen; Blindstellen ausdrücklich als „nicht beurteilbar“ dokumentieren.
Wie wird der verbleibende Grat nachgewiesen?
Prüfmerkmal und Nachweisgrenze vorher festlegen
Eine sinnvolle Restgratprüfung beginnt vor dem ersten Versuch. Legen Sie fest, welche Kantenabschnitte geprüft werden und welche Ergebnisse zulässig sind.
Der Prüfplan sollte beantworten:
- Welche Art von Materialüberstand ist unzulässig?
- Welche Kantenform beziehungsweise welcher Materialabtrag ist erlaubt?
- Müssen benachbarte Oberflächen mitgeprüft werden?
- Reicht eine visuelle Beurteilung oder ist eine Größenmessung erforderlich?
- Welche Bereiche kann die gewählte Methode zuverlässig erfassen?
- Wann lautet das Ergebnis „nicht beurteilbar“?
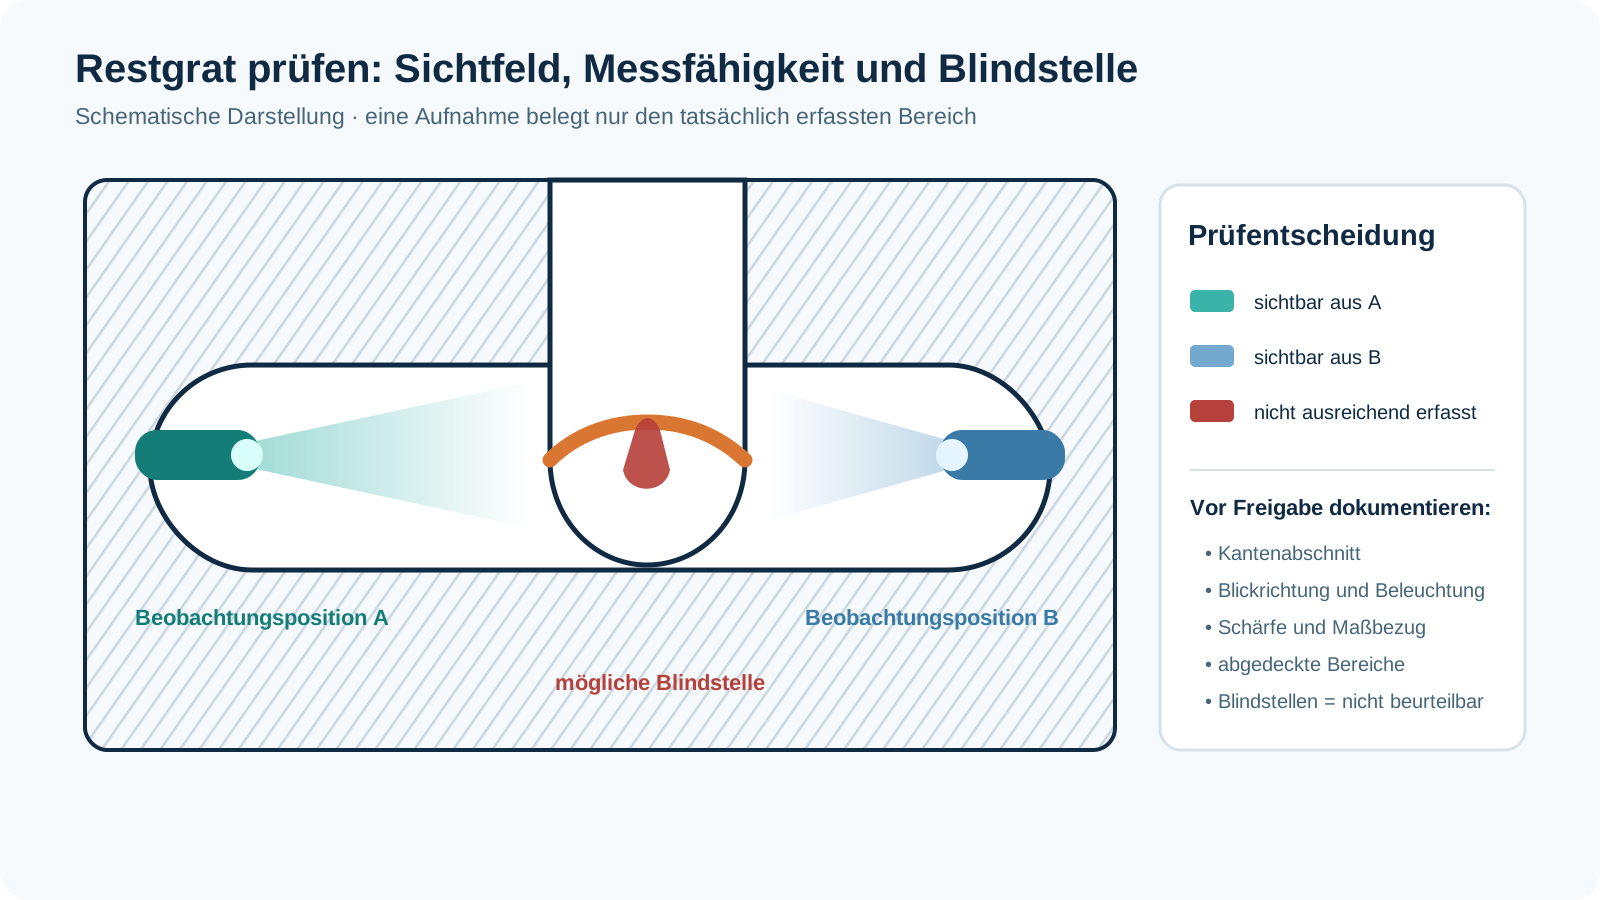
Nicht sichtbar ist nicht gleich gratfrei. Ein verdeckter oder unscharf abgebildeter Bereich darf nicht als bestanden dokumentiert werden.
Endoskopisch prüfen: Blickrichtung und Abdeckung dokumentieren
Industrieendoskope ermöglichen die Betrachtung von Bohrungen und inneren Bereichen, die nicht direkt zugänglich sind. Die konkrete Zugänglichkeit hängt jedoch unter anderem von Sonde, Optik und Bauteilgeometrie ab. Evident beschreibt entsprechende Geräte für Bohrungen, Hohlräume und andere schwer zugängliche Prüfstellen. ims.evidentscientific.com
Für die Restgratprüfung empfiehlt sich ein festgelegter Ablauf:
- Sonde und Zugang auf mechanische Erreichbarkeit prüfen.
- Beobachtungsposition dem bezeichneten Kantenabschnitt zuordnen.
- Arbeitsabstand, Schärfe und Beleuchtung auf die Stelle abstimmen.
- Reflexionen und verdeckende Rückstände berücksichtigen.
- Die geforderten Kantenbereiche aus geeigneten Blickrichtungen erfassen.
- Bild oder Video mit Bauteil, Bearbeitungsstand und Prüfposition speichern.
Eine einzelne Aufnahme kann einen Bereich belegen. Sie beweist nicht automatisch die vollständige Abdeckung einer räumlichen Verschneidung.
Auch Bildvergrößerung und Messfähigkeit sind zu unterscheiden. Soll eine Grathöhe oder Kantenabmessung angegeben werden, benötigt das eingesetzte Verfahren eine dafür geeignete und bestätigte Messfunktion. Aus einem Bild ohne belastbaren Maßbezug darf keine präzise Größenangabe abgeleitet werden.
Verdeckte Bereiche durch geeignete Schnittprüfung untersuchen
Für die Prozessentwicklung oder strittige Prüfergebnisse kann ein gezielt geöffnetes beziehungsweise präpariertes Muster zusätzliche Informationen liefern.
Die Präparation muss auf die Fragestellung abgestimmt sein. Schneiden, Einbetten, Schleifen oder Polieren können den zu untersuchenden Grat verändern. Ein durch die Präparation beschädigter Kantenbereich ist kein unverfälschter Nachweis des ursprünglichen Bearbeitungsergebnisses.
Dokumentieren Sie deshalb:
- Lage und Orientierung des untersuchten Schnitts;
- Zustand vor der Präparation;
- verwendete Präparationsschritte;
- mögliche Einflüsse auf die Kante;
- Bildmaßstab und Auswertungsmethode.
Ein einzelner Schnitt zeigt nur die lokale Situation. Er belegt nicht, dass die gesamte Verschneidungskante oder alle Querbohrungen des Bauteils gleich aussehen.
Prüfmethoden entsprechend ihrer Aussage nutzen
| Methode | Mögliche Aussage | Wesentliche Grenze |
|---|---|---|
| Endoskopische Sichtprüfung | Sichtbarer Zustand der erfassten Kantenbereiche | Blindstellen und unzureichend erkennbare Merkmale bleiben offen |
| Geeignete Größenmessung | Abmessung am tatsächlich gemessenen Ort | Keine automatische Aussage über andere Kantenabschnitte |
| Schnitt- oder Schliffprüfung | Lokale Kantenform und Materialreste im untersuchten Bereich | Präparationseinfluss und begrenzte räumliche Abdeckung |
| Sauberkeitsprüfung | Partikelbefund nach dem festgelegten Prüfverfahren | Kein vollständiger Nachweis aller anhaftenden Grate |
| Funktions- oder Durchflussprüfung | Funktion unter den gewählten Prüfbedingungen | Keine vollständige geometrische Restgratprüfung |
Die Methoden können sich ergänzen. Welche Kombination erforderlich ist, richtet sich nach Bauteilfunktion, Kantenanforderung und Prüfzugang.
Erstfreigabe und Serienüberwachung verbinden
Ein erfolgreich geprüftes Muster ist die Grundlage für die Prozessbewertung, aber noch kein Nachweis für jede spätere Werkzeug- und Materialkonstellation.
Berücksichtigen Sie im Prüfplan insbesondere Werkzeugzustand, Werkzeugwechsel, Materialänderungen und Programmrevisionen. Umfang und Häufigkeit der Prüfung werden anhand der Anforderungen und des Prozessrisikos festgelegt.
Ergebnisse, die nicht eindeutig beurteilt werden können, benötigen einen festgelegten weiteren Prüfweg. Sie dürfen nicht allein deshalb freigegeben werden, weil die Bearbeitungsmaschine keinen Fehler gemeldet hat.
Beispiel: Eine Verschneidung mit eingeschränkter Sicht
Beispielhafter Prüfablauf – keine HC-Messdaten.
Eine Querbohrung mündet innerhalb eines Bauteils in eine Hauptbohrung. Der zugangsnahe Teil der Verschneidung ist sichtbar, der gegenüberliegende Bereich bleibt aus derselben Blickrichtung verdeckt. Eine benachbarte Funktionsfläche darf nicht beschädigt werden.
Zunächst werden Zugang, Zielkante und geschützte Fläche in Schnitt- und räumlicher Ansicht gekennzeichnet. Die Werkzeugprüfung umfasst den vollständigen Eintritt, die Bearbeitung der bezeichneten Kantenabschnitte und den Rückzug.
Nach einem Versuch am Muster wird das Bauteil nach dem festgelegten Ablauf gereinigt. Die Endoskopprüfung dokumentiert die sichtbaren Kantenbereiche. Für den verdeckten Bereich wird eine weitere Beobachtungsposition gesucht.
Ist auch damit keine belastbare Beurteilung möglich, bleibt dieser Abschnitt „nicht beurteilbar“. Für die Prozessentwicklung wird eine geeignete ergänzende Untersuchung festgelegt, beispielsweise an einem gezielt präparierten Muster.
Erst die Kombination aus Bearbeitungsergebnis, ausreichender Prüfabdeckung und eingehaltenem Schutz der Funktionsfläche ermöglicht eine begründete Entscheidung.
Nächster Schritt: Bearbeitung, Reinigung und Prüfung getrennt bewerten und nur anhand der vereinbarten Kanten- und Sauberkeitskriterien freigeben.
Welche Maßnahme folgt aus dem Prüfergebnis?
| Ergebnis | Bewertung | Nächster Schritt |
|---|---|---|
| Zielkante ausreichend geprüft und innerhalb der Anforderungen | Grundlage für Freigabe vorhanden | Wiederholbarkeit und relevante Produktionsbedingungen absichern |
| Restgrat an einem bezeichneten Abschnitt | Bearbeitung nicht ausreichend | Kontakt und Prozess an dieser Stelle korrigieren, erneut prüfen |
| Kein Restgrat, aber unzulässiger Kantenabtrag | Nicht konform | Werkzeug oder Ablauf anpassen |
| Blindstelle oder unzureichende Bildqualität | Nicht beurteilbar | Prüfzugang oder Methode ergänzen |
| Kante akzeptiert, aber lose Partikel vorhanden | Sauberkeitsanforderung nicht erfüllt | Reinigung verbessern und erneut kontrollieren |
| Bearbeitungszyklus beendet, Prüfung fehlt | Ergebnis nicht nachgewiesen | Vorgesehene Prüfung durchführen |
Vorlage für den Prüfvermerk
Die folgende Vorlage ist ein Dokumentationshilfsmittel und enthält keine Messergebnisse.
| Feld | Eintrag |
|---|---|
| Bauteil und Zeichnungsrevision | … |
| Werkstoff und Bearbeitungsstand | … |
| Verschneidung und Kantenabschnitt | … |
| Werkzeugreferenz und Zustand | … |
| Geforderte Kantenqualität | … |
| Prüfverfahren und Gerät | … |
| Abgedeckter Bereich und Blindstellen | … |
| Bild-, Video- oder Messprotokoll-ID | … |
| Restgrat, Kantenabtrag und Oberflächenschäden | … |
| Reinigungs- beziehungsweise Sauberkeitsstatus | … |
| Ergebnis: akzeptiert / nicht akzeptiert / nicht beurteilbar | … |
| Prüfer und gegebenenfalls weitere Freigabe | … |
Welche Angaben braucht die Werkzeugauswahl?
Für eine technische Bewertung sind folgende Unterlagen hilfreich:
- Zeichnung oder Darstellung mit Hauptbohrung, Querbohrung und Verschneidung;
- Durchmesser, Toleranzen, Tiefe, Winkel und Achsversatz;
- Zugänge, Absätze, Bohrungsenden und zu schützende Flächen;
- Werkstoff und Zustand;
- vorhandenes Gratbild und verursachende Bearbeitungsfolge;
- geforderte Kantenform und zulässiger Materialabtrag;
- Maschine, Werkzeugaufnahme und verfügbarer Bewegungsraum;
- aktuelle Reinigungs- und Prüfmethode;
- Losgröße, Taktanforderung und Abnahmekriterien.
Falls die Restgratgrenze oder die Prüfmethode noch nicht feststeht, sollte dies in der Anfrage ausdrücklich genannt werden. Eine Werkzeugauswahl kann eine fehlende Abnahmevereinbarung nicht ersetzen.
HC-Werkzeugauswahl für die tatsächlich erreichbare Kante
Bei HC sollte die Auswahl mit der konkreten Kante und dem verfügbaren Werkzeugzugang beginnen. Für direkt zugängliche Bereiche kann geprüft werden, ob ein Fasen- oder Senkwerkzeug zur geforderten Kontur passt.
Bei innenliegenden Verschneidungen muss die Eignung anhand der tatsächlichen Werkzeugausführung bestätigt werden. Eine allgemeine Produktkategorie ist kein Nachweis dafür, dass jede Querbohrung vollständig bearbeitet werden kann.
Senden Sie deshalb neben der Zeichnung auch das Gratbild, die Kantenanforderung und die vorgesehenen Prüfmöglichkeiten. So lässt sich die Anfrage auf eine konkrete Bearbeitungsaufgabe beziehen.
Zeichnung zur Werkzeugauswahl senden
Geeigneter Betreff: Querbohrungen entgraten – [Werkstoff / Bohrungsgeometrie / Kantenanforderung].
Häufige Fragen zum Entgraten von Querbohrungen
Welche Angaben fehlen für eine belastbare Auswahl?
Bohrungsdurchmesser und Werkstoff allein genügen nicht. Zusätzlich werden die Lage der Verschneidung, Winkel, Achsversatz, Zugänge und Rückzugsraum benötigt. Entscheidend sind außerdem das vorhandene Gratbild und die geforderte Kantenqualität. Ohne diese Informationen lässt sich eine Verfahrensrichtung nennen, aber keine konkrete Werkzeugausführung bestätigen.
Wann gilt die Empfehlung nicht?
Die Auswahl muss neu geprüft werden, wenn sich Bohrungsgeometrie, Werkstoff, Gratbild oder benachbarte Funktionsflächen ändern. Auch der Wechsel von einer allgemeinen Gratentfernung zu einer maßlich definierten Fase verändert die Aufgabe. Eine bisher geeignete Werkzeugbewegung kann dann unzureichend sein oder zu viel Material entfernen.
Wie wird das Ergebnis an meinem Bauteil bestätigt?
Kennzeichnen Sie die Zielkante und legen Sie ihre Prüfung vor dem Versuch fest. Nach Bearbeitung und Reinigung werden die vorgesehenen Bereiche endoskopisch oder mit einer geeigneten Messmethode geprüft. Blindstellen und zweifelhafte Befunde benötigen ergänzende Untersuchungen. Restgrat, übermäßiger Kantenabtrag, Oberflächenschäden und Sauberkeit werden getrennt bewertet.
Reicht eine Endoskopaufnahme als Nachweis?
Eine Aufnahme kann den abgebildeten Bereich belegen, wenn Schärfe, Beleuchtung und Blickrichtung für das Prüfmerkmal geeignet sind. Sie beweist nicht automatisch die vollständige Verschneidung. Für Größenangaben ist zusätzlich eine geeignete Messfähigkeit erforderlich. Nicht sichtbare Bereiche bleiben offen und dürfen nicht als gratfrei gelten.
Quellen und weiterführende Informationen
- HEULE – COFA-X: Anwendungsbezogene Auslegung eines speziellen Querbohrungsentgratsystems. Herstellerangaben gelten für das bezeichnete System.
- Extrude Hone – Electrochemical Deburring: Verfahrensprinzip und Anwendung der elektrochemischen Entgratung an Bohrungsaustritten und sich kreuzenden Bohrungen.
- Evident – Video Borescopes: Möglichkeiten industrieller Sichtprüfung in schwer zugänglichen Bohrungen und Hohlräumen. Keine Bestätigung einer bauteilspezifischen Nachweisgrenze.
- HC – Querbohrungen bei unterbrochenem Schnitt bohren: Geometrie, Bearbeitungsfolge und Wiedereintritt beim Herstellen der Kreuzung.
- HC – Hydraulikblöcke und pneumatische Ventilkörper: Anwendungskontext für Kanalnetze, Querbohrungen, Entgratung, Reinigung und Prüfung.
- HC – Fasen- und Senkwerkzeuge: Produktkategorie für die Prüfung einer zur konkreten Kante passenden Ausführung.