
3×D, 5×D oder 8×D Bohrer: Wie wählt man die richtige Länge?
Ein 8xD-Bohrer ist keine „sicherere“ Version eines 3xD-Bohrers. Wenn es länger als nötig ist, verringert es die verfügbare Steifigkeit, erhöht die Empfindlichkeit gegenüber Faux-Rond und erlegt Chips eine längere Reise auf. Umgekehrt kann die Wahl einer zu kurzen Serie verhindern, dass die Spitze die gesamte programmierte Tiefe erreicht oder den Guru in eine ungünstige Zone bringt.
In diesem Leitfaden wird erläutert, wie zwischen 3 × D, 5 × D und 8 × D aus der tatsächlichen Tiefe, Hintergrundart, Eintrag, Material, Kühlung, Werkzeughalterung und Produktionskriterien zu wählen. Es ersetzt nicht den Maßtisch des ausgewählten Bohrers: Die 5xD-Bezeichnung gibt eine Familienlänge an, aber die Nutzlänge, die Spitzengeometrie und die Einsatzbedingungen müssen auf dem Herstellerblatt bestätigt werden.
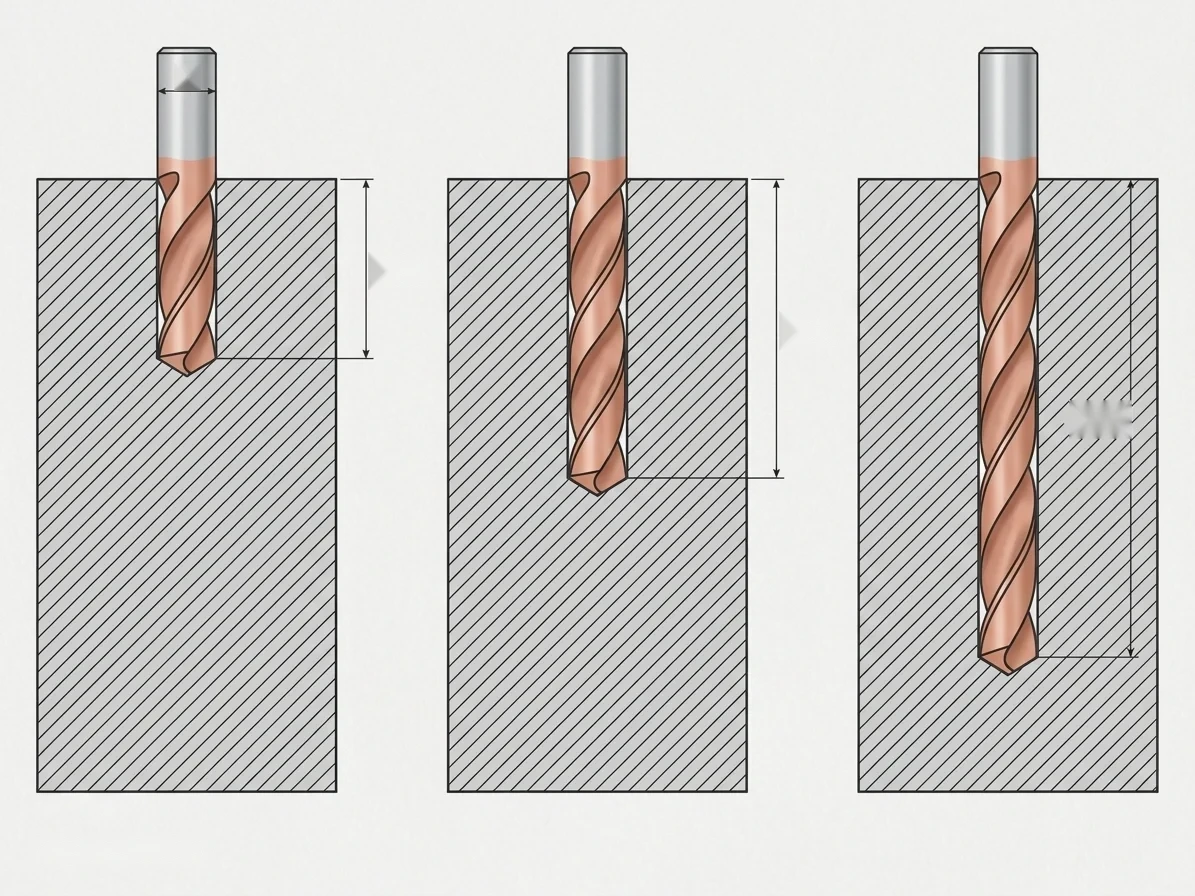
Schnelle Antwort
Berechnen Sie zunächst das Verhältnis zwischen der von der Spitze zurückgelegten Gesamttiefe und dem Durchmesser des Bohrers. Wählen Sie dann die kürzeste Serie, die diese Tiefe mit dem notwendigen Abstand abdeckt. Ein Loch in der Nähe von 2,5 × D führt normalerweise zu einer 3 × D-Serie; ein 4,2 × D-Loch, ein 5 × D-Loch; ein 7,5 × D-Loch, ein 8 × D-Loch. Diese Vorauswahl muss noch mit den genauen Abmessungen der Referenz, Eingabe, Boden, Kühlung, Späne und Maschine validiert werden.
- 3 x D: Priorität auf Steifigkeit für kurze Löcher, wenn die Werkzeugabmessungen geeignet sind.
- 5 × D: aktueller Kompromiss zwischen Reichweite, Steifigkeit und Evakuierung für mittlere Tiefen.
- 8 × D: überlegene Reichweite, mit mehr Aufmerksamkeit für Führung, Faux-Spind, Flüssigkeit und Trip von Chips.
- Über 8xD: Erweitern Sie die Methode nicht automatisch; studieren Sie eine Reihe von tiefen Löchern und ihr Eintrittsverfahren.
Die HC-Methode in vier Schritten
Die Auswahl muss der gleichen Reihenfolge wie die industrielle Entscheidung folgen. Beginnen Sie nicht mit der auf Lager verfügbaren Referenz oder mit den Schneidparametern eines alten Programms.
| Schritt | Noch zu klärende Frage | Erwartetes Ergebnis |
|---|---|---|
| 1. Berechnen Sie die erforderliche Tiefe | Wie weit muss die Spitze eigentlich von der Eintrittsfläche gehen? | Eine Tiefe L, die Spitze, mögliche Ausgabe und funktionale Marge enthält |
| 2. Wählen Sie 3 × D, 5 × D oder 8 × D | Was ist das L/D-Verhältnis und was ist die kürzeste Serie, die wahrscheinlich die Reise abdeckt? | Eine Familie von Längen, noch keine validierte Referenz |
| 3. Überprüfen Sie das praktische Werkzeug | Sind die veröffentlichten Ratings, Tail, Guru, Clutter und Machine kompatibel? | Eine dimensionale und programmierbare Referenz |
| 4. Validierungsverfahren | Bestätigen Eingang, Ausgang, Kühlung, Späne und Tests die gewünschte Qualität? | Eine dokumentierte Testbedingung gefolgt von einer Produktionsentscheidung |
Jeder Teil unten reagiert auf einen dieser vier Schritte. Beschaffungs-, Kosten- und Problembehandlungsthemen werden freiwillig an ihre speziellen Leitfäden verwiesen, um diese Entscheidungskette aufrechtzuerhalten.
Schritt 1 — Berechnen der tatsächlich angeforderten Tiefe
Die Bewertungen 3xD, 5xD und 8xD ordnen die Bohrer in einem Verhältnis von Tiefe zu Durchmesser. Sie erleichtern den Vergleich der Serie, stellen aber allein keine Bearbeitungsbewertung dar. Zwei 5 x D beworbene Referenzen können unterschiedliche Spitzenlängen, Guru, Clearance oder Schwanzlängen haben.
Formular L/D
Für ein erstes Screening:
L/D-Verhältnis = tatsächlich gebohrte GesamttiefeWenn ein Loch mit einem Durchmesser von 10 mm erfordert, dass die Spitze von der Eintrittsfläche auf 42 mm abfällt, beträgt das Verhältnis 42 ÷ 10 = 4,2. Eine 3xD-Serie ist ungenügend; eine 5xD-Serie wird zum logischen Ausgangspunkt, sofern ihre veröffentlichte Nutzlänge die notwendige Fahrt und Freigabe abdeckt.
Die Berechnung muss die gleichen Einheiten beibehalten. Es ist auch notwendig, den Ursprung von L zu definieren: rohe oder bearbeitete Oberfläche, Oberseite eines Vorsprungs, Unterseite einer Fase oder höchster Punkt einer geneigten Fläche. Ein Fehler in diesem Ursprung kann die bereitgestellte Margin annullieren.
Kommerzielle Serien und nutzbare Länge
Die 5xD-Anweisung befreit niemals das Lesen der Werkzeug-Bewertungen. Mindestens prüfen:
- Schneiddurchmesser;
- die angegebene maximale Länge oder Tiefe;
- Länge der Guju;
- Gesamtlänge;
- Länge und Schwanzdurchmesser;
- Spitzenlänge;
- Lage der Kühlungsauslässe;
- Freigabe des Körpers im Raum und Versammlung.
Die HC-Seite auf Vollhartmetallbohrer ermöglicht es, diese Längen in die Gesamtauswahl des Bohrers zu legen, ohne hier die Geometrien jeder Familie zu duplizieren.
Sonderfall: Ein Sackloch berechnen
Für ein Sackloch sind die erforderliche zylindrische Tiefe und der Gesamthub der Spitze nicht identisch mit einem konischen Spitzenbohrer. Wenn die Ebene nur den Teil im vollen Durchmesser rangiert, muss die Spitze weiter abfallen, um diese zylindrische Länge zu erzeugen. Die Programmierung nur der funktionalen Bewertung kann den Hintergrund zu hoch lassen.
Unterscheiden Sie drei Tiefen
Vor der Berechnung von L/D ist Folgendes anzugeben:
- Nutzzylindertiefe, gemessen am Teil bei Nenndurchmesser;
- geometrische Höhe der Spitze, der vom Durchmesser und Spitzenwinkel abhängt;
- Hintergrundmarge, notwendig, um eine Kollision zu vermeiden oder eine Restmauer zu erhalten.
Für eine symmetrisch abgewinkelte Spitze ist eine geometrische Annäherung der Peakhöhe:
Top Höhe h (D / 2) ÷ tan(Diese Formel beschreibt eine ideale Geometrie; echte Schärfung, Seele und Form des Hintergrunds können den Wert verändern. Verwenden Sie das veröffentlichte Rating oder CAD-Modell der Referenz, wenn verfügbar.
Beispiel ohne Auferlegung einer Werkzeugreferenz
Ein Schraubenloch Ø8 mm muss eine zylindrische Tiefe von 30 mm haben. Wenn sich die tatsächliche Geometrie zwischen dem Umfang der Lippen und der Spitze um etwa 1,1 mm addiert, nähert sich der Hub der Spitze 31,1 mm oder 3,89 x D. Eine nur auf 30 ÷ 8 = 3,75 basierende Vorauswahl unterschätzt bereits die Reise. Die 5xD-Serie muss untersucht und dann mit den genauen Abmessungen und dem unteren Rand bestätigt werden.
Für ein Öffnungsloch müssen die Spitze und ein Teil der Lippen normalerweise die Austrittsfläche kreuzen. Der notwendige Abstand hängt von der Geometrie des Werkzeugs und dem zulässigen Erröten ab; er darf nicht an allen Teilen durch einen identischen willkürlichen Rand ersetzt werden.
Schritt 2 — Vorwählen 3×D, 5×D oder 8×D
Diese Tabelle ist eine Vorauswahllogik, kein Leistungskatalog. Der tatsächliche Bezug kann je nach Durchmesser, Material oder Kühlungsmethode andere Grenzen setzen.
| Zu analysierende Situation | Reihen, die zuerst untersucht werden sollen | Warum? | Erforderliche Überprüfung |
|---|---|---|---|
| L/D kleiner oder gleich etwa 3 | 3 x D | Reduzierte Länge und Falschheit, höhere Steifigkeit verfügbar | Gesamttiefe, Spitzenlänge und -leistung |
| L/D größer als 3 und kleiner oder gleich etwa 5 | 5 × D | Ausreichender Umfang ohne unnötige Übernahme einer 8x Serie D | Echte Nutzlänge, Späne und Flüssigkeitszugang |
| L/D größer als 5 und kleiner oder gleich etwa 8 | 8 × D | Ermöglicht es, eine größere Tiefe zu erreichen | Führung, Verfälschung, Gießen, Filtrieren und Ausscheiden von Spänen |
| L/D nahe dem Limit der Serie | Obere Serie oder Referenz mit der erforderlichen Bewertung | Ein dimensionaler Rand kann notwendig sein | Überschreiten Sie nicht die veröffentlichte Tiefe; Check Release |
| L/D größer als 8 | Reichweite von Bohrer für tiefe Löcher | Der Prozess erfordert möglicherweise einen dedizierten Treiber, Input und Zyklus | Verfahren, Richtigkeit und interne Fütterung des Herstellers |
| Gesicht geneigt, gebogen oder unterbrochen | Geometrie- und Strategiestudie | Länge allein garantiert keine Zentrierung oder Flecht | Frontvorbereitung, Pilot, Vorausreduzierung oder Spezialwerkzeug |
Das nützliche Prinzip bleibt: Wählen Sie den kürzesten Bohrer, der die erforderliche Tiefe in der tatsächlichen Konfiguration erreicht„Kürzester“ bedeutet nicht ohne Marge; Dies bedeutet keine nicht-funktionale Länge als Vorsichtsmaßnahme hinzugefügt.
Warum ist ein kürzerer Bohrer normalerweise stabiler?
Bei vergleichbarem Durchmesser, Werkzeugmaterial und Montage verringert eine größere freie Länge die Seitensteifigkeit. Der Bohrer wird empfindlicher gegen Verfälschung, ungünstigen Einlass, unzureichende Überbrückung oder Variation der Anstrengung zwischen den Lippen. Dies erlaubt jedoch nicht, jeder Serie ein universelles Präzisionsniveau zuzuordnen.
Der tatsächliche gefälschte Halter zählt mehr als das Etikett
Ein dichter 5xD-Bohrer mit übermäßiger Leistung kann sich ungünstiger verhalten als eine richtig montierte Referenz. Messen Sie den Abstand zwischen der Vorderseite des Werkzeughalters und dem tatsächlich in Eingriff gebrachten Schnittbereich. Überprüfen Sie auch, ob der Schwanz eng genug ist und dass die Kühlungsauslässe nicht verborgen sind.
Die Faux-Rond wird mit dem montierten Werkzeug gesteuert
Stift, Werkzeughalter, Klemme, Schwanz und Verunreinigungen an den Klemmflächen tragen zur Totalfälschung bei. Steuern Sie es nur auf dem leeren Werkzeughalter beschreibt nicht den Zustand, den die Lippen antreffen. Messen Sie in der Nähe des Schneidteils, wenn Geometrie und Sicherheit es zulassen, und vergleichen Sie dann mit dem Kriterium für Referenz und Anwendung.
Der Raum und der Eingang können das Problem dominieren
Eine rauhe Oberfläche, schräge Ebene, Gießereihaut, Stapel- oder Splitterloch erzeugen eine unsymmetrische Belastung. In diesen Fällen ist der Übergang von 5 x D zu 3 x D keine vollständige Korrektur. Eingabe, Führung, Schneidengeometrie und Bearbeitungsfolge müssen untersucht werden.
Wie verändern sich Kühlung und Späne mit der Tiefe?
Wenn L / D zunimmt, müssen Chips eine längere Strecke in den Gules zurücklegen. Daher werden Wärme und Reibung nicht nur durch Hinzufügen eines Zerstäubungszyklus gemanagt. Es muss überprüft werden, ob das Fluid tatsächlich den Schneidbereich erreicht und ob das verfügbare Volumen den Transport der Späne zum Auslass ermöglicht.
Externe Kühlung: Überprüfen Sie den realen Zugang
Ein sichtbarer Jet am Eingang beweist nicht, dass er die Spitze erreicht. Das Seco gibt für seine allgemeinen Empfehlungen an, dass die externe Kühlung so parallel wie möglich zum Bohrer gerichtet sein sollte, und kombiniert seine Verwendung mit einer empfohlenen maximalen Tiefe von 3 × D, um einen akzeptablen Abfluss zu erhalten. Diese Angabe gehört zur Seco-Quelle; sie soll nicht in einen universellen Grenzwert für alle HC-Referenzen oder Materialien umgewandelt werden.
Innenkühlung: kompletter Kreislauf, nicht nur angezeigter Druck
Eine kompatible Spindel garantiert keinen Spitzenfluss. Kontrolle:
- den Durchtritt des Fluids in den Werkzeughalter;
- Abdichtung der Schnittstellen;
- die bei der verwendeten Drehzahl verfügbare Durchflussmenge;
- der während des Schneidens tatsächlich aufrechterhaltene Druck;
- an die Bohrkanäle angepasste Filtration;
- Die Ausrichtung des Lochs, die die Ausgabe der Flüssigkeit und der Späne beeinflusst;
- Konzentration und Zustand der Flüssigkeit entsprechend der Substanz.
Der HC Guide über Innenkühlungsbohrer Einzelheiten dieser Überprüfung der Anlage. Diese Seite beschränkt sich auf ihre Auswirkungen auf die Wahl der Länge.
Müssen wir einen Schlamm für einen 8xD-Bohrer planen?
Nicht automatisch. Bestimmte Hartmetallreferenzen sind für das kontinuierliche Bohren konzipiert, wenn die Flüssigkeit, die Späne und das Material ihrem Einsatzgebiet entsprechen. Ein unerwarteter Rollout-Zyklus kann Abdeckungen hinzufügen, einen Crossover von Chips fördern oder den Zyklus verlängern. Umgekehrt erfordern einige Anwendungen eine spezifische Strategie. Das Verfahren des Herstellers und die instrumentierte Prüfung haben Vorrang vor einer generischen Regel, die nur auf 8 × D basiert.
Ändert die Werkstoff die Wahl zwischen 3 × D, 5 × D und 8 × D?
Das L/D-Verhältnis stellt eine geometrische Anforderung; das Material bestimmt dann, wie das Werkzeug geschnitten und evakuiert werden soll. Die gleiche relative Tiefe erzeugt nicht die gleichen Späne in Stahl, austenitischem Edelstahl, Gusseisen oder Aluminium. Die Bohrerfamilie, Geometrie und Parameter müssen daher mit dem Farbton und seinem Zustand gewählt werden, nicht mit der Länge allein.
Eisen und Stahl
Härte, Vorhandensein von Haut, Einschlüsse und Struktur von Gusseisen verändern die Festigkeit und Fragmentierung von Spänen. Die Parameter stammen aus dem ausgewählten Referenzformular. Ein veröffentlichter Bereich für ein modulares Werkzeug oder eine Hartmetallsorte kann nicht als universelle Daten für einen HC-Monoblock-Bohrer kopiert werden.
Edelstahl
Die Neigung zum Härten und zu kontinuierlichen Späne macht die Stabilität des Vorschubs und Evakuierens besonders wichtig. Längere Anschläge oder Reibungen können den Schnitt verschlechtern. Wenn Inox das Hauptthema ist, befasst sich die HC-Seite über Edelstahlbohrer mit der Wahl der Geometrie und Kühlung; Es besteht keine Notwendigkeit, hier eine vollständige Materialauswahl zu wiederholen.
Aluminium und Nichteisenlegierungen
Kleben, Rasierlänge, Siliziumgehalt und Ausgangsqualität können auf eine andere Geometrie ausgerichtet sein. Eine kurze Serie bleibt für die Steifigkeit günstig, kompensiert jedoch keinen unangemessenen Kürbis oder eine unangemessene Zubereitung. Für abrasive oder Verbundwerkstoffe können Kantenmaterial und Beschichtung entscheidender werden als die einfache 3xD/5xD/8xD-Familie.
Sind die Schnittparameter für alle Längen identisch?
Nein. Ein Geschwindigkeits- oder Vorschubwert darf nicht ohne Überprüfung der Entfernungsdokumentation von einer 3×D-Bohrmaschine auf eine 8×D kopiert werden. Länge, Einlass, Flüssigkeit und Weg der Chips können dazu führen, dass der Hersteller unterschiedliche Bedingungen veröffentlicht.
Der Kyocera-DRA-Katalog bietet ein explizites Beispiel: Für diesen Bereich und die beschriebenen Konfigurationen verringern die Empfehlungen den relativen Fortschritt, wenn die Tiefe von 1,5D/3D auf 5D, 8D und 12D zunimmt, und reduzieren auch die Schnittgeschwindigkeit für bestimmte Längen. Bei diesen Prozentsätzen handelt es sich um Kyocera-Daten für den angegebenen Bereich. keine HC-Parameter und keine Regel für alle Hartmetallbohrer.
Um einen Test vorzubereiten:
- genaue Referenzdaten und Materialqualität;
- bestätigen, dass die Maschine die erforderliche Geschwindigkeit, Vorschub und Durchflussrate erreicht;
- Ausgabe und Fälschung von Dokumentenwerkzeugen;
- Späne, Belastung, Lärm und Lochqualität beobachten;
- nur jeweils eine Variable ändern;
- Vergleichen Sie mehrere aufeinanderfolgende Löcher, nicht ein einziges günstiges Ergebnis.
Schritt 3 — Überprüfen von Bezugsmaßen und Maschine
Ein im Katalog verfügbarer 8xD-Bohrer ist nicht automatisch in jedem Bearbeitungszentrum einsetzbar. Verwandeln Sie vor dem Kauf die Referenzschnittdaten in Maschinenanforderungen: Geschwindigkeit, linearer Vorschub, Flüssigkeitsversorgung, Stau und Klemmgenauigkeit. Diese Überprüfung vermeidet die Auswahl eines Werkzeugs, dessen Maschine die Bedingungen nicht reproduzieren kann.
Überprüfen Sie die Geschwindigkeit und den geplanten Fortschritt
Aus der veröffentlichten Vc-Schneidgeschwindigkeit für Referenz und Durchmesser D:
Drehzahl n (r/min) = (1 000 × Vc in m/min) Φ (π × D in mm) Linearvorschub Vf (mm/min) = n × Vorschub je Umdrehung fnDiese Formeln erzeugen keine Vc- und fn-Werte: Sie konvertieren die Herstellerdaten in Maschinenanweisungen. Wenn die berechnete Geschwindigkeit die verfügbare Spindel übersteigt, sollten Sie den anfänglichen linearen Vorschub nicht ohne Neuberechnung beibehalten. Wenn der minimale stabile Vorschub der Steuerung oder Achse mit dem kleinen Durchmesser unvereinbar ist, muss das Verfahren überprüft werden.
Kontrollieren Sie das Rennen, Pin Nase und Kollisionen
Die Gesamtlänge eines 8xD kann eine Kollision verursachen, während die Schnitttiefe kompatibel erscheint. Integration in die Simulation:
- Stiftnase und Werkzeughalterdurchmesser;
- die umliegenden Walrosse, Flansche, Säulen und Wände;
- Anflug vor dem Kontakt;
- den für ein Öffnungsloch erforderlichen Ausgang;
- Abschrumpfen von Späne;
- Änderung des Werkzeugs und der Position des Lagers;
- die tatsächlich in KN erfasste Länge des Messgeräts.
Eine Baugruppe, die eine übermäßige Leistung erfordert, kann einen anderen Werkzeughalter oder eine Sequenzänderung anstelle eines noch längeren Bohrers rechtfertigen.
Bewertung des beladenen Schneidflüssigkeitskreislaufs
Der angezeigte statische Druck ist nicht der gleiche wie der durch die Kanäle eines kleinen rotierenden Bohrers verfügbare Fluss. Fragen Sie, wie sich die Maschine verhält, wenn andere Funktionen die Schaltung verbrauchen und wenn der Filter geladen wird. Zum Vergleich zweier Lösungen, Druck, Durchflussrate, Filtergröße, Art der Verbindung und Flüssigkeitstemperatur unter reproduzierbaren Bedingungen.
Überprüfen Sie die Wiederholbarkeit des Werkzeughalters
Der Fälscher muss nicht nur bei einer günstigen Einstellung nach mehreren Montageen unter Kontrolle bleiben. Reinigen Sie die Oberflächen, folgen Sie der Klemmmethode und überprüfen Sie das gesamte Werkzeug. Wenn die Länge des Messgeräts beim Aufwickeln variiert, können auch die untere Position und der Sicherheitsabstand variieren.
Schritt 4 — Validierung von Input, Output, Kühlung und Prüfung
Das L/D-Verhältnis impliziert implizit eine einfache Fahrt über eine angepasste Oberfläche. Ein geneigter Eingang, ein schräger Ausgang oder ein Querloch verwandeln den kontinuierlichen Schnitt vorübergehend in einen unsymmetrischen Eingriff. In diesen Fällen verbessert eine kürzere Serie die Steifigkeit, aber Geometrie und Strategie bleiben entscheidend.
ebene und senkrechte Fläche
Dies ist die günstigste Ausgangssituation. Überprüfen Sie jedoch die Haut des Rohöls, die lokale Planheit und das Fehlen von Erröten oder Spitze, die durch eine vorherige Operation hinterlassen wurde. Ein egozentrischer Bohrer hebt eine signifikante Variation der Eingabeoberfläche nicht auf.
Schräge oder konvexe Fläche
Eine Lippe tritt vor der anderen ein und erzeugt eine seitliche Anstrengung. Seco empfiehlt in seinem Anwendungsleitfaden, wenn möglich eine ebene Oberfläche zu fabrikieren; seine alternative Lösung reduziert den Vorschub beim Eintritt und hängt von der verwendeten Geometrie ab. Diese Werte sind spezifisch für diese Empfehlung und sollten nicht automatisch auf eine HC-Referenz übertragen werden. Fragen Sie zur Auswahl, ob der Bohrer auf einer geneigten Fläche und in welchem Winkel erlaubt ist.
Schrägauslass oder dünne Wand
Am Ausgang wird auch der Schnitt unsymmetrisch und die Bash kann zunehmen. Das Risiko ist nicht nur der Bruch: Position, Durchmesser und Austrittszustand können nicht konform werden. Die Restdicke, der Austrittswinkel und die Gesichtsfunktion sind zu dokumentieren. Eine lokale Vorverkleinerung oder Mehrfachlistengeometrie kann von einigen Herstellern empfohlen werden, muss jedoch mit der Referenz verknüpft bleiben.
Querschnittsbohrung oder Schnittpunkt
Wenn der Bohrer auf ein vorhandenes Loch trifft, verlieren seine Lippen und gewinnen dann wieder Werkstoff. Die Position der Kreuzung entlang eines 8xD-Bohrers kann die Biegung relativ zu einer Kreuzung in der Nähe des Eingangs verstärken. Geben Sie den Durchmesser des Querlochs, seine Achse, Position und Reihenfolge der Operationen an. Es kann vorzuziehen sein, die Reihenfolge zu ändern, anstatt nur die Parameter zu korrigieren.
Stapeln von Teilen oder Materialien
Ein Spalt zwischen den Schichten unterbricht die Führung und hält die Späne. Seco erinnert daran, dass Stapel ohne Spiel angezogen werden müssen, um diese Effekte zu vermeiden. Wenn die Schichten aus unterschiedlichen Materialien bestehen, müssen während der gesamten Kreuzung nur eine Geometrie und ein Parametersatz validiert werden. Das Gesamt-L/D-Verhältnis bleibt notwendig, beschreibt diesen Übergang jedoch nicht.
Welches Qualitätsniveau des Lochs muss wirklich erreicht werden?
Die Wahl der Länge ohne Definition der gewünschten Qualität führt zu einem Vergleich der Werkzeuge nach dem falschen Kriterium. Die Bohrung kann die letzte Operation sein, einen Hahn vorbereiten, eine Überdicke für die Bohrung lassen oder einfach einen Durchgang schaffen. Der Durchmesser allein beschreibt daher nicht die Funktion des Lochs.
Durchmesser und Dispersion
Erhöhen Sie die Toleranz und wählen Sie dann ein Messverfahren aus, mit dem die erwartete Abweichung erkannt werden kann. Messen Sie mehrere Tiefen in einem langen Loch: Ein korrekter Eingangswert kann eine geringere Konizität oder Drift maskieren. Geben Sie keine erreichbare Toleranzklasse an, ohne das Ergebnis mit einer Referenz-, Substanz-, Montage- und Kontrollmethode zu verknüpfen.
Lage, Korrektheit und Koaxialität
Ein längerer Bohrer kann einer Flugbahn folgen, die durch Eingabe, Steifigkeit und Materialschwankungen beeinflusst wird. Ist die Position oder die Richtigkeit funktionstüchtig, ist die entsprechende Steuerung vorzusehen. Ein Bohrer verbessert in erster Linie die Kalibrierung; es darf nicht angenommen werden, dass er einen großen Positionsfehler korrigiert, der durch das Bohren hinterlassen wurde.
Oberflächenzustand und Grate
Der Oberflächenzustand hängt insbesondere von der Stabilität, Evakuierung und dem Zustand der Kanten ab. Für ein Auslassloch kann das Ausgangsblush zum Hauptkriterium für die Erholungszeit werden. Vergleichen Sie den gesamten Prozess, einschließlich Entgraten und Kontrolle, und nicht die einzige Bohrerpenetrationszeit.
Vorbereitungsloch für Tape oder Bohren
Der Bohrdurchmesser muss über die gesamte Tiefe mit dem nächsten Vorgang kompatibel bleiben. Zum Kleben verändert eine Durchmesserdrift den Materialabschnitt, um sich zu formen oder zu schneiden. Bei einer Bohrung verändert die Dispersion des Vorlochs die angetroffene Dicke. Die 3xD/5xD/8xD-Auswahl muss daher die für die nächste Operation erforderliche Kapazität beinhalten, ohne die Regeln des Gewindebohrer oder des Bohrlochs zu duplizieren.
Beispiele für die Vorauswahl mit Berechnung L/D
Diese Beispiele veranschaulichen die Argumentation, nicht die Referenzvalidierung. Die genauen Abmessungen, Spitze und Bedingungen des Herstellers bleiben eine Priorität.
| Basislinie | Ursprüngliche Berechnung | Vorauswahl | Probleme, die die Entscheidung ändern können |
|---|---|---|---|
| Ø12 mm, Gesamthub 28 mm, Loch führt zu ebener Fläche | 28 ÷ 12 = 2,33 x D | 3 x D | Welche Lippen-Output und Fehler sind förderfähig? |
| Ø10 mm, Gesamthub 42 mm, Sackloch | 42 ÷ 10 = 4,2 x D | 5 × D | Beinhaltet das Rennen die Spitze und den unteren Rand? |
| Ø6 mm, Gesamthub 45 mm, nichtrostender Stahl | 45 ÷ 6 = 7,5 × D | 8 × D | Gießen an der Spitze, Späne, Stechen und Eintrittsbedingungen |
| Ø8 mm, zylindrische Tiefe 24 mm, Spitze nicht eingeschlossen | 24 ÷ 8 = 3 x D vor Korrektur | Prüfung 5 × D | Nach dem Hinzufügen der Spitze und des Randes kann 3xD unzureichend werden |
| Ø14 mm, Hub 65 mm, schräger Austritt | 65 14 = 4,64 × D | 5 × D | Ist der Bohrer auf diesem Hang erlaubt? Sollen wir den Fortschritt anpassen? |
| Ø5 mm, Hub 65 mm | 65 5 = 13 × D | Außen 8 × D | Studieren Sie einen Deep Hole Prozess, Pilot und dediziertes Verfahren |
| Ø9 mm, Hub 43 mm, Schnittpunkt 38 mm | 43 9 = 4,78 × D | 5xD wird bestätigt | Position des Bohrlochs, Verlust der Führung und Reihenfolge der Operationen |
| Ø16 mm, 40 mm Hub, große Ausgangsmontage | 40 ÷ 16 = 2,5 x D | 3 × D tief | Lösen die Gesamtlänge und der Werkzeughalter die Halterung? |
Der Zweck dieser Fälle ist es, zwei Fragen zu trennen: Wie lange reicht der Boden? dann Welche Konfiguration bleibt stabil und kontrollierbar? Die erste gibt eine Familie; die zweite gültig oder lehnt die Referenz ab.
Organisieren Sie den Test an der Maschine
Eine korrekte Auswahl auf Papier wird erst nach einem messbaren Test zur industriellen Lösung. Definieren Sie vor dem Testen, was ein konformes Loch, die Kontrollhäufigkeit und die Stoppregel darstellt. HC unterscheidet die in den Quellen zitierten allgemeinen Fakten von den Ergebnissen einer Client-Datei; ohne überprüfbare Testdaten wird hier keine Lebensdauer oder Wirtschaftlichkeit angekündigt.
1. Dokumentieren Sie die Ausgangsbedingung
Vollständige Referenz, Durchmesser, Serie, Werkzeugausgabe, Werkzeughalter, Falschrunde, Geschwindigkeit, Vorschub, Zyklus, Flüssigkeit, Druck und Filtration aufzeichnen. Fotografieren Sie den Eintrag und halten Sie eine Probe von Chips, wenn dies die Diagnose hilft.
2. Überprüfen Sie mehrere Lochmerkmale
In Abhängigkeit von der Ebene messen Sie Durchmesser, Zirkularität, Geradheit, Position, Oberflächenbeschaffenheit und Erröten der Eingabe oder Ausgabe. Ein nachgiebiger Durchmesser reicht nicht aus, wenn die Lage oder Richtigkeit das Funktionsmerkmal ist.
3. Beobachten Sie eine Sequenz, kein isoliertes Loch
Messen Sie mehrere aufeinanderfolgende Löcher, um Dispersion und Drift zu erkennen. Heben Sie den Laststift an, wenn die Maschine ihn zur Verfügung stellt, aber verwenden Sie ihn nicht als Ersatz für geometrische Messungen.
4. Nur eine Variable bearbeiten
Wenn die Späne lang werden oder die Last zunimmt, ändern Sie nicht gleichzeitig Geschwindigkeit, Vorwärtsbewegung, Druck und Zyklus. Eine isolierte Korrektur verknüpft die Änderung mit dem Ergebnis. Die HC-Leitfaden zur Organisation eines Werkzeugtests schlägt eine Methode von Kriterien, Zeugendokumenten und Stop Rule vor.
Kauf und Standardisierung: Konzentrieren Sie sich auf nützliche Tiefe
Die Verwendung eines einzelnen 8xD-Bohrers für mehrere kürzere Löcher kann die Anzahl der Referenzen auf Lager reduzieren, sollte jedoch nur nach den vier technischen Schritten erfolgen. Vergleichen Sie eine gemeinsame Referenz und dedizierte Längen für die gleichen Teile: Montage, zulässige Parameter, beobachtete Lebensdauer, Compliance-Rate und Verfügbarkeit. Eine Vereinfachung des Vorrats ist nur dann sinnvoll, wenn die Stabilität kurzer Löcher nicht beeinträchtigt wird.
Um einen Lieferanten zu konsultieren, senden Sie nicht nur „Ø10, 5xD“. Geben Sie den Plan, die tatsächlich zurückgelegte Tiefe, die Art der Eingabe und den Hintergrund, das Material, die Maschine, den Werkzeughalter, die Kühlung, das Volumen und die erforderliche Steuerung an. Der Leitfaden Angaben zum Angebot eines Zerspanungswerkzeugangebots gruppieren Sie die vollständige Liste; Es wird hier nicht wiederholt.
Wenn der Test fehlschlägt: Rückkehr in die betreffende Phase
Eine Pause, Aufwärmen oder Füllen bedeutet nicht automatisch, dass die 3xD-, 5xD- oder 8xD-Serie falsch gewählt ist. Zurück zur Entscheidungskette: korrekt berechnete Tiefe und Spitze, verifizierte Referenzbewertungen, kontrolliert falsch und falsch rund, erlaubter Input, Flüssigkeit am Schnitt. Korrigieren Sie nicht mehrere Variablen gleichzeitig und fügen Sie keine Punktion hinzu, ohne die Chips zu überprüfen.
Der Leitfaden Diagnose eines Waldes, der bricht, heizt oder schlecht evakuiert behandelt Ursachen, Spuren und Kontrollen in der richtigen Reihenfolge. Diese Seite behält nur die Verbindung zwischen diesen Symptomen und der Längenauswahl.
Kosten: Teilen Sie nur technisch validierte Lösungen
Der Kaufpreis darf eine 3×D, 5×D und 8×D vor der technischen Validierung nicht trennen. Wenn zwei Serien das erforderliche Loch produzieren, vergleichen Sie sie auf dem gleichen Los mit den Kosten pro konformem Teil: Werkzeugverbrauch, Maschinenzeit bewertet, Kontrolle, Retusche und Ausschuss, nicht doppelt so hoch wie die Kosten. Verwenden Sie das oben verlinkte Testprotokoll, um Kriterien und Prüfmuster zu definieren; die Details der wirtschaftlichen Berechnung bleiben außerhalb des Hauptthemas dieser Seite.
Wann sollten wir die 3×D-, 5×D- und 8×D-Serie verlassen?
Wenn die Tiefe die dimensionale oder prozedurale Kapazität dieser Reihe übersteigt, muss ein Tiefenlochprozess untersucht werden. Bei diesem Übergang geht es nicht nur darum, einen längeren Bohrer zu kaufen. Es kann einen Piloten, eine kontrollierte Leistungsaufnahme, kontinuierliche interne Kühlung, ein Ausstiegsverfahren und eine verbesserte Richtigkeitsprüfung erfordern.
Ein benutzerdefiniertes Werkzeug kann relevant sein, wenn mehrere Durchmesser, Abschrägungen oder Tiefen kombiniert werden müssen, wenn der Zugang eine nicht standardmäßige Länge erfordert oder wenn die Kosten pro Teil eine dedizierte Geometrie rechtfertigen. Die Anforderung ist durch die Ebene und die Prüfung und nicht nur durch die Bezeichnung 8 × D festzulegen.
Häufig gestellte Fragen
Kann ein 5 x D Bohrer ein 3 x D Loch bohren?
Es kann diese Tiefe erreichen, wenn seine anderen Dimensionen kompatibel sind, aber das bedeutet nicht, dass es die vorrangige Wahl ist. Eine 3xD-Referenz bietet normalerweise eine geringere freie Länge. Vergleichen Sie Steifigkeit, Zugang, Lagerbestand und müssen standardisiert werden, bevor Sie für alle kurzen Löcher eine 5 × D halten.
Beinhaltet die 5xD-Tiefe die Spitze des Bohrers?
Die Handelsbezeichnung ersetzt nicht die Dimensionstabelle. Bei einem Sackloch ist die nützliche zylindrische Tiefe vom Gesamthub der Spitze zu unterscheiden. Überprüfen Sie die veröffentlichte Nutzlänge, die tatsächliche Geometrie und den unteren Rand, bevor Sie die Tiefe programmieren.
Benötigt ein 8xD-Bohrer noch ein Pilotloch?
Nein, nicht für alle Referenzen. Einige 8xD-Bereiche sind so konzipiert, dass sie direkt auf eine geeignete Oberfläche gelangen; andere Strategien oder Konfigurationen erfordern einen Piloten. Folgen Sie dem Verfahren der gewählten Referenz und überprüfen Sie die Eingabefläche, Zentrierung und Kühlung.
Sollten wir immer interne Kühlung bei 5 × D oder 8 × D verwenden?
Die Notwendigkeit hängt von Referenz, Material, Durchmesser, Orientierung und Evakuierung ab. Die innere Kühlung wird besonders nützlich, wenn die externe Flüssigkeit die Spitze nicht erreicht oder die Späne nicht transportiert. Bestätigen Sie jedoch den Fluss, den Druck, die Filtration und die Abdichtung des gesamten Kreislaufs.
Können wir die gleiche Geschwindigkeit und den gleichen Fortschritt in 3 × D und 8 × D verwenden?
Nimm es nicht an. Einige Hersteller veröffentlichen Reduktionen in Bezug auf Länge oder Strategie. Verwenden Sie die genauen Referenzbedingungen und validieren Sie dann die Belastung, die Späne, die Lochqualität und den Verschleiß an der Maschine.
Welche Informationen sind am wichtigsten, um nach einem Angebot zu fragen?
Der Plan oder die vollständige Definition des Lochs bleibt der Ausgangspunkt: Durchmesser, zylindrische und Gesamttiefe, Boden, Toleranz, Position, Material, Maschine, Werkzeughalter, Kühlung, Volumen und Kontrollkriterien. Ohne diese Daten erlaubt die einzige Angabe „foret 5xD“ keine zuverlässige Auswahl.
HC-Anwendung vorbereiten
Um eine Waldfamilie auszuwählen, ohne einen generischen Katalog zu reproduzieren, muss HC das Loch mit der Maschine und den erwarteten Kosten verbinden. Zubereitung:
- Plan und Funktion des Lochs;
- Durchmesser und zurückgelegte Gesamttiefe;
- Art des Bodens und Restdicke des Materials;
- Werkstoff, Güte, Härte oder Zustand;
- Anzahl der Löcher pro Raum und Jahresvolumen;
- die Maschine, den Werkzeughalter, die Ausgabe und die gemessene Falschrunde;
- Kühlungsart, Druck, Durchfluss und Filtration verfügbar;
- aktuelle Defekte, beobachtete Späne und gemessene Lebensdauer;
- die Konformitätskriterien und die Kontrollmethode.
Technische Quellen konsultiert
- Seco Werkzeugs, *FAQs – Experten beantworten Ihre Fragen zur Lochbearbeitung *, einschließlich der Richtung der externen Kühlung und der spezifischen 3 × D-Empfehlung: https://www.secotools.com/article/drilling_application?language=fr
- Sandvik Coromant, *Wie man erfolgreich in verschiedene Materialien bohrt?*, Lochqualitätskriterien, Maschine, Parameter und Kühlungsrolle: https://videos.sandvik.coromant.com/webinaire-comment-reussir-le-2
- Kyocera, Katalog DRA *High performance modular drill MagicDrill*, Seiten 20-22, Empfehlungen basierend auf Tiefe für diesen Bereich: https://toolsp.kyocera.com/dradrill/fr/img/catalog.pdf
- Kennametal, *Unlocked Carbide Forests*, Produktfamilien und Tiefenbereiche veröffentlicht: https://www.kennametal.com/fr/fr/products/metalworking-tools/holemaking/solid-carbide-drills.html