
Worauf sollte man beim Online-Kauf von VHM-Bohrern achten?
Inhaltlich verantwortlich: Kevin Zeng, Leiter Operations · Fachliche Prüfung: Jiack Liu, Leiter Technik · Stand: 18. Oktober 2026
Maße, Spiralform, Spitzenwinkel, Beschichtung und Herstellerdaten müssen zur konkreten Bohrungsaufgabe passen. Markenname oder die Angabe „VHM“ allein reichen nicht für eine belastbare Bestellfreigabe.
Inhalt anzeigen
Welche Angaben zur Bohrung müssen vor dem Kauf feststehen?Welche Maße müssen im Online-Angebot eindeutig angegeben sein?Wie beurteilt man Spiralform und Spanabfuhr?Was bedeuten Spitzenwinkel und Schneidengeometrie?Welche Beschichtung passt zur Anwendung – und welche Angaben fehlen oft?Welche Maschinen- und Kühlbedingungen muss der Bohrer erfüllen?Wie vergleicht man Marken und Anbieter ohne pauschale Rangliste?Welche Angaben müssen vor der Online-Bestellung bestätigt sein?Wie wird ein neuer VHM-Bohrer vor dem Serieneinsatz bestätigt?Häufige Fragen zum Online-Kauf von VHM-BohrernVHM-Bohrer für Ihre Anwendung mit HC prüfenQuellen und GeltungsbereichMaße, Spiralform, Spitzenwinkel, Beschichtung und Herstellerdaten vor der Bestellung prüfen
Freigabefassung · Zielmarkt Deutschland · Stand 18. Oktober 2026
Prüfen Sie zuerst Werkstoff, Bohrungsanforderung, nutzbare Bearbeitungstiefe und die Bedingungen Ihrer Maschine. Vergleichen Sie danach die konkrete Artikelnummer, Abmessungen, Geometrie, Kühlung und Beschichtung. Markenname, Werkzeugfarbe oder die Angabe „VHM“ allein reichen für eine belastbare Bestellung nicht aus.
| Entscheidung | Wann sie sinnvoll ist |
|---|---|
| Bestellen | Bereits verifizierter Artikel; technische Daten, Version, Menge und Lieferbedingungen stimmen überein. |
| Technisch klären | Erstanwendung, Ersatz eines anderen Artikels oder mindestens ein kritisches Feld ist nicht eindeutig. |
| Andere Ausführung prüfen | Werkstoff, Bohrungsgeometrie, Maschine oder Qualitätsziel liegen außerhalb der dokumentierten Einsatzbedingungen. |
Welche Angaben zur Bohrung müssen vor dem Kauf feststehen?
Ein Online-Angebot kann nur dann geprüft werden, wenn die Bearbeitungsaufgabe eindeutig beschrieben ist. „Stahl“, „tiefe Bohrung“ oder „präzise“ sind dafür zu ungenau. Legen Sie vor der Produktsuche mindestens die folgenden Angaben fest.
| Eingabe | Bedeutung für die Auswahl |
|---|---|
| Werkstoff und Zustand | Genaue Bezeichnung, Wärmebehandlung und gegebenenfalls Härte mit der Werkstofffreigabe der Baureihe vergleichen. |
| Durchmesser und Tiefe | Nennmaß, zylindrische Tiefe, Sack- oder Durchgangsloch sowie Längenklasse eingrenzen. |
| Eintritt und Austritt | Ebene, schräge oder gekrümmte Fläche, Querbohrung und Schnittunterbrechung gesondert bewerten. |
| Qualitätsanforderung | Maß, Form, Lage, Oberfläche und Grat sowie die vorgesehene Messmethode festlegen. |
| Maschine und Aufnahme | Drehzahlbereich, Leistung, Werkzeugaufnahme, Auskragung und Rundlaufbedingungen prüfen. |
| Kühlung | Innen- oder Außenkühlung, Zuführung, Filterung und Erreichbarkeit der Schneide klären. |
| Stückzahl und Wiederholung | Versuchsumfang, Nachbeschaffung, Chargenidentität und Dokumentation bestimmen. |
Unterscheiden Sie außerdem, ob der Bohrer das Fertigmaß herstellen soll oder ein Vorloch für Reiben, Gewindebohren, Gewindeformen oder eine andere Folgeoperation erzeugt. Der Werkzeugkauf darf nicht von der Funktion der Bohrung getrennt werden.
Für die erste Eingrenzung nach Werkstoff, Tiefe und Kühlung siehe CNC-Bohrer auswählen.
Welche Maße müssen im Online-Angebot eindeutig angegeben sein?
Durchmesser und Werkzeugtoleranz sind nicht die Bohrungstoleranz
Kontrollieren Sie Schneidendurchmesser, Einheit und Fertigungstoleranz des konkreten Artikels. Eine Toleranzangabe wie h7 oder m7 am Werkzeug beschreibt nicht automatisch die Toleranz der bearbeiteten Bohrung. Das Ergebnis hängt unter anderem von Werkzeugzustand, Aufnahme, Rundlauf, Werkstoff, Schnittbedingungen und Messung ab. Für Pass- oder Funktionsbohrungen muss deshalb die gesamte Prozesskette bestätigt werden.
Nutlänge, Bearbeitungstiefe, Gesamtlänge und Schaft unterscheiden
| Produktfeld | Was zu prüfen ist | Typische Fehlinterpretation |
|---|---|---|
| Nenn-Ø / Schneiden-Ø | Artikelmaß und Toleranz | Gleicher Nenn-Ø bedeutet vollständige Austauschbarkeit. |
| Zulässige Bearbeitungstiefe | Herstellerwert und Bezugsfläche | Die gesamte Nut darf als Bohrtiefe genutzt werden. |
| Nutlänge | Geometrisches Maß aus der Zeichnung | Nutlänge und freigegebene Bohrtiefe sind identisch. |
| Gesamtlänge | Einbauraum, Wechselposition und Kollisionsfreiheit | Ein längeres Werkzeug ist grundsätzlich vielseitiger. |
| Schaft-Ø und Schaftform | Aufnahme, Spannlänge und Kompatibilität | Ein annähernd gleicher Durchmesser reicht aus. |
| Spitzenlänge | Zylindrische Sacklochtiefe und Grundform | Tiefe bis zur Spitze ist vollständige Zylindertiefe. |
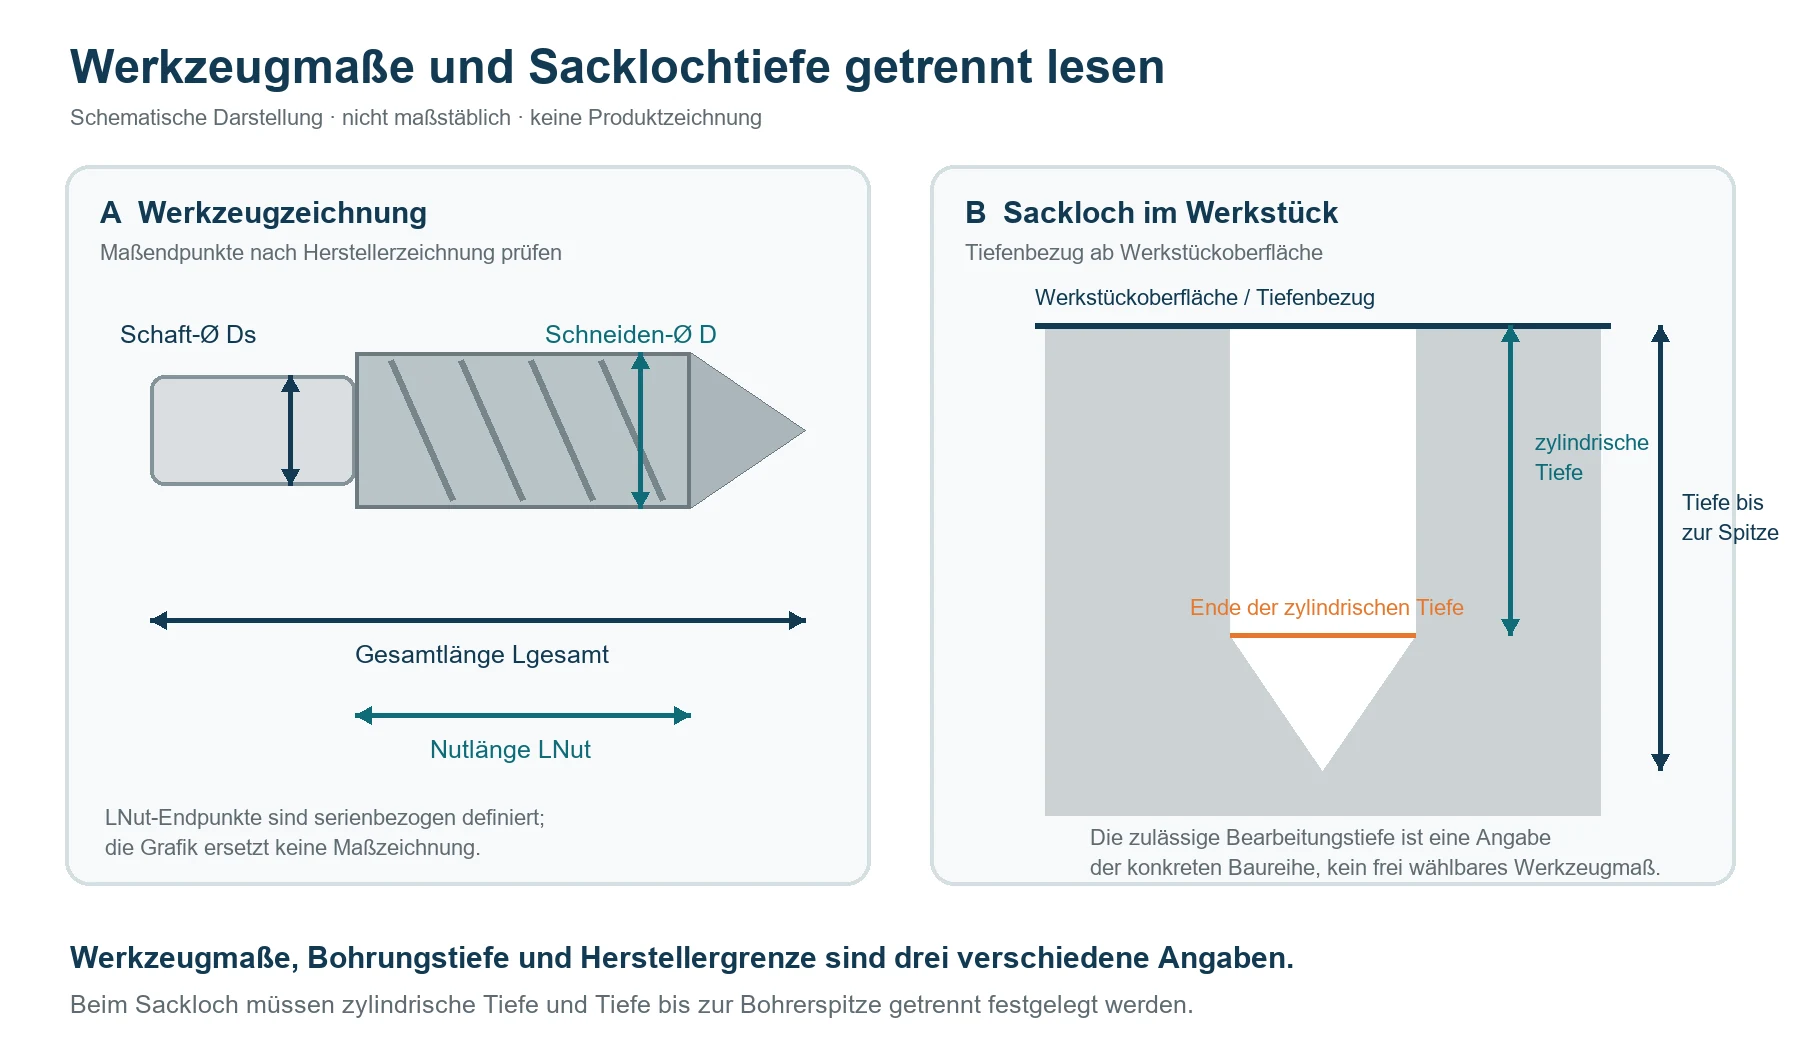
Ein Herstellerbeispiel zeigt, warum diese Felder getrennt gelesen werden müssen: Das Walter Kompendium Bohrbearbeitung 2024 ordnet im Kapitel B1 „Vollbohren“ konkrete VHM-Baureihen nach Bohrtiefe, Durchmesserbereich, Beschichtung und Kühlungsart. Die Angaben gelten für die dort genannten Walter-Ausführungen, nicht als universelle HC-Spezifikation.
Wie beurteilt man Spiralform und Spanabfuhr?
Die Spiralform umfasst nicht nur einen Drallwinkel. Nutprofil, Kernstärke, Oberflächenzustand, Führungsfasen, Schneidengeometrie und Kühlkanäle wirken zusammen. Wählen Sie die Geometrie deshalb über die dokumentierte Anwendung der konkreten Baureihe – nicht allein über eine Winkelzahl oder ein Produktfoto.
| Online sichtbare Angabe | Was sie bestätigt | Was offen bleibt |
|---|---|---|
| Drallwinkel oder Nutform | Beschriebene Geometrie des Artikels | Spanbildung und Eignung bei Ihrem Werkstoff, Ihrer Tiefe und Ihrem Vorschub |
| Polierte Spannut | Angegebener Oberflächenzustand | Anhaftung und Spantransport im realen Prozess |
| Foto von Kühlkanälen | Mögliche Innenkühlung | Ob die konkrete Artikelnummer Kanäle hat und welche Versorgung erforderlich ist |
| „Für Edelstahl“ oder „für Aluminium“ | Zielanwendung des Anbieters | Konkrete Legierung, Zustand, Tiefe, Eintritt und Qualitätsziel |
Die Nomenklatur im Tungaloy-Benutzerhandbuch trennt auf PDF-Seite 69 beziehungsweise Druckseite L068 unter anderem Drallwinkel, Spirallänge, Schaftlänge, Gesamtlänge und Kühlmittelbohrung. Das unterstützt die Feldprüfung, ersetzt aber keine Anwendungsauswahl.
Was bedeuten Spitzenwinkel und Schneidengeometrie?
| Begriff | Bedeutung |
|---|---|
| Spitzenwinkel | Eingeschlossener Winkel an der Bohrerspitze |
| Drallwinkel | Verlauf der Spannut um die Werkzeugachse |
| Span- und Freiwinkel | Lokale Schneidengeometrie; nicht mit dem Spitzenwinkel gleichsetzen |
| Ausspitzung | Gestaltung beziehungsweise Ausdünnung der Querschneide |
| Schneidenpräparation | Definierter Zustand der Schneidkante, zum Beispiel verrundet oder gefast |
Ein Spitzenwinkel ist eine wichtige Identifikationsangabe, aber keine Qualitätsstufe. 118°, 135°, 140° oder andere Werte dürfen nicht als allgemeine Rangfolge gelesen werden. Selbstzentrierung, Querschneidengeometrie, Schneidenpräparation, Führungsfasen und Eintrittsbedingungen müssen zum gleichen Artikel gehören.
Gühring nennt in der offiziellen Übersicht Bohrwerkzeuge für Profis für den RT 100 InoxPro 140° Spitzenwinkel und 30° Steigung und ordnet ihn nichtrostenden Stählen zu. Dieses Beispiel zeigt eine seriengebundene Kombination und ist keine allgemeine Materialregel.
Eine vertiefende Erklärung der Winkelbegriffe bietet der HC-Leitfaden Bohrer-Spitzenwinkel 118°, 135° oder 140° wählen.
Welche Beschichtung passt zur Anwendung – und welche Angaben fehlen oft?
Beschichtung, Hartmetallsubstrat, Schneidenpräparation und Geometrie bilden ein System. Eine Beschichtung kann eine unpassende Spanabfuhr, falsche Tiefe oder unzureichende Kühlung nicht ausgleichen. Farbe und Marketingbezeichnung reichen nicht zur Identifikation.
| Angabe im Angebot | Vor der Bestellung klären |
|---|---|
| TiN, TiAlN oder AlTiN | Exakte Baureihe, Werkstofffreigabe, Kühlung und Startdaten des konkreten Artikels |
| DLC oder reibungsarme Schicht | Zielwerkstoff, Anhaftungsrisiko und dokumentierte Einsatzgrenze |
| Diamantbeschichtet | Beschichtungsart und Werkstofffreigabe; nicht mit einem PKD-Bohrer gleichsetzen |
| Unbeschichtet / blank | Ob dies die gezielte Serienausführung für die Anwendung ist |
| „Titanbeschichtet“ oder nur Farbe | Vollständige Beschichtungsbezeichnung und Herstellerdaten anfordern |
Die Dormer-Pramet-Produktübersicht 2026 dokumentiert im Abschnitt zur Serie RS405 unter anderem 5×D, Spitzengeometrie, TiAlN-Beschichtung, Schaft und Werkstoffgruppen gemeinsam. Das ist ein Beispiel für seriengebundene Daten und keine pauschale Überlegenheit einer einzelnen Beschichtung.
Wenn Sie eine HC-Ausführung anhand bestätigter Anwendungsdaten prüfen möchten, nutzen Sie die VHM-Bohrer-Auswahl und Spezifikationen.
Welche Maschinen- und Kühlbedingungen muss der Bohrer erfüllen?
- Kann die Maschine die für den Artikel vorgesehenen Drehzahl- und Vorschubbereiche stabil ausführen?
- Passen Schaft, Spannlänge, Halter, Auskragung und Kollisionsraum?
- Ist Innen- oder Außenkühlung für genau diese Ausführung vorgesehen und tatsächlich verfügbar?
- Erreichen Zuführung, Filterung und Kühlschmierstoff die Schneide über die gesamte Bohrtiefe?
- Sind für die Tiefenklasse eine Führung, ein Pilotloch, ein bestimmter Eintritt oder ein Zyklus vorgeschrieben?
- Ist der Artikel für rotierendes Werkzeug oder eine andere konkrete Einsatzart dokumentiert?
Ein Bohrer mit Innenkühlung ist nur dann passend, wenn Maschine, Aufnahme und Kühlschmierstoffversorgung die Anforderungen der konkreten Ausführung erfüllen. Diese Anleitung nennt deshalb keinen universellen Kühlmitteldruck, Rundlaufgrenzwert oder Bohrzyklus.
Die offizielle OSG HY-PRO-Übersicht unterscheidet 3×D-, 5×D- und 8×D-Ausführungen sowie Varianten mit und ohne Innenkühlung und unterschiedlichen Schaftformen. Welche Kombination verfügbar ist, muss anhand der konkreten Artikelnummer geprüft werden; nicht jede Tiefenklasse wird in jeder Ausführung angeboten.
Wie vergleicht man Marken und Anbieter ohne pauschale Rangliste?
Vergleichen Sie keine Markennamen, sondern nachvollziehbare Serien und Artikel. Hersteller können für dieselbe Nennabmessung unterschiedliche Geometrien, Tiefenklassen, Kühlung und Werkstofffreigaben anbieten. Eine Liste bekannter Marken ist daher keine technische Auswahl und kein Qualitätsranking.
| Vergleichsdimension | Erforderlicher Nachweis |
|---|---|
| Produktidentität | Hersteller, Serie, vollständige Bestellnummer und Revisionsstand |
| Anwendungsdaten | Werkstoff, Tiefe, Kühlung, Eintrittsbedingungen und Startwerte für genau diese Baureihe |
| Technische Unterstützung | Möglichkeit, fehlende Felder zur realen Bohrungsaufgabe zu klären |
| Lieferkonsistenz | Regel für Ersatzartikel, Wiederholbestellung und Kennzeichnung von Änderungen |
| Nachschliff / Neubeschichtung | Verfügbarkeit, Grenzen und Statuskennzeichnung nach der Aufarbeitung |
| Preisvergleich | Gleiche Menge, Währung, Lieferumfang, Verpackung, Nebenkosten und technischer Stand |
Die Aussage „Versand aus Deutschland oder der EU“ beschreibt allenfalls einen Teil der Lieferkette. Sie beweist weder Herstellungsort noch Eignung, Präzision oder Standzeit. Diese Punkte müssen separat belegt werden.
Welche Angaben müssen vor der Online-Bestellung bestätigt sein?
Nutzen Sie die Tabelle als Bestellfreigabe. Ein leeres kritisches Feld führt nicht automatisch zur Ablehnung; es führt zunächst zur technischen Klärung.
| Prüffeld | Aufgabe / Soll | Shop- oder Herstellerangabe | Status / offene Frage |
|---|---|---|---|
| Artikelidentität | Hersteller, Serie, Bestellnummer, Version | □ passend □ technisch klären □ nicht geeignet | |
| Werkstoff | Bezeichnung, Zustand, Härte | □ passend □ technisch klären □ nicht geeignet | |
| Schneiden-Ø | Nennmaß und Werkzeugtoleranz | □ passend □ technisch klären □ nicht geeignet | |
| Bohrung | Tiefe, Sack/Durchgang, Ein- und Austritt | □ passend □ technisch klären □ nicht geeignet | |
| Längen | Bearbeitungstiefe, Nut-, Gesamt- und Spitzenlänge | □ passend □ technisch klären □ nicht geeignet | |
| Schaft | Durchmesser, Form, Spannlänge | □ passend □ technisch klären □ nicht geeignet | |
| Geometrie | Spitze, Nut, Schneidenpräparation | □ passend □ technisch klären □ nicht geeignet | |
| Beschichtung | Bezeichnung laut Artikel und Lieferdokument | □ passend □ technisch klären □ nicht geeignet | |
| Kühlung | Art und Anlagenvoraussetzungen | □ passend □ technisch klären □ nicht geeignet | |
| Startdaten | Herstellerwerte für Werkstoff und Artikel | □ passend □ technisch klären □ nicht geeignet | |
| Lieferung | Menge, Termin, Ort, Ersatzregel | □ passend □ technisch klären □ nicht geeignet | |
| Produktstatus | Neu, nachgeschliffen oder anders deklariert | □ passend □ technisch klären □ nicht geeignet |
Bleibt ein kritisches Feld ungeklärt oder liegt die Anwendung außerhalb der dokumentierten Grenzen, ist keine technische Bestellfreigabe möglich. Prüfen Sie eine andere Ausführung oder lassen Sie die Anwendung bestätigen.
Nur „Premium VHM“, nur ein Foto, Beschichtung ausschließlich über Farbe, fehlende Bestellnummer, Nutlänge als angebliche Maximalbohrtiefe, eine Materialliste ohne konkrete Baureihe oder widersprüchliche Maße zwischen Titel, Datenblatt und Zeichnung.
Wie wird ein neuer VHM-Bohrer vor dem Serieneinsatz bestätigt?
- Eingangskontrolle: Bestellnummer, Abmessungen, Kühlungsart und die Beschichtungsangabe des Artikels mit Bestellung und Lieferdokumenten vergleichen; die Schicht nicht anhand der Farbe bestimmen.
- Ausgangszustand: Werkzeug, Halter, Auskragung, Rundlaufprüfung und Kühlschmierstoffversorgung dokumentieren.
- Startbedingungen: Nur die zum Artikel und Werkstoff gehörenden Herstellerwerte als Ausgangspunkt verwenden.
- Bauteilprüfung: Durchmesser, Tiefe, Form, Lage, Oberfläche und Austrittszustand gemäß Zeichnung prüfen.
- Prozessbeobachtung: Spanbildung, Last, Schneidenentwicklung und Wiederholbarkeit festhalten.
- Freigabe: Erst nach Erfüllung der vorab definierten Kriterien den Umfang schrittweise erweitern.
| Bauteil / Revision | Werkzeug / Artikel | Prozessbedingungen | Prüfung / Ergebnis | Freigabe |
|---|---|---|---|---|
| Material, Maschine, Halter, Kühlung, n [min⁻¹], f [mm/U], v_f [mm/min] | Methode, Stichprobe, Messwerte, Schneiden-/Spanbild | □ nein □ bedingt* □ ja | ||
| Abbruchkriterium | Abweichung | Maßnahme | Freigabeumfang | Verantwortliche Person |
|---|---|---|---|---|
Unterbrechen Sie den Versuch bei erkennbarer Schneidenbeschädigung, Spänestau, ungewöhnlichem Lastanstieg, Verlust der sicheren Werkstückspannung oder Überschreitung der festgelegten Qualitätsgrenzen. Dokumentieren Sie die Abweichung und prüfen Sie die Ursache vor einer Fortsetzung.
* Eine bedingte Freigabe nennt ausdrücklich die zulässigen Teile, die Stückzahl oder die Prozessbedingungen und gilt nicht automatisch als Serienfreigabe. Ein einzelnes Gutteil bestätigt weder Standzeit noch Serienfähigkeit.
Häufige Fragen zum Online-Kauf von VHM-Bohrern
Reicht die Angabe „VHM“ für die Auswahl aus?
Nein. Erforderlich sind mindestens ein eindeutig identifizierter Artikel, Abmessungen, Anwendung, Kühlung und Herstellerdaten für die konkrete Aufgabe.
Bedeutet h7 am Bohrer, dass die Bohrung H7 erreicht?
Nein. Die Werkzeugtoleranz ist keine Zusage für die im Bauteil erreichbare Bohrungstoleranz. Prozess und Messung müssen separat bestätigt werden.
Kann ich die Nutlänge als maximale Bohrtiefe verwenden?
Nicht ungeprüft. Maßzeichnung und vom Hersteller freigegebene Bearbeitungstiefe sind maßgeblich; beim Sackloch ist außerdem der Tiefenbezug zu klären.
Ist ein größerer Spitzenwinkel grundsätzlich besser?
Nein. Der Spitzenwinkel ist nur ein Teil der Geometrie. Material, Eintritt, Schneidenpräparation, Nutform und Prozessbedingungen entscheiden mit.
Ist ein beschichteter Bohrer immer besser?
Nein. Eine passende unbeschichtete Ausführung kann für bestimmte Anwendungen sinnvoll sein. Entscheidend ist die dokumentierte Kombination aus Substrat, Geometrie, Kante und Beschichtung.
Sind gleiche Maße verschiedener Marken austauschbar?
Nicht automatisch. Prüfen Sie Tiefenklasse, Geometrie, Schaft, Kühlung, Werkstofffreigabe, Startdaten und Qualitätsziel.
Wann ist vor der Bestellung eine technische Rückfrage nötig?
Bei Erstanwendungen, fehlenden kritischen Feldern, maß- oder lagekritischen Bohrungen, tiefen Löchern, besonderen Ein- oder Austritten und beim Ersatz eines abweichenden Artikels.
Welche Daten benötigt HC für eine Auswahl?
Bauteilzeichnung, Werkstoff, Bohrungsmaße und Qualitätsziele, Maschine, Halter, Kühlung und Menge. Bei Ersatzprojekten zusätzlich den bisherigen Artikel und das konkrete Problem.
VHM-Bohrer für Ihre Anwendung mit HC prüfen
| Projektart | Mindesteingaben |
|---|---|
| Neuprojekt | Zeichnung, Werkstoff, Durchmesser, Tiefe, Qualität, Maschine und Menge |
| Ersatzbeschaffung | Bestehende Bestellnummer, Datenblatt, Kühlung und Grund für den Wechsel |
| Prozessproblem | Zusätzlich Prozessdaten, Messwerte sowie aussagekräftige Span-, Schneiden- oder Fehlerbilder |
| Wiederhol- / Händlerbedarf | Spezifikationsliste, Menge, eindeutige Artikelidentität und Lieferanforderung |
Übermitteln Sie Werkstoff, Bohrungsmaße, Qualitätsanforderungen, Maschine, Kühlung und Stückzahl. Bei einem Werkzeugwechsel helfen zusätzlich die aktuelle Artikelnummer und vorhandene Prozessdaten.
Angebot anfordern · Lieferbarkeit, Preis, Ausführung und Kommunikationsweg werden für die konkrete Anfrage bestätigt.
Quellen und Geltungsbereich
Die folgenden Quellen belegen die Struktur und Seriengebundenheit technischer Produktdaten. Leistungsangaben eines Herstellers werden nicht auf HC-Produkte oder andere Baureihen übertragen.