
Schaftfräser mit flacher Stirn, Kugel- oder Torusfräser: Was passt zur Kontur?
Inhaltlich verantwortlich: Kevin Zeng, Leiter Operations · Fachliche Prüfung: Jiack Liu, Leiter Technik · Stand: 19. Oktober 2026
Werkzeugform, Bauteilradius, Kontaktlage und Zugang gemeinsam prüfen – mit einer klaren Zuordnung für Boden, Übergang, Freiformfläche und Restbereiche.
Inhalt anzeigen
Wie wählen Sie das Werkzeug anhand der Kontur?Welche Kontur und Radien sind gefordert?Welche Bereiche erreicht der Werkzeugtyp?Wie beeinflussen Kontaktpunkt und Bahn die Oberfläche?Welche Kombination eignet sich zum Schlichten?Beispiel einer Kontur mit Boden Übergang und FreiformflächeFlache Schaftfräser Kugel und Torusfräser im VergleichZeilenabstand, Rautiefe und BearbeitungszeitWelche Angaben werden für die Werkzeugauswahl benötigt?Wie lässt sich die Konturprüfung mit HC vorbereiten?Häufige Fragen zur Werkzeugwahl für KonturenQuellen und weiterführende InhalteKurzantwort
Kurzantwort. Für ebene Böden und zugängliche Schultern kommt ein Schaftfräser mit flacher Stirn infrage. Kugelfräser sind Kandidaten für räumlich gekrümmte Konturen; Torusfräser für Bereiche, in denen Eckenradius, Werkzeugdurchmesser und Kontaktlage zur Geometrie passen. Häufig lohnt sich die Aufteilung nach Flächenbereichen. Entscheidend sind die vollständige Werkzeugkontur, der Zugang und die geforderte Oberfläche – nicht allein der Werkzeugname.
Auch Kugel- und Torusfräser können Schaftfräser sein. Dieser Vergleich betrifft deshalb drei Stirnprofile: flach, kugelförmig und mit Eckenradius. Er richtet sich an CAM-Programmierung, Arbeitsvorbereitung und technischen Einkauf. Für die Auswahl einer konkreten Ausführung bleiben Werkstoff, Zustand, Maschine und Werkzeugaufbau erforderlich. Modellnummern und Lieferausführungen gehören auf die jeweiligen Produktseiten.


Wie wählen Sie das Werkzeug anhand der Kontur?
1. Flächen aufteilen. Kennzeichnen Sie ebene Böden, Wände, Übergänge, konkave und konvexe Flächen sowie schmale Restbereiche.
2. Radien zuordnen. Unterscheiden Sie den Innenradius in der XY-Ebene, den Wand-Boden-Übergang und die lokale Krümmung einer Freiformfläche.
3. Zugang prüfen. Kontrollieren Sie Schneidenbereich, Hals, Schaft, Halter und Spannmittel in der vorgesehenen Werkzeugorientierung.
4. Kontakt und Bahn bestimmen. Prüfen Sie, welcher Teil der Schneide arbeitet und welche Bahnrichtung zur Fläche und Maschine passt.
5. Vergleichsziel festlegen. Vergleichen Sie dieselbe fertige Kontur mit denselben Annahmekriterien. Für jedes Werkzeug dürfen passende, freigegebene Schnittbedingungen gelten.
6. Bestehende Lösung behalten, anpassen oder ergänzen. Wechseln Sie erst dann, wenn der neue Kandidat den konkreten Engpass nachweisbar verbessert und die Qualitätsanforderungen erfüllt.
Das Ergebnis ist eine Zuordnung von Flächen zu Werkzeugkandidaten mit dokumentierten Ausschlussgründen. MAPAL ordnet Kugel- und Eckradiusfräser ebenfalls abhängig von der endgültigen Werkstückkontur ein. Das unterstützt eine Auswahl nach Aufgabe, nicht die pauschale Bevorzugung einer Werkzeugform. [1]
Welche Kontur und Radien sind gefordert?
Flächen und Übergänge getrennt beschreiben
Beginnen Sie mit der Zeichnung und dem freigegebenen CAD-Stand. Ein ebener Taschenboden, eine senkrechte Wand und eine räumlich gekrümmte Fläche stellen unterschiedliche Aufgaben. Prüfen Sie außerdem, ob Übergangsradii konstant sind und ob eine lokale Engstelle den gesamten Werkzeugzugang begrenzt. Markieren Sie Bereiche mit besonderen Kontur- oder Oberflächenanforderungen.
Ein kleiner Radius in einer Draufsicht beschreibt eine andere Geometrie als ein kleiner Radius zwischen Boden und Wand. Beide können im selben Bauteil auftreten. Für eine Freiformfläche reicht häufig ein einzelner Radiuswert nicht aus; die lokale Krümmung ist entlang des vorgesehenen Kontakts zu betrachten.
Werkzeugradius und Bauteilradius unterscheiden
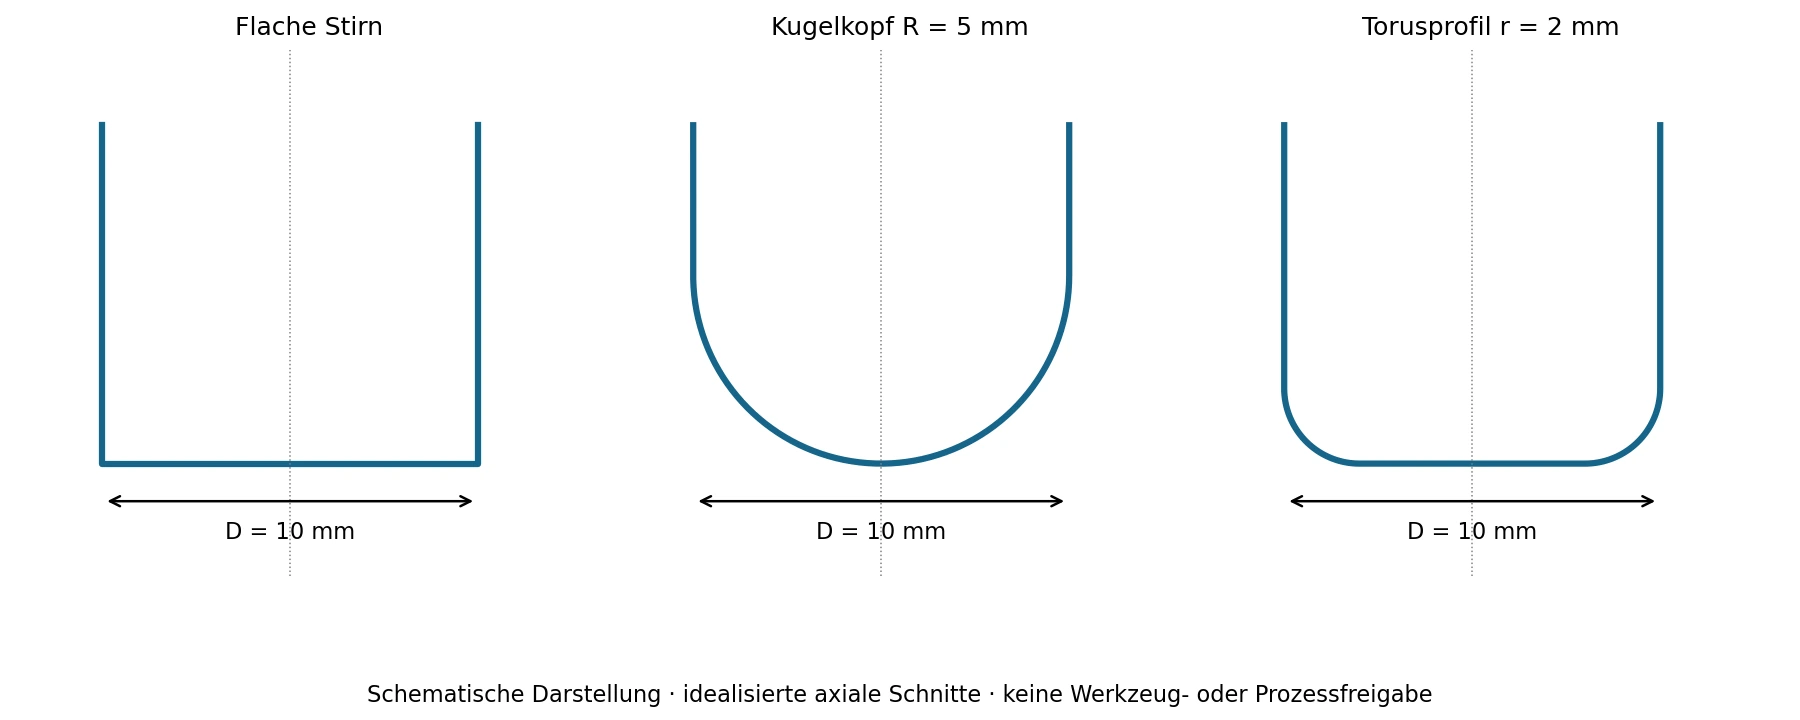
D bezeichnet hier den idealisierten Schneidendurchmesser. Beim üblichen halbkugelförmigen Kugelkopf ist R = D/2. Beim hier betrachteten Torusfräser bezeichnet r den Eckenradius zwischen Umfang und flacher Stirn; für dieses Profil gilt 0 < r < D/2. Tatsächliche Werkzeugzeichnungen, Toleranzen und Sonderformen haben Vorrang vor dieser idealisierten Darstellung.
Eckenradius ist nicht Außenverrundung
Ein Torusfräser besitzt einen konvexen Eckenradius am Werkzeug. Ein Formwerkzeug zum Außenverrunden hat dagegen eine zur gewünschten Außenkante passende Schneidenkontur. Harvey beschreibt Corner Rounding End Mills als Werkzeuge für definierte Radien an Werkstückkanten und behandelt dafür unter anderem die Zugangs- und Pilotgeometrie. Die beiden Werkzeuggruppen sind nicht allein wegen des Begriffs „Radius“ austauschbar. [2]
Prüfen Sie bei einer Anfrage deshalb die Werkzeugzeichnung. Bezeichnen Sie ausdrücklich, ob ein Eckenradius am Schaftfräser oder eine Außenverrundung am Bauteil gemeint ist. Eine Zeichnungsmarkierung am Werkstück beseitigt diese Mehrdeutigkeit oft schneller als eine alleinige Produktbezeichnung.
Welche Bereiche erreicht der Werkzeugtyp?
Schaftfräser mit flacher Stirn
Ein flaches Stirnprofil ist ein Kandidat für ebene Böden und zugängliche Seitenflächen. Prüfen Sie die tatsächliche Eckenausführung: Eine Schutzfase oder ein kleiner Schneidenradius kann die erzeugte Übergangsgeometrie beeinflussen. Die idealisierte scharfe Ecke in einer Skizze ist keine Zusicherung eines scharfkantigen realen Werkzeugs.
In einer gekrümmten Übergangszone muss der Werkzeugweg zur gesamten Hüllkontur passen. Wird ein flacher Fräser einfach wie ein passendes Radiuswerkzeug positioniert, kann er die Sollkontur verletzen. Umgekehrt kann eine zurückgesetzte Bahn Restmaterial hinterlassen. Der zulässige Weg wird anhand des Bauteils geprüft; die Endform allein bestimmt keine sichere Bahn.
Kugelfräser
Ein Kugelkopf bietet eine gekrümmte Kontaktgeometrie für passende räumliche Konturen. Prüfen Sie insbesondere lokale konkave Bereiche: Die Kugel darf nicht mit einer größeren Kontaktgeometrie in eine engere Sollkontur gezwungen werden. Eine erreichbare Fläche kann außerdem durch Hals oder Halter unzugänglich bleiben.
Für Böden und Übergänge ist zu unterscheiden, ob die Oberfläche nur geometrisch erreichbar ist oder ob die vorgesehene Kontaktlage auch zur Bearbeitung passt. Sandvik weist beim Kugelfräser auf die geringe Schnittgeschwindigkeit nahe dem Zentrum hin. Die Aussage „geeignet für Freiformflächen“ ersetzt daher keine Prüfung des tatsächlichen Schneideneingriffs. [3]
Torusfräser
Beim Torusfräser werden D und r gemeinsam bewertet. Ein kleiner Eckenradius macht einen großen Fräser nicht automatisch für eine enge Tasche geeignet. Ebenso beweist ein zum Bodenübergang passender Radius noch nicht, dass der Schaft oder Halter tief genug eintauchen kann. Unterscheiden Sie Kontakt an der flachen Stirn, am Eckenradius und am Umfang.
Sind Kontur und Zugang passend, kann ein Torusfräser für bestimmte Übergangs- und Flächenbereiche ein Kandidat sein. Ordnen Sie die Daten der tatsächlichen Werkzeugausführung zu und prüfen Sie anschließend den programmierten Weg sowie das Restmaterial.
Torusfräser nach Durchmesser und Eckenradius auswählen
Die Produktgruppe unterstützt die Vorauswahl. Sie belegt nicht, dass jede dort geführte Ausführung für die gesamte Kontur Ihres Bauteils geeignet ist.
Wie beeinflussen Kontaktpunkt und Bahn die Oberfläche?
Kontaktlage und wirksamen Durchmesser beachten
Bei einem Kugelfräser beschreibt der Nenndurchmesser nicht in jeder Kontaktlage den wirksamen Schnittdurchmesser. Sandvik empfiehlt, den tatsächlich im Eingriff wirksamen Durchmesser zu berücksichtigen; das Zentrum ist besonders kritisch. Eine geänderte Werkzeugorientierung kann die Kontaktzone verschieben, muss aber zu Maschine, Werkzeug und Bauteil passen. Ein universeller Anstellwinkel wird hier nicht vorgegeben. [3]
Dokumentieren Sie deshalb die Orientierung, den berührten Flächenbereich und den aktiven Schneidenabschnitt. Ein dreiachsiger Aufbau mit fester Werkzeugachse erlaubt nicht dieselben Freiheitsgrade wie eine geeignete Mehrachsanwendung. Prüfen Sie bei jeder Orientierungsänderung erneut Hals-, Halter- und Spannmittelabstände.
Bahnabstand und Resthöhe getrennt beurteilen
Zwischen benachbarten Bahnen kann eine geometrische Resthöhe verbleiben. Für ein stark vereinfachtes Beispiel mit einer idealen Kugel, parallelen Bahnen über einer Ebene und senkrechter Werkzeugachse ergibt sich aus dem Kreisquerschnitt: h = R − √(R² − (s/2)²). R ist der Kugelradius und s der quer zur Bahn gemessene Abstand; beide Werte müssen dieselbe Längeneinheit haben, mit 0 ≤ s ≤ 2R.
Diese Beziehung beschreibt ausschließlich die ideale Geometrie in diesem Querschnitt. Rundlauf, Schneidenzustand, Werkstoff, Bewegung und Verformung sind darin nicht enthalten. h ist weder ein direkt gemessener Ra-Wert noch ein Rz-Wert. Für einen Torusfräser in beliebiger Kontaktlage wird die Formel nicht durch einfaches Einsetzen des Eckenradius übernommen.
Flache und steile Bereiche getrennt planen
Legen Sie für jeden Flächenbereich fest, wie der Bahnabstand gemessen und wie die Oberfläche geprüft wird. Kontrollieren Sie Übergänge zwischen Strategien, Start- und Endbereiche sowie Richtungswechsel. Die gleiche CAM-Eingabe kann bei anderer Orientierung eine andere geometrische Bedeutung haben; ihre Definition muss im verwendeten System eindeutig sein.
Die vorgegebene Oberfläche wird mit der vereinbarten Messmethode, Messrichtung und Auswertung bestätigt. Ein kollisionsfreier Werkzeugweg oder eine optisch gleichmäßige Simulation genügt dafür nicht. Sandvik behandelt Restmaterialbearbeitung und getrennte Bearbeitungsphasen als Bestandteile der Profilbearbeitung. [3]
Welche Kombination eignet sich zum Schlichten?
Flächen nach Eignung zuordnen
Eine mögliche Kombination umfasst einen flachen Fräser für passende Böden und Wände, einen Torusfräser für geeignete Übergänge und einen Kugelfräser für verbleibende räumliche Bereiche. Diese Zuordnung ist ein Prüfansatz, keine Pflicht zur Verwendung von drei Werkzeugen. Wenn ein vorhandenes Werkzeug alle Anforderungen zuverlässig erfüllt, kann es die bessere Ausgangslösung bleiben.
Vergeben Sie Bereichskennungen im CAD und halten Sie fest, welche Kontur jedes Werkzeug fertigstellt. Restmaterial und Übergänge erhalten eigene Prüfstellen. So lässt sich ein späterer Fehler einer bestimmten Bahn oder Übergabe zwischen Werkzeugen zuordnen.
Restmaterial und Bereichsgrenzen kontrollieren
Prüfen Sie vor dem nächsten Werkzeug, welche Geometrie und welches Aufmaß tatsächlich verbleiben. Ein kleines Werkzeug für eine Restzone darf nicht unbemerkt einen anderen Eingriff erhalten als geplant. Kontrollieren Sie Überlappung und Versatz an Bereichsgrenzen; ein sichtbarer Anschluss kann sowohl die Kontur als auch die Oberflächenanforderung betreffen.
Umstellung und Kosten vergleichen
Vergleichen Sie nicht nur den Preis eines Fräsers. Zur Einführung gehören gegebenenfalls Halter, Voreinstellung, Werkzeugvermessung, CAM-Neuberechnung, Programmprüfung, Versuch und Qualitätsfreigabe. Im laufenden Prozess zählen tatsächliche Bearbeitungs- und Wechselzeiten sowie Nacharbeit und Ausschuss. Verwenden Sie als gemeinsame Bezugsgröße das akzeptierte Bauteil.
Jeder Kandidat erhält geeignete, freigegebene Bedingungen. Gleiche Drehzahl, gleicher Vorschub oder identischer Bahnabstand sind keine zwingende Voraussetzung eines fairen Vergleichs. Behalten Sie die bisherige Lösung als Rückfallmöglichkeit, bis der Kandidat die vereinbarten Kriterien wiederholbar erfüllt.
Beispiel einer Kontur mit Boden Übergang und Freiformfläche
Schematisches Auswahlbeispiel ohne Werkstoff- oder Prozessfreigabe: Verglichen werden idealisierte Werkzeuge mit D = 10 mm. Der Kugelfräser hat R = 5 mm, der Torusfräser r = 2 mm. Der gezeigte Wand-Boden-Übergang des Bauteils hat R_B = 2 mm. Die Werkzeugachse steht senkrecht zum Boden; betrachtet wird nur ein axialer Schnitt, ohne Hals und Halter.
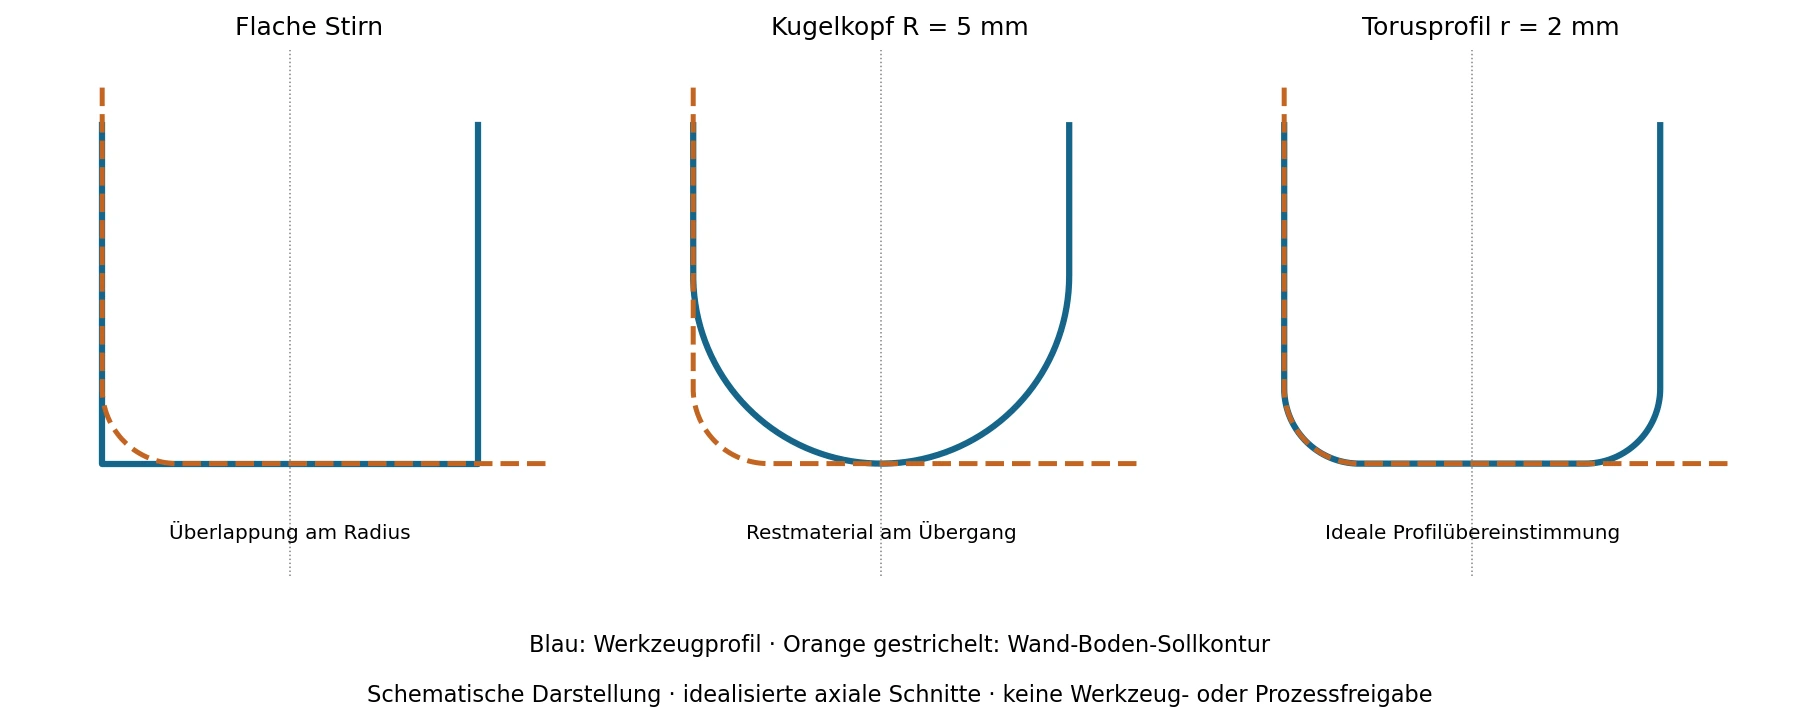
Der flache Fräser überlappt in dieser Lage den Sollradius. Der Kugelkopf mit R = 5 mm lässt im Übergang Restmaterial. Das ideale Torusprofil mit r = 2 mm stimmt im betrachteten Schnitt mit dem Übergang überein. Diese Profilübereinstimmung ist noch keine Freigabe: Radientoleranz, örtliche Eingriffsbedingungen und vollständige Zugänglichkeit sind weiterhin zu prüfen.
Wenn dieselbe Tasche in der XY-Ebene einen Innenradius von 3 mm enthält, passt der zylindrische Umfang mit Radius D/2 = 5 mm bei senkrechter Achse nicht vollständig in diese Ecke. Der passende Eckenradius r = 2 mm löst diese zweite geometrische Einschränkung nicht. Der Restbereich benötigt einen anderen geprüften Zugang oder ein passendes kleineres Werkzeug.
| Bereich | Kandidat | Nächste Prüfung |
|---|---|---|
| Ebener Boden und zugängliche Wand | Flaches Stirnprofil | Reale Ecke und Anschluss zur Übergangszone |
| Wand-Boden-Übergang im Beispiel | Torusprofil als Geometriekandidat | Toleranz, Eingriff und vollständiger Werkzeugaufbau |
| Freiformfläche | Kugel- oder geeignetes Torusprofil | Lokale Krümmung, Kontakt und Bahn |
| Enge XY-Ecke | Separates geeignetes Werkzeug | Durchmesser, Reichweite und Restmaterial |
Als getrennte Rechenillustration ergibt die oben definierte ideale Kugel mit R = 5 mm bei s = 0,20 mm eine Resthöhe h ≈ 0,0010001 mm, also ungefähr 1,00 µm. Der Wert folgt allein aus der Kreisgeometrie. Er ist kein vorgeschlagener Bahnabstand für ein reales Material und keine Zusage einer Oberflächenkennzahl.
Für einen realen Vergleich ergänzen Sie Werkstoff, Werkzeugmodell, Halter, Auskragung, Maschine, Kühlung, Aufmaß und Qualitätsziel. Prüfen Sie das vollständige CAM-Modell sowie das NC-Programm und messen Sie am Versuchsteil Kontur, Restzonen und Oberflächenübergänge.
Flache Schaftfräser Kugel und Torusfräser im Vergleich
| Prüfpunkt | Flache Stirn | Kugelkopf | Torusprofil |
|---|---|---|---|
| Geometrie | D und reale Ecke | D und Kugelradius R | D und Eckenradius r |
| Kandidat für | Böden und zugängliche Wände | Passende räumliche Konturen | Passende Übergänge und Flächen |
| Zuerst ausschließen | Konturverletzung und Restmaterial | Zu enge konkave Bereiche | Unpassende Kombination aus D und r |
| Kontakt prüfen | Stirn und Umfang | Lage auf der Kugel | Stirn, Ecke oder Umfang |
| Gemeinsame Freigabe | Kontur, Aufbau und Oberfläche | Kontur, Aufbau und Oberfläche | Kontur, Aufbau und Oberfläche |
Die Tabelle ist eine Vorauswahl. Sie vergibt keine allgemeine Rangfolge für Genauigkeit, Standzeit oder Produktivität. Der Vergleich endet erst mit einem akzeptierten Ergebnis unter dokumentierten Bedingungen.
Zeilenabstand, Rautiefe und Bearbeitungszeit
Bei gewölbten Flächen entsteht zwischen zwei benachbarten Bahnen eine Rautiefe. Für einen kugel- oder torusförmigen Kontakt mit dem Radius R gilt näherungsweise:
Der Zeilenabstand geht quadratisch ein, der Radius nur linear. Wer die Rautiefe halbieren will, muss den Zeilenabstand um den Faktor 1,4 verkleinern und braucht dafür rund 40 % mehr Bahnen – bei gleicher Fläche und gleichem Vorschub also rund 40 % mehr Zeit.
| Radius R | a = 0,1 mm | a = 0,2 mm | a = 0,3 mm | a = 0,5 mm |
|---|---|---|---|---|
| 1 mm | 1,3 | 5,0 | 11,3 | 31,3 |
| 2 mm | 0,6 | 2,5 | 5,6 | 15,6 |
| 3 mm | 0,4 | 1,7 | 3,8 | 10,4 |
| 5 mm | 0,3 | 1,0 | 2,3 | 6,3 |
| 8 mm | 0,2 | 0,6 | 1,4 | 3,9 |
Angegeben ist die rechnerische Rautiefe in Mikrometern. Das ist keine zugesicherte Oberfläche: Der gemessene Ra-Wert hängt zusätzlich von Werkstoff, Schneidengeometrie, Vorschub und Maschinenzustand ab und liegt meist unter dem geometrischen Wert.
Warum der Torusfräser auf Böden schneller ist
Auf einem ebenen Boden liegt die Stirn des Torusfräsers plan auf; die Rautiefe entsteht nur am Übergang zur Wand. Die Formel gilt dort nicht. Ein Kugelfräser hat auch auf dem Boden nur punktförmigen Kontakt und ist über die gesamte Fläche an die Rautiefe gebunden. Deshalb ist ein Torusfräser mit kleinerem Radius auf Böden produktiver als ein Kugelfräser gleichen Durchmessers – obwohl sein Radius kleiner ist.
Radius und Zeilenabstand wirtschaftlich abwägen
Bei gleicher geforderter Rautiefe erlaubt ein größerer Radius einen größeren Zeilenabstand. Für h = 2 µm erlaubt R = 5 mm rund 0,28 mm Zeilenabstand, R = 1 mm nur rund 0,13 mm. Auf derselben Fläche sind das etwa halb so viele Bahnen. Der kleinere Radius wird erst dann wirtschaftlich, wenn die Kontur ihn erzwingt – etwa an einer Innenkante mit 1 mm Radius.
Ein größerer Radius löst kein Zugangsproblem. Passt der Radius nicht in die Ecke, bleibt Restmaterial stehen, unabhängig vom Zeilenabstand. Zuerst Zugang und Radius prüfen, danach den Zeilenabstand optimieren.
Welche Angaben werden für die Werkzeugauswahl benötigt?
□ Werkstoff mit genauer Bezeichnung, Härte oder Wärmebehandlungszustand.
□ Freigegebener CAD- und Zeichnungsstand mit Boden, Wand, Übergängen und lokalen Engstellen.
□ Getrennte Angaben zu XY-Innenradien, Wand-Boden-Radien und konkaven Freiformbereichen.
□ Tiefe, Öffnung, Inseln, Hinterschneidungen und Einschränkungen durch Spannmittel.
□ Werkzeugdurchmesser, Kugel- oder Eckenradius, Schneidenlänge, Hals, Auskragung und Halter.
□ Konturtoleranz und Oberflächenkennwerte mit Messrichtung, Auswertung und möglichen Nachbearbeitungsschritten.
□ Maschine, Achsmöglichkeiten, Steuerung, CAM und Kühlbedingungen.
□ Bestehender Prozess und konkreter Engpass, etwa Restmaterial, Anschlussmarken oder Bearbeitungszeit.
□ Stückzahl und verfügbare Möglichkeiten für Versuch, Messung und Freigabe.
Ein einzelner Wert „R2“ ist ohne Zuordnung unzureichend. Markieren Sie im Bild, ob er einen Werkzeugradius, einen Bodenübergang oder eine Ecke in der Draufsicht bezeichnet.
Wie lässt sich die Konturprüfung mit HC vorbereiten?
Senden Sie die Zeichnung mit markierten kritischen Flächen und Radien an HC. Beschreiben Sie, ob die vorhandene Lösung beibehalten, eine Restzone verbessert oder eine neue Kombination geprüft werden soll. Ergänzen Sie die eingesetzten Werkzeuge, die Auskragung und die Möglichkeiten der Maschine.
Ein geeigneter Betreff lautet: „Werkzeugauswahl für Kontur und Schlichtbearbeitung – flacher Schaftfräser, Kugel- oder Torusfräser“. Nennen Sie Material, Abmessungen und Qualitätsziel, Maschine und Stückzahl. Die Zeichnungsübermittlung wird über den tatsächlich verfügbaren Kontaktweg abgestimmt.
Zeichnung zur Werkzeugauswahl senden
Klären Sie im Austausch, welche Werkzeugdaten und Auswahlprüfungen HC bereitstellt. Die Prüfung der vollständigen Aufspannung, des Programms und der Bauteilqualität bleibt Bestandteil des abgestimmten Freigabeprozesses. Eine geometrische Vorauswahl ist keine Zusage für eine bestimmte Rauheit oder Bearbeitungszeit.
Häufige Fragen zur Werkzeugwahl für Konturen
Welche Angaben fehlen für eine belastbare Auswahl?
Neben D und einem Radiuswert fehlen häufig dessen eindeutige Zuordnung, die vollständige Kontur, lokale Tiefen und Engstellen sowie der tatsächliche Werkzeugaufbau. Benötigt werden außerdem Materialzustand, Maschinenmöglichkeiten und messbare Qualitätsziele. Nur dann lässt sich zwischen erreichbarer Geometrie und einer zu validierenden Bearbeitung unterscheiden.
Wann gilt die Empfehlung nicht?
Bei Änderungen der Werkzeugorientierung, lokalen Krümmung, Auskragung, Materialbedingungen oder des Aufmaßes muss die Auswahl erneut geprüft werden. Der Vergleich umfasst idealisierte flache, kugelförmige und torische Stirnprofile. Außenverrundungsfräser, Hinterschnittwerkzeuge, konische Kugelfräser und Kreis-segment- beziehungsweise Tonnenfräser benötigen eine eigene Betrachtung.
Wie wird das Ergebnis an meinem Bauteil bestätigt?
Prüfen Sie Werkzeughüllkontur, Halter, Spannmittel und Materialabnahme im vollständigen Modell. Kontrollieren Sie das für die Maschine erzeugte Programm und führen Sie einen abgestimmten Versuch durch. Messen Sie Konturabweichung, Restbereiche, Anschlüsse und die geforderte Oberfläche. Dokumentieren Sie Werkzeug-, CAD-, Programm- und Messversion sowie die Bedingungen der Freigabe.
Quellen und weiterführende Inhalte
- Die Quellen stützen die Verfahrens- und Begriffsgrundlagen. Sie geben keine HC-Schnittdaten für das hypothetische Beispiel frei. Quellenprüfung dieser Fassung: 19. Oktober 2026.
- [1] MAPAL – Zerspanen von geschlossenen Taschen
- [2] Harvey Performance Company – 4 Essential Corner Rounding End Mill Decisions
- [3] Sandvik Coromant – Profile milling
Cluster: CNC-Fräser auswählen
Wenn das Werkzeug dem Bauteilprofil folgen muss, beschreibt Profil- und Kopierfräser die Auswahl nach Profil, Zustellung und Werkzeugzugang.