
Eintauchen, Rampen oder Helixfräsen: Welche Strategie passt zur Tasche?
Inhaltlich verantwortlich: Kevin Zeng, Leiter Operations · Fachliche Prüfung: Jiack Liu, Leiter Technik · Stand: 19. Oktober 2026
Zugang, Zentrumschnitt, Bahnraum, Spanabfuhr und Werkzeugfreigabe prüfen, bevor die Einfahrbewegung programmiert wird.

Inhalt anzeigen
Wie wählen Sie die Einfahrstrategie Schritt für Schritt?Wie ist die Tasche zugänglich?Schneidet der Fräser über die Mitte?Welche Einfahrstrategie passt zur Geometrie?Wie werden Späne und Belastung kontrolliert?Beispiel für eine Tasche mit begrenztem EinfahrraumEintauchen Rampen und Helixfräsen im VergleichWelche Angaben brauchen Sie für die Werkzeugauswahl?Wie lässt sich die Werkzeugauswahl mit HC vorbereiten?Häufige Fragen zur Einfahrstrategie bei TaschenQuellen und weiterführende InhalteKurzantwort
Kurzantwort. Die passende Einfahrstrategie ergibt sich aus dem Zugang zur Tasche, der Freigabe des konkreten Fräsers und dem verfügbaren Bahnraum. Senkrechtes Eintauchen ins Vollmaterial verlangt bei einem üblichen Schaftfräser eine über die Mitte schneidende Stirn und geeignete Einsatzbedingungen. Lineares Rampen braucht genügend Weg; Helixfräsen braucht eine passende kreisförmige Einfahrzone. Fehlen Werkzeugdaten oder Platz, müssen eine Vorbohrung, ein anderer Fräser oder ein anderer Zugang geprüft werden. [1]
Dieser Leitfaden richtet sich an Arbeitsvorbereitung, CAM-Programmierung und technischen Einkauf. Er behandelt das Einfahren mit Schaftfräsern in Taschen, nicht die gesamte Taschenbearbeitung. Werkstoff, Härte, Werkzeugausführung und Aufspannung bleiben Teil jeder Auswahl. Die folgenden Prüfungen ersetzen keine Schnittdatenfreigabe für einen konkreten Auftrag.
Wie wählen Sie die Einfahrstrategie Schritt für Schritt?
1. Zugang bestimmen. Ist die Tasche seitlich offen, bereits vorgebohrt oder noch vollständig mit Material gefüllt? Markieren Sie mögliche Startbereiche und gesperrte Zonen in der Zeichnung.
2. Werkzeugfreigabe prüfen. Ordnen Sie die genaue Artikelnummer den Herstellerangaben zu. Klären Sie Zentrumschnitt, zulässige Einfahrarten und die zugehörigen Grenzen. Eine fehlende Angabe wird als offen dokumentiert.
3. Bahnraum prüfen. Vergleichen Sie die verfügbare Strecke mit einer linearen Rampe und den freien Kreisbereich mit einer Helix. Berücksichtigen Sie den gesamten Werkzeugaufbau sowie das Aufmaß.
4. Spanabfuhr und Belastung bewerten. Legen Sie fest, wie Späne aus dem Eingriff gelangen und welche Beobachtungen im Versuch zum Abbruch führen.
5. Kandidaten verifizieren. Prüfen Sie Werkzeugweg und Kollisionen und führen Sie anschließend einen abgestimmten Bearbeitungsversuch durch. Halten Sie die Entscheidung mit Bedingungen und Ausschlussgründen fest.
Das Ergebnis dieser Reihenfolge ist ein prüfbarer Kandidat. Wenn keine Variante alle Voraussetzungen erfüllt, ändern Sie den Zugang oder die Werkzeugauswahl, bevor Sie einen Einfahrweg programmieren.
Wie ist die Tasche zugänglich?
Beginnen Sie mit dem Rohteilzustand. Eine nach oben offene Tasche kann seitlich vollständig geschlossen sein. Eine offene Seite kann einen seitlichen Eintritt ermöglichen; eine vorhandene Bohrung kann einen anderen Startpunkt bieten. Harvey unterscheidet diese Zugänge ausdrücklich von Rampen und dem senkrechten Eintritt in Material. [1]
Dokumentieren Sie die kleinste nutzbare Öffnung, die Tiefe, Inseln und verbleibendes Aufmaß. Prüfen Sie den Zugang über die gesamte Einfahrtiefe. Eine ausreichende Öffnung an der Oberseite sagt noch nichts darüber aus, ob Werkzeughals, Aufnahme oder Spannmittel in tieferen Positionen kollidieren.
Das Absenken in einer ausreichend freien Vorbohrung ist nicht mit dem axialen Schneiden ins Vollmaterial gleichzusetzen. Prüfen Sie bei einer Vorbohrung den freien Durchmesser, ihre tatsächliche Tiefe, die Bodenform und die spätere Ausfahrbewegung. Eine Bohrung wird hier als mögliche Prozessalternative betrachtet; ein pauschaler Durchmesserzuschlag wird nicht vorgegeben.
Schneidet der Fräser über die Mitte?
Eine flache Stirn beschreibt zunächst die Werkzeugform. Ob Schneiden bis in den Zentrumsbereich reichen und ob das Werkzeug axial ins Material eintreten darf, muss aus der konkreten Ausführung hervorgehen. Für das senkrechte Eintauchen mit einem üblichen Schaftfräser nennt Harvey Zentrumschnitt als Voraussetzung und weist auf die schwierige Spanabfuhr hin. [1]
Verlangen Sie deshalb eine eindeutige Zuordnung zwischen Artikelnummer, Zeichnung und Anwendungsdaten. Prüfen Sie getrennt: Ist Zentrumschnitt vorhanden? Ist die gewünschte axiale Bewegung für Werkstoff und Tiefe zulässig? Welche Vorgaben gelten für Vorschub und Kühlung? Ein bestätigter Zentrumschnitt beantwortet die weiteren Fragen noch nicht.
Für einen Fräser ohne bestätigten Zentrumschnitt wird senkrechtes Eintauchen ins Vollmaterial nicht vorausgesetzt. Ob eine Rampe oder eine Helix möglich ist, muss ebenfalls anhand der spezifischen Werkzeugdaten geklärt werden. Eine Freigabe für Umfangsfräsen genügt dafür nicht.

Wenn eine flache Stirn zur Bauteilgeometrie passt, können Sie die entsprechende HC-Produktgruppe als Ausgangspunkt nutzen. Prüfen Sie die Einfahrfähigkeit weiterhin für die ausgewählte Ausführung.
Welche Einfahrstrategie passt zur Geometrie?
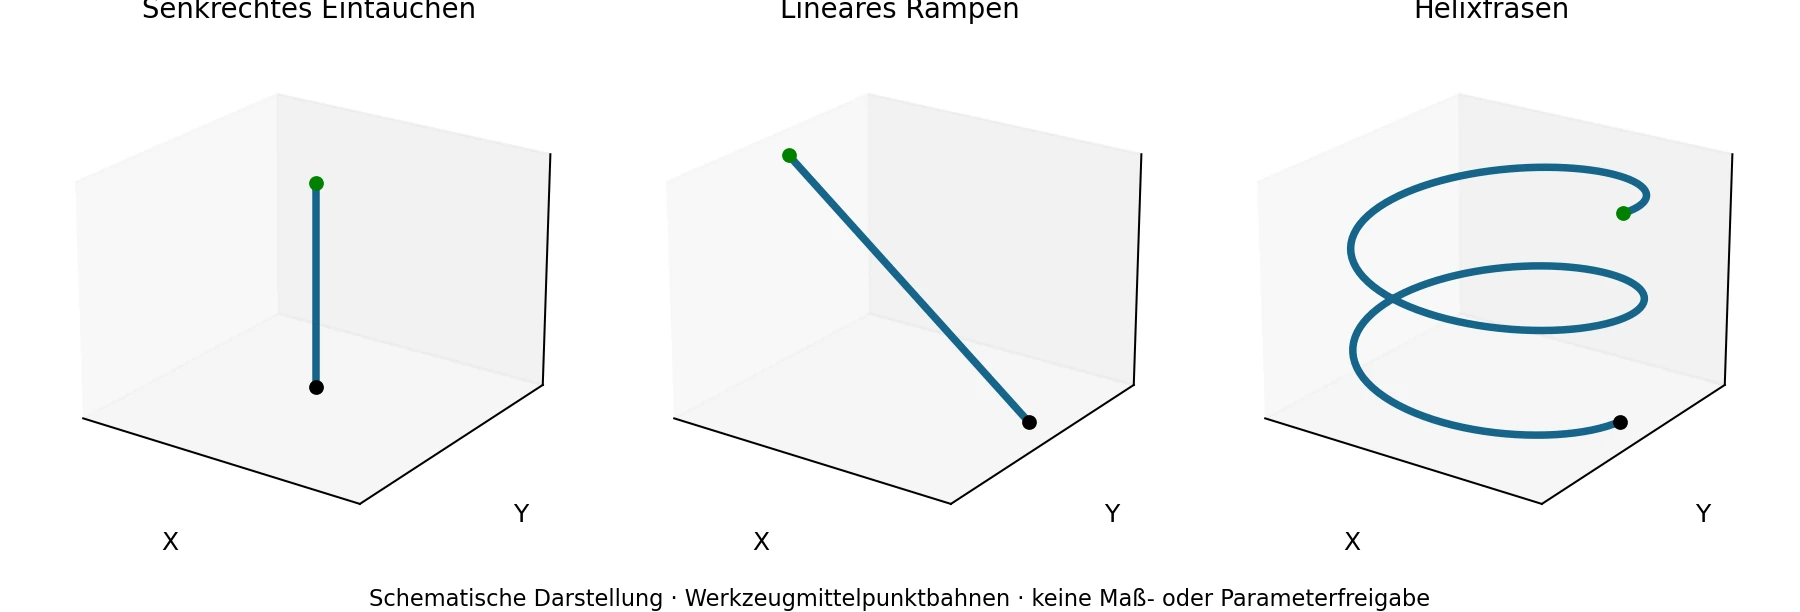
Lineares Rampen verbindet eine geradlinige Bewegung in der Ebene mit axialer Zustellung. Helixfräsen verbindet Kreisinterpolation mit einer Z-Bewegung. Eine Kreisbewegung bei konstantem Z ist dagegen keine absteigende Helix. Diese Unterscheidung entspricht den Verfahrensdefinitionen von Sandvik Coromant. [2]
Senkrechtes Eintauchen
Die Werkzeugmitte bleibt in der XY-Ebene an derselben Stelle, während die Z-Achse zustellt. Prüfen Sie für diesen Kandidaten zuerst die axiale Freigabe und den Spanraum. Ein kleiner verfügbarer Bahnraum ist allein kein Grund, eine unbestätigte Eintauchbewegung zu verwenden. Der geringe seitliche Weg löst weder das Problem fehlender Schneiden im Zentrum noch das der Spanabfuhr. [1]
Gegenstand ist hier der Eintritt in die Tasche. Eine eigenständige Schruppstrategie durch wiederholtes axiales Stechen beziehungsweise Tauchfräsen benötigt eine gesonderte Werkzeug- und Prozessbewertung.
Lineares Rampen
Prüfen Sie, ob die tatsächlich verfügbare geradlinige Strecke zur gewünschten Absenkung passt. Der maßgebliche Bereich endet dort, wo Wand, Insel, Aufmaß oder ein notwendiger Übergang den Weg begrenzen. Messen Sie deshalb den nutzbaren Weg der Werkzeugmitte und nicht einfach die Gesamtlänge der Tasche.
Dokumentieren Sie den programmierten Rampenwinkel und die dazugehörige Herstellergrenze. Bei einer hin- und hergehenden Bahn werden auch die Umkehrpunkte und das Material vor der nächsten Bewegung geprüft. Allgemeine Winkelwerte aus anderen Werkzeugfamilien werden nicht als Freigabe übernommen.
Helixfräsen
Beim Helixfräsen müssen Werkzeugdurchmesser, Durchmesser der Einfahröffnung und Durchmesser der Werkzeugmittelpunktbahn getrennt behandelt werden. Ebenso sind zulässiger Rampenwinkel, Steigung und gegebenenfalls der minimale und maximale helikale Bearbeitungsdurchmesser gemeinsam zu prüfen. Tungaloy beschreibt diese Größen als zusammenhängende Auswahlbedingungen. [3]
Für einen idealisierten zylindrischen Fräser gilt in der XY-Projektion: D_E = D_B + D. Dabei bezeichnet D_E den äußeren Durchmesser der Einfahrhüllkurve, D_B den Durchmesser der Werkzeugmittelpunktbahn und D den Fräserdurchmesser. Diese Geometriebeziehung sagt noch nicht, ob das Material innerhalb der Hüllkurve vollständig entfernt wird. [3]
Prüfen Sie Restmaterial im Zentrum und am Boden sowie den Übergang auf die nächste Bearbeitungsebene. Der programmierte Rampenwinkel darf nicht mit dem Drallwinkel der Schneidennuten verwechselt werden. Auch die Bedeutung des Vorschubs im CAM muss klar sein: Sandvik unterscheidet bei inneren Kreisbewegungen den Vorschub an der Kontur und den Vorschub der Werkzeugmitte. Eine unkontrollierte Übernahme eines geraden Fräsvorschubs ist deshalb keine belastbare Programmiergrundlage. [2]
Wie werden Späne und Belastung kontrolliert?
Legen Sie vor dem Versuch fest, was beobachtet wird. Dazu gehören Spanansammlungen im Eintritt, ungewöhnliche Geräusche, sichtbare Beschädigungen und die Lastanzeige der Maschine. Eine Lastanzeige ist ein Vergleichssignal innerhalb des Versuchs, keine direkte Messung der Kraft an jeder Schneide. Prüfen Sie bei Auffälligkeiten zuerst den betroffenen Bewegungsabschnitt, statt gleichzeitig mehrere Parameter zu ändern.
Erfassen Sie außerdem die tatsächliche Auskraglänge, Aufnahme, Kühlmittelzuführung und den Rohteilzustand. Kontrollieren Sie, ob der Einfahrweg beim Übergang zum Schruppen in bislang unberücksichtigtes Restmaterial führt. Dokumentieren Sie den Einfahrabschnitt getrennt vom anschließenden Taschenfräsen; sonst bleibt unklar, wann ein Fehler entsteht.
Eine Kollisionsprüfung wird mit Werkzeug, Hals, Halter, Rohteil und Spannmitteln durchgeführt. Prüfen Sie zusätzlich die Materialabnahme und das postprozessierte Programm mit einem für die Maschine geeigneten Verfahren. Eine geometrisch kollisionsfreie Bahn bestätigt noch keine zulässige Schneidenbelastung. Die praktische Bestätigung erfolgt am vereinbarten Bauteilversuch.
Unterbrechen Sie den Versuch nach dem betrieblich festgelegten Verfahren bei Kollision, Werkzeugschaden, anhaltendem Spanverschluss oder Überschreitung vereinbarter Grenzen. Setzen Sie erst fort, wenn Ursache und Korrektur nachvollziehbar dokumentiert sind.
Beispiel für eine Tasche mit begrenztem Einfahrraum
Schematisches Auswahlbeispiel, kein Bearbeitungsversuch: In einer geschlossenen Tasche steht in der XY-Ebene ein freier quadratischer Bereich von 18 × 18 mm zur Verfügung. Betrachtet wird ein idealisierter zylindrischer Fräser mit D = 10 mm und eine kreisförmige Werkzeugmittelpunktbahn mit D_B = 6 mm. Werkstoff, Tiefe, Werkzeugfreigabe, Aufnahme und Schnittdaten sind bewusst nicht festgelegt; das Beispiel prüft ausschließlich den geometrischen Platzbedarf.
Die äußere Hüllkurve hat D_E = 6 + 10 = 16 mm. Bei zentrischer Anordnung verbleibt in den vier Hauptrichtungen jeweils (18 − 16) / 2 = 1 mm bis zur Grenze des angenommenen freien Bereichs. Dieser geometrische Abstand ist kein freigegebener Sicherheitsabstand und enthält keine zusätzlichen Aufmaß-, Rundlauf- oder Modellabweichungen.
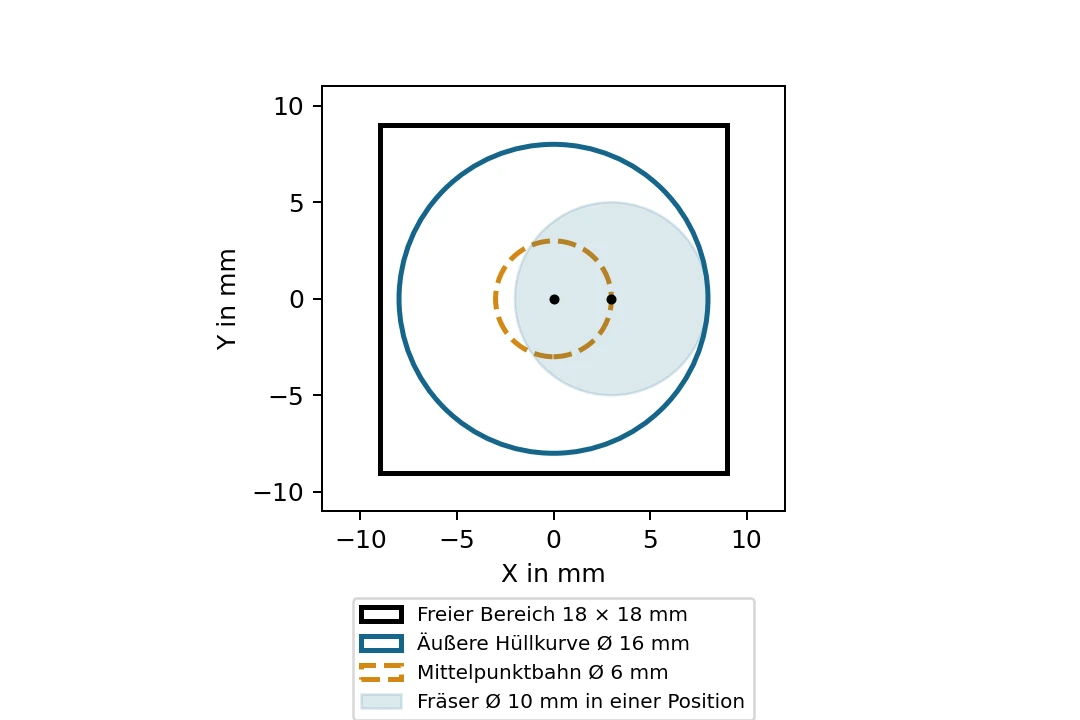
Damit bleibt die Helix geometrisch ein Kandidat. Für eine lineare Rampe fehlen die gewünschte Absenkung und der zulässige Winkel; sie kann noch nicht bewertet werden. Für senkrechtes Eintauchen fehlen der bestätigte Zentrumschnitt und die axiale Anwendungsfreigabe. Das Beispiel entscheidet daher nicht über die beste Bearbeitungsstrategie. Es zeigt, welche Information als Nächstes beschafft werden muss.
Ist die Helix für den konkreten Fräser nicht freigegeben oder reicht der vollständige Bahnraum nicht aus, werden eine andere Werkzeuggröße, eine Vorbohrung oder ein veränderter Zugang geprüft. Der passende Kreisdurchmesser allein gibt keine Bearbeitung frei.
Eintauchen Rampen und Helixfräsen im Vergleich
| Verfahren | Voraussetzung | Entscheidende Prüfung |
|---|---|---|
| Senkrechtes Eintauchen | Zentrumschnitt und axiale Freigabe | Spanabfuhr, Tiefe und axiale Einsatzdaten |
| Lineares Rampen | Rampenfreigabe und nutzbare Strecke | Winkel, Absenkung und Übergänge |
| Helixfräsen | Helixfreigabe und geeigneter Kreisbereich | Bahndurchmesser, Steigung und Restmaterial |
Nutzen Sie diese Tabelle als Ausschlussprüfung. Für den wirtschaftlichen Vergleich werden anschließend akzeptierte Bauteile, gesamter Werkzeugwechselaufwand und tatsächlich gemessene Bearbeitungszeiten benötigt. Aus der Bewegungsform allein wird hier keine Rangfolge für Kosten, Standzeit oder Produktivität abgeleitet.
Welche Angaben brauchen Sie für die Werkzeugauswahl?
□ Werkstoff und Zustand: genaue Bezeichnung, Härte beziehungsweise Wärmebehandlung und besondere Anforderungen an den Prozess.
□ Geometrie: Zeichnungsstand, Eintrittsöffnung, Taschenmaße, Tiefe, Inseln, Bodenform, kleinste Radien und verbleibendes Aufmaß.
□ Qualität: relevante Maßtoleranzen, Oberflächenanforderungen und Bereiche, in denen Einfahrspuren beurteilt werden müssen.
□ Werkzeugaufbau: Artikelnummer, Durchmesser, Schneidenlänge, Halsgeometrie, tatsächliche Auskragung und Aufnahme.
□ Einfahrdaten: bestätigter Zentrumschnitt, zulässige Strategien, Rampenwinkel, Steigung beziehungsweise Zustellgrenzen und zugehöriger Dokumentstand.
□ Maschine und Programm: Maschinentyp, Steuerung, CAM und Postprozessor, Kühlbedingungen sowie vorhandener Weg zur Programmprüfung.
□ Produktionsziel: Stückzahl, Taktziel, bekannte Störung und geplante Kriterien für den Freigabeversuch.
Kennzeichnen Sie fehlende Werte als offen. Ein leerer Eintrag ist aussagekräftiger als ein übernommener Standardwert, dessen Herkunft und Anwendbarkeit nicht bekannt sind.
Wie lässt sich die Werkzeugauswahl mit HC vorbereiten?
Senden Sie Ihre Auswahlfrage mit der Bauteilzeichnung und den verfügbaren Prozessbedingungen an HC. Benennen Sie, ob Sie die Stirngeometrie, eine mögliche Einfahrstrategie oder eine Alternative zum vorhandenen Werkzeug klären möchten. So kann die Anfrage auf einen konkreten Entscheidungspunkt ausgerichtet werden.
Ein geeigneter Betreff lautet: „Werkzeugauswahl für Tascheneinfahrt – Eintauchen, Rampen oder Helixfräsen“. Ergänzen Sie Werkstoff, Abmessungen und Qualitätsziel, Maschine und Stückzahl. Geben Sie an, welche Unterlagen und Versuchsdaten bereits vorliegen. Die Übermittlung der Zeichnung wird über den tatsächlich verfügbaren Kontaktweg abgestimmt.
Zeichnung zur Werkzeugauswahl senden
Klären Sie im weiteren Austausch, welche Prüfung HC übernimmt und welche Bestätigung durch Ihre CAM-Programmierung und Fertigung erfolgt. Eine Werkzeugauswahl ersetzt weder die Prüfung des NC-Programms noch die Freigabe am eigenen Bauteil.
Die kontrollierte Freigabe lässt sich mit dem Leitfaden Neues Zerspanungswerkzeug vor der Serienproduktion testen weiter vorbereiten.
Häufige Fragen zur Einfahrstrategie bei Taschen
Welche Angaben fehlen für eine belastbare Auswahl?
Mit Fräserdurchmesser und Taschentiefe allein lässt sich keine Einfahrstrategie freigeben. Erforderlich sind insbesondere der nutzbare Eintrittsbereich, Werkstoff und Zustand, konkrete Werkzeugausführung, bestätigte Einfahrgrenzen, tatsächlicher Werkzeugaufbau sowie Maschine und Kühlbedingungen. Für eine Helix müssen zusätzlich die verwendete Durchmesserdefinition und die vorgesehene Steigung eindeutig sein.
Wann gilt die Empfehlung nicht?
Die Auswahl muss erneut geprüft werden, wenn beispielsweise Material, Werkzeugausführung, Auskragung, Aufspannung, Vorbohrung oder Bahngeometrie verändert werden. Die hier beschriebene Vorauswahl für Schaftfräser wird nicht ungeprüft auf Kugelfräser, spezielle Tauchfräser oder andere Stirngeometrien übertragen. Ohne passende Herstellerangaben bleibt die Einfahrfähigkeit offen.
Wie wird das Ergebnis an meinem Bauteil bestätigt?
Ordnen Sie die Werkzeugfreigabe der geplanten Bewegung zu, prüfen Sie das vollständige Modell und das NC-Programm und führen Sie einen abgestimmten Versuch aus. Vergleichen Sie die Einfahrzone mit den Zeichnungsanforderungen und dokumentieren Sie Spanabfuhr, auffällige Lastverläufe und Schneidenzustand. Die Freigabe muss ausdrücklich für die geprüften Bedingungen erfolgen.
| Prüfpunkt | Zu dokumentierender Nachweis |
|---|---|
| Identität | Zeichnung, Werkzeugnummer und Programmrevision |
| Geometrie | Geprüfte Bahn, Werkzeugaufbau und Spannmittel |
| Prozess | Material, Kühlung und freigegebene Einstellwerte |
| Ergebnis | Messwerte, Beobachtungen und Schneidenzustand |
| Entscheidung | Freigabe oder Korrektur durch verantwortliche Person |
Quellen und weiterführende Inhalte
- Die Quellen erläutern Verfahrensgrundlagen. Verbindliche Einsatzgrenzen müssen aus den Unterlagen des tatsächlich ausgewählten Werkzeugs stammen. Quellenprüfung für diese Fassung: 19. Oktober 2026.
- [1] Harvey Performance Company – Most Common Methods of Tool Entry
- [2] Sandvik Coromant – Milling formulas and definitions
- [3] Tungaloy – Helixfräsen und Werkzeugauswahl
- Weitere technische Anleitungen für die CNC-Bearbeitung
- Für die anschließende Bauteilprüfung verwenden Sie die Prüfpunkte in der vorstehenden FAQ und dokumentieren Sie die tatsächlich vereinbarten Annahmekriterien.