
Dünnwandige Bauteile bohren, ohne Verformung zu übersehen
Bohrkraft, Werkstückspannung, Abstützung, Austrittsgrat und Rückfederung getrennt beobachten und im gespannten sowie entspannten Zustand messen.
Inhalt anzeigen
KurzantwortWie werden Spannverzug, Bohrverformung und Rückfederung getrennt?Was wird an Eintritt und Austritt geprüft?Wann hilft Abstützung, und wann verfälscht sie?Wie wird ein kontrollierter Bohrversuch dokumentiert?Welche Angaben gehören in die technische Anfrage?HC-UnterstützungHäufige FragenQuellenKurzantwort
Bei dünnwandigen Bauteilen wird nicht zuerst der Bohrer gewechselt. Zuerst werden Geometrie und Bezug im gespannten Zustand dokumentiert, danach Eintritt, Austritt und Grat beobachtet und schließlich nach dem Lösen erneut gemessen. Ändert sich das Maß erst beim Spannen oder Entspannen, liegt die Hauptursache nicht allein am Bohrer. Unterstützung darf die Wand stabilisieren, aber keinen neuen Bezugs- oder Klemmfehler erzeugen. Ein kontrollierter Versuch verändert nur eine geplante Größe und endet bei Riss, bleibender Verformung, Werkzeugkontakt oder unkontrolliertem Grat.
Wie werden Spannverzug, Bohrverformung und Rückfederung getrennt?
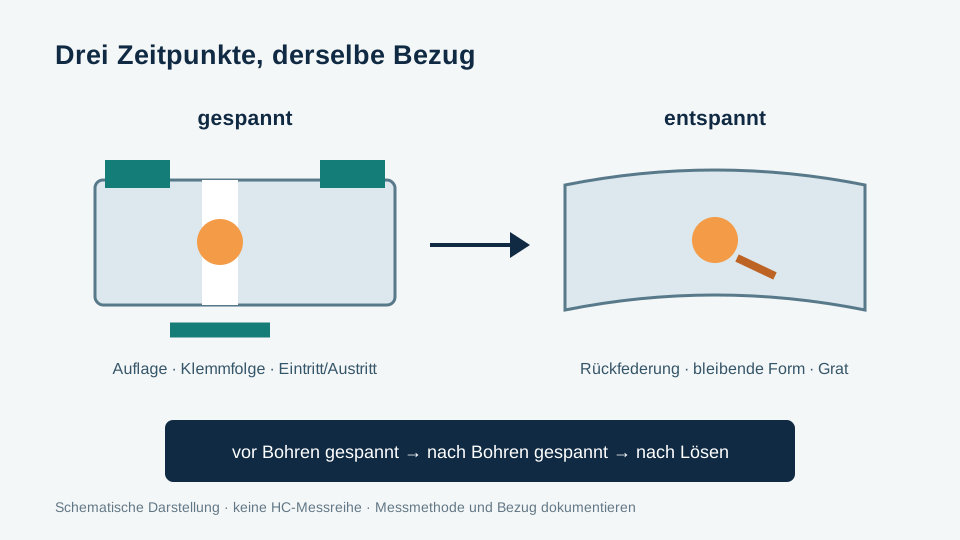
Drei Messzeitpunkte mit demselben Bezug
- Vor dem Bohren, gespannt: Wandlage, Auflage, Klemmkraftstufe und Referenzmerkmale messen.
- Nach dem Bohren, noch gespannt: Lochlage, Durchmesser/Form, Eintritt, Austritt und Grat dokumentieren.
- Nach dem Entspannen: dieselben Merkmale nach definierter Wartezeit erneut messen und die Differenz ausweisen.
Eine Forschungsarbeit zur On-Machine Estimation of Workholding State for Thin-Walled Parts zeigt, dass Klemmfolge und Klemmkraft die Verformung dünnwandiger Werkstücke beeinflussen können. Die Studie ist nicht bohrspezifisch; sie stützt die Trennung von Werkstückspannung und Schneidprozess.
Was wird an Eintritt und Austritt geprüft?
Gratart, Grathöhe und bleibende Formänderung nicht vermischen
| Beobachtung | Zuerst prüfen | Nicht vorschnell folgern |
|---|---|---|
| Lage ändert sich schon beim Spannen | Auflage, Klemmfolge, Kontaktfläche und Bezug | Bohrer verursacht den gesamten Versatz |
| Wand weicht während des Durchbruchs aus | Restquerschnitt, Abstützung, Vorschubkraft, Werkzeugzustand | mehr Vorschub löst das Problem generell |
| Bohrung stimmt gespannt, nicht entspannt | Rückfederung, Restspannung und Messbezug | Werkzeugdurchmesser allein korrigieren |
| Ringgrat, Bohrkappe oder Kronengrat | Gratart, Umfangsverteilung, Werkzeuggeometrie, Verschleiß und Austrittsbedingung | eine einzelne Grathöhe beschreibt alle Risiken |
Der von TU Darmstadt veröffentlichte Werkzeugbenchmark zum gratminimalen Bohren trennt Gratart und maximale Grathöhe und bindet seine Ergebnisse an 42CrMo4V, definierte VHM-Bohrer, Maschine, Innenkühlung und Messmethode. Diese Resultate dürfen nicht auf ein anderes dünnwandiges Bauteil übertragen werden; übertragbar ist die getrennte Bewertung.
Wann hilft Abstützung, und wann verfälscht sie?
Nahe am Bearbeitungsbereich stützen und Entspannung kontrollieren
Eine Auflage oder Gegenstütze kann die lokale Auslenkung beim Eintritt oder Durchbruch begrenzen. Sie muss zur Bezugsstrategie passen, frei von Spänen sein und eine definierte Kontaktfläche besitzen. Eine harte punktuelle Auflage kann die Wand vorverformen; eine nachgiebige Unterlage kann die Bohrung während der Bearbeitung wandern lassen.
Die Wissenschaftliche Gesellschaft für Produktionstechnik beschreibt Bohren als Prozess mit axialem Vorschub, anspruchsvollem Spänetransport und Wärmeentstehung; sie betont die Fixierung des Werkstücks gegen Vibration und Verkanten. Für dünne Wände wird daraus keine Universalspannung abgeleitet, sondern die Pflicht, Fixierung und Messzustand offenzulegen.
Forschung zu dünnwandigen Fräsbauteilen ordnet Anfangseigenspannung, Schnittlast und Klemmkraft als direkte Verformungseinflüsse ein. Die Arbeit ist frässpezifisch und liefert keine Bohrparameter; sie begründet, warum ein Bohrerwechsel Restspannung oder Spannfehler nicht automatisch korrigiert.
Wie wird ein kontrollierter Bohrversuch dokumentiert?
Referenz sichern, eine Variable ändern, danach lösen und nachmessen
Werkstoff/Zustand: ______ · Wandstärke: ______ · Bohrung/Bezug: ______ · Auflage/Klemmfolge: ______ · Werkzeug/Stand: ______ · gespannter Ausgangswert: ______ · Eintritt/Austritt/Grat: ______ · gespannter Endwert: ______ · entspannter Endwert: ______ · Einzeländerung: ______ · Stoppsignal: ______
Messblatt für gespannte und entspannte Werkstücke
Beispiel: Liegt die Bohrung in der Aufspannung innerhalb der Toleranz und weicht ihre Lage erst nach dem Lösen ab, prüfen Sie zuerst Auflage, Klemmfolge und Bezug. Halten Sie Messrichtung und Temperatur fest. Erfassen Sie bei Wiederholungen dasselbe Bauteil und dieselben Punkte. Sind Merkmale in der Vorrichtung verdeckt, kennzeichnen Sie sie als nicht messbar.
| Zeitpunkt | Messwerte festhalten | Was der Vergleich zeigt |
|---|---|---|
| Vor dem Bohren, entspannt | Wandlage und Bezugsflächen am noch ungebohrten Bauteil | Ausgangsform vor Klemmung |
| Vor dem Bohren, gespannt | Dieselben zugänglichen Wand- und Bezugspunkte mit identifizierter Klemmfolge | Änderung durch das Spannen vor dem Schnitt |
| Nach dem Bohren, gespannt | Wandlage sowie Lochlage und Ø am Eintritt und Austritt, falls zugänglich | Zwischenstand in der Vorrichtung |
| Nach dem Bohren, entspannt | Dieselben Merkmale nach Zeichnungsbezug prüfen, Gratart und Messposition zusätzlich erfassen | Rückfederung und bleibende Abweichung im definierten Prüfzustand |
CERATIZIT nennt für starke Austrittsgrate unter anderem Vorschub und Hauptschneidenzustand als Prüfspuren. Die Hinweise gelten innerhalb der dort beschriebenen VHM-Bohranwendung und ersetzen weder Bauteilabstützung noch die Zwei-Zustände-Messung.
Welche Angaben gehören in die technische Anfrage?
Bauteil, Spannzustand und Austritt gemeinsam zeigen
- Material und Zustand, Wandstärke, Lochdurchmesser/-tiefe, Toleranz und Bezugsstrategie,
- Zeichnungsausschnitt mit Eintritt, Austritt und zugänglicher Abstützfläche,
- Vorrichtungsfoto, Auflagen, Klemmfolge und bekannte Klemmkraftstufe,
- Werkzeugcode, Werkzeugstand, Aufnahme, Rundlauf, Kühlung und reale Prozesswerte,
- Messwerte vor/nach dem Bohren im gespannten und entspannten Zustand,
- Fotos von Eintritt, Austritt, Gratart und bleibender Verformung.
Für die Werkzeugfamilie siehe CNC-Bohrer auswählen. Die separate Aufgabe Grat am Bohrungsaustritt reduzieren vertieft Gratursachen und Abnahme.
Wie kann HC unterstützen?
HC kann Bohrungsaufgabe, Spannzustand, Abstützung, Werkzeugdaten und Messplan zu einem kontrollierten Vergleich zusammenführen. Eine konkrete Geometrie- oder Prozessfreigabe setzt reale Bauteil-, Maschinen- und Messergebnisse voraus; Bestand, Lieferzeit und Ergebnis werden nicht vorab zugesagt.
Für den ersten Schritt: erreichbare Kontaktmöglichkeit plus konkrete Aufgabe oder Störung. Fehlende technische Details können nachgereicht werden.
Dünnwandige Bohrungsaufgabe eingrenzenHäufige Fragen
Wann entsteht der Verzug beim Spannen statt beim Bohren?
Wenn sich Referenz oder Wandlage bereits zwischen entspanntem und gespanntem Ausgangszustand ändert. Das wird vor dem ersten Schnitt gemessen.
Warum wird nach dem Entspannen erneut gemessen?
Weil die Aufspannung eine elastische Verformung halten kann. Erst die Vergleichsmessung zeigt, welcher Anteil nach dem Lösen zurückfedert oder bestehen bleibt.
Was kann ein anderer Bohrer nicht korrigieren?
Falsche Auflage, übermäßige oder ungleichmäßige Klemmung, Restspannung, fehlende Stützung, ungeeignete Bezugskette und bereits beschädigte Werkstücke.
Wie wird Austrittsgrat bewertet?
Mindestens nach Gratart, Umfangsposition, maximaler Höhe oder zeichnungsbezogenem Kantenkriterium und möglichem Ablöserisiko; Messmethode und Zustand werden dokumentiert.
Quellen und verwandte Seiten
Die Quellen stützen die jeweils benannten Diagnose- und Prüfprinzipien. Herstellerwerte gelten nur für die bezeichneten Produkte und Bedingungen; Forschungsarbeiten außerhalb des Bohr- oder Reibprozesses sind als begrenzte Mechanismusquelle gekennzeichnet.
- Zeng et al. – On-Machine Estimation of Workholding State for Thin-Walled Parts
- TU Darmstadt / MaschinenMarkt – Gratminimales Bohren mit VHM-Bohrerkonzepten
- WGP – Bohren: Definition, Spantransport und Prozessparameter
- Ma et al. – Thin-Walled Part Deformation, Residual Stress and Milling Force
- CERATIZIT – Tipps und Tricks beim VHM-Bohren
- Sandvik Coromant – Tipps zu Bohrbearbeitungen