
Bohrungen auf Rundheit und Zylindrizität prüfen
Inhaltlich verantwortlich: Kevin Zeng, Leiter Operations · Fachliche Prüfung: Jiack Liu, Leiter Technik · Stand: 25. Oktober 2026
Ein passender Bohrungsdurchmesser belegt noch keine ausreichende Rundheit oder Zylindrizität. Hier planen Sie Messmerkmal, Umfang, Auswertung und Prüfprotokoll für gebohrte und geriebene Funktionsbohrungen.
Inhalt anzeigen
Prüfung festlegen Durchmesser, Rundheit und Zylindrizität Messmittel vergleichen Schnitte und Messbedingungen Protokoll und Entscheidung Begrenztes Beispiel Unterlagen für die Werkzeugauswahl Häufige Fragen Quellen und GrenzenSchnellanfrage
So legen Sie die Prüfung fest
Prüfen Sie Durchmesser, Rundheit und Zylindrizität als getrennte Zeichnungsmerkmale. Legen Sie vor der Messung Bauteilzustand, tolerierten Bereich, Messverfahren, Erfassung, Auswertung und Entscheidungsregel fest. Eine Durchmesseranzeige oder einzelne bestandene Querschnitte sind für sich allein kein Nachweis der vollständigen Form.
- Übernehmen Sie Maß, Formtoleranzen, Oberfläche und gegebenenfalls Lagebezüge aus der freigegebenen Zeichnung.
- Ordnen Sie jedem Merkmal ein Verfahren zu, dessen Eignung für die konkrete Aufgabe nachgewiesen ist.
- Legen Sie den axialen Messbereich, die Schnittlagen, die Umfangserfassung und den Zustand des Bauteils fest.
- Schreiben Sie Referenz, Filter, Parameter und Auswertemethode vor der Messung fest.
- Bewerten Sie das Ergebnis mit der vereinbarten Entscheidungsregel einschließlich der relevanten Messunsicherheit.
Diese Reihenfolge ist eine Arbeitsvorlage. Sie ersetzt weder eine kundenseitige Prüfvorschrift noch die Freigabe der konkreten Messstrategie durch eine qualifizierte Messtechnikstelle.
Was zeigen Durchmesser, Rundheit und Zylindrizität?
Durchmesser beschreibt ein Maß nach festgelegter Methode
Ein Innenmessgerät liefert einen Messwert unter den Bedingungen seiner Kontaktgeometrie, Ausrichtung und Auswertung. Im Prüfplan muss deshalb stehen, ob lokale Zweipunktmaße, eine Mehrpunktmessung oder ein aus Koordinaten berechnetes Maß beurteilt wird. Ein einzelner Maßwert beschreibt nicht das vollständige Umfangsprofil. Mitutoyo weist darauf hin, dass bestimmte gleichdicke Profile durch eine Durchmessermethode unterschätzt werden können; die Querschnittsform lässt sich damit nicht rekonstruieren. [Mitutoyo: Evaluation Methods for Roundness]
Rundheit beschreibt einen vollständigen Kreisquerschnitt
Rundheit bezieht sich auf die Umfangslinie in einer zur Achse senkrechten Ebene. ISO 12181-1 behandelt Begriffe und Parameter; ISO 12181-2 beschreibt den vollständigen Spezifikationsoperator für vollständige Rundheitsprofile. Die gewählte Erfassung muss daher zum spezifizierten Merkmal passen; eine Teilspur darf nicht ohne begründete Spezifikation als vollständiges Profil ausgegeben werden. [ISO 12181-1] · [ISO 12181-2]
Zylindrizität bewertet eine zylindrische Form über den spezifizierten Bereich
Zylindrizität ist nicht einfach der größte separat berechnete Rundheitswert mehrerer Schnitte. ISO 12180-1 behandelt Begriffe und Parameter der Zylinderform; ISO 12180-2 legt den vollständigen Spezifikationsoperator für vollständige zylindrische integrale Merkmale fest. Welche Fläche und Länge einzubeziehen sind, folgt aus der Zeichnung und dem vereinbarten Spezifikationsoperator. [ISO 12180-1] · [ISO 12180-2]
Rundlauf ist davon getrennt zu behandeln: Er bezieht eine Rotation um eine Bezugsachse ein. Die Zeichnungsspezifikation und ihre Bezüge sind nach ISO 1101 zu lesen; ein Rundlaufsignal darf nicht ohne Prüfung der Bezugs- und Ausrichtbedingungen als reiner Rundheitswert übernommen werden. [ISO 1101]
Welche Messmittel beantworten welche Frage?
Wählen Sie nicht nach Gerätebezeichnung oder Anzeigeauflösung allein. Maßgeblich ist, ob das gesamte validierte Verfahren das geforderte Merkmal am konkreten Bauteil erfasst.
| Messmittel / Methode | Damit lässt sich prüfen | Damit allein nicht belegt |
|---|---|---|
| Zweipunkt-Innenmessgerät | Lokales Maß und Veränderungen an dokumentierten Positionen, sofern die Methode dafür validiert ist. | Vollständige Rundheit oder Zylindrizität; bestimmte gleichdicke Profile können unentdeckt bleiben. |
| Dreipunkt-Innenmikrometer | Maßanzeige gemäß Kontaktgeometrie und validiertem Verfahren. | Ein vollständiges Umfangsprofil. Nicht mit der V-Block-/Dreipunktmethode an einer Welle verwechseln. |
| Grenzlehrdorn | Die Grenzbedingung, die durch konkrete Lehre und Prüfanweisung geprüft wird. | Quantitativer Rundheitswert, räumliche Fehlerkarte oder vollständige Ursachenanalyse. |
| Formmessgerät | Umfangsprofile; mit geeigneter Achs- und Auswertestrategie auch räumliche Formmerkmale. | Automatisch alle nicht erfassten Flächen oder die Lage zur Zeichnungsbezugsachse. |
| Koordinatenmessgerät | Maß, Form und Lage mit passender Antastung, Strategie und Auswertung. | Formfehler zwischen zu weit auseinanderliegenden Punkten oder außerhalb des Messbereichs. |
Die Matrix ist eine Entscheidungshilfe, keine geräteunabhängige Freigabe. Punktabstand, Kontaktgeometrie, Zugang, Filter, Referenzierung und Softwareauswertung am Messsystem und Bauteil validieren. Eine Luftmessung ist nur dann als Formprüfung zu bezeichnen, wenn genau diese Aussage für die betreffende Anordnung nachgewiesen ist.
Bei einer einzelnen Umfangsspur können Werkstück- und Spindelanteil gemeinsam im Signal liegen. NIST beschreibt diese Grenze für Single-Trace-Rundheitsmessungen; Mehrfachspuren mit gedrehtem Normal sind dort als Verfahren zur Trennung der Anteile beschrieben. Dieser Spezialfall ist kein pauschaler Produktionsplan für jedes Bohrloch. [NIST: Single-trace] · [NIST: Multiple-trace]
Wie werden Schnitte und Messbedingungen festgelegt?
Den tolerierten Bereich aus der Zeichnung übernehmen
Markieren Sie die funktionale Bohrungslänge, Eintritt und Austritt sowie Fasen, Freistiche, Stufen und Querbohrungen. Bereiche dürfen nicht allein deshalb ausgeschlossen werden, weil dort ungünstige Werte entstehen. Ein Ausschluss braucht eine Grundlage in Zeichnung oder vereinbarter Prüfvorschrift. Bei unterbrochenen oder nicht zugänglichen Flächen muss festgelegt werden, wie fehlende Profilabschnitte behandelt werden. ISO 12181-2 und ISO 12180-2 beziehen sich in ihren öffentlichen Beschreibungen auf vollständige Profile beziehungsweise vollständige integrale Merkmale.
Schnittlagen und räumliche Erfassung planen
Legen Sie axiale Positionen von einer reproduzierbaren Referenz aus fest. Zusätzliche Schnitte gehören an funktional relevante Übergänge oder auffällige Bereiche. Für eine Zylindrizitätsaussage braucht es eine gemeinsame räumliche Strategie, die zum Merkmal, Zugang und erwarteten Fehlerbild passt. Je nach Gerät kommen mehrere Umlaufspuren, Längsspuren, eine Schraubenlinie oder eine andere validierte Erfassung in Betracht. Die passende Auswahl und Dichte ist aufgabenbezogen zu begründen; hier wird keine universelle Mindestzahl vorgegeben.
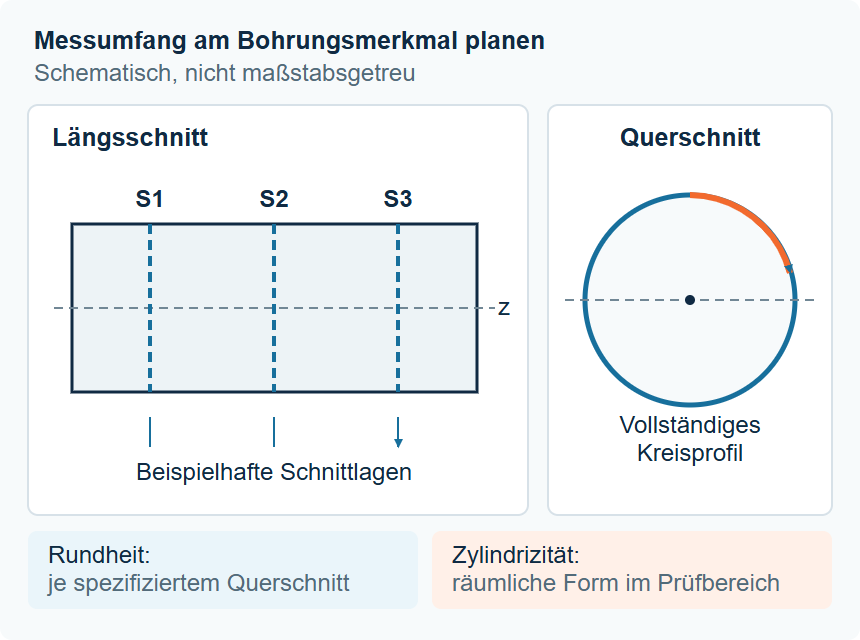
Rundheit: Kreisprofil je Prüfquerschnitt. Zylindrizität: räumliche Form der tolerierten Mantelfläche. Messlagen nach Zeichnung und Prüfplan wählen.
Aufspannung und Ausrichtung dokumentieren
Reinigen Sie die Messfläche nach der freigegebenen Arbeitsanweisung und dokumentieren Sie den Bauteilzustand. Bei dünnwandigen Gehäusen muss feststehen, ob frei, gespannt oder im funktionsnah montierten Zustand geprüft wird. Zentrieren und nivellieren Sie das Werkstück nach Geräteanweisung. Mitutoyo beschreibt, dass Exzentrizität und Schiefstellung die ermittelte Form beeinflussen können; eine Softwarekorrektur ersetzt nicht automatisch eine geeignete Ausrichtung. [Mitutoyo: Roundness measurement guide]
Auswertung vor der Messung festschreiben
Notieren Sie Tastergeometrie, Messkraft soweit relevant, Messgeschwindigkeit, Punktabstand beziehungsweise Abtastdichte, Filtertyp und Filtergrenzen. Halten Sie fest, welcher Referenzkreis oder Referenzzylinder und welcher Ergebnisparameter verwendet werden. Least-Squares Circle (LSC), Minimum-Zone Circles (MZC), Maximum Inscribed Circle (MIC) und Minimum Circumscribed Circle (MCC) sind unterschiedliche Referenzkreis-Methoden; Ergebnisse nur vergleichen, wenn Spezifikation und Auswertung nachvollziehbar übereinstimmen. [Mitutoyo: Referenzkreise und Auswertung]
VDI/VDE 2631 Blatt 9 gibt Beispiele für Festlegungen zu Mess- und Auswertebedingungen für Formprüfungen. Die Richtlinie ist eine Vorlage zur Ableitung eigener Bedingungen, kein universeller Messplan für jedes Bauteil. [VDI/VDE 2631 Blatt 9]
Wie wird das Prüfprotokoll ausgewertet?
Die Merkmale getrennt entscheiden
Übertragen Sie Zeichnungsgrenzen ohne Einheitenwechsel in den Prüfplan. Stellen Sie Durchmesserwerte, Rundheit je geprüftem Schnitt und Zylindrizität der untersuchten Mantelfläche getrennt dar. Ein gemittelter Durchmesser darf keinen lokalen Grenzwertverstoß verdecken. Eine bestandene Rundheitsprüfung ist kein Nachweis für ungeprüfte Lage oder Oberfläche.
Bei grenznahen Ergebnissen genügt der reine Vergleich einer Anzeige mit der Toleranzgrenze nicht. ISO 14253-1 behandelt Entscheidungsregeln zur Verifikation von Konformität und Nichtkonformität unter Berücksichtigung der Messunsicherheit. Dokumentieren Sie die für den Auftrag geltende Regel und den daraus abgeleiteten Status: konform, nicht konform oder nicht entschieden. Eine Anzeigeauflösung ist keine Messunsicherheit. [ISO 14253-1:2017]
Prüfprotokoll als Kopiervorlage
Leere Felder bedeuten fehlende Angaben und dürfen nicht als bestanden interpretiert werden.
| Protokollfeld | Eintrag und Nachweis |
|---|---|
| Identifikation | Teilnummer, Zeichnungsrevision, Los, Teil-ID, Prüfdatum, Prüfer |
| Zustand | Werkstoff und Zustand, frei oder gespannt, Spannstellen, Temperaturzustand und Konditionierung |
| Spezifikation | Durchmesser mit Maßdefinition und Grenzen, Rundheit, Zylindrizität, tolerierter Bereich |
| Verfahren | Gerät und Prüfmittel-ID, Kalibrierstatus, Taster, Programm und Version |
| Erfassung | Schnittlagen z, Umfangserfassung, Punktabstand, Längs- oder Schraubenspuren, ausgeschlossene Bereiche mit Begründung |
| Auswertung | Referenzelement und Zuordnung, Filter, Parameter, Einheit, Softwareversion |
| Ergebnisse | Maßwerte je Position, Rundheitswerte je Schnitt, Zylindrizitätswert, Rohdaten- und Plotreferenz |
| Entscheidung | Aufgabenbezogene Messunsicherheit, Entscheidungsregel, Status und Begründung |
| Bestätigung | Wiederholmessung, erneute Aufspannung, Referenzverfahren bei Bedarf, Freigabe und offene Punkte |
Bewahren Sie Rohdaten und Profilplots gemeinsam mit der Ergebnisliste auf. Ohne Messpositionen und Auswertebedingungen lässt sich eine spätere Differenz zwischen Lieferantenbericht und Wareneingang oft nicht sinnvoll untersuchen.
Beispiel einer begrenzten Aussage
Fiktives Prüfszenario, keine HC-Messung: Ein CNC-gefertigtes Aluminiumgehäuse hat eine geriebene Durchgangsbohrung. Die Fertigung kontrolliert lokale Durchmesser mit einem Zweipunktgerät; die Zeichnung fordert zusätzlich Rundheit und Zylindrizität.
Selbst wenn dokumentierte Durchmesser innerhalb der Maßgrenzen liegen, bleiben die zusätzlichen Formanforderungen zunächst unbestätigt. Der Prüfplan ergänzt eine geeignete Profil- und Mantelformmessung. Werden lokal gute Rundheitswerte, aber eine auffällige räumliche Mantelform festgestellt, wird das Ergebnis zuerst mit unveränderter Auswertung und dokumentierter Aufspannung bestätigt. Erst anschließend werden Bearbeitungs- oder Spannbedingungen untersucht. Aus einem Zylindrizitätswert allein lässt sich kein bestimmter Werkzeugfehler ableiten.
| Beobachtung | Aussagegrenze | Nächste Handlung |
|---|---|---|
| Lokale Maße passen | Umfangs- und Mantelform noch offen | Geforderte Formmerkmale separat messen |
| Rundheit passt in erfassten Schnitten | Zwischenbereiche und räumliche Form nicht automatisch bestätigt | Strategie für Zylindrizität und Flächenabdeckung prüfen |
| Ergebnisse ändern sich nach Neuaufspannung | Bauteil- und Messeinfluss noch nicht getrennt | Zustand, Auflage, Ausrichtung und Wiederholbarkeit untersuchen |
| Lieferant und Kunde melden andere Werte | Ohne identische Definition kein belastbarer Vergleich | Rohdaten, Filter, Zuordnung und Messbereiche abgleichen |
| Ergebnis nahe an der Grenze | Konformität nicht allein aus der Anzeige ableitbar | Messunsicherheit und vereinbarte Entscheidungsregel anwenden |
Für die anschließende Ursachenarbeit nutzen Sie Bohrungsfehler nach Durchmesser, Form und Oberfläche diagnostizieren. Dieser Leitfaden liefert die Nachweisstruktur; die Diagnose bleibt im verlinkten Fehlerartikel.
Welche Unterlagen braucht die Werkzeugauswahl?
Stellen Sie vor einer Anfrage ein zusammenhängendes Datenpaket bereit:
- Zeichnungsrevision, Bauteilfunktion, Werkstoff und Zustand sowie Wandstärken im relevanten Bereich.
- Fertigmaß, Bohrtiefe, Durchgangs- oder Sackloch, Form- und Oberflächenanforderungen einschließlich tolerierter Länge.
- Vorbohrungsmaß und vorhandene Formdaten, aktueller Bearbeitungsschritt, Werkzeugtyp und dokumentierter Werkzeugzustand.
- Maschine, Aufnahme, Auskragung, Aufspannung sowie Kühlschmierstoff und tatsächliche Zuführung; unbekannte Angaben ausdrücklich kennzeichnen.
- Stückzahl, Losgröße und geplante Nutzung; vertrauliche Kundendaten nur mit Freigabe weitergeben.
- Prüfplan, Rohdaten oder nachvollziehbare Ergebnisplots, verwendete Auswertung und offene Abnahmefragen.
Für die Angebotsvorbereitung müssen nicht bereits alle Werte positiv sein. Entscheidend ist, dass offene Punkte sichtbar bleiben und Messwert, Vermutung und bestätigte Abweichung getrennt sind.
Wie unterstützt HC den nächsten Schritt?
HC bietet Werkzeuge zum Bohren, Fräsen und Reiben. Für diese Aufgabe steht die Abstimmung des Werkzeugkonzepts mit Vorbohrung, Werkstoff und den geforderten Qualitätsmerkmalen im Mittelpunkt. Der Messplan legt fest, welches Ergebnis am Bauteil bestätigt werden muss; eine Werkzeugzeichnung ersetzt diesen Nachweis nicht.
Zeichnung zur Werkzeugauswahl senden. Nennen Sie das Thema „Rundheit und Zylindrizität“, Material, Bohrungsmaß und Tiefe, Qualitätsziele, Maschine und Menge. Beschreiben Sie vorhandene Prüfunterlagen und fragen Sie nach dem geeigneten Übermittlungsweg für Ihre Zeichnung. Eine unbestätigte Uploadfunktion oder Dateiformatfreigabe wird nicht vorausgesetzt.
Häufige Fragen zur Prüfung von Bohrungen
Genügen Durchmessermessungen für den Rundheitsnachweis?
Nicht automatisch. Eine Durchmessermethode kann Maßwerte unter ihrer Kontaktgeometrie liefern, rekonstruiert aber kein vollständiges Umfangsprofil. Rundheit ist nach der Zeichnungsspezifikation mit einem dafür geeigneten Verfahren zu prüfen.
Reichen Messungen am Eintritt und Austritt?
Sie beschreiben zunächst nur die erfassten Bereiche. Fehler in der Mitte oder an Übergängen können unentdeckt bleiben. Zusätzliche Schnitte und räumliche Spuren sind nach Funktion und erwarteter Fehlerform zu wählen; eine universelle Mindestzahl wird hier nicht vorgegeben.
Warum unterscheiden sich zwei Rundheitsberichte?
Prüfen Sie zuerst Teilzustand, Schnittlage, Taster, Filter, Referenzkreis, Zuordnung und Parameter. Schon eine andere Auswertung kann ein anderes Ergebnis liefern. Erst danach ist ein Prozess- oder Werkstückvergleich belastbar.
Kann eine neue Reibahle die Messfreigabe ersetzen?
Nein. Ein Werkzeug kann nur innerhalb eines abgestimmten Bearbeitungskonzepts bewertet werden. Die Freigabe beruht weiterhin auf den geforderten Merkmalen am fertigen Bauteil. Maßkorrektur, Formkorrektur und Lagekorrektur sind unterschiedliche Aufgaben.
Welche Entscheidungsregel gilt bei einem grenznahen Ergebnis?
Verwenden Sie die für den Auftrag vereinbarte Regel unter Berücksichtigung der aufgabenbezogenen Messunsicherheit. ISO 14253-1:2017 beschreibt Entscheidungsregeln zur Verifikation von Konformität oder Nichtkonformität; konkrete Akzeptanzgrenzen ergeben sich aus Spezifikation und Vereinbarung.
Quellen und Grenzen
Die Quellen stützen Begriffe, Spezifikationsoperatoren, Messprinzipien und Beispiele für Mess-/Auswertebedingungen. Bei ISO- und VDI-Richtlinien wurden die öffentlich zugänglichen Titel und Zusammenfassungen geprüft, nicht die vollständigen kostenpflichtigen Normtexte. Messplan, Gerät und Entscheidungsregel müssen für das konkrete Bauteil fachlich freigegeben werden.
- ISO 12181-1:2011 — Roundness — Vocabulary and parameters of roundness.
- ISO 12181-2:2011 — Roundness — Specification operators.
- ISO 12180-1:2011 — Cylindricity — Vocabulary and parameters of cylindrical form.
- ISO 12180-2:2011 — Cylindricity — Specification operators.
- ISO 1101:2017 — Geometrical tolerancing — Tolerances of form, orientation, location and run-out.
- Mitutoyo — Evaluation Methods for Roundness.
- Mitutoyo — Roundness Measurement Quick Guide, PG62.
- NIST — Single-trace roundness design.
- NIST — Multiple-trace roundness designs.
- VDI/VDE 2631 Blatt 9 — Beispiele für Mess- und Auswertebedingungen.
- ISO 14253-1:2017 — Decision rules for verifying conformity or nonconformity with specifications.
Die öffentlich beschriebenen Herstellerverfahren sind keine pauschale Gerätefreigabe. Gerätewerte wurden nicht als Ergebnis- oder Leistungsversprechen übernommen. Das Beispiel weiter oben ist fiktiv; es enthält keine HC-Messdaten.
Weitere technische Themen finden Sie unter Technische Anleitungen für die CNC-Bearbeitung. Zur Prozessdiagnose siehe außerdem Bohrungsfehler diagnostizieren und zur Werkzeugwahl Reibahlen auswählen.
Messanforderung und Werkzeugkonzept abstimmen
Teilen Sie Zeichnungsrevision, Werkstoff, Bohrungsmaß, Qualitätsmerkmale und vorhandene Prüfdaten. Die Prüfung dieses Leitfadens ersetzt keine bauteilspezifische messtechnische Freigabe.