
Dünnwandiges Aluminium fräsen: Wie lässt sich Verzug nach dem Ausspannen prüfen?
Inhaltlich verantwortlich: Kevin Zeng, Leiter Operations · Fachliche Prüfung: Jiack Liu, Leiter Technik · Stand: 19. Oktober 2026
Messzustand, Aufspannung, Abtragsfolge und Werkzeugaufbau trennen, bevor eine Ursache oder Korrektur festgelegt wird.
Inhalt anzeigen
Wie grenzen Sie die Maßänderung Schritt für Schritt ein?Welche Ursachen erzeugen Maßänderungen?Wie sind Aufspannung und Abtragsfolge zu planen?Wann wird geschruppt und geschlichtet?Was zeigt die Messung nach dem Ausspannen?Beispiel einer Seitenwand mit Abweichung nach dem AusspannenWelche Beobachtung führt zur nächsten Prüfung?Welche Angaben werden für Werkzeugauswahl und Prozessprüfung benötigt?Wie lässt sich die Werkzeugauswahl mit HC vorbereiten?Häufige Fragen zu dünnwandigen AluminiumteilenQuellen und weiterführende InhalteKurzantwort
Kurzantwort. Wenn ein dünnwandiges Aluminiumteil erst nach dem Ausspannen abweicht, prüfen Sie zuerst, ob Bezugssystem, Auflage und Temperatur der Messungen vergleichbar sind. Unterscheiden Sie danach zwischen Verformung durch das Spannen, Nachgiebigkeit während des Schnitts und verbleibenden Formänderungen nach dem Materialabtrag. Planen Sie Aufspannung und Bearbeitungsfolge gemeinsam und bestätigen Sie das Ergebnis im zeichnungsgemäß festgelegten Prüfzustand.
Ein auf der Maschine maßhaltiges Gehäuse kann außerhalb der Vorrichtung anders aussehen. Dieser Unterschied allein beweist weder einen Werkzeugfehler noch eine bestimmte Ursache im Werkstoff. Der Leitfaden hilft Arbeitsvorbereitung, CAM-Programmierung, Qualitätssicherung und technischem Einkauf, die nächste Prüfung festzulegen. Er behandelt dünnwandige Aluminiumgehäuse und Rahmen; konkrete Schnittwerte und Spannkräfte müssen bauteilbezogen bestimmt werden.
Wie grenzen Sie die Maßänderung Schritt für Schritt ein?
1. Abweichung benennen. Geht es um Wanddicke, eine lokale Position, ein Abstandsmaß, Ebenheit oder ein Profil? Übernehmen Sie Merkmal und Annahmekriterium aus der Zeichnung.
2. Messungen vergleichbar machen. Dokumentieren Sie Bezugssystem, Auflagen, Messpunkte, Messverfahren und Temperatur. Ein veränderter Messaufbau wird nicht stillschweigend als unveränderte Bedingung behandelt.
3. Zeitpunkt eingrenzen. Ordnen Sie die Beobachtung dem Zustand vor dem Spannen, nach dem Spannen, nach dem Schruppen, nach dem Schlichten oder nach dem Ausspannen zu.
4. Aufspannung prüfen. Kennzeichnen Sie Spann- und Stützstellen sowie die Kraftrichtung. Prüfen Sie, ob das Rohteil beim Spannen in eine andere Form gezwungen wird.
5. Material und Abtragsfolge prüfen. Erfassen Sie Werkstoffzustand, Halbzeug, Entnahmerichtung und die Reihenfolge des Abtrags. Berücksichtigen Sie die verbleibenden Stützbereiche.
6. Einen Hauptfaktor gezielt verändern. Legen Sie einen Vergleichsversuch mit ansonsten nachvollziehbar gleichen Bedingungen fest und prüfen Sie die Wiederholbarkeit des Ergebnisses.
Sind die Messungen nicht vergleichbar, beginnt die Korrektur am Prüfplan. Ändert sich die Form bereits beim Spannen, wird zunächst die Aufspannung untersucht. Zeigt sich eine lokale Abweichung entlang der bearbeiteten Wand, werden auch Werkstück- und Werkzeugnachgiebigkeit betrachtet. Diese Reihenfolge priorisiert Prüfungen; sie ersetzt keinen Ursachennachweis.
Welche Ursachen erzeugen Maßänderungen?
Spannverformung und Rückfederung
Wird ein nachgiebiges Teil gegen Auflagen gedrückt, kann die Vorrichtung eine Form halten, die nach dem Lösen nicht bestehen bleibt. Prüfen Sie deshalb, ob die Auflagen die Spannstellen sinnvoll abstützen und ob ein unebenes Rohteil beim Spannen zwangsweise plan gezogen wird. Vergleichen Sie nach Möglichkeit bereits vor dem ersten Schnitt die geometrischen Zustände mit und ohne die vorgesehene Spannung.
Notieren Sie die Einstellung des Spannsystems und seine Kontrolle. Ein eingestelltes Anziehdrehmoment ist ohne zugehörige Beziehung und Randbedingungen kein direkt gemessener Wert der Spannkraft. Weniger Spannkraft ist zudem nur dann eine mögliche Änderung, wenn sichere Lage und ausreichender Halt weiterhin gewährleistet sind.
Nachgiebigkeit beim Schneideneingriff
Betrachten Sie Wandhöhe, freie Spannweite, Boden und Rippen zusammen mit der Wanddicke. Sandvik berücksichtigt bei der Bearbeitung dünner Wände unter anderem die Geometrieverhältnisse und die Unterstützung durch noch vorhandenes Material. Eine einzelne Wanddicke beschreibt den Bearbeitungsfall deshalb nicht ausreichend. [1]
Prüfen Sie getrennt, ob die Wand oder der Werkzeugaufbau ausweicht. Erfassen Sie dazu die Lage der Abweichung über Wandhöhe und Länge sowie Werkzeugauskragung und Bearbeitungsrichtung. Eine Verschiebung während des Schneideneingriffs ist nicht identisch mit einer gemessenen Formänderung nach dem Ausspannen. Bei ausgeprägten periodischen Rattermarken ist zusätzlich eine Schwingungsdiagnose erforderlich; deren Parameteroptimierung ist nicht Gegenstand dieses Artikels.
Bei periodischen Rattermarken folgt eine getrennte Prüfung mit dem Leitfaden Vibrationen und Rattern beim CNC-Fräsen diagnostizieren.
Eigenspannungen vor und nach der Bearbeitung
Im Rohteil vorhandene Eigenspannungen und durch die Bearbeitung eingebrachte Eigenspannungen sind zu unterscheiden. Weber und Mitautoren untersuchten den Zusammenhang zwischen bearbeitungsinduzierten Eigenspannungen, deren Wiederholbarkeit und Verformung an Aluminiumproben. Die Ergebnisse stützen die Betrachtung des Bearbeitungszustands, liefern aber keine universelle Kompensationsregel für ein beliebiges Gehäuse. [2]
Erfassen Sie neben der Legierung den Werkstoffzustand, die Halbzeugform, Charge und bekannte Entnahmerichtung. Aus einem gleichen Legierungsnamen folgt keine dokumentierte Gleichheit des Ausgangszustands. Wenn eine Behandlung zum Spannungsabbau erwogen wird, gehört ihre Eignung in eine werkstoffbezogene Prüfung. Gewöhnliches Liegenlassen wird nicht als nachgewiesene Spannungsarmbehandlung bezeichnet.
Temperatur und Messaufbau
Die Temperatur des Werkstücks beeinflusst seine Abmessungen; auch Maschine und Zubehör gehören zu den thermischen Bedingungen einer Messung. ZEISS beschreibt deshalb die Erfassung der Werkstücktemperatur und ihre Berücksichtigung im Messprozess. [3]
Protokollieren Sie Temperatur und gegebenenfalls die verwendete Kompensation. Eine feste Wartezeit ohne Prüfung des tatsächlichen Zustands ist kein allgemeiner Nachweis vergleichbarer Bedingungen. Kontrollieren Sie außerdem Auflage, Antaststrategie und gegebenenfalls die Messkraft. Gerade an nachgiebigen Bereichen darf eine Änderung des Messaufbaus nicht als Bauteilveränderung fehlinterpretiert werden.
Wie sind Aufspannung und Abtragsfolge zu planen?
Legen Sie Lokalisierung, Unterstützung und Spannung in einem gemeinsamen Plan fest. Kennzeichnen Sie, welche Elemente die Lage bestimmen, welche das Bauteil tragen und wo die Spannkraft eingeleitet wird. Der Plan muss auch Werkzeugzugang, Spanabfuhr und sichere Bearbeitung zulassen. Eine große Zahl von Auflagen allein belegt noch keinen geeigneten Aufbau.
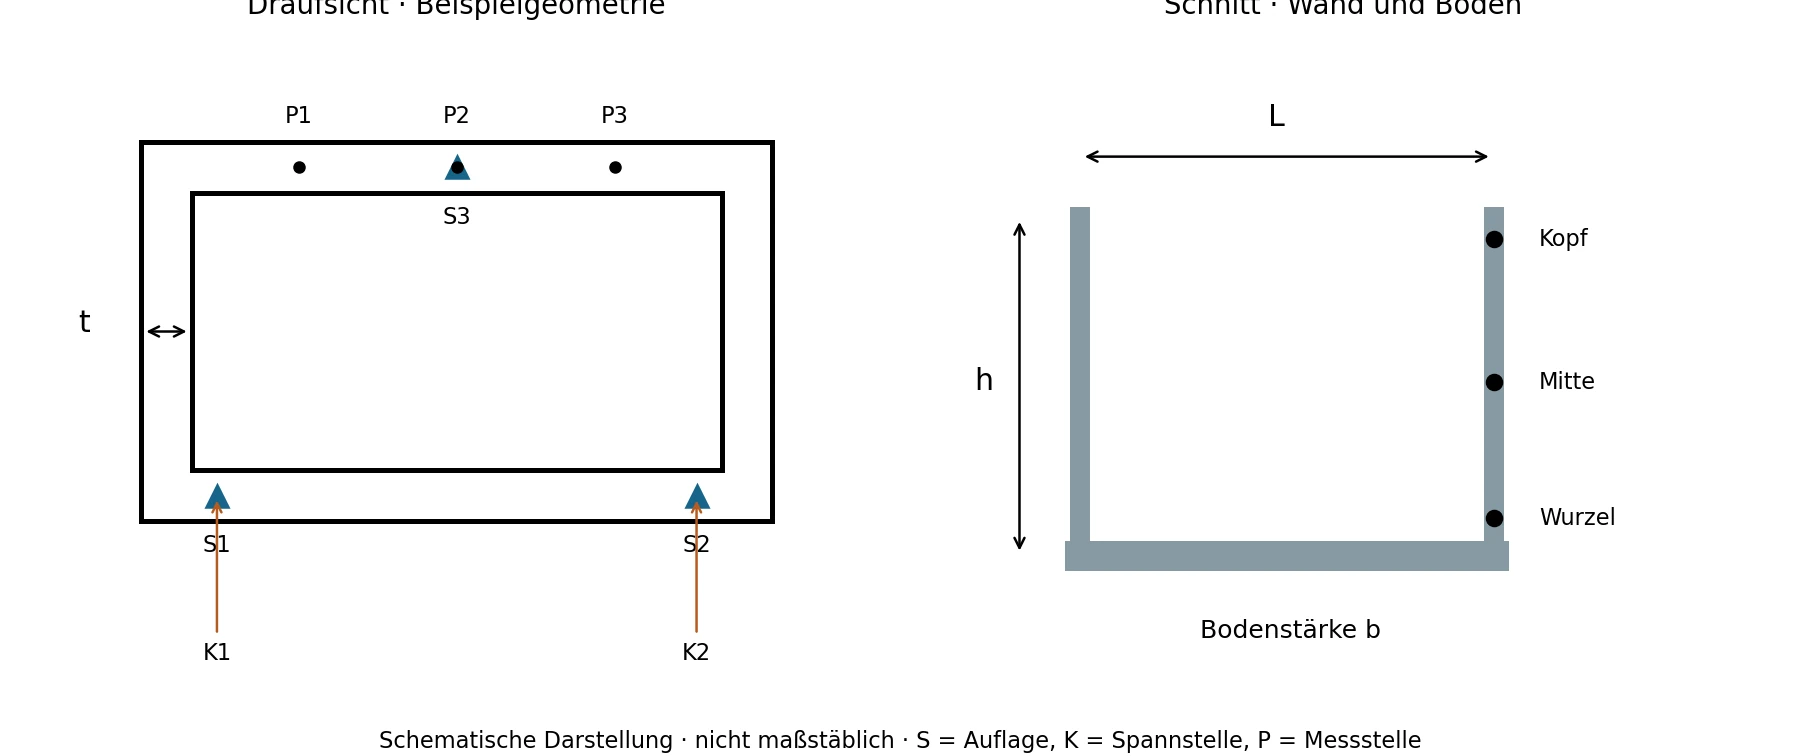
Planen Sie den Materialabtrag so, dass die jeweils zu bearbeitende Zone nicht unbeabsichtigt ihre Unterstützung verliert. Sandvik beschreibt dafür unterschiedliche Bearbeitungsfolgen an dünnen Wänden. Welche Folge geeignet ist, hängt von der Wandgeometrie und der Bearbeitung ab. Die Empfehlung wird hier nicht zu einer Pflicht für symmetrischen Abtrag an jedem Bauteil verallgemeinert. [1]
Vergleichen Sie für Ihr Teil, wann Boden, Gegenwand, Rippen oder zeitweise stehen gelassenes Material noch stützen können. Legen Sie ausdrücklich fest, wann solche Bereiche entfernt werden und welche Prüfung danach folgt. Der spätere Zustand muss in die Planung eingehen; ein vorübergehend steifer Zwischenzustand ist kein Nachweis für die fertige Geometrie.
Wenn eine Zwischenprüfung nach dem Ausspannen erforderlich ist, planen Sie eine sichere Unterbrechung und das erneute Herstellen der Bezüge. Kontrollieren Sie nach dem Wiederaufspannen, ob noch an allen relevanten Stellen ausreichendes Schlichtaufmaß vorhanden ist. Die erneute Spannung darf eine zuvor festgestellte Abweichung nicht lediglich verdecken.
Wann wird geschruppt und geschlichtet?
Schruppen mit definierter Restgeometrie
Legen Sie vor dem Schruppen fest, welche Flächen fertig werden und welche noch Aufmaß oder eine Stützfunktion behalten. Dokumentieren Sie die Reihenfolge von Außenkontur, Taschen, Boden und dünnen Wänden. Für unterschiedliche Bauteile kann eine andere Reihenfolge sinnvoll sein; ein pauschales Aufmaß wird deshalb nicht vorgegeben.
Nach dem Schruppen wird geprüft, ob Lage und Form noch zum geplanten Schlichtschritt passen. Befunde wie lokal fehlendes Aufmaß, eine nicht reproduzierbare Auflage oder eine bereits sichtbare Beschädigung müssen vor dem nächsten Schnitt geklärt werden. Weitere Schlichtdurchgänge können fehlendes Material nicht ersetzen.
Schlichten unter nachvollziehbaren Bedingungen
Beginnen Sie den abschließenden Schritt mit dokumentierten Bezügen, passendem Temperaturzustand und kontrolliertem Werkzeugaufbau. Prüfen Sie insbesondere Auskragung, Schneidenzustand, Spanabfuhr und den vorgesehenen Eingriff. Eine willkürliche Vorschubreduktion oder wiederholte Leerfahrt wird hier nicht als allgemeine Lösung für Verzug empfohlen.
Wenn die Arbeitsfolge und die verbleibende Bauteilgeometrie feststehen, lässt sich die Werkzeugauswahl konkretisieren: Werkstoffzustand, erreichbare Kontur, Schneidenlänge und Aufbau werden gemeinsam betrachtet. Die HC-Produktseite bietet dafür den passenden Auswahlkontext; die anwendbaren Grenzen müssen für die tatsächlich gewählte Ausführung bestätigt werden.
Werkzeuge zum Aluminiumfräsen nach Bearbeitung und Spezifikation auswählen
Ein anderes Werkzeug kann andere Schnittbedingungen ermöglichen. Es bestätigt jedoch weder den Werkstoffzustand noch beseitigt es automatisch eine ungünstige Aufspannung. Bewerten Sie eine Werkzeugänderung deshalb im selben Prüfplan wie andere Prozessänderungen.
Was zeigt die Messung nach dem Ausspannen?
Drei Zustände eindeutig dokumentieren
| Zustand | Bedeutung | Erforderliche Angaben |
|---|---|---|
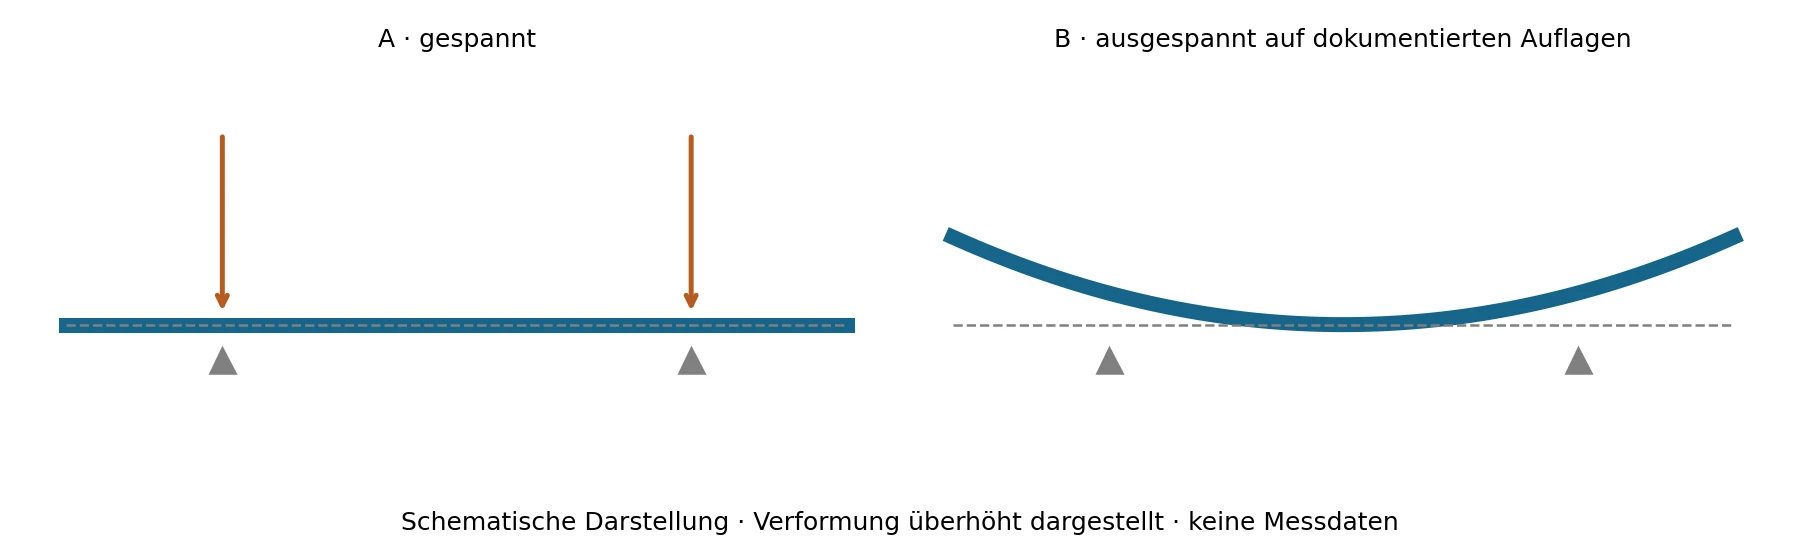
| A | Bearbeitung beendet, weiterhin gespannt | Spanneinstellung, Bezüge, Messmethode und Temperatur |
| B | Ausgespannt auf dokumentierten Auflagen | Auflagepunkte, Orientierung, Zeitpunkt und Temperatur |
| C | Endgültiger vereinbarter Prüfzustand | Zeichnungsbezüge, Prüfbedingungen und Annahmekriterien |
Zustand C ist nicht zwangsläufig der völlig ungespannte Zustand. Falls die Zeichnung oder eine vereinbarte Prüfvorschrift bestimmte Randbedingungen verlangt, sind diese maßgebend. Die Werkstückaufnahme der Maschine wird nicht automatisch zur Prüfvorrichtung für die Abnahme.
Merkmale und Bezüge beibehalten
Vergeben Sie eindeutige Messstellen und beschreiben Sie das jeweils ausgewertete Merkmal. Wanddicke benötigt Informationen zu beiden Wandseiten; die Position eines einzelnen Oberflächenpunkts beschreibt keine Wanddicke. Ebenso ist ein lokaler Punktabstand zu einer Referenz nicht mit der Ebenheit einer gesamten Fläche gleichzusetzen.
Verwenden Sie für Positionsvergleiche ein nachvollziehbar gleiches Bezugssystem. Dokumentieren Sie die Ausrichtung der Messdaten. Unterschiedliche Best-Fit-Ausrichtungen können Verteilungen anders darstellen und dürfen nicht unbemerkt zwischen zwei Zuständen wechseln. Ebenheit wird als eigenständiges Formmerkmal mit dem dafür geeigneten Auswerteverfahren beurteilt.
Differenzen als Befund nutzen
Für dieselbe vorzeichenbehaftete Punktabweichung im vergleichbaren Bezugssystem lässt sich die Zustandsänderung als Δ = e_B − e_A dokumentieren. Das Ergebnis beschreibt eine Differenz zwischen Messzuständen. Es zerlegt weder Spannverformung noch thermische Einflüsse oder Eigenspannungseffekte in getrennte Anteile.
Prüfen Sie die Wiederholbarkeit innerhalb eines Zustands und berücksichtigen Sie die Messunsicherheit bei der Beurteilung. Wenn Temperatur, Auflage oder Messverfahren wechseln, werden diese Änderungen mitgeführt. Eine kleine Differenz ist ohne Kenntnis der Messfähigkeit ebenso wenig ein Nachweis wie eine große Differenz ohne geklärte Bezüge.
Beispiel einer Seitenwand mit Abweichung nach dem Ausspannen
Schematisches Prüfbeispiel, keine HC-Messreihe: Betrachtet wird die seitliche Abweichung eines Punktes P2 an einem Aluminiumgehäuse. Die positive Richtung zeigt nach außen. Für die Rechnung werden eine gemeinsame Referenz und vergleichbare Temperatur- und Messbedingungen angenommen. Materialzustand, Abmessungen und Prozessparameter sind nicht festgelegt; das Beispiel gibt daher keine Bearbeitung frei.
| Messstelle und Merkmal | A gespannt | B ausgespannt | Differenz B − A |
|---|---|---|---|
| P2: seitliche Punktabweichung | +0,02 mm | +0,11 mm | +0,09 mm |
Die Rechnung lautet: +0,11 mm − (+0,02 mm) = +0,09 mm. Sie zeigt eine nach außen gerichtete Zustandsänderung des betrachteten Punktes. Ohne Toleranz, Messunsicherheit und Zustand C darf daraus weder „nicht maßhaltig“ noch eine bestimmte Ursache abgeleitet werden. Auch eine Ebenheitsabweichung lässt sich aus diesem einen Punkt nicht berechnen.
Für einen realen Versuch werden zusätzlich Messstellen am Wandkopf, in der Mitte und nahe der Wurzel sowie passende Stellen am Boden ausgewertet. Erfassen Sie zuerst, ob das Spannen bereits vor dem Schnitt eine Formänderung erzeugt. Falls eine geänderte Unterstützung untersucht wird, bleiben Werkzeug, Programm und Messstrategie im Vergleich soweit möglich gleich; unvermeidbare Änderungen werden dokumentiert.
Ein wiederholbarer Unterschied zwischen den Varianten liefert einen Hinweis auf die Wirkung der untersuchten Änderung. Er beweist nicht, dass andere Mechanismen ausgeschlossen sind. Vor der Serienfreigabe wird geprüft, ob die akzeptierten Ergebnisse auch im endgültigen Prüfzustand wiederholbar auftreten.
Welche Beobachtung führt zur nächsten Prüfung?
| Beobachtung | Nächste Prüfung | Noch kein Nachweis für |
|---|---|---|
| Form ändert sich beim Spannen | Auflage und erzwungene Form | Eigenspannung als Hauptursache |
| Wandkopf und Wurzel weichen unterschiedlich ab | Lokale Steifigkeit und Werkzeugaufbau | Werkzeugwechsel als alleinige Lösung |
| Form ändert sich nach dem Lösen | Randbedingungen und Abtragsfolge | Getrennte Anteile einzelner Ursachen |
| Messwert ändert sich mit der Auflage | Prüfaufbau und Orientierung | Bleibende Bauteilveränderung |
| Ergebnis hängt vom Temperaturzustand ab | Temperatur und Kompensation | Ausreichende feste Wartezeit |
| Periodische Rattermarken treten auf | Zusätzliche Schwingungsdiagnose | Rattern als Ursache jeder Formänderung |
Welche Angaben werden für Werkzeugauswahl und Prozessprüfung benötigt?
□ Werkstoff: Legierung, Zustand, Halbzeugform, Charge und bekannte Entnahmerichtung.
□ Bauteil: Zeichnungsstand, Wanddicke und -höhe, freie Spannweiten, Boden, Rippen und kritische Radien.
□ Qualität: Maß-, Form- und Oberflächenanforderungen sowie der endgültige Prüfzustand.
□ Vorrichtung: Positionierung, Auflagen, Spannstellen, Kraftrichtung und kontrollierte Einstellung.
□ Arbeitsfolge: Schruppen, Wenden, Zwischenprüfungen, Schlichten und Entfernen vorübergehender Stützbereiche.
□ Werkzeugaufbau: Artikelnummer, Durchmesser, Schneidenlänge, Auskragung, Halter und Schneidenzustand.
□ Prozess: Maschine, Schnittbedingungen, Kühlung, Spanabfuhr und Programmversion.
□ Messung: Merkmale, Bezüge, Messpunkte, Auflage, Temperatur, Methode und Zustandsvergleich.
□ Produktion: Stückzahl, Taktziel, mögliche Zusatzschritte und bisherige Fehlerbilder.
Kennzeichnen Sie fehlende Angaben als offen. Für die erste Anfrage reichen die verfügbaren Unterlagen; benennen Sie ausdrücklich, welche Punkte noch geklärt werden müssen.
Wie lässt sich die Werkzeugauswahl mit HC vorbereiten?
Beschreiben Sie, an welcher Wand oder Fläche die Abweichung auftritt und in welchem Zustand sie gemessen wurde. Ergänzen Sie die Zeichnung, die vorhandenen Werkzeugdaten und die Reihenfolge der Bearbeitung. Damit wird aus der allgemeinen Meldung „Aluminium verzieht sich“ eine konkrete Frage zur Werkzeugauswahl und zum Prüfbedarf.
Ein geeigneter Betreff lautet: „Dünnwandiges Aluminium – Werkzeugauswahl und Maßänderung nach dem Ausspannen“. Nennen Sie Werkstoff und Zustand, Abmessungen und Qualitätsziel, Maschine und Stückzahl. Stimmen Sie den verfügbaren Übermittlungsweg für Zeichnungen über den tatsächlichen Kontaktkanal ab.
Zeichnung zur Werkzeugauswahl senden
Klären Sie, welchen Teil der Werkzeugbewertung HC übernimmt und welche Prüfungen bei Vorrichtungsplanung, CAM-Programmierung und Qualitätssicherung verbleiben. Eine Werkzeugempfehlung ist keine Garantie für die Form nach dem Ausspannen. Der konkrete Unterstützungsumfang und die Freigabe am Bauteil werden gesondert abgestimmt.
Häufige Fragen zu dünnwandigen Aluminiumteilen
Welche Angaben fehlen für eine belastbare Auswahl?
Legierung und Wanddicke allein reichen nicht. Benötigt werden insbesondere Materialzustand, Wandhöhe und Spannweite, Boden und Rippen, Spann- und Stützstellen, Abtragsfolge und der Messzustand der beanstandeten Abweichung. Ohne diese Zuordnung lässt sich nicht entscheiden, ob zuerst Werkzeug, Aufspannung oder Prüfplan untersucht werden sollte.
Wann gilt die Empfehlung nicht?
Die beschriebene Prüfung ersetzt keine bauteilspezifische Freigabe. Nach einem Wechsel von Halbzeug, Werkstoffzustand, Werkzeugaufbau, Aufspannung oder Bearbeitungsfolge muss die Übertragbarkeit neu bewertet werden. Ergebnisse eines gefrästen Plattenrohlings werden nicht ungeprüft auf Guss-, Schmiede- oder additiv gefertigte Rohteile übertragen. Ein vorgeschriebener eingeschränkter Prüfzustand darf nicht durch eine beliebige freie Messung ersetzt werden.
Wie wird das Ergebnis an meinem Bauteil bestätigt?
Definieren Sie Bezüge und Messstellen, protokollieren Sie die Zustände A, B und C und führen Sie einen kontrollierten Vergleich der vorgesehenen Änderung durch. Wiederholen Sie die Messung und, soweit für die Freigabe erforderlich, die Bearbeitung. Bewerten Sie die Ergebnisse anhand der Zeichnung und der vereinbarten Entscheidungsregel. Archivieren Sie Werkzeug-, Vorrichtungs-, Programm- und Messversion gemeinsam mit der Freigabe.
Quellen und weiterführende Inhalte
- Die Quellen stützen die Grundlagen; sie enthalten keine Freigabe für das hier schematisch dargestellte Gehäuse. Quellenstand dieser Prüffassung: 19. Oktober 2026.
- [1] Sandvik Coromant – Shoulder milling, Abschnitt zu dünnen Wänden
- [2] Weber et al. (2021) – Analysis of machining-induced residual stresses of milled aluminum workpieces, their repeatability, and their resulting distortion
- [3] ZEISS Metrology – Detection of Workpiece Temperature
- Technische Anleitungen für die CNC-Bearbeitung
Für die praktische Fortsetzung nutzen Sie den folgenden Prüfdatensatz und die Checkliste zur Werkzeugauswahl. Bei Rattermarken ergänzen Sie eine eigene Schwingungsdiagnose; die Messung nach dem Ausspannen bleibt davon getrennt dokumentiert.
| Prüfdatensatz zum Ausfüllen | Eintrag |
|---|---|
| Teil, Zeichnung und Merkmal | ________________________ |
| Bezugssystem und positive Richtung | ________________________ |
| Zustand A/B/C und Auflagen | ________________________ |
| Temperatur und Messverfahren | ________________________ |
| Messwert, Einheit und Wiederholung | ________________________ |
| Toleranz, Messunsicherheit, Entscheidungsregel | ________________________ |
| Änderung, Ergebnis und Freigabeverantwortlicher | ________________________ |
Cluster: Aluminium fräsen · CNC-Fräser auswählen