
Warum bricht, erhitzt oder evakuiert ein Bohrer Späne schlecht?
Der Bruch ist normalerweise das Ende einer Kette von Ereignissen. Blockierte Tassen, falsch abgerundet, Verschleiß, instabiler Ausgang, überwältigende oder unzureichende Kühlung hinterlassen oft Zeichen, bevor sie brechen.
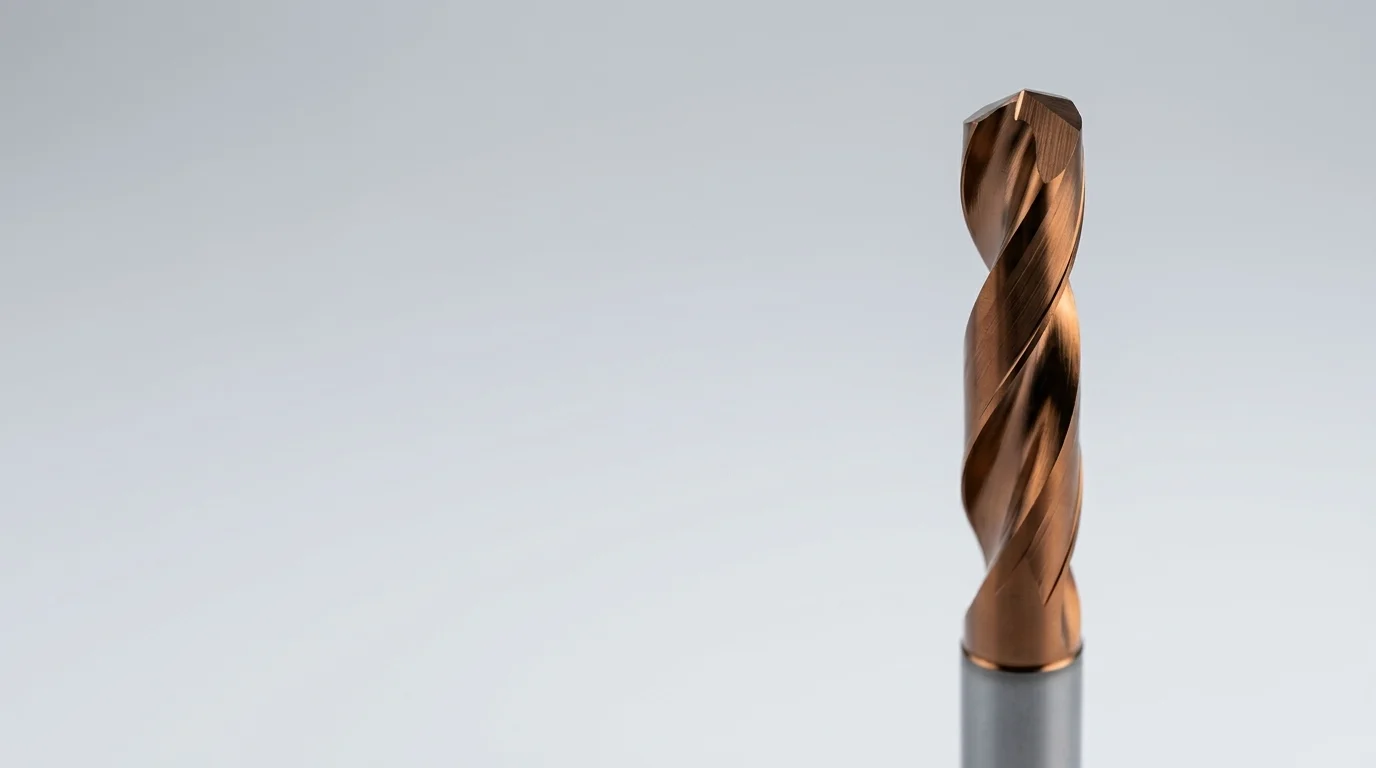
Spitze vor der Korrektur prüfen
Eine Nahansicht der Spitze hilft, einen asymmetrischen Chip, einen polierten Rand oder ein geklebtes Material zu erkennen. Fotografieren Sie das Werkzeug vor dem Reinigen und vergleichen Sie die beiden Lippen: Die beobachtete Spur lenkt die Kontrolle der Faux-Runde, Kühlung oder Beladung.
Diagnose durch beobachtbares Symptom
| Symptome | Prioritätskontrollen | Testwirkung |
|---|---|---|
| Cops in Gules | Form, Länge, Tiefe, Durchfluss, Druck, Zyklus | Reinigen, Rasieren von Dokumenten, Kontrolle der Flüssigkeitsabgabe und -abfuhr |
| Blauer Bohrer oder geladene Kante | Vc, Reibung, Verschleiß, Konzentration, Flüssigkeitszugang | Vergleichen Sie Temperatur, Lärm, Rasur und Zustand beider Lippen |
| Pause am Eingang | Schräge Oberfläche, zeigend, Fauxrond, Aufprall, Flansch | Steuereingang, Rundlauf und Steifigkeit vor Änderung des Vorschubs |
| Bruch in der Tiefe | Bounce, cut, blocked channel, straightness, long chips | Identifizieren Sie die Bruchtiefe und überprüfen Sie den Kühlungskreislauf |
| Bruch | Unterbrochenes Bohren, Biegen, Vorschub | Beobachten Sie die Austrittsfläche, die Abstützung und die Last am Auslass |
| Unregelmäßiges Leben | Variationsmaterial, Klemmung, Werkzeug, Flüssigkeit, Messung | Vergleichen Sie Los, Falschrunde, historische Maschine und End-of-Life-Kriterien |
Kontrollauftrag nach Bruch
sicher
Stoppen Sie den Zyklus, halten Sie die Fragmente und starten Sie nicht in einem versperrten Loch neu.
Foto
Dokumentieren Sie Werkzeug, Chips, Loch, Ausgabe und Bruchposition vor der Reinigung.
Messung der Falschrunde
Steuerheck, Klemme, Werkzeughalter und Montage so nah wie möglich an den tatsächlichen Bedingungen.
Überprüfen Sie die Flüssigkeit
Bestätigen Sie Durchgang, Filtration, Durchflussrate und Nutzdruck, nicht nur das Maschinenset.
Lesen Sie das Programm
Tiefe, Sicherheitsplan, Zyklus, Beschleunigung, Ausgabe und Werkzeugwechsel.
Prüfung einer Korrektur
Ändern Sie einen einzelnen Faktor und vergleichen Sie ihn mit dem gleichen Messkriterium.
Lesen Sie die Rasur vor dem Werkzeug
Farbe, Kontinuität, Stapelung und Querschnittsmarkierungen geben an, ob das Material tatsächlich das Loch verlässt. Halten Sie eine Probe pro Testphase und verknüpfen Sie sie mit Tiefe, Werkzeugzahl und Parametern.
Eine akzeptable Rasur hängt von Werkstoff und Geometrie ab; suche keine universelle Form. Ziel ist eine stabile Evakuierung ohne Überlastung oder zerstörerische Überlappung.
Angaben, die einem Beihilfeantrag beizufügen sind
- Foto des kompletten Bohrers und Nahaufnahme beider Lippen
- Foto des Ein-/Ausgangs von Chips und Löchern
- Durchmesser, Tiefe, Art des Lochs und Ausrichtung
- Material, Qualität, Härte und Partie
- Regime, Vorschub, Zyklus, Gießen, Druck und Filtration
- Maschine, Schnittstelle, Werkzeughalter, Ausgangslänge und gemessene faux-rond
Was wir nicht tun sollten
Senken Sie systematisch den Lead
Zu wenig Fortschritt kann die Reibung in einigen Materialien erhöhen. Verknüpfen Sie die Korrektur mit dem beobachteten Symptom.
Popping nach dem Zufallsprinzip hinzufügen
Ein unterbrochener Zyklus kann helfen oder die Überlappung und Zykluszeit verschlechtern. Es muss mit dem Werkzeug und dem Chip übereinstimmen.
Werkzeug ohne Messung ersetzen
Ein neues Werkzeug kann auf die gleiche Weise brechen, wenn Falschrunde, Obstruktion oder Programmfehler vorhanden bleiben.
Diagnosematrix: Symptom, Spur und erste Kontrolle
| Symptome | Nutzspur | Erste Kontrolle | Aktion nicht zu überstürzen |
|---|---|---|---|
| Pause am Eingang | Kürze einer Seite, Markierung auf dem Gesicht | Falserond, Pendel, Partitur und ursprüngliche Verpflichtung | Reduzieren Sie alle Bedingungen ohne Messung der Ausrichtung |
| Bruch in der Tiefe | Beladene Tropfen, verdichtete Späne | Durchfluss, Druck, Filtration, Zyklus und tatsächliche Tiefe | Popping nach dem Zufallsprinzip hinzufügen |
| Färben oder Erwärmen | Polierte Kante, geklebtes Material, Flüssigkeit ohne Schneiden | Ist-Drehzahl, Flüssigkeitseintrag und Spanlast | Automatisches Schließen bei zu hoher Geschwindigkeit |
| Durchmesser oder instabile Lage | Variation zwischen Löchern, asymmetrische Markierungen | Schloß, Werkzeughalter, Fauxrond, Biege- und Gesichtszustand | Ersetzen Sie nur den Schatten des Bohrers |
Fotografieren Sie die Spitze und die beiden Spitzen vor der Reinigung, dann halten Sie die letzte repräsentative Rasur. Diese Hinweise helfen, mechanische Überlastung zu trennen, Späne zu schneiden und Flüssigkeit zu verlieren. Wenn die Pause nur mit einer längeren Serie erscheint, überprüfen Sie die 3×D, 5×D oder 8×D bevor mehrere Parameter geändert werden.
Häufig gestellte Fragen
Warum bricht mein Wald immer in die gleiche Tiefe?
Suchen Sie nach einem Ereignis, das mit dieser Position zusammenhängt: Chipakkumulation, Kreuzkanal, Abschnittsänderung, Zyklusende, Wassermangel oder Biegen.
Warum erwärmt sich der Bohrer, während das Gießen aktiv ist?
Das Vorhandensein von Flüssigkeit beweist nicht, dass es den Rand mit nützlicher Strömung erreicht. Durchgang, Filtration, Leckage, Ausrichtung, Konzentration und Bildung der Rasur überprüfen.
Kann ein neuer Bohrer ein Loch zu groß machen?
Ja, wenn die falsche runde, klemmende, unebene Kante, Einlassfläche oder Instabilität dazu führen, dass die Lippen asymmetrisch arbeiten.
Sollten wir zuerst die Geschwindigkeit reduzieren oder vorankommen?
Es gibt keine einheitliche Antwort. Ermitteln Sie zuerst Hitze, Rasur, Verschleiß und Fehlerzeit und wechseln Sie dann einen einzelnen Hebel innerhalb eines zulässigen Bereichs.
Verwandte Erzeugnisse und Leitfäden
Technische Referenzen konsultiert
Einen Fall analysieren
Fügen Sie Fotos, Referenz, Material, Loch, Programm, Kühlung, faux-round und Lebensdauer Geschichte. HC kann die Ursachen klassifizieren, die vor einem neuen Test getestet werden sollen.
Diagnose sendenDaten aus der Ingenieurabteilung HC, als Referenz. Die Startbedingungen müssen an Ihrer Maschine, Ihrem Material und Ihrer Montage validiert werden.