
CFK bearbeiten: Wann sind PKD-Werkzeuge sinnvoll?
Inhaltlich verantwortlich: Kevin Zeng, Leiter Operations · Fachliche Prüfung: Jiack Liu, Leiter Technik · Stand: 11. Oktober 2026
PKD kann bei neuen CFK-Prozessen und bei der Verbesserung bestehender Bearbeitungen geprüft werden. Dieser Leitfaden zeigt, welche Bauteil- und Prozessdaten den Vergleich mit VHM und diamantbeschichtetem VHM bestimmen.
Inhalt anzeigen
Neue Bearbeitung oder bestehendes Prozessproblem?Welche Eigenschaften des CFK-Bauteils bestimmen die Werkzeugwahl?Bohren, Besäumen oder Kegelsenken: Was verändert sich?VHM, diamantbeschichtetes VHM oder PKD?Welche Fehler kann ein Werkzeugwechsel beeinflussen?Wie lässt sich ein Werkzeugvergleich belastbar durchführen?Wann rechnet sich ein PKD-Werkzeug?Welche Angaben benötigt HC für die Werkzeugauslegung?Häufige Fragen zur CFK-BearbeitungTechnische QuellenPKD-Werkzeuge aus polykristallinem Diamant können sowohl bei der Auslegung eines neuen CFK-Prozesses als auch bei der Verbesserung einer bestehenden Bearbeitung in die Vorauswahl aufgenommen werden. Entscheidend sind Laminataufbau, Bearbeitungsaufgabe, erreichbare Werkzeuggeometrie, Qualitätsanforderungen und Wirtschaftlichkeit. Eine feste Mindestlosgröße oder ein allgemeiner Verschleißgrenzwert existiert nicht.
Bei einem neuen Bauteil werden VHM, diamantbeschichtetes VHM und PKD als vollständige Werkzeugkonzepte verglichen. Bei einem bestehenden Prozess hilft zusätzlich der dokumentierte Verlauf von Verschleiß und Bauteilqualität. PKD kann jedoch weder eine schwingende Aufspannung noch eine ungeklärte Schichtfolge oder eine ungeeignete Durchbruchstrategie kompensieren.
Neue Bearbeitung oder bestehendes Prozessproblem?
Werkzeugauswahl für ein neues CFK-Bauteil
Für ein neues Projekt ist keine Verschleißhistorie erforderlich. Zuerst werden Laminat, Faserausrichtung soweit bekannt, Harzsystem, Bauteildicke, Operation, Eintritts- und Austrittssituation, Toleranzen, Randqualität, Maschine, Absaugung und erwartete Menge festgelegt. Daraus entstehen prüfbare Kandidaten. PKD ist ein Kandidat, wenn die erforderliche Geometrie als PKD-Konstruktion realisierbar ist und die Verschleißbeständigkeit im Gesamtkonzept einen wirtschaftlichen Nutzen erwarten lässt.
Bestehende Bearbeitung gezielt verbessern
Bei einer bestehenden Bearbeitung werden Erstteilfehler und eine spätere Qualitätsdrift getrennt. Tritt Delamination bereits mit einem neuen Werkzeug auf, sind Geometrie, Rundlauf, Unterstützung, Kraftrichtung, Aufspannung und Messmethode zuerst zu prüfen. Beginnt der Prozess innerhalb der Annahmegrenzen und verschlechtert sich mit einem dokumentierten Schneidkantenverschleiß, kann ein verschleißbeständigeres Werkzeugkonzept gezielt verglichen werden.
| Situation | Benötigte Daten | Nächster Schritt |
|---|---|---|
| Neuer Prozess | Laminat, Operation, Merkmal, Qualitätsziel, Maschine, Unterstützung, Absaugung und Menge. | Geeignete Werkzeugkonzepte vorauswählen und im Bauteilversuch vergleichen. |
| Erstteil außerhalb der Annahmegrenze | Fehlerort, Geometrie, Rundlauf, Aufspannung, Unterstützung, Programm und Messmethode. | Unmittelbare Prozessursache klären; ein Schneidstoffwechsel allein ist keine Diagnose. |
| Qualität driftet im Verlauf | Gleiche Prüfintervalle für Werkzeugzustand und Bauteilmerkmale. | Verschleißbeitrag bewerten und VHM, Beschichtung oder PKD kontrolliert vergleichen. |
Welche Eigenschaften des CFK-Bauteils bestimmen die Werkzeugwahl?
CFK ist kein homogener Werkstoff. Abrasive Kohlenstofffasern, polymere Matrix und Grenzflächen zwischen den Lagen reagieren unterschiedlich auf Schnitt- und Vorschubkräfte. Faserrichtung, Lagenfolge, Dicke, Harzsystem und lokale Unterstützung beeinflussen, ob Fasern sauber getrennt, gebogen oder aus der Matrix gezogen werden.
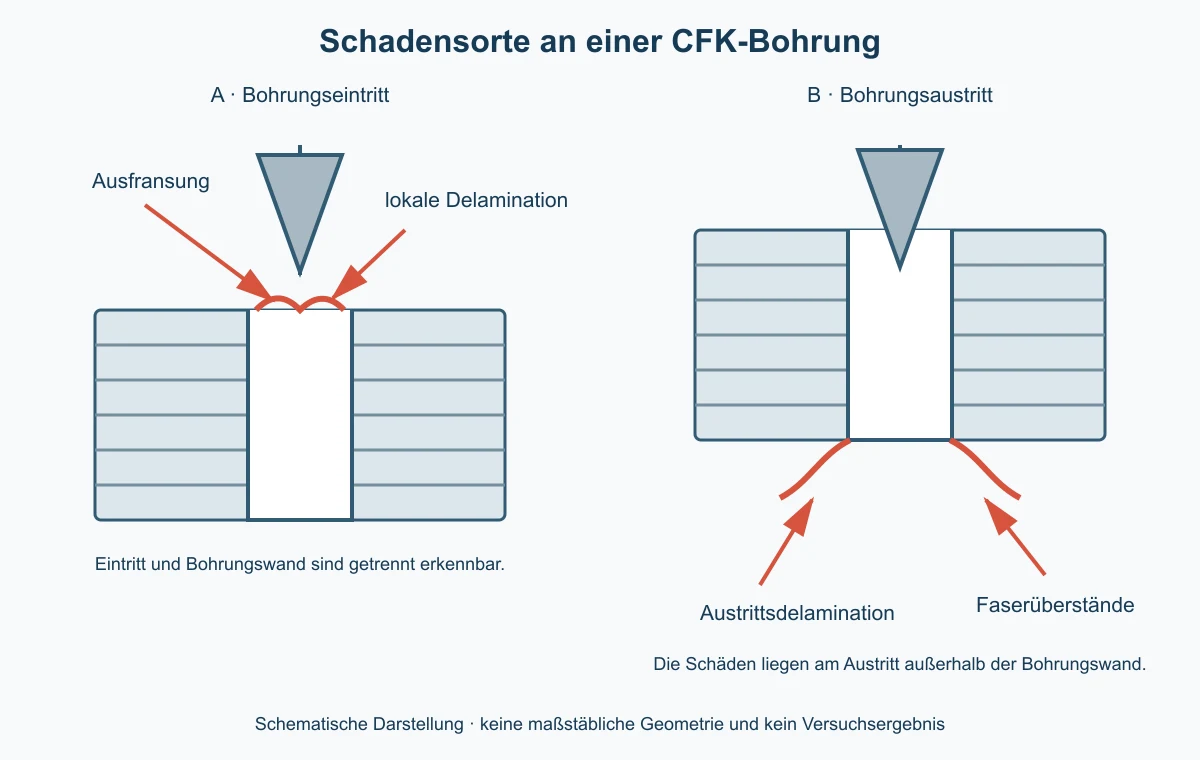
Eintritt und Austritt werden getrennt geprüft. Am Eintritt sind Erstkontakt und lokale Abstützung wichtig. Am Austritt wirken Restdicke, Vorschubkraft und Durchbruchstrategie. Ist keine Gegenlage möglich, müssen Werkzeuggeometrie, Durchbruchstrategie und zulässige Austrittsschädigung gemeinsam bewertet werden; dies schließt PKD nicht automatisch aus.
CFK-Staub erfordert eine zur Maschine und zum Werkstoff passende Erfassung, Reinigung und Schutzplanung. Maßgeblich sind Materialdaten, Maschinenherstellerangaben und betriebliche Arbeitsschutzregeln. Die DGUV-Orientierungshilfe FBHM-074 unterstützt die Gefährdungsbeurteilung, ersetzt sie jedoch nicht.
Schadensorte getrennt bewerten
- Eintrittsausfransung und lokale Delamination werden am oberen Laminatrand geprüft.
- Austrittsdelamination und Faserüberstände benötigen eine eigene Bewertung der Durchbruchseite.
- Ein sauberes Eintrittsbild belegt deshalb noch keine freigegebene Austrittsqualität.
Bohren, Besäumen oder Kegelsenken: Was verändert sich?
CFK bohren
Beim Bohren sind Eintritt, Bohrungswand und Austritt eigenständige Prüfbereiche. Neben Durchmesser und Lage werden Delamination, Ausfransung und Faserüberstände mit einer festgelegten Methode bewertet. Spitzengeometrie, Schneidenanordnung, Führungsbereich und Durchbruchstrategie müssen zum Bauteil passen.
Für abrasive Bohrungsaufgaben kann HC PKD-Bohrer nach Zeichnung und Prozessdaten prüfen.
CFK besäumen und fräsen
Beim Besäumen beeinflussen Fräsrichtung, axialer Kraftanteil, Eingriff, Bahnübergänge, Werkzeugüberstand und Unterstützung die obere und untere Laminatkante. Beide Kanten werden separat bewertet. Ein PKD-Fräser ist nicht allein wegen des Schneidstoffs geeignet; Geometrie, Segmentierung und Werkzeugkörper gehören zum Konzept.
Für Konturen und Besäumkanten stehen PKD-Fräser für Verbundwerkstoffe als anwendungsspezifische Option zur Verfügung.
Kegelsenken und kombinierte Merkmale
Kegelsenken erzeugt eine konische Funktionsfläche und belastet die Eintrittszone erneut. Winkel, Tiefe, Rundlauf und Randqualität werden entsprechend der Zeichnung geprüft. Bei kombinierten Bohr-Senk-Werkzeugen müssen beide Schneidenbereiche ein kompatibles Prozessfenster und einen sinnvollen Wechselzeitpunkt besitzen.
CFK-Metall-Schichtverbunde
Bei CFK/Aluminium, Aluminium/CFK oder anderen Stapeln werden Reihenfolge, Dicke, Klebstoffe, Eintrittsmaterial, Grenzflächen und Austrittsmaterial dokumentiert. Metallspäne dürfen die CFK-Grenzfläche nicht unkontrolliert belasten. Titan- oder Eisenwerkstofflagen benötigen eine separate Verträglichkeitsprüfung; eine Empfehlung für reines CFK darf nicht übertragen werden.
VHM, diamantbeschichtetes VHM oder PKD?
Verglichen werden vollständige Werkzeugkonzepte und nicht nur Schneidstoffe. Geometrie, Kantenpräparation, Beschichtung, PKD-Segmentierung, Körpersteifigkeit, Aufspannung, Absaugung und Prüfstrategie können das Ergebnis verändern.
| Schneidstoffvariante | Typische Rolle im Vergleich | Zu bestätigende Grenzen |
|---|---|---|
| Unbeschichtetes VHM | Prototypen, kleine Lose, Geometrieversuche und Aufgaben mit komplexer Vollwerkzeuggeometrie. | Abrasiver Verschleiß, Schneidkantenzustand und Qualitätsdrift dokumentieren. |
| Diamantbeschichtetes VHM | Kleine Durchmesser oder komplexe Spiral- und Spitzenformen mit diamantbasierter Verschleißschutzschicht. | Kantenverrundung, Schichthaftung, lokale Abnutzung, Wiederbeschichtung und Stapelverträglichkeit prüfen. |
| PKD | Neue oder bestehende Prozesse, wenn Geometrie realisierbar ist und Verschleißbeständigkeit im Gesamtkonzept wirtschaftlich relevant sein kann. | Segment- und Lötarchitektur, Unterbrechung, Geometrie, Stapel, Wiederaufbereitung und Versorgung bestätigen. |
Ob eine Wiederaufbereitung technisch möglich und wirtschaftlich ist, gehört zur Lebenszyklusbewertung. Sie ist kein allgemeines Eignungskriterium, das ein PKD-Werkzeug zwingend erfüllen muss.
Welche Fehler kann ein Werkzeugwechsel beeinflussen?
| Fehlerbild | Werkzeugbezogene Prüfung | Zusätzlich zu prüfen |
|---|---|---|
| Delamination am Eintritt | Erstkontakt, Schneidkantenschärfe und lokale Kraftwirkung. | Rundlauf, Unterstützung, Laminatzustand und Vorschubbewegung. |
| Delamination am Austritt | Durchbruchgeometrie und Schneidkantenzustand. | Restdicke, Gegenlage oder alternative Unterstützung, Durchbruchstrategie und zulässige Schädigung. |
| Faserüberstände | Schärfe, Faserrichtung zur Schneide und Verschleißbild. | Kraftrichtung, Eingriff, Aufspannung und Mess-/Bewertungsmethode. |
| Matrixschmieren oder thermische Spur | Reibkontakt, Schneidenzustand und Ablagerung. | Verweilbewegung, Abfuhr, Absaugung und freigegebene Prozessstrategie. |
| Maß- oder Randqualitätsdrift | Werkzeug-Istzustand in festen Intervallen. | Maschine, Aufnahme, Werkstückspannung, Messsystem und Materiallos. |
Ein Werkzeugwechsel kann nur den werkzeugbezogenen Anteil beeinflussen. Er ersetzt keine Fehleranalyse von Werkstück, Vorrichtung, Maschine, Programm oder Prüfung.
Grat, Delaminierung und Standzeit getrennt messen
Drei Größen werden in der Praxis häufig vermischt, obwohl sie unterschiedlich entstehen und unterschiedlich zu messen sind:
| Größe | Entstehung | Wie sie erfasst wird | Was PKD daran ändert |
|---|---|---|---|
| Delaminierung | Zug- und Schubspannung beim Durchbruch, zu geringe Unterstützung am Austritt | Schadensbreite an Eintritt und Austritt nach vereinbartem Bewertungsschlüssel | Eine scharfe, verschleißfeste Schneide senkt die Kraftspitze; die Unterstützung am Austritt bleibt Aufgabe der Vorrichtung |
| Grat und Faserüberstand | Nicht getrennte Fasern am Rand, gestauchte Matrix | visuell oder taktil gegen eine definierte Bezugskante | PKD trennt Fasern länger sauber, weil die Schneide langsamer abstumpft |
| Standzeit | Verschleiß an Schneidkante und Freifläche | Gutbohrungen bis zum ersten Überschreiten eines Qualitätsmerkmals | PKD hält die Qualität über mehr Bohrungen; die Grenze setzt das Merkmal, nicht die Schneide |
Für die Standzeit ist die Bezugsgröße entscheidend. Wird bis zum Werkzeugbruch gezählt, erscheint ein PKD-Werkzeug nur wenig überlegen. Wird bis zum ersten Merkmal außerhalb der Toleranz gezählt – etwa Delaminierung über dem vereinbarten Grenzwert –, verschiebt sich das Bild deutlich, weil PKD die Schneidkante länger scharf hält.
Ein Grat am Austritt ist bei CFK kein optisches Merkmal. Er zeigt, dass die letzte Faserlage nicht geschnitten, sondern gestaucht wurde. Wer nur entgratet, behandelt das Symptom; die Ursache liegt in der Restdicke am Durchbruch, im Vorschub beim Austritt oder im Zustand der Schneidenecke.
Wie sich der Grat am Bohrungsaustritt systematisch reduzieren lässt, steht unter Grat am Bohrungsaustritt reduzieren.
Wie lässt sich ein Werkzeugvergleich belastbar durchführen?
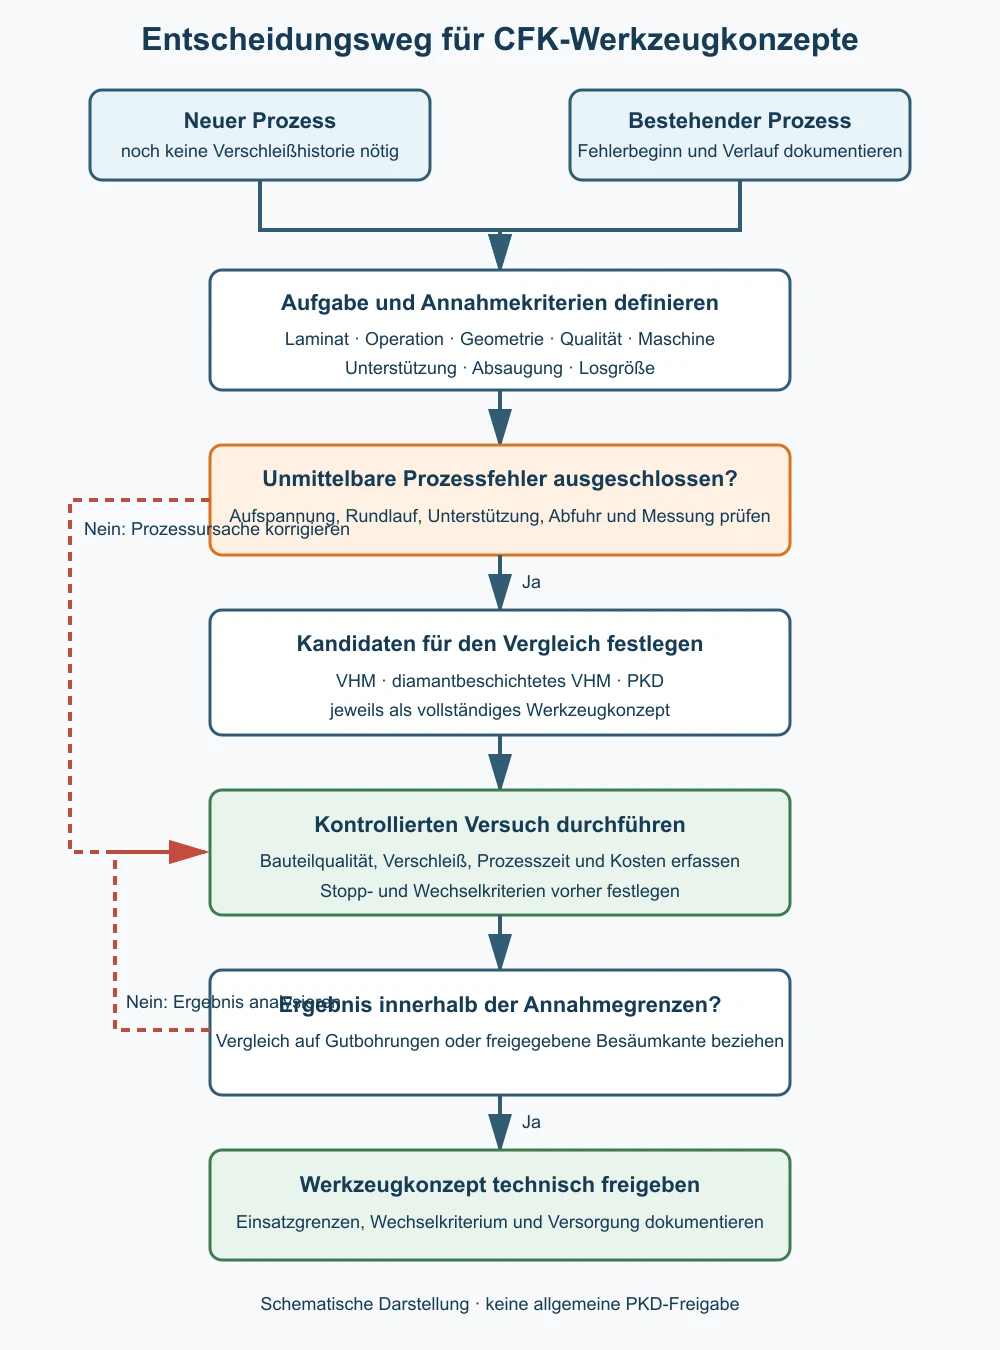
Ein aussagekräftiger Vergleich benötigt ein eindeutig beschriebenes Bauteil, eine stabile Maschine und Aufspannung, definierte Absaugung, eine wiederholbare Messung sowie vorab festgelegte Annahme- und Stoppkriterien. Bei einer Änderung des vollständigen Werkzeugkonzepts darf das Ergebnis nur diesem Gesamtkonzept zugeschrieben werden.
| Schritt | Dokumentation |
|---|---|
| 1 · Aufgabe festlegen | Operation, Laminat, Merkmal, Eintritt/Austritt, Maschine, Aufspannung, Unterstützung und Menge. |
| 2 · Annahme definieren | Maß, Lage, Randqualität, Delaminations- oder Faserüberstandsbewertung und Messintervall. |
| 3 · Kandidaten freigeben | Geometrie, Schneidstoffvariante, Einsatzgrenzen und Sicherheits-/Absaugkonzept. |
| 4 · Ausgangszustand sichern | Werkzeugzustand, Rundlauf, Programm, Parameter, Materiallos und Prüfmethode. |
| 5 · Vergleich fahren | Jede Variante innerhalb ihrer dokumentierten Einsatzdaten; Änderungen vollständig protokollieren. |
| 6 · Stoppkriterien anwenden | Versuch stoppen bei Grenzwertüberschreitung, abnormalem Werkzeugzustand oder unsicherer Staubabfuhr. |
| 7 · Ergebnis bewerten | Freigegebene Bohrungen oder freigegebene Besäumkante, Verschleiß, Zeit, Nacharbeit und Ausschuss. |
Der Vergleich in fünf Entscheidungen
- Bearbeitungsaufgabe und Annahmekriterien eindeutig festlegen.
- Unmittelbare Prozessfehler vor dem Werkzeugvergleich ausschließen.
- VHM, diamantbeschichtetes VHM und PKD als vollständige Werkzeugkonzepte vergleichen.
- Bauteilqualität, Verschleiß, Prozesszeit und Kosten im Versuch erfassen.
- Nur ein Ergebnis innerhalb der Annahmegrenzen technisch freigeben.
Wann rechnet sich ein PKD-Werkzeug?
Die Entscheidung wird nicht über den Einkaufspreis allein getroffen. Für Bohrungen und Besäumkanten werden unterschiedliche Bezugsgrößen verwendet:
Kosten je Gutbohrung = zurechenbare Gesamtkosten des Vergleichsloses / Anzahl freigegebener Bohrungen
Kosten je Meter freigegebener Besäumkante = zurechenbare Gesamtkosten des Vergleichsloses / freigegebene Besäumkante in Metern
Zu den zurechenbaren Gesamtkosten können Werkzeug und Wiederaufbereitung, Maschinen- und Personalzeit, Werkzeugwechsel, Prüfung, Nacharbeit und Ausschuss gehören. Derselbe Kostenbestandteil darf nicht doppelt erfasst werden. Die Abgrenzung und Kostensätze müssen für alle Varianten gleich sein.
| Eingabe für die Kalkulation | VHM | Diamantbeschichtetes VHM | PKD |
|---|---|---|---|
| Werkzeug- und Wiederaufbereitungskosten | |||
| Maschinen- und Personalzeit | |||
| Wechsel- und Prüfaufwand | |||
| Nacharbeit und Ausschuss | |||
| Freigegebene Bohrungen oder Besäumkante | |||
| Ergebnis je Gutbohrung oder Meter |
Welche Angaben benötigt HC für die Werkzeugauslegung?
- Zeichnung mit Merkmal, Toleranzen und Qualitätsanforderungen.
- Laminataufbau, Harzsystem, Dicke und Faserausrichtung, soweit verfügbar.
- Operation: Bohren, Besäumen, Fräsen oder Kegelsenken; Eintritt, Austritt und Unterstützung.
- Bei Stapeln: Reihenfolge, Dicke und Werkstoff jeder Lage sowie Zwischenlagen.
- Maschine, Schnittstelle, Drehzahlbereich, Rundlauf, Aufspannung und Absaugung.
- Geplante Menge und Bewertungsmaßstab für Kosten je Gutbohrung oder freigegebene Besäumkante.
- Bei bestehenden Prozessen zusätzlich: Werkzeugdaten, Parameter, Prüfprotokoll, Verschleißbilder und Fehlerentwicklung.
HC prüft auf dieser Basis, ob ein VHM-, diamantbeschichtetes VHM- oder PKD-Werkzeugkonzept für einen Bauteilversuch infrage kommt. Die konkrete Ausführung und die Einsatzdaten werden erst nach technischer Klärung festgelegt.
CFK-Bearbeitung technisch prüfen lassen
Senden Sie HC eine Zeichnung sowie Angaben zu Laminat, Bearbeitung und Qualitätsanforderungen. Bei bestehenden Prozessen helfen zusätzlich Werkzeugdaten und Bilder des Fehlerbilds.
Häufige Fragen zur CFK-Bearbeitung
Kann PKD bei einem neuen CFK-Projekt direkt berücksichtigt werden?
Ja. Eine vorhandene Verschleißhistorie ist nicht erforderlich. Laminat, Merkmal, Qualitätsziel, Maschine und Menge müssen so weit beschrieben sein, dass PKD zusammen mit anderen Werkzeugkonzepten sinnvoll verglichen werden kann.
Lohnt sich PKD auch bei kleinen Losgrößen?
Möglich, aber nicht pauschal. Entscheidend sind Werkzeugkosten, Rüst- und Wechselaufwand, Prüfkosten, Nacharbeit, Ausschuss und die Zahl freigegebener Merkmale. Eine allgemeine Mindeststückzahl wäre ohne konkrete Daten nicht belastbar.
Was ist zu tun, wenn schon die erste Bohrung delaminiert?
Zuerst werden Werkzeuggeometrie, Rundlauf, Unterstützung, Aufspannung, Durchbruchstrategie und Messmethode geprüft. Ein Wechsel zu PKD ist keine automatische Korrektur für einen unklaren Erstteilfehler.
Ist eine Gegenlage am Austritt für PKD zwingend?
Nein. Wenn keine Gegenlage möglich ist, müssen Geometrie, Durchbruchstrategie und zulässige Austrittsschädigung gemeinsam im Bauteilversuch bewertet werden.
Gilt eine Empfehlung für reines CFK auch für CFK-Metall-Stapel?
Nein. Reihenfolge und Dicke jeder Lage, Grenzflächen, Späneabfuhr und Werkstoffverträglichkeit sind separat zu prüfen. Besonders Titan- und Eisenwerkstofflagen können die Werkzeugwahl grundlegend verändern.
Technische Quellen
MAPAL: PKD-Werkzeuge für die Luftfahrt – Anwendungsbezug für PKD-Werkzeugkonzepte; keine Übertragung fremder Leistungswerte auf HC.
DGUV FBHM-074: Bearbeitung von CFK-Materialien – Orientierung für Schutzmaßnahmen; betriebliche Gefährdungsbeurteilung bleibt erforderlich.
Fraunhofer-Publikation zur CFK-Zerspanung – Technischer Hintergrund zu Bearbeitung und Schädigungsmechanismen.
Cluster: PKD-Werkzeuge · Aluminium fräsen