
Kernloch für Gewindebohren oder Gewindeformen wählen
Inhaltlich verantwortlich: Kevin Zeng, Leiter Operations · Fachliche Prüfung: Jiack Liu, Leiter Technik · Stand: 18. Oktober 2026
Kernlochmaß, Toleranz und Prüfnachweise für geschnittene und geformte Innengewinde getrennt festlegen.
Inhalt anzeigen
Welches Gewinde und Verfahren sind vorgegeben?Warum unterscheiden sich die Kernlöcher?Welche Herstellerdaten bestimmen das Maß?Wie wird das fertige Gewinde geprüft?Häufige FragenWelche Daten braucht HC für die Vorauswahl?Quellen und AnwendungsgrenzenKurzantwort. Für dasselbe Innengewinde dürfen die Kernlochdaten für Gewindebohren und Gewindeformen nicht ungeprüft übertragen werden. Beim Gewindebohren wird Werkstoff abgetragen; beim Gewindeformen wird er plastisch in das Profil verdrängt.
Deshalb wird zuerst das vollständige Gewinde und das Verfahren festgelegt. Danach werden die Daten der konkreten Werkzeugreferenz mit Werkstoffzustand, realer Vorbohrungsstreuung und Prüfplan abgeglichen. Bei einem neuen oder geänderten Prozess wird der Herstellerwert durch einen dokumentierten Bauteilversuch überprüft und anschließend als Prozessziel freigegeben. Bereits gültige Freigaben sind auf ihre Übertragbarkeit zu prüfen.
Konkreten Auftrag vorbereiten. Nutzen Sie die Vorlagen A bis C zur Erfassung von Vorgaben, Kernlochdaten und Prüfergebnissen.
Wichtig: Ein Bohrer-Nenndurchmesser ist noch kein Nachweis für das Istmaß der Vorbohrung. Ebenso ist eine bestandene Gewindelehre nicht automatisch der Nachweis für jedes zusätzliche Profil-, Oberflächen- oder Belastungsmerkmal.
Welches Gewinde und Verfahren sind vorgegeben?
Die Auswahl beginnt nicht mit einer frei verfügbaren Kernlochtabelle, sondern mit der vollständigen Zeichnungsanforderung. Für metrische Innengewinde gehören mindestens Gewindebezeichnung, Nenndurchmesser, Steigung und Toleranzklasse in den Datensatz. Zusätzlich sind nutzbare Gewindelänge, Lochart, Prüfzustand und eventuell nachfolgende Beschichtungen oder Wärmebehandlungen zu klären. Für andere Gewindesysteme, kegelige Gewinde, Gewindeeinsätze oder kundenspezifische Profile gelten eigene Unterlagen.
Gewindebezeichnung, Steigung und Toleranz vollständig erfassen
- Gewindenorm und Ausgabe beziehungsweise kundenspezifische Zeichnungsdefinition
- vollständige Gewindebezeichnung einschließlich Steigung und Toleranzklasse
- nutzbare Gewindelänge, Sackloch oder Durchgangsloch sowie verfügbarer Grundabstand
- Prüfzustand: vor oder nach Beschichtung, Wärmebehandlung oder weiterer Bearbeitung
- vorgegebene Prüfmittel, zusätzliche Profilmerkmale und funktionale Anforderungen
Der Gewinde-Nenndurchmesser, der Durchmesser der Vorbohrung und der Kerndurchmesser des fertigen Innengewindes sind verschiedene Größen. Auch die Gewindetoleranzklasse darf nicht als Vorbohrungstoleranz gelesen werden. Die zulässige Vorbohrung wird aus Werkzeug- und Prozessdaten abgeleitet und anschließend am Bauteil bestätigt.
Gewindebohren und Gewindeformen eindeutig zuordnen
| Ausgangslage | Nächster Schritt |
|---|---|
| Schneidender Gewindebohrer ist festgelegt | Kernlochdaten für die konkrete Schneidwerkzeugreferenz prüfen. |
| Gewindeformer ist festgelegt | Werkstoffumformbarkeit und Schmierung prüfen; Formlochdaten der konkreten Referenz verwenden. |
| Verfahren ist noch offen | Zwei getrennte Kandidaten aufbauen; kein gemeinsames Kernlochmaß vorwegnehmen. |
| Zeichnung oder Kunde schreibt das Verfahren vor | Vorgabe einhalten; Änderungen erst nach technischer Freigabe umsetzen. |
Für Sackloch, Durchgangsloch und Spanrichtung helfen die HC-Seiten zu Spiralnut-Gewindebohrern, Gewindebohrern mit Schälanschnitt und geradgenuteten Maschinengewindebohrern. Diese Seiten erklären die Werkzeugart; das Kernloch wird weiterhin für die gewählte Referenz bestätigt.
Werkstoffzustand und nutzbare Tiefe ergänzen
Beim Gewindeformen entscheidet die Verformbarkeit des realen Werkstoffzustands mit. Werkstoffname allein genügt nicht, wenn Härte, Zustand, Wärmebehandlung, Beschichtung oder Charge das Fließverhalten verändern können. Beim Gewindebohren beeinflussen Werkstoff und Spanbildung die Belastung und Spanabfuhr.
Für Sacklöcher werden nutzbare Gewindelänge, zylindrische Vorbohrtiefe, Bohrerspitze, Anschnitt beziehungsweise Anformkegel und Sicherheitsraum getrennt erfasst. Eine pauschale Zugabe von mehreren Gewindegängen ersetzt diese Geometrieprüfung nicht.
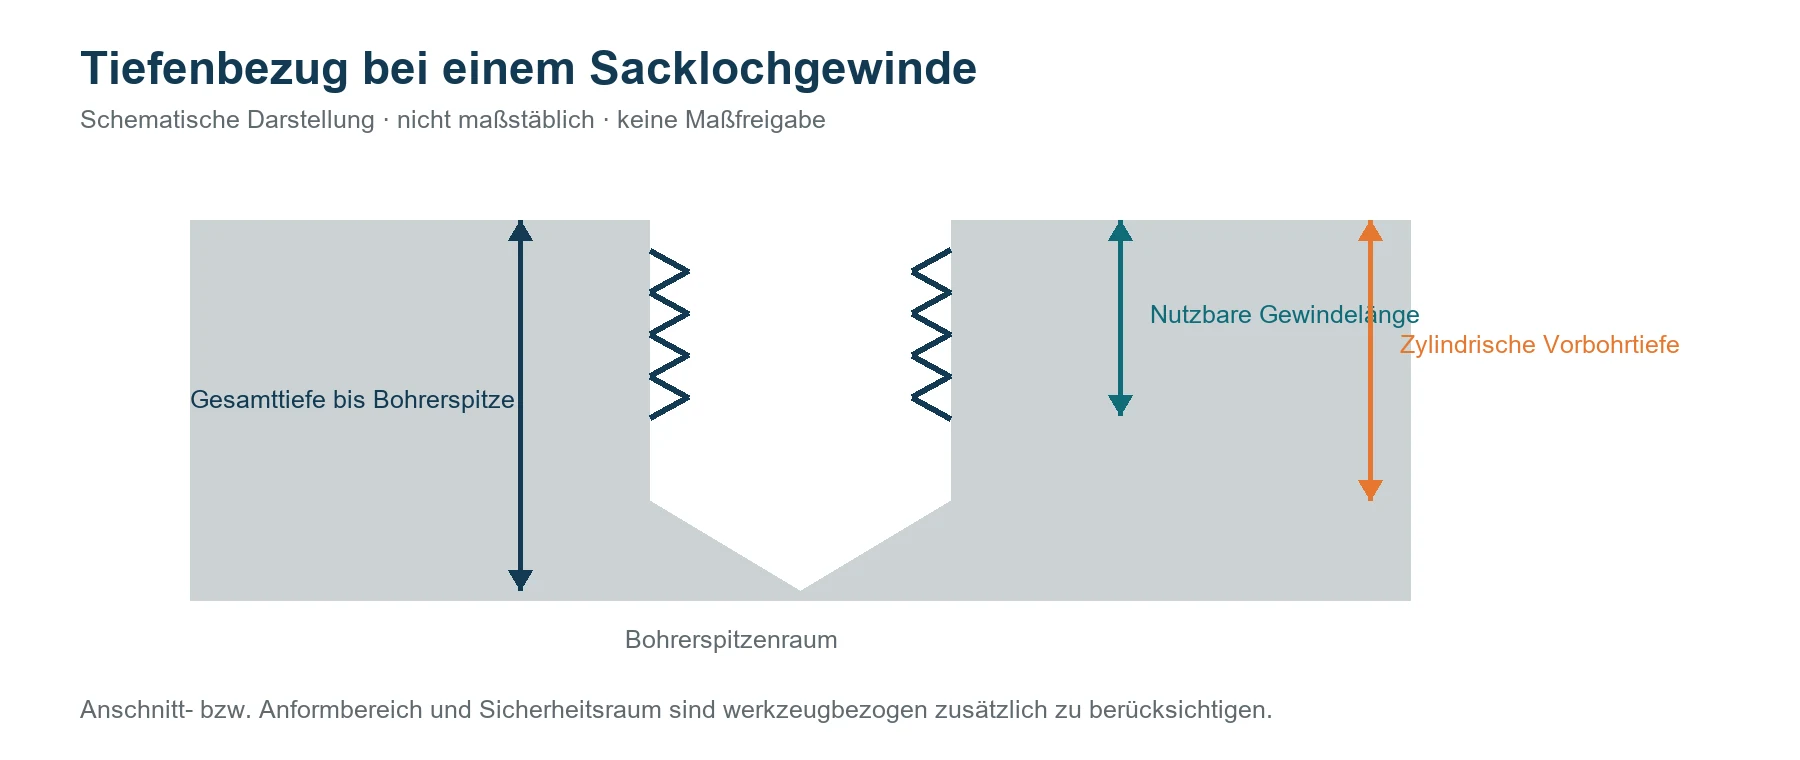
Abbildung 1: Tiefenbezug bei einem Sacklochgewinde. Schematische Darstellung ohne freigegebene Maße.
Warum unterscheiden sich die Kernlöcher?
Beim Gewindebohren schneiden die Werkzeugschneiden Werkstoff aus der Wand der Vorbohrung. Beim Gewindeformen drücken Formkanten den Werkstoff in das Gewindeprofil. Dadurch ist das Formloch für dasselbe Gewinde üblicherweise größer als das Kernloch für die spanende Herstellung. Wie groß es sein darf, hängt jedoch von Werkzeug, Werkstoff, Geometrie und geforderter Profilbildung ab.
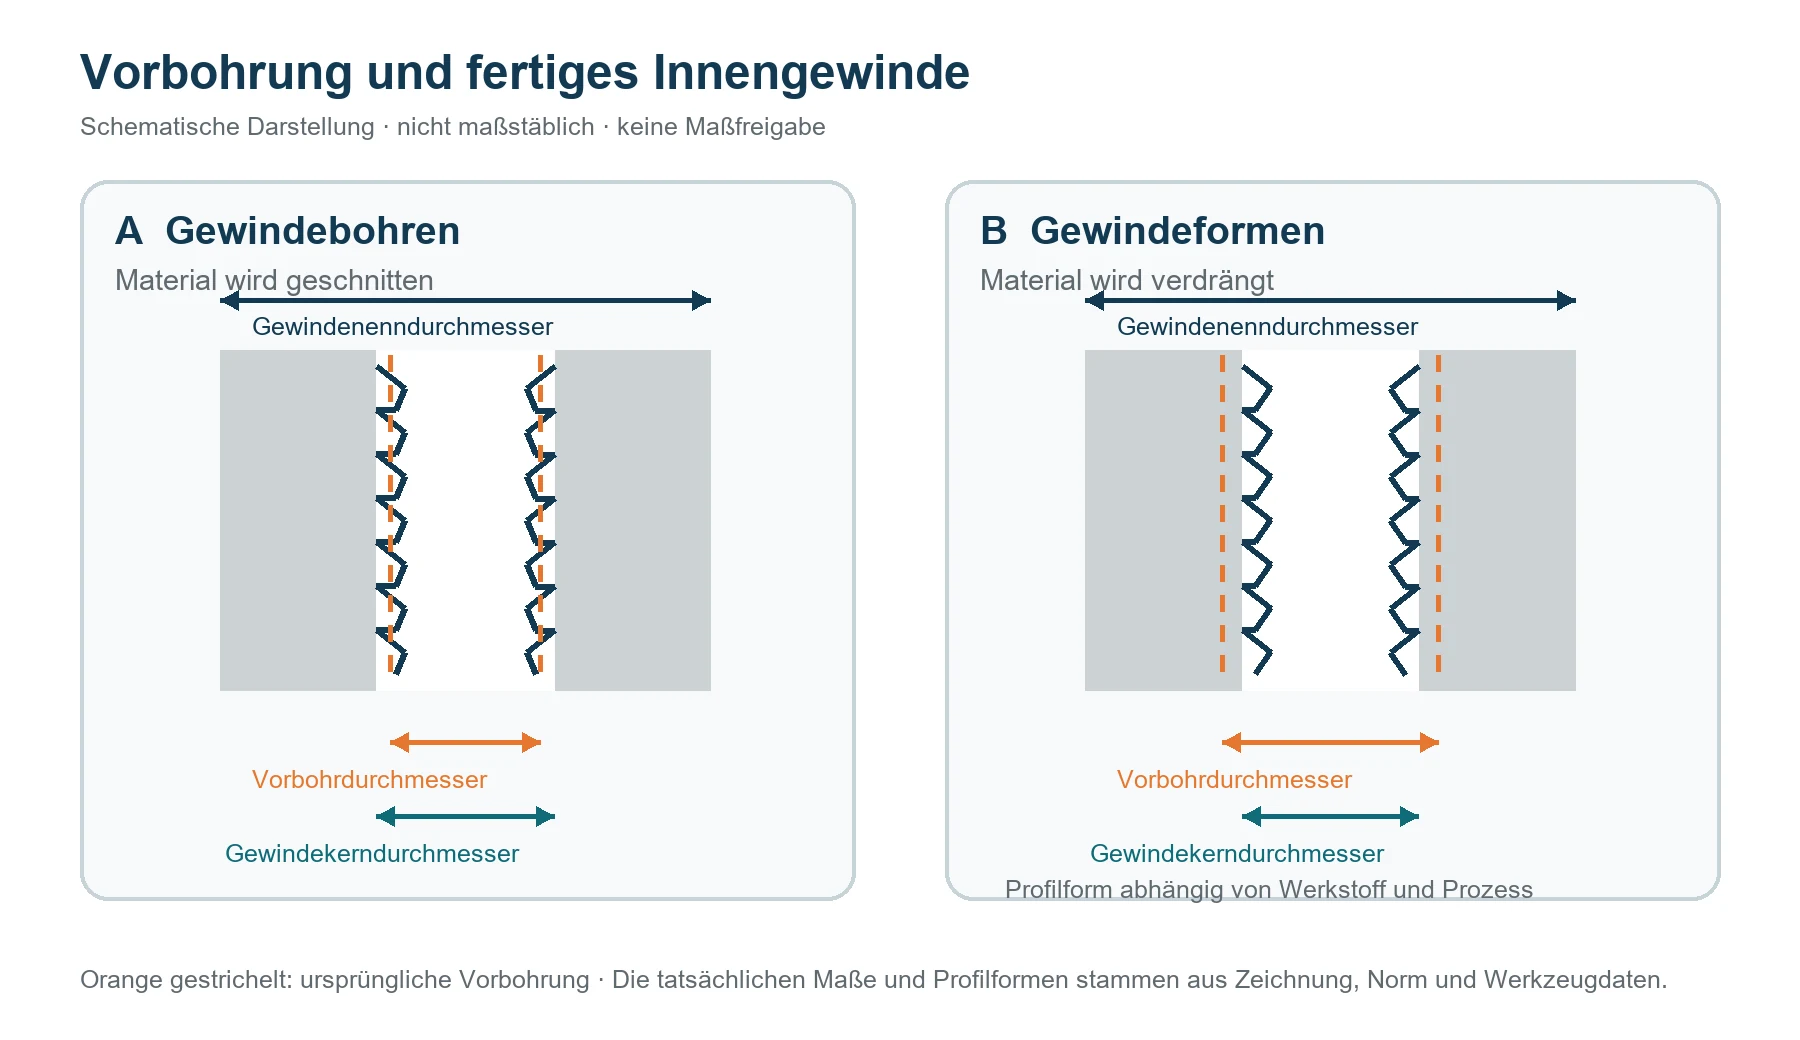
Abbildung 2: Vorbohrdurchmesser, Gewindekerndurchmesser und Gewindenenndurchmesser beim Gewindebohren und Gewindeformen. Schematische Darstellung ohne freigegebene Maße.
Vorbohrdurchmesser und fertigen Kerndurchmesser nicht verwechseln
| Größe | Bedeutung | Erforderlicher Nachweis |
|---|---|---|
| Bohrer-Nenndurchmesser | Bezeichnung des eingesetzten Bohrwerkzeugs | Werkzeugreferenz und Werkzeugzustand dokumentieren. |
| Istmaß der Vorbohrung | Tatsächlich erzeugter Durchmesser vor der Gewindebearbeitung | Messstellen, Einzelwerte, Bereich und Messverfahren festhalten. |
| Kerndurchmesser des fertigen Innengewindes | Merkmal nach dem Schneiden oder Formen | Nur nach der vorgesehenen Prüfregel beurteilen; nicht aus dem Bohrer-Nennmaß ableiten. |
Beim Formen entsteht der fertige Kerndurchmesser erst durch den Materialfluss. Daher kann selbst eine Vorbohrung innerhalb des vorgesehenen Fensters eine separate Prüfung des fertigen Profils nicht ersetzen. Bei Rundheitsfehlern oder Konizität kann außerdem das örtliche Materialvolumen von einem gemittelten Durchmesser abweichen.
Gühring weist beim Kernloch für Gewindeformer ausdrücklich darauf hin, dass der Vorbohrdurchmesser von Verformbarkeit, Werkstückgeometrie und gewünschter Tragtiefe abhängt. Das stützt die Verfahrensgrenze, ersetzt aber nicht die Daten der konkreten Werkzeugreferenz.
Welche Folgen haben zu kleine oder zu große Vorbohrungen?
| Verfahren | Vorbohrung zu klein: prüfen | Vorbohrung zu groß: prüfen |
|---|---|---|
| Gewindebohren | Schnittlast, Spanabfuhr, Werkzeugverschleiß, Synchronisation und tatsächliches Lochmaß | Kerndurchmesser, Profil und funktionale Gewindeprüfung |
| Gewindeformen | Überformung, Drehmoment, Wärme, Schmierung, Werkzeugzustand und Bruchrisiko | Profilfüllung, Kuppenausbildung, Kerndurchmesser und funktionale Gewindeprüfung |
Eine Beobachtung ist noch keine eindeutige Ursache. Ein erhöhtes Drehmoment kann beispielsweise auch mit Schmierung, Ausrichtung, Werkzeugzustand oder Materialschwankung zusammenhängen. Deshalb wird zuerst die Vorbohrung gemessen und erst danach eine einzelne Einflussgröße gezielt verändert.
Wenn Gewindeformen als Verfahren geeignet erscheint, finden Sie die Auswahlgrenzen und benötigten Anfragedaten unter Gewindeformer und Gewindefurcher auswählen. Ein Produktlink ersetzt nicht die Bestätigung der konkreten Formlochdaten.
Welche Herstellerdaten bestimmen das Maß?
Die belastbare Maßfestlegung stammt aus einer zum Verfahren, Gewinde, Werkzeug und Werkstoff passenden Datenquelle. Allgemeine Online-Tabellen können eine Plausibilitätskontrolle unterstützen, dürfen aber nicht mit der Tabelle einer konkreten Schneid- oder Formwerkzeugserie vermischt werden.
Die Tabelle muss zum Verfahren und Werkzeug passen
- Gewindesystem, Nenndurchmesser, Steigung und Toleranzklasse abgleichen.
- Sicherstellen, dass die Daten für Gewindebohren oder Gewindeformen gelten.
- Werkzeughersteller, Serie, vollständige Referenz und Dokumentversion erfassen.
- Werkstoffgruppe, Zustand, Lochart und alle Fußnoten lesen.
- Unterscheiden, ob ein Richtwert, ein empfohlener Zielwert oder ein zulässiger Bereich angegeben ist.
- Quelle mit Titel, Seite beziehungsweise URL, Ausgabestand und Abrufdatum dokumentieren.
- Widersprüche vor dem Versuch technisch klären; keine Mittelwerte aus inkompatiblen Tabellen bilden.
Tabellenwert nur als Vorprüfung verwenden
Für das spanende Gewindebohren nennt Gühring in der Übersicht Gewindebohrer – Wie vorbohren? beispielsweise 8,5 mm für M10 mit 1,50 mm Steigung. Für das Formen nennt die getrennte Gühring-Übersicht 9,25 mm. Diese öffentlich zugänglichen Beispiele zeigen, dass die Verfahren nicht mit demselben Vorbohrwert angesetzt werden. Sie sind keine HC-Maßfreigabe und ersetzen weder Toleranzklasse noch Werkzeugreferenz, Werkstoffgrenze oder Herstellerdatenblatt.
Das offizielle Walter Technische Kompendium Gewindebearbeitung 2024 beschreibt auf Seite C 76 unterschiedliche Ansätze für Gewindebohren und Gewindeformen und weist für das Formen auf engere Vorbohrtoleranzen hin. Die dort genannten Formeln und Toleranzen gelten innerhalb der dokumentierten Bedingungen; sie werden hier bewusst nicht als allgemeine HC-Empfehlung übernommen.
Empfehlungswert, zulässige Grenzen und Prozessziel trennen
| Datenebene | Frage | Dokumentation |
|---|---|---|
| Herstellerempfehlung | Welcher Wert oder Bereich wird für diese Werkzeugreferenz und Anwendung genannt? | Quelle, Version, Seite, Bedingungen und Einheit |
| Zulässige Vorbohrungsgrenzen | Welcher Istmaßbereich ist für den konkreten Versuch technisch freigegeben? | Mindestmaß, Höchstmaß, Messverfahren und Messstellen |
| Freigegebenes Prozessziel | Auf welchen Zielwert wird der reale Bohrprozess eingestellt? | Zielwert, beobachtete Streuung, Werkzeugstand und Freigabedatum |
Gibt der Hersteller nur einen empfohlenen Wert an, darf daraus nicht ohne Prüfung eine universelle Toleranz erzeugt werden. Ebenso ersetzt die Maßtoleranz des Bohrwerkzeugs nicht die am Werkstück erreichbare Bohrungstoleranz. Das Prozessziel wird so gewählt, dass die reale Streuung unter den freigegebenen Bedingungen innerhalb der zulässigen Grenzen bleibt.
Kernlochmaß und Toleranz dokumentieren
Ausfüllbare Vorlage. Die Vorlagen trennen Vorgabe, Quelle, Istwert und Freigabe. Das nachfolgende Lehrbeispiel ist keine HC-Versuchsfreigabe.
A Aufgabe und Datenquelle
| Feld | Eintrag |
|---|---|
| Bauteil / Zeichnungsrevision | |
| Gewindenorm / Ausgabe | |
| Gewindebezeichnung / Steigung | |
| Gewindetoleranz / Prüfzustand | |
| Nutzbare Gewindelänge / Lochart | |
| Werkstoff / Zustand / Charge | |
| Verfahren | □ Gewindebohren □ Gewindeformen |
| Werkzeughersteller / Serie / Referenz | |
| Datenquelle / Version / Seite |
B Maßentscheidung
| Merkmal | Gewindebohren | Gewindeformen |
|---|---|---|
| Empfohlener Vorbohrdurchmesser [Einheit] | ||
| Zulässiges Mindestmaß [Einheit] | ||
| Zulässiges Höchstmaß [Einheit] | ||
| Freigegebenes Prozessziel [Einheit] | ||
| Nutzbare zylindrische Bohrtiefe | ||
| Gesamttiefe bis Bohrerspitze | ||
| Eingangssenkung / Kantenanforderung | ||
| Messverfahren / Messstellen | ||
| Freigabe / Datum / Version |
Nur wenn beide Verfahren tatsächlich verglichen werden, sind beide Spalten auszufüllen. Die Werte stammen jeweils aus ihrer eigenen Werkzeug- und Prozessgrundlage.
C Istmaße und Ergebnis
| Prüffeld | Vorgabe oder Prüfmethode | Eintrag oder Ergebnis |
|---|---|---|
| Werkstück / Los / Probe | Kennzeichnung, Materialcharge, Zeichnungsstand | |
| Verfahren / Werkzeug | Gewindebohren oder -formen; Werkzeugreferenz und Zustand | |
| Vorbohrung: Einzelwerte | Messstelle, Tiefe, Messmittel, Reinigungszustand | |
| Vorbohrung: Bereich | Minimum, Maximum, Stichprobenumfang, Werkzeugstand | |
| Maschine / Aufnahme / Rundlauf | Maschine, Synchronisation, Aufnahme, Prüfzustand | |
| Schmierung / Zuführung | Medium, Konzentration soweit relevant, Zuführart | |
| Gewindeprüfung | Prüfmittel, Prüfanweisung und Annahmeregel | |
| Zusatzmerkmale | Nur nach Prüfplan: Kerndurchmesser, Profil, Oberfläche oder Funktion | |
| Ergebnis | □ Freigegeben □ Weitere Prüfung □ Nicht freigegeben | |
| Verantwortung / Datum | Prüfer, Freigabeumfang, Gültigkeitsbereich |
Für verschiedene Verfahren oder Werkzeugreferenzen wird Vorlage C jeweils separat geführt. Dadurch bleiben Istwerte, Prüfmethode und Freigabestatus eindeutig zugeordnet.
Lehrbeispiel für die Dokumentation
Rechen- und Dokumentationsbeispiel, keine HC-Versuchsfreigabe. Die öffentlichen Herstellerwerte zeigen nur, wo eine technische Klärung beginnt. Nicht bestätigte Felder bleiben offen; sie werden nicht durch Annahmen ersetzt.
| Prüffeld | Beispielhafter Eintrag | Status |
|---|---|---|
| Gewinde | M10 Regelgewinde, P = 1,50 mm; Toleranzklasse aus Zeichnung noch zu ergänzen | Unvollständige Vorgabe |
| Verfahren | Gewindeformen | Kandidat |
| Öffentliche Quelle | Gühring: Gewindeformer Kernloch; Abruf 18.10.2026 | Nachvollziehbar |
| Orientierungswert | 9,25 mm laut öffentlicher Gühring-Übersicht | Keine Serienfreigabe |
| Konkrete Werkzeugreferenz | Noch nicht festgelegt | Offen |
| Werkstoff / Zustand | Noch nicht eingetragen | Offen |
| Zulässiges Mindest- / Höchstmaß | Noch nicht aus Werkzeugdaten bestätigt | Offen |
| Gemessener Vorbohrungsbereich | Noch nicht gemessen | Offen |
| Gewindeprüfung | Prüfmittel und Annahmeregel noch festzulegen | Offen |
| Freigabe | Nicht freigegeben | Bauteilversuch ausstehend |
Bei widersprüchlichen oder fehlenden Angaben nicht improvisieren
| Situation | Vorgehen |
|---|---|
| Allgemeine Tabelle und Werkzeugdaten weichen ab | Verfahren, Gewinde, Werkstoff und Fußnoten vergleichen; Werkzeugdaten nicht mit Fremdwerten mitteln. |
| Gewinde-Nenngröße ist bekannt, Steigung fehlt | Vollständige Gewindedefinition beschaffen, bevor das Kernloch festgelegt wird. |
| Nur ein Empfehlungswert, kein Bereich | Zulässige Grenzen beim Hersteller oder in der technischen Prüfung bestätigen. |
| Istmaß der Vorbohrung liegt außerhalb des Fensters | Bohrprozess, Werkzeug, Rundlauf und Messung prüfen; nicht ungeprüft weitergewinden. |
| Materialzustand, Werkzeugserie oder Verfahren ändert sich | Kernlochentscheidung und Freigabe erneut durchführen. |
Wenn die Vorbohrung selbst nicht stabil hergestellt wird, beginnt die Korrektur beim CNC-Bohrer nach Werkstoff, Tiefe und Kühlung. Aufnahme, Synchronisation und Längenausgleich werden anschließend mit einem passenden Gewindebohrerhalter oder Gewindeschneidfutter abgeglichen.
Wie wird das fertige Gewinde geprüft?
Die Freigabe besteht aus zwei getrennten Nachweisen: Zuerst wird die Vorbohrung vor der Gewindebearbeitung geprüft. Danach wird das fertige Gewinde nach Zeichnung, Norm und Prüfplan beurteilt. Ein korrektes Kernloch ist eine Prozessvoraussetzung, aber noch kein alleiniger Nachweis für ein funktionsfähiges Gewinde.
Die Vorbohrung vor der Gewindebearbeitung messen
- Durchmesser an den festgelegten Messstellen und Tiefen
- Streuung über die geplante Stichprobe und den Werkzeugnutzungsstand
- Konizität, Rundheit oder örtliche Abweichung, soweit für den Prozess relevant
- Eingangssenkung, Grat, Restspäne und nutzbare zylindrische Tiefe
- Eignung und Rückführbarkeit des Messmittels für Durchmesser, Tiefe und Toleranz
Die Messung wird nicht auf den Bohrer-Nenndurchmesser reduziert. Bei kleinen oder tiefen Bohrungen muss die Messstrategie zeigen, welchen Bereich des Lochs sie tatsächlich erfasst.
Lehrenprüfung und ergänzende Prüfmerkmale unterscheiden
| Prüfung | Aussage | Grenze |
|---|---|---|
| Gut-/Ausschusslehre | Funktionsbezogene Prüfung nach der anzuwendenden Lehren- und Gewinderegel | Belegt nicht automatisch jedes Einzelmaß oder die Belastbarkeit der Verbindung. |
| Kerndurchmesser | Kontrolle des fertigen Innengewinde-Kerndurchmessers | Messverfahren und Grenzwerte müssen zum Verfahren und Prüfplan passen. |
| Profil / Kuppenausbildung | Beurteilung der tatsächlichen Profilbildung, besonders beim Formen | Visuelle Bewertung allein ersetzt keine vereinbarte Prüfmethode. |
| Oberfläche / Rissprüfung | Zusätzlicher Nachweis bei entsprechendem Werkstoff- oder Funktionsrisiko | Nur anwenden und bewerten, wenn Anforderung und Methode festgelegt sind. |
| Funktions- oder Belastungsprüfung | Bestätigung einer konkreten Bauteilfunktion | Nicht aus einer bestandenen Gewindelehre ableiten. |
ISO 1502:1996 beschreibt Herstellung und Anwendung von Lehren für metrische ISO-Gewinde sowie die Unterscheidung zwischen Gewinden innerhalb und außerhalb der Größenlimits. Der frei zugängliche Normüberblick belegt diesen Geltungsbereich, nicht jede konkrete betriebliche Prüfanweisung. Messmittel und Annahmeregel müssen deshalb zur Zeichnung, Gewindenorm und Qualitätsplanung passen.
Das Ergebnis am realen Bauteil bestätigen
1. Zeichnungsrevision, Gewinde, Materialcharge und Verfahren fixieren.
2. Vorbohrung reinigen, messen und Einzelwerte dokumentieren.
3. Werkzeugreferenz, Werkzeugzustand, Maschine, Aufnahme und Schmierung erfassen.
4. Gewinde unter dokumentierten Ausgangsbedingungen herstellen.
5. Fertiges Gewinde nach Prüfplan prüfen und Abweichungen einem konkreten Merkmal zuordnen.
6. Bei einer Änderung am Kernloch die vorherigen und neuen Istwerte sowie gekoppelte Prozessänderungen festhalten.
7. Wiederholbarkeit über die festgelegte Stichprobe und den relevanten Werkzeugstand bewerten.
8. Freigegebenes Prozessfenster, Grenzen und erneute Prüftrigger in die Arbeitsunterlage übernehmen.
Ein einzelnes Gutteil bestätigt weder die gesamte Streuung noch die Werkzeugstandzeit. Die Stichprobe und Freigaberegel werden nach Bauteilrisiko, Losgröße und Qualitätsplanung festgelegt.
Wann muss die Kernlochentscheidung erneut geprüft werden?
- Gewindesystem, Steigung, Toleranzklasse oder nutzbare Gewindelänge ändert sich
- Wechsel zwischen Gewindebohren und Gewindeformen
- neuer Werkzeughersteller, neue Serie, neue Geometrie oder geänderte Beschichtung
- anderer Werkstoffzustand, andere Wärmebehandlung oder relevante Chargenabweichung
- Änderung an Vorbohrwerkzeug, Maschine, Aufnahme, Rundlauf oder Schmierung
- sichtbare Verschiebung der Vorbohrungsstreuung, des Drehmoments oder der Gewindeprüfung
Häufige Fragen
Welche Angaben fehlen für eine belastbare Auswahl?
Benötigt werden vollständige Gewindebezeichnung und Steigung, Toleranzklasse, nutzbare Gewindelänge, Lochart, Werkstoff und Zustand, das vorgesehene Verfahren, die konkrete Werkzeugreferenz, Herstellerdaten zum Kern- oder Formloch, tatsächliche Vorbohrungswerte sowie die Prüfvorgaben für das fertige Gewinde. Fehlt die Werkzeugreferenz, kann nur ein Kandidat vorbereitet, aber kein Maß für die Serie freigegeben werden.
Wann gilt die Empfehlung nicht?
Sie gilt nicht unverändert, wenn Gewindesystem, Steigung, Materialzustand, Werkzeugserie, Schneid- oder Formverfahren, Wärmebehandlung, Schmierung oder Prüfzustand verändert werden. Auch Werte für metrische zylindrische Gewinde dürfen nicht ohne eigene Grundlage auf Rohrgewinde, Kegelgewinde, Gewindeeinsätze oder Sonderprofile übertragen werden.
Wie wird das Ergebnis an meinem Bauteil bestätigt?
Zuerst wird die reale Vorbohrung am festgelegten Messort geprüft. Danach wird mit der konkreten Werkzeugreferenz unter dokumentierten Maschinen- und Schmierbedingungen gefertigt. Das Gewinde wird mit den im Prüfplan vorgesehenen Lehren und Zusatzprüfungen bewertet. Freigegeben wird nur der nachgewiesene Bereich aus Material, Werkzeug, Vorbohrung und Prozesszustand.
Welche Daten braucht HC für die Vorauswahl?
| Datenblock | Benötigte Angaben |
|---|---|
| Zeichnung | Bauteil, Revision, Gewinde, Steigung, Toleranz, nutzbare Länge und Prüfzustand |
| Werkstoff | Werkstoffbezeichnung, Zustand, Härte soweit relevant, Wärme- oder Oberflächenbehandlung |
| Verfahren | Gewindebohren oder Gewindeformen; Sackloch oder Durchgangsloch |
| Werkzeuge | Vorbohrwerkzeug, Gewindewerkzeug, Hersteller, Serie, Referenz und Nutzungszustand |
| Kernloch | Herstellerempfehlung, freigegebene Grenzen, aktuelle Istwerte, Messmethode und Tiefe |
| Maschine | Maschine, Steuerung, Synchronisation, Aufnahme, Rundlauf und Schmierung |
| Qualität und Menge | Prüfmittel, Fehlerbild, Stichprobe, Losgröße und Jahresbedarf |
Nächster Schritt. Senden Sie zunächst die Zeichnung, den Werkstoff und die vollständige Gewindebezeichnung. Falls vorhanden, ergänzen Sie Werkzeugdaten, bisherige Kernlochmaße und Prüfanforderungen. Zeichnung zur Werkzeugauswahl senden. Fehlende Prozessdaten können anschließend gezielt ergänzt werden.
Quellen und Anwendungsgrenzen
- Gühring: Gewindeformer Kernloch — Grundprinzip, größerer Formlochdurchmesser und Einfluss von Werkstoff, Geometrie und Tragtiefe.
- Gühring: Gewindebohrer – Wie vorbohren? — Einordnung der Vorbohrung für das spanende Gewindebohren.
- Walter: Technisches Kompendium Gewindebearbeitung 2024, Seite C 76 — Kernlochtiefe, Orientierungsformeln und Hinweise zur engeren Vorbohrtoleranz beim Formen.
- ISO 1502:1996 — Geltungsbereich von Lehren und Lehrenprüfung für metrische ISO-Gewinde; Ausgabe vor Anwendung prüfen.