
Aluminiumfräser unbeschichtet oder DLC-beschichtet
Inhaltlich verantwortlich: Kevin Zeng, Leiter Operations · Fachliche Prüfung: Jiack Liu, Leiter Technik · Stand: 20. Oktober 2026
Unbeschichtet bleibt sinnvoll, wenn Qualität und Standmenge erreicht werden. DLC ist ein Vergleichskandidat, wenn Anhaftungen trotz passender Geometrie, Schmierung und Spanabfuhr begrenzen.
Inhalt anzeigen
Wie unterscheiden sich Politur und Beschichtung?Welche Legierung und Schmierung liegen vor?Welche Grenzen gelten für die Ausführung?Wie wird ein fairer Vergleich durchgeführt?Welche Ausführung passt zu Ihrer Ausgangslage?Welche Angaben gehören in die Werkzeuganfrage?HC-Werkzeugauswahl auf Basis Ihrer ZeichnungHäufige Fragen zu unbeschichteten und DLC-beschichteten AluminiumfräsernQuellen und weiterführende InformationenKurzantwort
Ein unbeschichteter Aluminiumfräser ist eine sinnvolle Wahl, wenn er die geforderte Maßhaltigkeit, Oberfläche und Standmenge im vorhandenen Prozess zuverlässig erreicht. Eine für die Anwendung geeignete DLC-Ausführung kommt als Vergleichskandidat infrage, wenn Materialanhaftungen die Bearbeitung begrenzen. Ob sich der Wechsel lohnt, entscheidet sich jedoch am Bauteil – unter dokumentierten Bedingungen.
Dabei gilt: Politur und Beschichtung sind keine Gegensätze. Ein Aluminiumfräser kann polierte Spannuten besitzen und zusätzlich DLC-beschichtet sein. Umgekehrt bedeutet „unbeschichtet“ nicht automatisch „poliert“. Hersteller wie Hoffmann und Mitsubishi führen entsprechende Kombinationen beziehungsweise beschichtete und unbeschichtete Ausführungen innerhalb ihrer Aluminiumfräser-Programme. www.hoffmann-group.com
Dieser Vergleich behandelt die Oberflächenausführung von VHM-Aluminiumfräsern. Die Auswahl der Zähnezahl, der Werkzeuglänge und der Bearbeitungsstrategie muss dazu passen, wird aber nicht durch die Beschichtungsentscheidung ersetzt.
So grenzen Sie die Auswahl ein:
- Werkstoff klären: Welche Aluminiumlegierung und welcher Zustand werden bearbeitet?
- Begrenzung erkennen: Geht es um Anhaftungen, Verschleiß, Spänestau, Ausbrüche oder eine nicht erreichte Bauteilqualität?
- Prozess prüfen: Erreichen Schmierung und Spanabfuhr die kritische Bearbeitungsstelle?
- Ausführungen vergleichen: Sind Geometrie, Schneidkante und Oberflächenbehandlung bekannt?
- Entscheidung absichern: Bestehendes Werkzeug beibehalten, Prozess korrigieren oder einen dokumentierten Vergleich durchführen.
Wie unterscheiden sich Politur und Beschichtung?
Politur und DLC-Beschichtung schließen sich nicht aus. Entscheidend ist die dokumentierte Ausführung des fertigen Werkzeugs.
Unbeschichtet beschreibt den Beschichtungszustand
Bei einem unbeschichteten Fräser fehlt die zusätzliche Beschichtung. Die Bezeichnung sagt jedoch nicht, wie die Spannuten und Schneidflächen bearbeitet wurden.
Für einen belastbaren Vergleich reicht deshalb die Angabe „blank“ oder „unbeschichtet“ nicht aus. Fragen Sie zusätzlich, welche Flächen geschliffen, geglättet oder poliert sind und wie die Schneidkante präpariert wurde.
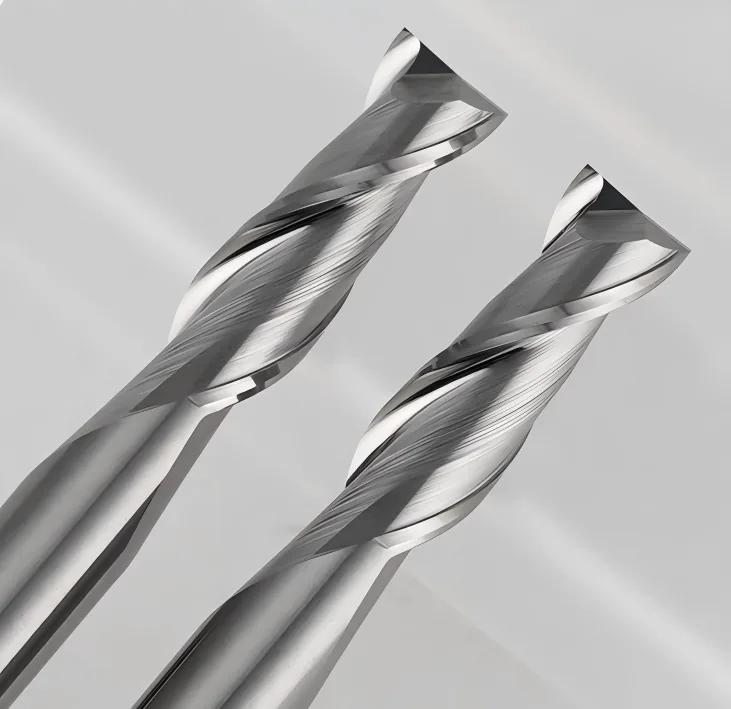
Auch ein glänzendes Produktfoto liefert keinen Nachweis für eine bestimmte Oberflächenrauheit. Ebenso lässt sich eine Beschichtung nicht allein anhand ihrer Farbe sicher bestimmen.
Poliert beschreibt die Behandlung bestimmter Flächen
Eine Politur betrifft eine definierte Werkzeugoberfläche. Bei Aluminiumfräsern sind insbesondere die Spannuten beziehungsweise Spanflächen relevant. Die Angabe „polierte Spannuten“ bedeutet nicht, dass sämtliche Werkzeugflächen oder die Schneidkante auf dieselbe Weise behandelt wurden.
Hoffmann beschreibt bei GARANT Master Alu polierte Spanräume zusammen mit DLC-Ausführungen. Auch Mitsubishi nennt bei ALIMASTER polierte Spannuten und DLC-beschichtete Varianten. Die praktische Auswahl lautet daher nicht „Politur oder DLC“, sondern: Welche Kombination aus Geometrie, Oberflächenzustand und Beschichtung passt zur Bearbeitung? www.hoffmann-group.com
| Angabe | Was sie beschreibt | Was zusätzlich zu klären ist |
|---|---|---|
| Unbeschichtet | Werkzeug ohne zusätzliche Beschichtung | Zustand von Spannuten, Spanflächen und Schneidkante |
| Polierte Spannuten | Oberflächenbearbeitung der benannten Bereiche | Lage, Ausführung und Zustand am fertigen Werkzeug |
| DLC-beschichtet | Eine Beschichtung aus der DLC-Familie | Konkretes Schichtsystem, Anwendung und Schneidkantenpräparation |
| Poliert und DLC-beschichtet | Kombination von Oberflächenbearbeitung und Beschichtung | Bearbeitungsfolge und Eigenschaften des fertigen Werkzeugs |
DLC ist keine vollständige Werkzeugspezifikation
DLC steht für diamond-like carbon. Die Bezeichnung allein legt weder die genaue Schichtausführung noch die Eignung für Ihre Aluminiumlegierung fest.
Dass konkrete Schichtsysteme unterschiedlich ausgelegt werden, zeigt beispielsweise BALINIT MAYURA von Oerlikon Balzers. Der Hersteller beschreibt diese kohlenstoffbasierte Beschichtung für die Bearbeitung von Nichteisenwerkstoffen und hebt eine glatte Oberfläche sowie eine dünne Schicht zur Erhaltung scharfer Schneidkanten hervor. Das sind Angaben zu diesem System – keine universellen Eigenschaften oder Leistungsnachweise für jedes DLC-Werkzeug. Oerlikon Balzers
Für die Auswahl benötigen Sie die Zuordnung zwischen Beschichtung, Werkzeugsubstrat, Schneidkante und Einsatzbedingungen. DLC, eine CVD-Diamantbeschichtung und ein PKD-Werkzeug dürfen dabei nicht gleichgesetzt werden.
Welche Legierung und Schmierung liegen vor?
Die Werkstoffbezeichnung muss genauer sein als „Aluminium“
Dokumentieren Sie die vollständige Legierungsbezeichnung und den Werkstoffzustand. Unterscheiden Sie außerdem zwischen Knet- und Gusswerkstoff und halten Sie bekannte Angaben zum Siliziumgehalt fest.
Sandvik Coromant weist in seinen Hinweisen zum Fräsen von Nichteisenwerkstoffen darauf hin, dass sich die Zerspanbarkeit mit dem Siliziumgehalt verändert. Für die dort beschriebene Aluminiumgruppe nennt der Hersteller Aufbauschneiden und Materialverschmierungen als relevante Ursachen für Grat- und Oberflächenprobleme. Daraus folgt jedoch keine allgemeine DLC-Empfehlung für sämtliche Aluminiumlegierungen. sandvik.coromant.com
Für Ihre Auswahl ist zunächst entscheidend, was den Prozess tatsächlich begrenzt: Materialanhaftung, abrasiver Verschleiß, Schneidenausbrüche oder ein anderes Problem.
Anhaftungen und Verschleiß getrennt beurteilen
Eine schlechte Oberfläche allein beweist noch keine Aufbauschneide. Prüfen Sie deshalb den zeitlichen Verlauf und das Schneidenbild:
- Ist bereits das erste Bauteil auffällig oder verschlechtert sich das Ergebnis erst später?
- Sind Anhaftungen an der Schneide erkennbar?
- Liegen zusätzlich Ausbrüche oder verschlissene Bereiche vor?
- Treten die Fehler an allen Flächen oder nur an bestimmten Bahnbereichen auf?
- Stimmen die Beobachtungen mit Veränderungen bei Maß, Oberfläche oder Grat überein?
Fotografieren Sie das Werkzeug möglichst immer aus derselben Richtung und mit vergleichbarer Vergrößerung. Ordnen Sie jede Aufnahme dem Werkzeug, der bearbeiteten Menge und der betreffenden Operation zu.
DLC wird erst dann zu einem begründeten Prüfkandidaten, wenn die beobachtete Begrenzung zur vorgesehenen Anwendung des konkreten Werkzeugs passt. Es ersetzt keine Ursachenprüfung.
Schmierung und Spanabfuhr gehören zur Auswahl
Die Angabe „mit Kühlung“ reicht für einen Vergleich nicht aus. Wichtig ist, welches Medium verwendet wird, wo es austritt und ob es die kritische Schnittzone während der gesamten Bearbeitung erreicht.
Bei Taschen und Nuten sollten Sie zusätzlich beobachten, wohin die Späne gelangen. Eine gute Oberfläche hängt nicht nur vom Zustand der Schneide ab, sondern auch davon, ob bereits erzeugte Späne erneut in den Eingriff geraten. Sandvik betont für die Aluminiumzerspanung die Bedeutung von Spanbildung und Spanabfuhr zur Vermeidung von Kratzspuren. sandvik.coromant.com
Unterscheiden Sie Nassbearbeitung, Minimalmengenschmierung und reine Luftzufuhr. Luft kann beim Abtransport von Spänen helfen, ist aber keine gleichbedeutende Angabe für Schmierung.
Aus einer DLC-Beschichtung folgt auch keine automatische Freigabe für Trockenbearbeitung. Maßgeblich sind die Hinweise zum konkreten Werkzeug, das eingesetzte Medium und die tatsächliche Bearbeitung. Ändern Sie beim ersten Vergleich nicht gleichzeitig die Beschichtung und das gesamte Schmierkonzept, wenn Sie deren Einflüsse auseinanderhalten möchten.
Wann bleibt unbeschichtet sinnvoll?
Behalten Sie die vorhandene unbeschichtete Ausführung als Referenz, wenn sie Ihre Qualitäts- und Produktionsziele erreicht. Ein Wechsel braucht einen nachvollziehbaren Anlass, etwa häufige qualitätsbedingte Werkzeugwechsel, wiederkehrende Anhaftungen oder einen wirtschaftlich relevanten Prozessengpass.
Wenn Anhaftungen trotz geprüfter Schmierung und Spanabfuhr bestehen bleiben, kann eine passende DLC-Ausführung in einen Vergleich aufgenommen werden. Bei überwiegend abrasivem Verschleiß oder Schneidenausbrüchen muss dagegen zunächst geklärt werden, ob die betrachteten Werkzeuge überhaupt die richtigen Kandidaten sind.
Sobald Werkstoff, Bearbeitung und Schmierung feststehen, können Sie die Aluminiumfräser nach Bearbeitungsaufgabe und Spezifikation auswählen. Die konkrete Oberflächenausführung sollte anschließend zur ausgewählten Referenz bestätigt werden.
Nächster Schritt: Erst die tatsächliche Prozessbegrenzung bestätigen, dann entscheiden, ob eine DLC-Ausführung überhaupt verglichen werden soll.
Welche Grenzen gelten für die Ausführung?
Eine Beschichtung ersetzt keine passende Geometrie
Ein beschichteter Fräser bleibt an seine Geometrie und den vorgesehenen Einsatz gebunden. Wird eine Tasche durch Späne blockiert oder arbeitet das Werkzeug mit einer ungünstigen Auskragung, ist die Beschichtung allein keine ausreichende Korrekturmaßnahme.
Gehen Sie bei solchen Problemen in einer nachvollziehbaren Reihenfolge vor:
- Fehlerstelle und Zeitpunkt in der Bearbeitung zuordnen.
- Werkzeug auf Anhaftungen, Verschleiß und Ausbrüche prüfen.
- Aufnahme, Auskragung und montierten Rundlauf kontrollieren.
- Eingriff, Restmaterial und Spanabfuhr an der Fehlerstelle untersuchen.
- Eine begründete Änderung vornehmen und deren Wirkung dokumentieren.
Die Zähnezahl gehört zu den Vergleichsbedingungen. Wenn beim Wechsel auf DLC zugleich eine andere Zähnezahl, ein anderer Drall oder eine andere Spannutgeometrie gewählt wird, vergleichen Sie komplette Werkzeugausführungen. Ein Ergebnis lässt sich dann nicht ausschließlich der Beschichtung zuschreiben.
Abrasive Werkstoffe und besondere Eingriffe gesondert bewerten
Bei deutlich abrasiven Legierungen, Gussoberflächen, Einschlüssen oder wechselnden Eingriffsbedingungen genügt eine Auswahl nach dem Kriterium „weniger Anhaftung“ nicht.
Prüfen Sie dann, ob der Verschleißmechanismus eine andere Werkzeugausführung oder eine erweiterte Auswahl an Schneidstoffen erfordert. Die Entscheidung darf nicht auf eine pauschale Regel wie „Gussaluminium immer mit DLC“ reduziert werden.
Ebenso kann eine gute Erfahrung aus einer offenen Kontur nicht ungeprüft auf eine tiefe, geschlossene Tasche übertragen werden. Zugänglichkeit, Spanweg und Werkzeugreichweite müssen erneut betrachtet werden.
Das fertige Werkzeug ist die Vergleichsbasis
Vergleichen Sie die tatsächlich gelieferte Ausführung: Schneidendurchmesser, Schneidkante, Eckengeometrie, Beschichtungszustand und Oberflächenbehandlung.
Das ist besonders relevant, wenn kleine Konturen oder enge Maßanforderungen bearbeitet werden. Eine nominell identische Werkzeugbezeichnung ersetzt keine Prüfung der konkreten Referenz und ihrer Zeichnung.
Auch Nachschliff und Wiederbeschichtung sind gesonderte Fragen. Klären Sie vor der Kostenbewertung, ob diese Leistungen für das ausgewählte Werkzeug angeboten werden, welche Geometrie danach vorliegt und wie das Werkzeug erneut freigegeben wird. Ein nachgeschliffenes Werkzeug sollte nicht ohne Prüfung mit einem neuen Werkzeug gleichgesetzt werden.
Nächster Schritt: Spänestau, Rattern und Schneidenausbrüche zuerst über Eingriff, Werkzeugaufbau und Spanabfuhr untersuchen; ein Beschichtungswechsel ist dafür keine alleinige Lösung.
Wie wird ein fairer Vergleich durchgeführt?
Zuerst das Vergleichsziel festlegen
Es gibt zwei unterschiedliche Fragen:
„Welchen Einfluss hat die Beschichtung?“ Hier sollten Substrat, Geometrie, Schneidkantenpräparation, Politur und Prozessbedingungen möglichst gut übereinstimmen. Unvermeidbare Unterschiede müssen dokumentiert werden. Nur so lässt sich beurteilen, wie weit eine Aussage über den Beschichtungseinfluss überhaupt möglich ist.
„Welche Werkzeuglösung ist für unsere Produktion wirtschaftlicher?“ Hier dürfen die Kandidaten mit ihren jeweils geeigneten und freigegebenen Bedingungen arbeiten. Gleich bleiben müssen die Bauteilaufgabe, die Qualitätsanforderungen und die Bewertungsgrundlage. Das Ergebnis beschreibt die gesamte Lösung, nicht den isolierten Beitrag der DLC-Schicht.
Identische Schnittwerte sind deshalb nicht in jedem Vergleich automatisch fair. Unterschiedliche Schnittwerte erlauben umgekehrt keine eindeutige Aussage über die Beschichtung allein.
Bedingungen und Wechselkriterien vor dem Start festhalten
Legen Sie vor dem Versuch fest:
- Materialcharge und Werkstoffzustand;
- Bearbeitungsmerkmal, Ausgangsgeometrie und Aufmaß;
- Werkzeugreferenz und Werkzeugzustand;
- Maschine, Aufnahme, Auskragung und Rundlauf;
- Schnittgeschwindigkeit, Zahnvorschub, axiale und radiale Zustellung;
- Eintritt, Werkzeugweg und Restmaterialbearbeitung;
- Kühl- oder Schmiermedium und Zuführung;
- Messstellen, Messverfahren und Prüfintervalle;
- Wechsel- und Abbruchkriterien.
Definieren Sie außerdem, wann ein Werkzeug als nicht mehr verwendbar gilt. Das kann beispielsweise das Erreichen einer vereinbarten Qualitätsgrenze sein. Vergleichen Sie nicht ein Werkzeug bis zum ersten Oberflächenfehler mit einem anderen bis zum Bruch.
Bei erkennbaren Ausbrüchen, nicht beherrschtem Spänestau oder überschrittenen Qualitätsgrenzen wird der Versuch nach den festgelegten Kriterien unterbrochen. Ein Weiterfahren liefert dann keinen brauchbaren Nachweis für einen wirtschaftlich nutzbaren Prozess.
Beispiel: Anhaftungen beim Fräsen einer Aluminiumtasche
Beispielhafter Prüfablauf – keine HC-Messdaten.
Eine Werkstatt bearbeitet Taschen in einem Aluminiumbauteil mit dokumentierter Legierung und bekanntem Zustand. Ein unbeschichteter VHM-Fräser erzeugt zunächst akzeptable Flächen. Später treten Anhaftungen an der Schneide und auffällige Bereiche an der Taschenwand auf.
Zunächst werden die betroffenen Flächen und das Schneidenbild dokumentiert. Anschließend prüft die Werkstatt die Schmierstoffzufuhr bis in die Tasche, den Spanabtransport und den Werkzeugweg an den auffälligen Stellen.
Zeigt sich dabei eine unzureichende Versorgung, wird diese korrigiert und die unbeschichtete Ausführung erneut bewertet. Damit entsteht eine brauchbare Referenz. Der ursprüngliche, fehlerhafte Prozess wäre kein sinnvoller Maßstab für einen Beschichtungsvergleich.
Bleiben Anhaftungen die Begrenzung, wird eine für die Legierung und Schmierung geeignete DLC-Ausführung ergänzt. Die Werkstatt vergleicht beide Kandidaten anhand derselben Bauteilmerkmale und dokumentiert alle Werkzeug- oder Parameterunterschiede.
Das Ergebnis kann zu verschiedenen Entscheidungen führen:
- Die unbeschichtete Ausführung erreicht nach der Prozesskorrektur das Ziel und bleibt im Einsatz.
- Die DLC-Ausführung zeigt einen nachvollziehbaren Vorteil und wird in einem erweiterten Versuch geprüft.
- Beide Ausführungen verfehlen das Ziel; Geometrie, Strategie oder Werkzeugkonzept müssen erneut untersucht werden.
Vergleichsprotokoll für das eigene Bauteil
Leere Vergleichsvorlage – keine HC-Messdaten. Die folgende Tabelle dient dazu, Bedingungen und Ergebnisse am eigenen Bauteil nachvollziehbar gegenüberzustellen.
| Prüffeld | A: unbeschichtet | B: DLC-beschichtet |
|---|---|---|
| Werkzeugreferenz und Zustand | Eintragen | Eintragen |
| Geometrie, Politur und Schneidkante | Eintragen | Eintragen |
| Legierung, Zustand und Charge | Eintragen | Eintragen |
| Maschine, Aufnahme und Auskragung | Eintragen | Eintragen |
| Schnittdaten und Werkzeugweg | Eintragen | Eintragen |
| Schmierung und Spanabfuhr | Eintragen | Eintragen |
| Anhaftungen und Schneidenzustand | Beobachtung und Bild-ID | Beobachtung und Bild-ID |
| Maß, Oberfläche und Grat | Messergebnis und Prüfzeitpunkt | Messergebnis und Prüfzeitpunkt |
| Gutteile bis zum Wechselkriterium | Eintragen | Eintragen |
| Zykluszeit und Wechselaufwand | Eintragen | Eintragen |
| Abweichungen und Entscheidung | Eintragen | Eintragen |
Die Anzahl der Werkzeuge, Wiederholungen und Bauteile wird entsprechend Prozessschwankung und Produktionsrisiko festgelegt. Ein einzelner erfolgreicher Lauf belegt noch keine dauerhaft reproduzierbare Verbesserung.
Kosten je Gutteil statt Werkzeugpreis allein
Für die wirtschaftliche Bewertung zählt, welche Kosten bis zum akzeptierten Bauteil entstehen. Berücksichtigen Sie den Werkzeugverbrauch, die normale Bearbeitungszeit, tatsächliche Wechselstillstände sowie zusätzliche Prüf-, Nacharbeits- oder Ausschusskosten.
Trennen Sie einmalige Umstellungskosten von laufenden Produktionskosten. Eine Programmanpassung oder ein Erstversuch fällt anders an als ein wiederkehrender Werkzeugwechsel. Bereits im Maschinenstundensatz enthaltene Kosten dürfen nicht nochmals angesetzt werden.
Wählen Sie für beide Kandidaten denselben Nenner: Gutteile nach denselben Abnahmekriterien. Eine höhere bearbeitete Stückzahl ist kein Vorteil, wenn ein Teil davon nicht verwendbar ist.
Bis die neue Ausführung freigegeben ist, bleiben die dokumentierte Referenz und eine Rückkehrmöglichkeit zum bisherigen Prozess erhalten.
Nächster Schritt: Vor dem Versuch festlegen, ob der isolierte Beschichtungseinfluss oder die wirtschaftlichere Gesamtlösung verglichen wird.
Welche Ausführung passt zu Ihrer Ausgangslage?
Die folgende Übersicht ist eine Auswahlhilfe, kein Leistungsversprechen für einen bestimmten Fräser.
| Ausgangslage | Sinnvoller nächster Schritt | Bedingung für die Entscheidung |
|---|---|---|
| Unbeschichteter Fräser erfüllt Qualität und Produktionsziel | Bestehende Ausführung beibehalten | Referenzdaten und Wechselkriterium dokumentieren |
| Anhaftungen begrenzen wiederholt die Bearbeitung | Passende DLC-Ausführung vergleichen | Schmierung, Spanabfuhr und Schneidkante zuvor prüfen |
| Schmierstoff darf nur eingeschränkt eingesetzt werden | Zulässige Ausführungen und Versorgung klären | Keine Trockenfreigabe allein aus „DLC“ ableiten |
| Abrasiver Verschleiß steht im Vordergrund | Werkstoff und Werkzeugkonzept neu bewerten | Nicht ausschließlich nach Antihaftwirkung auswählen |
| Spänestau, Rattern oder Ausbrüche bestimmen den Prozess | Ursache im Eingriff und Werkzeugaufbau untersuchen | Beschichtungswechsel nicht als alleinige Lösung behandeln |
| Legierung oder Schichtsystem sind unbekannt | Unterlagen ergänzen | Noch keine belastbare Ausführungsempfehlung möglich |
Welche Angaben gehören in die Werkzeuganfrage?
Eine verwertbare Anfrage verbindet das Werkzeug mit seiner Aufgabe. Bereiten Sie dafür folgende Informationen vor:
- Werkstoff: vollständige Legierung, Zustand und gegebenenfalls bekannte Angaben zum Siliziumgehalt.
- Bauteil: Zeichnungsstand, Tasche, Nut oder Kontur sowie Maß-, Oberflächen- und Gratvorgaben.
- Werkzeug: aktueller Hersteller und Referenz, Schneidendurchmesser, Schneidenlänge, Gesamtlänge, Schaft und Eckenform.
- Oberflächenausführung: unbeschichtet oder beschichtet, bekannte Politurangaben und konkreter Beschichtungsname.
- Prozess: Maschine, Aufnahme, Auskragung, Schnittdaten, Werkzeugweg und Schmierstoffzufuhr.
- Begrenzung: Fehlerbild, Zeitpunkt des Auftretens, Fotos und bisheriges Wechselkriterium.
- Bedarf: Versuchsumfang, Losgröße beziehungsweise wiederkehrende Menge und vorgesehene Abnahme.
Fehlende Angaben sollten als unbekannt gekennzeichnet werden. Eine vermutete Legierung oder Beschichtung kann die Vorauswahl in die falsche Richtung lenken.
HC-Werkzeugauswahl auf Basis Ihrer Zeichnung
Die HC-Auswahlübersicht für CNC-Fräser hilft bei der Einordnung von Bearbeitungsaufgabe und Werkzeugform. Für Aluminium werden anschließend Geometrie, Reichweite, Spanraum, Politur und Kühlung auf den konkreten Einsatz bezogen.
Ob eine unbeschichtete oder DLC-beschichtete Ausführung für die ausgewählte Referenz verfügbar und geeignet ist, muss anhand ihrer technischen Angaben bestätigt werden. Die Nennung einer Beschichtungsoption in einer Produktübersicht bedeutet nicht, dass jede Kombination aus Durchmesser, Länge und Geometrie verfügbar ist.
Für eine technische Anfrage sind Zeichnung, Werkstoff, Qualitätsziel, Maschine und Menge die Grundlage. Liegt bereits ein Bearbeitungsproblem vor, ergänzen Sie die aktuellen Bedingungen und das beobachtete Fehlerbild.
Zeichnung zur Werkzeugauswahl senden
Als Betreff eignet sich: Aluminiumfräser unbeschichtet oder DLC – Auswahl für [Legierung und Bearbeitung].
Häufige Fragen zu unbeschichteten und DLC-beschichteten Aluminiumfräsern
Welche Angaben fehlen für eine belastbare Auswahl?
„Aluminium“ und ein Werkzeugdurchmesser reichen nicht aus. Benötigt werden die genaue Legierung und ihr Zustand, die Bearbeitungsaufgabe, die Schmierung sowie das Qualitätsziel. Bei einem bestehenden Prozess kommen die aktuelle Werkzeugausführung und die tatsächliche Begrenzung hinzu. Fehlt die genaue DLC-Spezifikation, lässt sich auch die Eignung dieser Ausführung nicht zuverlässig beurteilen.
Wann gilt die Empfehlung nicht?
Eine Empfehlung muss neu geprüft werden, wenn sich Materialzustand, Werkzeuggeometrie, Eingriff, Auskragung oder Schmierung ändern. Besonders wichtig ist das, wenn die ursprüngliche Auswahl wegen Anhaftungen erfolgte, der neue Prozess aber überwiegend durch Ausbrüche, Spänestau oder abrasiven Verschleiß begrenzt wird. Die frühere Entscheidung beantwortet dann nicht mehr dieselbe Aufgabe.
Wie wird das Ergebnis an meinem Bauteil bestätigt?
Vergleichen Sie eine dokumentierte Referenz mit dem Kandidaten an der tatsächlichen Legierung und den kritischen Bearbeitungsmerkmalen. Verwenden Sie dieselben Abnahmekriterien und erfassen Sie Maß, Oberfläche, Grat, Schneidenzustand und Gutteilmenge über den Versuch hinweg. Erst nach ausreichender Wiederholung und Prüfung der relevanten Produktionsbedingungen wird entschieden, ob der Kandidat freigegeben werden kann.
Kann ein DLC-beschichteter Fräser gleichzeitig polierte Spannuten haben?
Ja. Politur beschreibt die Bearbeitung bestimmter Werkzeugflächen, DLC die Beschichtung. Beide Merkmale können bei einem Werkzeug kombiniert sein. Entscheidend ist die dokumentierte Ausführung des fertigen Fräsers; aus einem Produktfoto allein lassen sich die Behandlungsfolge und der Zustand der einzelnen Flächen nicht ableiten. www.hoffmann-group.com
Quellen und weiterführende Informationen
- Hoffmann Group – GARANT Master Alu: Beispiele für unbeschichtete und DLC-beschichtete Ausführungen mit polierten Spanräumen.
- Mitsubishi Materials – ALIMASTER: Aluminiumfräser-Programm mit beschichteten und unbeschichteten Varianten sowie polierten Spannuten.
- Oerlikon Balzers – BALINIT MAYURA: Eigenschaften eines konkreten kohlenstoffbasierten Schichtsystems für Nichteisenwerkstoffe.
- Sandvik Coromant – Milling different materials: Abschnitt zur Nichteisenbearbeitung und zu Anhaftungen, Oberflächenproblemen und Spanabfuhr. Die dort genannten Schnittwerte werden hier nicht auf VHM-Schaftfräser übertragen.
Cluster: Aluminium fräsen · CNC-Fräser auswählen