
Reibfehler nach Maß, Form und Oberfläche diagnostizieren
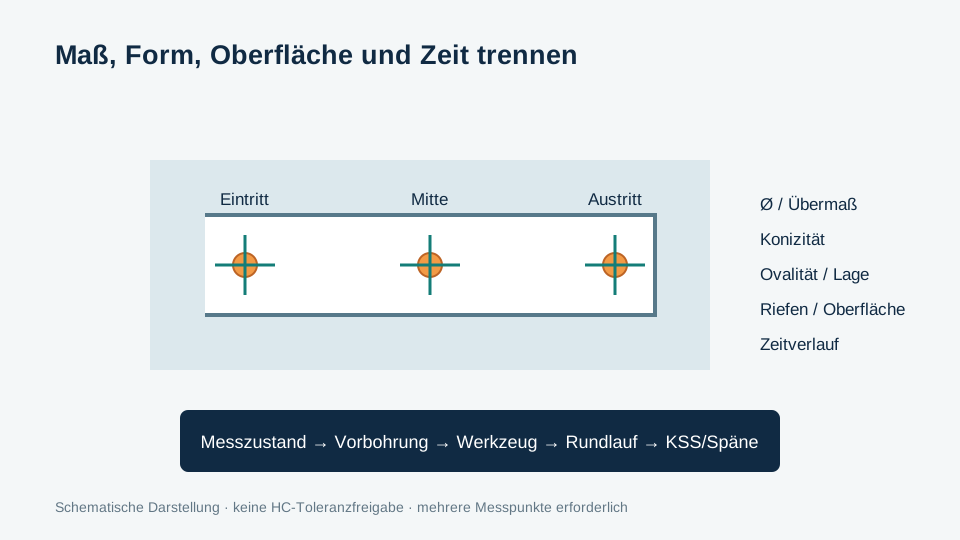
Messzustand, axiale und umlaufende Messpunkte, Vorbohrung, Rundlauf, Aufmaß, Schneidenzustand, Kühlung und Späne in einer festen Reihenfolge prüfen.
Kurzantwort
Eine geriebene Bohrung wird zuerst unter definiertem Messzustand an mehreren axialen und umlaufenden Punkten geprüft. Gleichmäßiges Über- oder Untermaß wird anders behandelt als Konizität, Ovalität, Lagefehler oder Riefen. Danach folgen Vorbohrung, Aufmaß, Werkzeugdurchmesser und Verschleiß, Rundlauf/Achsversatz, Spannzustand, Kühlung und Spanabfuhr. Es wird immer nur eine geplante Ursache verändert. Reiben kann eine vorbereitete Bohrung fertigbearbeiten, aber schwere Lagefehler, eine instabile Vorbohrung oder falsche Werkstückspannung nicht zuverlässig korrigieren.
Welches Fehlerbild liegt tatsächlich vor?
Messzustand, Tiefe, Umfang und Zeit notieren
- Bauteiltemperatur, gespannt/entspannt, Reinigungszustand, Messmittel und Bezug festlegen.
- Durchmesser nahe Eintritt, Mitte und Austritt jeweils in mindestens zwei dokumentierten Umfangsrichtungen messen.
- Lage, Rundheit/Zylindrizität und Oberfläche getrennt vom Durchmesser bewerten, soweit die Zeichnung dies fordert.
- Werkstücknummer und zeitlichen Verlauf notieren: ab dem ersten Teil, schleichend oder plötzlich.
- Messsystem mit Referenz oder Wiederholmessung plausibilisieren, bevor der Prozess geändert wird.
Sandvik Coromant ordnet Übermaß, Untermaß, Konizität, Ovalität, Oberflächenfehler und Spanprobleme unterschiedlichen Systemursachen zu. Die Quelle empfiehlt, Werkzeug, Spannung, Spindel und Kühlschmierstoff als Gesamtsystem zu betrachten und nur einen Parameter zu ändern.
Welche Prüfreihenfolge passt zum Symptom?
Vom Messbild zur ersten Prüfspur
| Messbild | Zuerst prüfen | Was noch offen bleibt |
|---|---|---|
| über Länge gleichmäßig zu groß | Messbezug, Reibahlendurchmesser, Rundlauf, Aufbauschneide, Aufmaß | Werkstoff- und KSS-Einfluss |
| über Länge gleichmäßig zu klein | Werkzeugverschleiß, Rückfederung, zu kleines Aufmaß, Messzustand | dünnwandige Verformung und Temperatur |
| konisch | Achsversatz, Rundlauf, Anschnitt, Vorbohrung und Späne an Eintritt/Austritt | Halterbewegung und Werkstückspannung |
| oval oder versetzt | Spannung, Vorbohrungslage, Rundlauf und Bauteilsteifigkeit | Messstrategie für Form und Lage |
| Riefen oder raue Oberfläche | Schneidkante, Aufbauschneide, Spanabfuhr, KSS und Vorbohrungsoberfläche | werkstoffspezifische Geometrie |
Die Fehlerübersichten von Reibahlen.de und RE-AL nennen ähnliche Prüfspuren, unterscheiden aber einzelne Abhilfen. Deshalb ist die Tabelle eine Hypothesenreihenfolge, keine automatische Ursachenbestätigung.
Folgt die Reibahle einer ungeeigneten Vorbohrung?
Vorbohrung und Aufmaß vor dem Werkzeugwechsel prüfen
Dokumentiert werden Vorbohrungsdurchmesser und Streuung, Lage, Form, Oberfläche, Eintritt, Restspan und Aufmaß. Eine Reibahle trägt nur einen begrenzten, kontrollierten Werkstoffanteil ab. Sie kann eine versetzte, stark konische oder instabile Vorbohrung nicht beliebig begradigen.
Die Fromm-Fehleranalyse ordnet Über- und Untermaß, unrunden Querschnitt, konische Aufweitung, Riefen und Rattermarken unter anderem Rundlauf, Führung, Aufmaß, Anschnitt, Schmierung und Spanabfuhr zu. Maßnahmen müssen an Werkstoff, Werkzeug und Maschine validiert werden.
Das passende Aufmaß wird im separaten Leitfaden Welches Aufmaß sollte vor dem Reiben verbleiben? behandelt. Diese Seite übernimmt nicht dessen Owner-Aufgabe, sondern nutzt die dokumentierte Vorbohrung als Diagnoseeingang.
Wie wird eine Ursache kontrolliert geprüft?
Referenzteil sichern und nur eine Ursache verändern
Zielmaß/Toleranz: ______ · Messzustand/-mittel: ______ · Eintritt/Mitte/Austritt je Richtung: ______ · Vorbohrung/Aufmaß: ______ · Reibahle/Stand: ______ · Rundlauf/Messabstand: ______ · Spannung: ______ · KSS/Späne: ______ · Zeitpunkt: ______ · Einzeländerung: ______ · Ergebnis/Stoppsignal: ______
Messraster für Durchmesserabweichungen und Formverdacht
Beispiel: Wächst der gemessene Durchmesser von Eintritt zu Austritt in beiden Richtungen, prüfen Sie zuerst, ob der Trend reproduzierbar ist und bereits in der Vorbohrung vorlag. Ein Richtungsunterschied auf derselben Ebene begründet eine Formprüfung. Zwei Durchmesserrichtungen liefern einen ersten Formverdacht. Für die Freigabe Rundheit und Zylindrizität nach Prüfplan prüfen.
| Axiale Ebene | Ø in Richtung A | Ø in Richtung B | Zusatzbeobachtung |
|---|---|---|---|
| Eintritt – außerhalb der Fase | Messwert und Abstand | Messwert im dokumentierten Winkel zu A | Aufweitung, Riefen oder Grat |
| Mitte – definierte Tiefe | Messwert an derselben Achsrichtung | Messwert im selben Winkel wie am Eintritt | Position und Vergleich zur Vorbohrung |
| Austritt bzw. tiefste zugängliche Ebene | Messwert und tatsächliche Tiefe | Messwert im selben Winkel wie am Eintritt | Austrittskante, Spanmarken oder nicht zugänglicher Lochgrund |
Gühring zeigt an einer produktspezifischen Fixmaß-Reibahle, dass Werkzeugdurchmesser und verbleibender Puffer zur Bohrungstoleranz gemeinsam betrachtet werden. Die dortigen Zahlen gehören zu diesem Produktbeispiel und werden nicht als allgemeine HC-Regel verwendet.
Welche Angaben gehören in die technische Anfrage?
Messmatrix und Werkzeugkette statt nur Sollmaß senden
- Zeichnung, Zielmaß, Toleranz, Form-/Lage- und Oberflächenanforderung,
- Material, Zustand, Bauteilgeometrie und gespannt/entspannt gemessener Zustand,
- Vorbohrung, Aufmaß, Lage, Oberfläche und Messwerte vor dem Reiben,
- Reibahlencode, Nenndurchmesser, Verschleiß-/Nachschleifstatus und Schneidenfoto,
- Maschine, Aufnahme, gemessener Rundlauf, Auskragung und Achsausrichtung,
- KSS-Zufuhr, Späne, Prozesswerte, Werkstücknummern und zeitlicher Fehlerverlauf.
Zur Werkzeugfamilie siehe CNC-Reibahlen nach Vorbohrung und Qualitätsziel auswählen. Konkrete Maß- und Prozesswerte werden erst nach Prüfung der realen Anwendung bestätigt.
Wie kann HC unterstützen?
HC kann Messbild, Vorbohrung, Aufmaß, Werkzeugzustand, Rundlauf, Spannung und KSS zu einer geordneten Hypothesen- und Versuchsfolge zusammenführen. Eine Ursache gilt erst nach reproduzierbarer Messung und kontrollierter Änderung als bestätigt; Werkzeugausführung und Lieferfähigkeit bleiben Gegenstand der Anfrageprüfung.
Für den ersten Schritt: erreichbare Kontaktmöglichkeit plus konkrete Aufgabe oder Störung. Fehlende technische Details können nachgereicht werden.
Reibfehler mit Messdaten eingrenzenHäufige Fragen
Ist die Abweichung über die Länge immer dieselbe Ursache?
Nein. Gleichmäßiges Maß, Konizität, Ovalität und Lagefehler führen zu unterschiedlichen Prüfspuren. Deshalb werden mehrere axiale und umlaufende Messpunkte benötigt.
Warum wird gespannt und entspannt gemessen?
Dünnwandige oder ungleich gespannte Bauteile können nach dem Lösen zurückfedern. Der Messzustand entscheidet, ob ein Werkzeugmaß oder ein Spannproblem untersucht wird.
Folgt die Reibahle der Vorbohrung?
Sie folgt der vorbereiteten Bohrung in relevantem Umfang. Eine ungenaue oder instabile Vorbohrung kann zu Lage-, Form- und Oberflächenfehlern beitragen und wird vor Parameteränderungen geprüft.
Welche Ursache wird zuerst geprüft?
Zuerst Messzustand und Messsystem, dann Vorbohrung, Werkzeugdurchmesser/Verschleiß, Rundlauf/Achsversatz, Spannung sowie KSS und Spanabfuhr.
Quellen und verwandte Seiten
Die Quellen stützen die jeweils benannten Diagnose- und Prüfprinzipien. Herstellerwerte gelten nur für die bezeichneten Produkte und Bedingungen; Forschungsarbeiten außerhalb des Bohr- oder Reibprozesses sind als begrenzte Mechanismusquelle gekennzeichnet.