
Pilotbohrung für Tieflochbohrer vorbereiten und prüfen
Pilotbohrer und Hauptbohrer als dokumentiertes System prüfen: Durchmesser, Tiefe, Spitzengeometrie, Lage, Rundlauf, Eintritt und Kühlmittelübergabe.
Kurzantwort
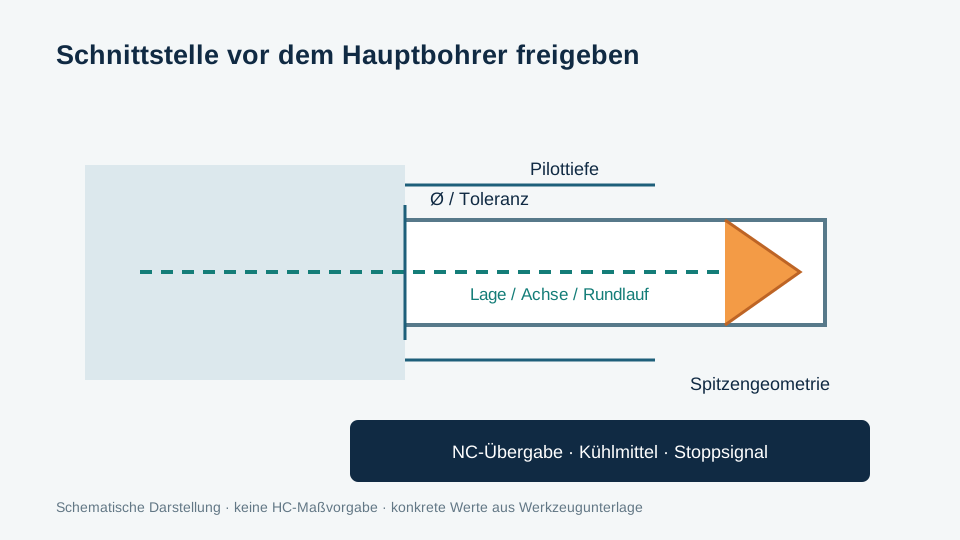
Die Pilotbohrung wird nicht nach einer allgemeinen Tiefen- oder Durchmesserregel freigegeben. Zuerst werden Hauptbohrer, Pilotbohrer und Herstelleranweisung eindeutig identifiziert. Danach werden Durchmesserpassung, Tiefe, Spitzengeometrie, Lage und Rundlauf der Pilotbohrung sowie Eintrittsfläche, Kühlmittelweg und Einfahrfolge gegen genau diese Unterlage geprüft. Fehlt die passende Werkzeuganweisung oder ist die Pilotbohrung beschädigt, versetzt oder nicht messbar, wird der Hauptbohrer nicht mit Bearbeitungsdrehzahl eingefahren.
Welche Prüfreihenfolge gilt vor dem Einfahren?
Werkzeugpaar identifizieren, messen, Übergabe freigeben
- Hauptbohrer mit Hersteller, Serie, Durchmesser, Nutzlänge und Revision eindeutig erfassen.
- Die zugehörige Herstelleranweisung für Pilotbohrer, Pilotmaß, Tiefe, Spitzengeometrie und Einfahrbewegung öffnen.
- Eintrittsfläche, Bezug, Pilotbohrung und Kühlmittelweg vor dem Hauptbohrer prüfen.
- Durchmesser, Tiefe, Lage und Rundlauf mit benannter Messmethode dokumentieren.
- NC-Folge einschließlich niedriger Einfahrdrehzahl, Übergabepunkt, Kühlmittelaufbau und Beschleunigung gegen die konkrete Anweisung prüfen.
- Erst dann einen kontrollierten ersten Lauf mit Stoppsignalen freigeben.
Sandvik Coromant beschreibt Pilotbohrer als abgestimmte Werkzeuge für Tieflochbohrer, um Lagegenauigkeit zu erhöhen und Bohrungsverlauf zu begrenzen. Das ist ein Systemprinzip, keine universelle Maßvorgabe.
Welche Merkmale müssen zum Hauptbohrer passen?
Maße und Bewegung nur aus der konkreten Werkzeugunterlage übernehmen
| Prüfmerkmal | Nachweis | Stoppsignal |
|---|---|---|
| Pilotdurchmesser und Toleranz | aktuelle Unterlage des Hauptbohrers plus Messprotokoll | nur Nennmaß bekannt oder Messwert außerhalb der Vorgabe |
| Pilottiefe und Bodenform | Zeichnung, Tiefenmessung und Sicht-/Tastschnitt | zu kurze Führung, Stufe, Restspan oder unklare Bodenform |
| Spitzenwinkel und Übergang | Werkzeugdaten beider Bohrer | erster Kontakt ist nicht definiert oder erfolgt an der falschen Schneidenzone |
| Lage und Rundlauf | Bezug, Messpunkt, Messmittel und Wiederholmessung | Versatz, beschädigter Eintritt oder nicht reproduzierbare Messung |
| Einfahrfolge und Kühlung | freigegebener NC-Ablauf und Maschinenfähigkeit | Hochlauf außerhalb der Führung oder Kühlmittelzustand ungeklärt |
CERATIZIT veröffentlicht für WTX-Tieflochbohrer konkrete Pilotmaße und eine Einfahrfolge. Gühring nennt für das dort beschriebene System eine andere Führungstiefe und Bewegungsfolge. Die Abweichung ist der Beleg dafür, dass Werte nicht zwischen Werkzeugfamilien übertragen werden dürfen.
Wie werden Eintritt, Rundlauf und Übergabe geprüft?
Bezugskette statt Einzelmaß kontrollieren
Die Messung beginnt am freigegebenen Werkstückbezug. Dokumentiert werden Lage der Pilotachse, Durchmesser an mehreren Tiefen, Eintrittskante, Rundlauf der montierten Werkzeugkette und Abstand des Messpunkts zur Aufnahme. Ein guter Pilotdurchmesser korrigiert weder eine falsche Position noch eine schräg eingebrachte Pilotachse.
Die Anwendungshinweise von Werkzeug-Technik verbinden Pilotpassung, definierte Verweil- und Übergabepunkte sowie ausreichenden Kühlmitteldruck mit der NC-Folge. Diese Werte gelten für den beschriebenen Anwendungsfall; für HC wird nur die Prüflogik übernommen.
Wie sieht eine belastbare Übergabekarte aus?
Leeres Prüfblatt statt erfundener Prozesswerte
Hauptbohrer/Revision: ______ · Pilotbohrer/Revision: ______ · Soll-Ø/Tiefe/Winkel laut Quelle: ______ · Ist-Ø an Messstellen: ______ · Lagebezug: ______ · Rundlauf mit Messabstand: ______ · Eintrittsfläche: ______ · Kühlmittelweg: ______ · NC-Version/Übergabepunkt: ______ · Stoppsignal: ______ · Freigabestatus: ______
Übergabekarte für Pilot- und Hauptbohrer
Beispiel für eine Freigabeentscheidung: Stimmen Pilot-Ø und Tiefe, fehlt aber die freigegebene Einfahrfolge für die konkrete Hauptbohrerreferenz, bleibt die Übergabe offen. Dokumentieren Sie, wer die fehlende Anweisung beschafft und welche NC-Version anschließend geprüft wird.
| Prüfpunkt | Soll / Grundlage | Ist / Nachweis |
|---|---|---|
| Werkzeugpaar | Hauptbohrer, Pilotbohrer, Revisionsstand | Referenzen am Werkzeug bzw. in der Werkzeugliste |
| Pilotbohrung | Ø mit Toleranz, nutzbare Führungstiefe, Spitzen- und Bodenform | Messwerte mit Tiefe und Messmittel, Zustand von Eintritt und Grund |
| Achsen und Rundlauf | Werkstückbezug, Lagegrenze und erlaubter Rundlauf der Werkzeugkette | Lage der Pilotachse zum Werkstückbezug sowie separater Rundlaufwert mit Messabstand |
| NC-Übergabe | Einfahrposition, Umschaltpunkt, Kühlmittelstatus und Rückzug laut Werkzeuganweisung | Geprüfte Programmversion und Maschinenfähigkeit unter eingespanntem Werkzeug |
Bei CoroDrill 870 nennt Sandvik Coromant eine produktspezifische Pilotstrategie für Bohrungen über einer bestimmten Längenklasse. Sie dient hier nur als Beispiel für eine vollständige Werkzeuganweisung, nicht als Vorgabe für andere Hauptbohrer.
Welche Angaben gehören in die technische Anfrage?
Hauptbohrer, Pilot und Maschine gemeinsam übergeben
- Bauteilzeichnung mit Material, Bohrungsdurchmesser, Tiefe, Toleranz und Eintritts-/Austrittssituation,
- Hersteller, Serie und vollständiger Code von Haupt- und Pilotbohrer,
- Pilotmaß, Pilottiefe, Spitzengeometrie, Lagebezug und Messprotokoll,
- Maschine, Aufnahme, gemessener Rundlauf und Werkzeugauskragung,
- Kühlmittelzuführung, Filtration und verfügbare Maschinenwerte,
- NC-Einfahrfolge, aktuelles Fehlerbild und Fotos vor der Reinigung.
Zur Produktfamilie führt der HC-Tieflochbohrerbereich. Für die übergeordnete Auswahl siehe CNC-Bohrer nach Werkstoff, Tiefe und Kühlung.
Wie kann HC unterstützen?
HC kann Hauptbohrer, Pilotwerkzeug, Bohrungsgeometrie, Maschinen- und Kühlmitteldaten zu einer prüfbaren Schnittstellenkarte zusammenführen. Konkrete Pilotmaße, NC-Werte, Eignung, Bestand und Lieferfähigkeit werden erst nach Prüfung der realen Werkzeugreferenz bestätigt.
Für den ersten Schritt: erreichbare Kontaktmöglichkeit plus konkrete Aufgabe oder Störung. Fehlende technische Details können nachgereicht werden.
Pilot- und Hauptbohrer gemeinsam prüfenHäufige Fragen
Kann dieselbe Pilotbohrung für verschiedene Tieflochbohrer verwendet werden?
Nur wenn die Herstellerunterlagen der konkreten Hauptbohrer dieselbe Pilotgeometrie und Einfahrfolge ausdrücklich zulassen. Ein ähnlicher Nenndurchmesser genügt nicht.
Was wird vor hoher Drehzahl geprüft?
Werkzeugführung, Pilotmaß und -tiefe, Lage, Rundlauf, Eintritt, Kühlmittelweg und der freigegebene Übergabepunkt im NC-Ablauf.
Wann muss die Pilotbohrung neu hergestellt werden?
Wenn Maß, Lage, Rundlauf, Eintritt oder Bodenform außerhalb der Werkzeugvorgabe liegen, beschädigt sind oder nicht zuverlässig nachgewiesen werden können.
Beweist eine gute Pilotbohrung eine gerade Tieflochbohrung?
Nein. Maschine, Werkzeugkette, Hauptbohrer, Kühlmittel, Späne und Prozessführung bleiben Teil des Systems.
Quellen und verwandte Seiten
Die Quellen stützen die jeweils benannten Diagnose- und Prüfprinzipien. Herstellerwerte gelten nur für die bezeichneten Produkte und Bedingungen; Forschungsarbeiten außerhalb des Bohr- oder Reibprozesses sind als begrenzte Mechanismusquelle gekennzeichnet.