
Fräsen einer stangenförmigen Kupplungsnabe
Anbindung von Stützflächen, Bohrkreis, Bohrung und Nuten an dieselbe Referenzkette.
Empfangen Sie ScreeningVorbereitung der DateiEine Reihe von vier Operationen
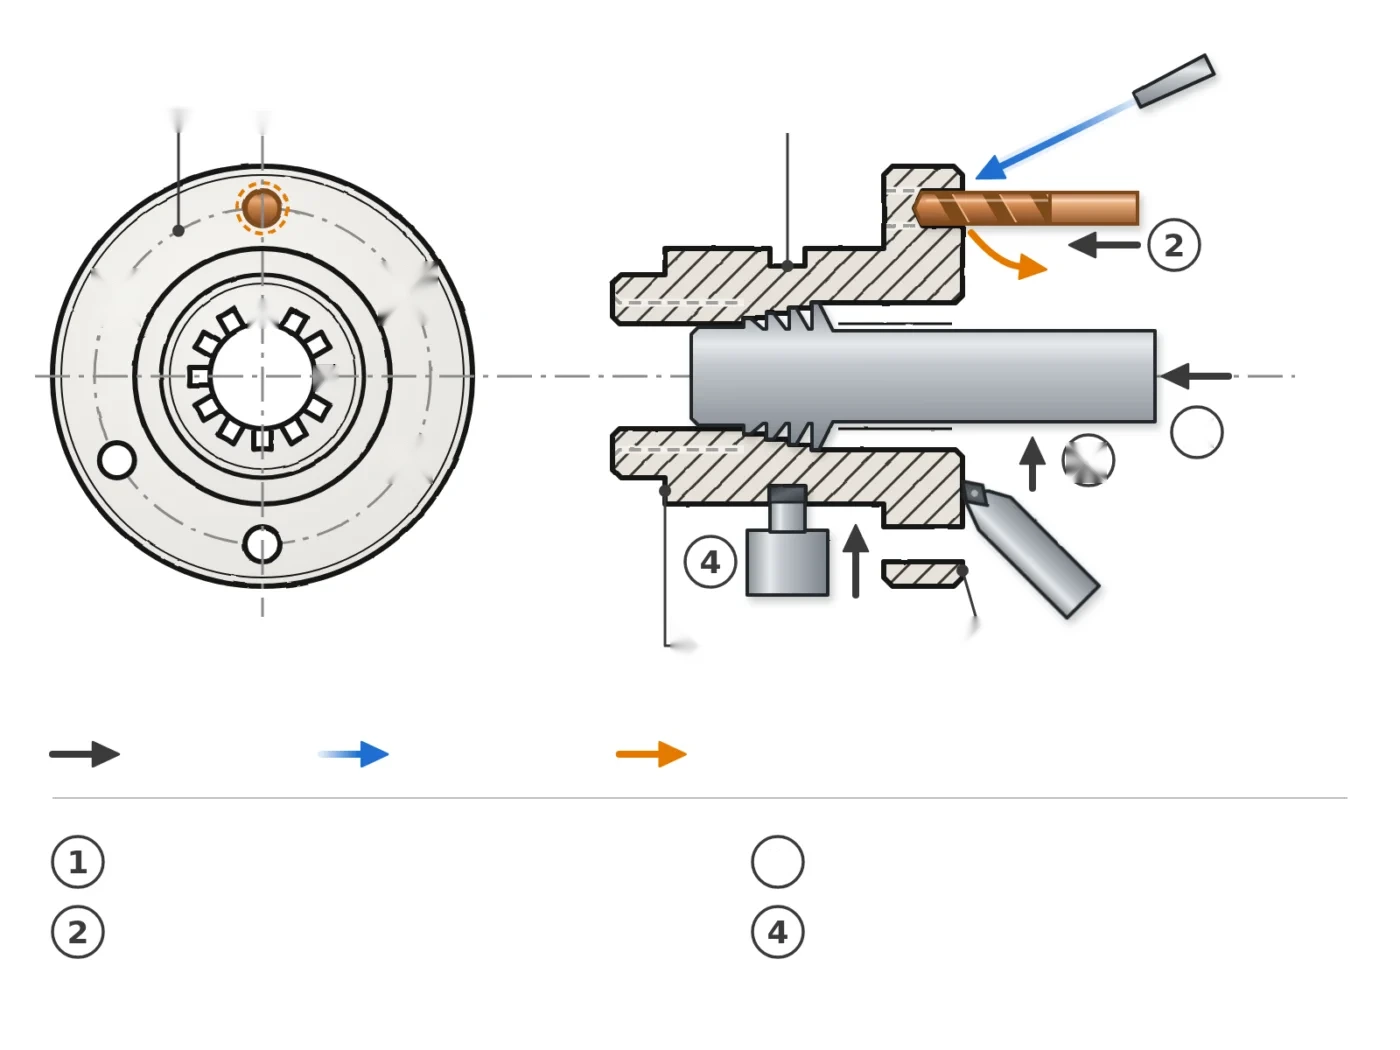
Öffnen Sie das Schema im großen
Zeichnung von Auflageflächen
Erstellen Sie das Gesicht und die Durchmesser, die für die Positionierung und die nachfolgenden Abdeckungen verwendet werden.
AußenschießgeräteBohren des Lochkreises
Bauen Sie das Muster aus der funktionalen Achse und der Steuerposition, dem Durchmesser und der Ausgabe jedes Lochs auf.
Standard-KarbidbohrerHeften von Rillen
Definieren Sie Standard, Anzahl der Zähne, Profil, Klasse und Flankenreferenz, bevor Sie den Prozess qualifizieren.
Anwendungsstudie HCFräsen der Nut
Verbinden Sie Breite, Tiefe und Position mit der Stützfläche und der Nabenachse.
HalswerkzeugeDrei funktionale Beziehungen zu bewahren
Achse und Stützgesicht
Die axiale und radiale Schwebung hängt von den beim Drehen erzeugten Referenzen und der Verformung beim Anziehen ab.
Gewinde und Bohrungen
Das Übertragungsprofil muss mit dem durch die Ebene definierten Spiel oder Kontakt auf der Funktionsachse liegen.
Bohrkreis
Die tatsächliche Lage der Löcher muss von der kontrollierten Achse und nicht von einer unreferenzierten rauhen Kontur aus konstruiert werden.
Die für die Auswahl erforderlichen Daten
Bemessungsebene, funktionelle Referenzen und Übertragungsdaten anbringen.
| Anzugebender Punkt | Erforderliche Angaben |
|---|---|
| Werkstoff | Stahlgüte, Härte, Rohzustand und erwartete Wärmebehandlung. |
| Referenzen | Achse, Auflagefläche, Deckflächen und gewünschte Arbeitsreihenfolge. |
| Kanäle | Standard, Anzahl der Zähne, Modul oder nicht, Klasse, Bezugsflanke und Nutzlänge. |
| Bohren | Anzahl der Löcher, Durchmesser des Kreises, Durchmesser, Tiefe und Lagetoleranz. |
| Regen | Position, Breite, Tiefe, Strahlen und Oberflächenbeschaffenheit. |
| Produktion | Maschine, Montage, Kühlung, Menge, Kontrolle und Defekt derzeit beobachtet. |
Validierung der Maschinenpalette
Kontrollreferenzen
Messen Sie die Gesichts- und Bohrungsrate in jedem Zeitrahmen, um die Anhäufung von Fehlern zu verfolgen.
Qualifizieren Sie das Dosenprofil
Verwenden Sie das Messgerät oder die Messmethode und steuern Sie dann die Zentrierung, das Spiel und die Kontaktspur.
Prüfen Sie das Montagemuster
Überprüfen Sie die tatsächliche Position, den Durchmesser und das Erröten der Löcher in Bezug auf die Funktionsachse der Nabe.
Grenze der Vorauswahl
Das Diagramm veranschaulicht einen möglichen Bereich und stellt keinen Kundenteil oder ein garantiertes Ergebnis dar. Die Herstellung von Nuten erfordert eine spezielle Untersuchung des Profils und der Maschinenkapazitäten.
Technische Fragen
Welche Oberfläche sollte zuerst hergestellt werden?
Die erste Operation muss eine stabile Referenz für die Achse und die Fläche unter Berücksichtigung der Form des Rohöls und der verfügbaren Halterung schaffen.
Können wir die Löcher vom Außendurchmesser aus positionieren?
Nur wenn dieser Durchmesser eine kontrollierte funktionelle Referenz ist. Andernfalls muss der Bohrkreis von der durch die Ebene definierten Achse ausgehen.
Welchen Prozess für die Nuten wählen?
Der Prozess hängt von Profil, Länge, Menge, Verarbeitung und Maschinenkapazität ab. Das Diagramm stellt das Ansprechen als eine Möglichkeit dar, nicht als eine universelle Anforderung.
Toolauswahl vorbereiten
Übertragen Sie den Plan, das Material, die Referenzen und die flutenden Daten.
Referenzangaben der HC-Entwicklungsabteilung.