
Werkzeuglösungen für die Bearbeitung von Lagerringen aus Stahl
Inhaltlich verantwortlich: Kevin Zeng, Leiter Operations · Fachliche Prüfung: Jiack Liu, Leiter Technik · Stand: 1. November 2026
Vor dem Härten wird mit beschichteten Hartmetallwerkzeugen bei 120–220 m/min gedreht; nach dem Härten auf 58–62 HRC kommen CBN-Wendeschneidplatten bei 100–200 m/min infrage. Liegen Rundheit unter IT6 oder Rauheit unter Ra 0,4 µm, entscheidet meist die Kombination mit Schleifen. HC stellt dafür Dreh-, Einstech-, Bohr-, Fräs- und CBN-Werkzeuge für Innen- und Außenringe zusammen.
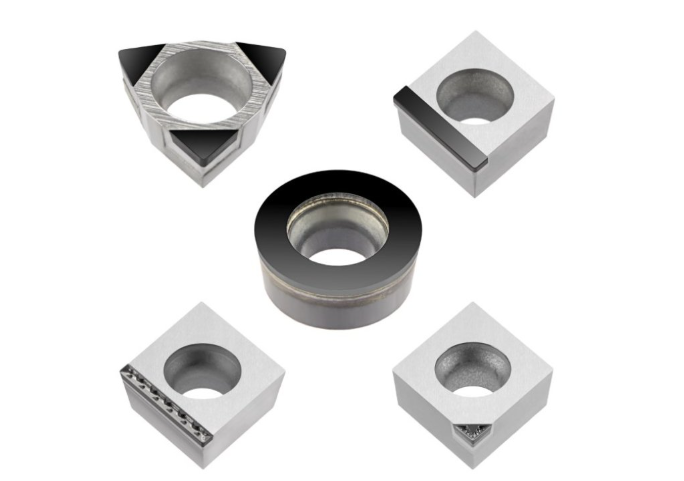
Welche Werkzeuge passen zu Ihrem Lagerring?
Innen- und Außendurchmesser
Außendrehhalter, Bohrstangen und Innendrehwerkzeuge werden nach Durchmesser, Bearbeitungslänge, Aufmaß, Zugänglichkeit, Ringsteifigkeit und Werkstoffzustand ausgewählt.
Stirnflächen, Schultern und Laufbahnen
Plan-, Profil- und geeignete CBN-Drehwerkzeuge müssen zu Bezug, Profil, Übergängen, Oberfläche und tatsächlicher Härte passen.
Nuten, Bohrungen und zusätzliche Fräsmerkmale
Einstech-, Profil-, Bohr- und Fräswerkzeuge werden nur für Merkmale eingesetzt, die in der Lagerringzeichnung tatsächlich vorhanden sind.
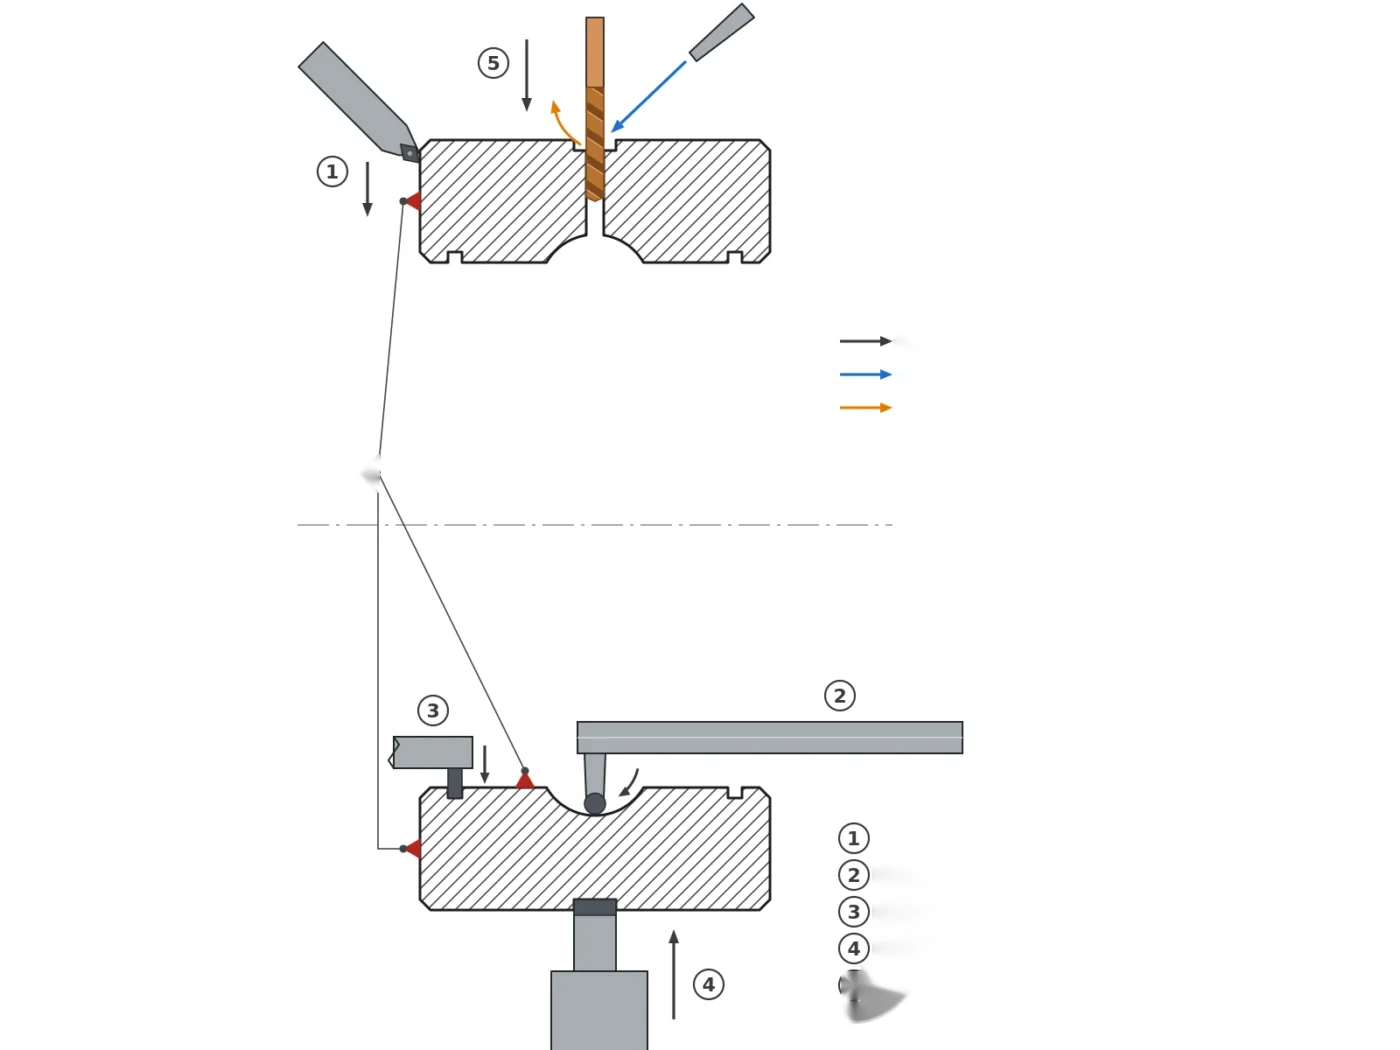
- 1Außendurchmesser / Stirnfläche
- 2Laufbahn / Innenprofil
- 3Nuten und Freistiche
- 4Innendurchmesser
- 5Zusätzliche Bohrung
| Bearbeitungsaufgabe | Mögliche Werkzeuggruppe | Erforderliche Angaben |
|---|---|---|
| Innen- und Außendurchmesser vorbearbeiten | Hartmetall-Drehwerkzeuge | Stahlgüte, Zustand, Aufmaß, Durchmesser |
| Innenkonturen bearbeiten | Bohrstangen und Innendrehwerkzeuge | Innendurchmesser, Bearbeitungslänge, Zugänglichkeit |
| Gehärtete Flächen fertigbearbeiten | Geeignete CBN-Drehwerkzeuge | Härte, Aufmaß, Schnittunterbrechungen, Qualitätsvorgaben |
| Laufbahnprofile herstellen | Profil- oder geeignete Drehwerkzeuge | Profilzeichnung, Radien, Toleranzen, Materialzustand |
| Nuten und Freistiche bearbeiten | Einstech- und Profilwerkzeuge | Nutbreite, Tiefe, Kontur, Zugänglichkeit |
| Zusätzliche Bohrungen herstellen | Geeignete Bohrwerkzeuge | Durchmesser, Tiefe, Härte, Ein- und Austritt |
| Flächen und Aussparungen fräsen | Schaft- oder Wendeschneidplattenfräser | Geometrie, Härte, Aufmaß, Maschinenbedingungen |
Auswahlgrenze: Konkrete HC-Ausführung und Schneidstoff werden erst nach Prüfung von Stahlgüte, Härte, Bearbeitungszustand, Aufmaß, Schnittart und Qualitätsziel bestätigt.
Stahlgüte und Wärmebehandlungszustand bestimmen die Werkzeugauswahl
Bearbeitung vor dem Härten
Für weichen oder vergüteten Zustand werden Hartmetallsorte, Spanformer, Schneidenstabilität und Aufmaß anhand von Stahlgüte und Eingriff gewählt.
Bearbeitung nach dem Härten
Bei hoher Härte ändern sich Schneidstoff, Kantenpräparation, Eckenradius, Schnittstrategie und zulässige Unterbrechung. CBN kommt nur für geeignete Hartdrehanwendungen infrage – Richtwert 58–62 HRC bei durchgehärtetem 100Cr6 und gleichmäßiger Randschicht.
Härte, Aufmaß und Schnittunterbrechungen erfassen
Nennhärte allein genügt nicht: reale Härteverteilung, Zunder, Aufmaßschwankung, Nuten, Bohrungen und unterbrochene Schnitte müssen dokumentiert werden.
Richtwerte für Härte, Aufmaß und Schnittdaten
Die folgenden Werte sind Orientierungswerte für Angebots- und Prozessvorbereitung. Sie gelten für Lagerringe aus Wälzlagerstahl und vergütetem Stahl und ersetzen keine Erstmusterprüfung: verbindlich werden Schnittdaten erst nach Prüfung von Werkstoffcharge, Härte, Maschine, Spannung und Messergebnis.
Werkstoffzustand bestimmt Härte, Werkzeuggruppe und Aufmaß
| Werkstoffzustand | Typische Güten (Kurzname / Werkstoff-Nr.) | Härte | Werkzeuggruppe | Aufmaß je Seite |
|---|---|---|---|---|
| weichgeglüht | 100Cr6 / 1.3505 | bis 220 HB | HM-Drehen, Bohren, Einstech | 0,3–0,6 mm |
| normalisiert | C45 / 1.0503 | 170–220 HB | HM-Drehen, Bohren | 0,3–0,5 mm |
| vergütet | 42CrMo4 / 1.7225 | 28–34 HRC | HM, CVD- oder PVD-beschichtet | 0,2–0,4 mm |
| einsatzgehärtet | 16MnCr5 / 1.7131 | 58–62 HRC (Rand) | CBN-Hartdrehen oder Schleifen | 0,1–0,3 mm |
| durchgehärtet | 100Cr6 / 1.3505 | 58–62 HRC | CBN-Hartdrehen, Schleifen | 0,1–0,25 mm |
| randschichtgehärtet | 42CrMo4 / 1.7225, C45 | 52–58 HRC (Rand) | CBN nur bei gleichmäßiger Randschicht | 0,15–0,30 mm |
Härtebereiche nach ISO 683-17 (Wälzlagerstähle); Umwertung zwischen HB und HRC nach DIN EN ISO 18265. Liegt die gemessene Härte außerhalb des Bereichs oder schwankt sie über den Ringquerschnitt, wird das Aufmaß neu festgelegt.
Schnittdaten nach Bearbeitungsschritt
| Bearbeitungsschritt | Schneidstoff | vc (m/min) | f (mm/U) | ap (mm) | Rundheit | Rauheit Ra |
|---|---|---|---|---|---|---|
| Schruppen im weichen Zustand | HM, CVD-beschichtet | 120–200 | 0,2–0,4 | 1,0–3,0 | IT10–IT11 | 3,2–6,3 µm |
| Schlichten im weichen Zustand | HM, PVD-beschichtet, feine Schneide | 180–280 | 0,08–0,15 | 0,2–0,5 | IT8–IT9 | 1,6–3,2 µm |
| Hartdrehen 58–62 HRC, unterbrechungsfrei | CBN-Wendeplatte | 100–200 | 0,05–0,15 | 0,1–0,3 | IT6–IT7 | 0,4–1,6 µm |
| Hartdrehen mit unterbrochenem Schnitt | CBN, verstärkte Kante | 60–120 | 0,05–0,12 | 0,05–0,2 | IT7–IT8 | 0,8–2,5 µm |
| Außenrundschleifen (Vergleichswert) | Korund- oder CBN-Schleifscheibe | 25–45 (Werkstück) | – | 0,005–0,02 | IT5–IT6 | 0,1–0,4 µm |
Drehzahl aus der Schnittgeschwindigkeit: n = vc · 1000 / (π · d). Beispiel: Lagerring Ø 120 mm bei vc = 150 m/min ergibt n = 150 · 1000 / (3,1416 · 120) ≈ 398 min-1. Bei dünnwandigen Ringen wird der obere Rand des vc-Bereichs nur mit reduzierter Spannkraft und geprüfter Auflage genutzt.
Standard, Maßanfertigung oder Bestätigung
Nicht jede Anforderung an einen Lagerring ist eine Sonderanfertigung. Die Zuordnung entscheidet über Lieferzeit, Prüfaufwand und darüber, welche Angaben HC vor der Fertigung tatsächlich benötigt.
| Kategorie | Festgelegt | Projektspezifisch zu prüfen | Freigabegrenze |
|---|---|---|---|
| Standard | Wendeschneidplatten-Formen, Halterbauformen und CBN-Grundsorten aus dem Katalog | Aufmaß, Härte, Kontur, Zustellung | ab Lager, ohne Zeichnungsprüfung |
| Maßanfertigung | Geometrie nach Zeichnung, Sonderprofile, Freistiche und Stufen | Profil, Bezug, Toleranz, Nachschärfkonzept | Zeichnung und Musterfreigabe |
| Bestätigung | Schnittdaten, Prozessfenster und Standzeit | Werkstoffcharge, Maschine, Spannung, Messung | Erstmuster und Messprotokoll |
Auswahlgrenze: Toleranzklassen nach ISO 492 und Passungen nach ISO 286-2 werden erst nach Vorlage der Ringzeichnung zugeordnet. Ohne Zeichnung bleibt die Werkzeuggruppe eine Vorauswahl.
Lagerringe vor der Wärmebehandlung drehen
Innen- und Außenkonturen vorbearbeiten
Schrupp- und Schlichtplatten, Halterform und Bohrstange werden nach Spanquerschnitt, Kontur, Durchmesser und notwendiger Steifigkeit ausgewählt.
Stirnflächen und Schultern herstellen
Einstellwinkel, Freiraum, Plattenform und Bezug müssen Längs- und Planoperationen sowie Schulterübergänge ohne Kollision ermöglichen.
Aufmaß für die nachfolgende Fertigbearbeitung berücksichtigen
Aufmaß folgt Wärmebehandlungsverzug, Folgeprozess und Qualitätsforderung: üblich sind 0,3–0,6 mm je Seite nach dem Weichdrehen und 0,1–0,3 mm je Seite vor dem Hartdrehen. Bei Wanddicken unter 8 mm liegt der obere Wert höher, weil der Verzug über den Querschnitt zunimmt.
Passende Produktfamilien: Außendrehhalter sowie Bohrstangen und Innendrehwerkzeuge.
Gehärtete Lagerringe fertigbearbeiten
CBN-Werkzeuge für geeignete Hartdrehanwendungen
CBN kann bei ausreichend harter, stabiler und geeigneter Werkstückoberfläche eine wirtschaftliche Option sein. CBN-Sorte, Träger, Schneidenpräparation und Plattenform werden an Härte und Eingriff angepasst.
Schneidkante, Eckenradius und Schnittbedingungen abstimmen
Kantenfase beziehungsweise Honung, Eckenradius, Zustellung und Vorschub beeinflussen Kräfte, Oberfläche, Verschleiß und Bauteilrandzone. Freigaben gelten nur für die geprüfte Kombination.
Hartdrehen und Schleifen anhand der Anforderungen bewerten
Hartdrehen ersetzt Schleifen nicht pauschal. Rundheit, Profil, Rauheit, thermische/weiße Schichten, Randzonenvorgaben, Prozessfähigkeit und Takt entscheiden über das Verfahren oder eine Kombination.
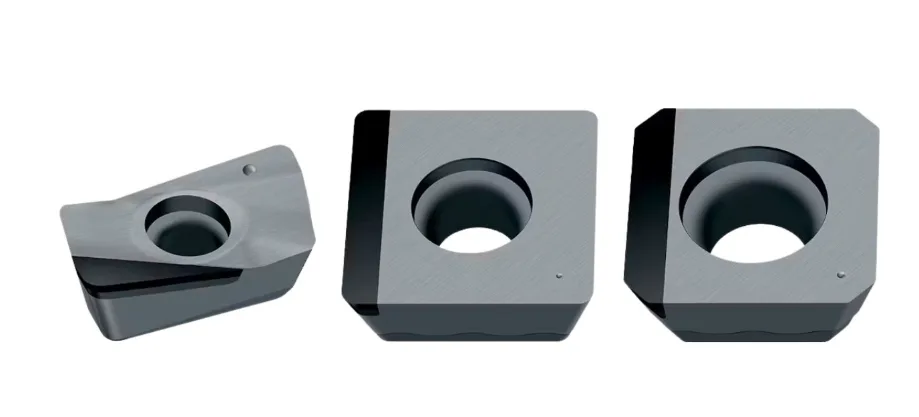
Laufbahnen und Funktionsflächen nach Zeichnung bearbeiten
Laufbahnprofil und Übergänge herstellen
Profil, Radien, Schultern und Übergänge werden aus der Lagerringzeichnung übernommen. Werkzeugprofil und Zustellung müssen zum Materialzustand passen.
Rundheit, Profilgenauigkeit und Oberflächenanforderungen prüfen
Neben Durchmesser und Rauheit sind Rundheit, Welligkeit, Profilabweichung, Bezug und Messstrategie festzulegen.
Oberflächenintegrität in die Freigabe einbeziehen
Falls vorgeschrieben, werden Randzone, thermische Beeinflussung, Schleif-/Drehspuren oder weitere kundenspezifische Prüfmerkmale dokumentiert.
Die Eignung eines Werkzeuges bestätigt nicht automatisch die Freigabe einer Lagerlaufbahn. Messmethode und Grenzwerte gehören zum Kundenprüfplan.
Nuten, Freistiche und Fasen herstellen
Sicherungsring- und Dichtungsnuten
Nutbreite, Tiefe, Flanken, Nutgrundradius und Materialzustand bestimmen Einstechplatte, Halter und mögliche Mehrfachzustellungen.
Freistiche und schwer zugängliche Konturen
Innendurchmesser, Reichweite, Halterfreiraum und Kollisionskontur begrenzen Werkzeugbreite und Auskragung.
Definierte Fasen und gratfreie Übergänge
Fasenmaß, Winkel, Radius und Gratvorgabe folgen der Zeichnung. Übergänge werden nur so weit bearbeitet, wie Funktion und Montage es verlangen.
Bohrungen und zusätzliche Fräsmerkmale bearbeiten
Befestigungs- und Schmierbohrungen
Durchmesser, Tiefe, Eintritt auf gekrümmter Fläche, Austritt, Ringwand und Härte bestimmen Bohrer, Anbohrstrategie und Prozesszeitpunkt.
Flächen, Aussparungen und Anschlusskonturen
Schaft- oder Wendeschneidplattenfräser werden nach Geometrie, Härte, Aufmaß, Zugang und Maschinenstabilität ausgewählt.
Bearbeitungsreihenfolge mit der Wärmebehandlung abstimmen
Bohrung, Nut oder Fläche kann vor oder nach dem Härten sinnvoll sein. Verzug, Nacharbeit, Zunder und Endanforderung bestimmen die Reihenfolge.
Reiben ist nur für tatsächlich definierte Präzisionsbohrungen vorgesehen und nicht als Standardprozess für den Hauptinnendurchmesser eines Lagerrings.
Dünnwandige Lagerringe maßhaltig bearbeiten
Spannkräfte und Ringverformung berücksichtigen
Spannbacken, Auflage, Spannkraft und Kontaktfläche müssen zur Ringdicke passen. Unter etwa 8 mm Wanddicke steigt die elastische Verformung durch die Spannkraft deutlich an; Messungen unter Spannung und im freien Zustand werden verglichen.
Werkzeugüberhang und Schnittkräfte prüfen
Auskragung, Haltersteifigkeit, Schneidengeometrie, Eingriff und Bearbeitungsrichtung beeinflussen Durchbiegung und Rundheit.
Maße im ausgespannten Zustand kontrollieren
Durchmesser, Rundheit, Planlauf, Breite und Profil werden nach dem Lösen kontrolliert, damit die Spannung Fehler nicht verdeckt.
Schneidstoff und Werkzeuggeometrie gezielt auswählen
Hartmetallwerkzeuge für geeignete Bearbeitungszustände
Hartmetallsorte, Beschichtung, Spanformer und Kantenstabilität werden für Stahlgüte, Härtebereich, Schruppen/Schlichten und Eingriff gewählt.
CBN-Werkzeuge für die Hartbearbeitung
CBN-Gehalt, Binder, Kantenpräparation, Plattenform und Trägerkonzept werden auf Härte, kontinuierlichen oder unterbrochenen Schnitt und Qualität abgestimmt.
Sonderwerkzeuge für Profile und eingeschränkte Zugänglichkeit
Sonderprofile, kleine Innenkonturen, kombinierte Stufen oder spezielle Freistellungen werden anhand von Zeichnung, Maschine und Serienbedarf geprüft.
PKD- und CBN-Schneidplatten unterscheiden. Für Lagerringe aus gehärtetem Stahl ist CBN die relevante Kandidatengruppe; PKD wird hier nicht als Standardlösung empfohlen.
Typische Bearbeitungsprobleme untersuchen
Maßdrift, Rundheitsfehler und Rattermarken
Spannung, Rundlauf, Ringtemperatur, Werkzeugüberhang, Schneidenradius, Eingriff und Messzeitpunkt prüfen.
Schneidkantenverschleiß und Ausbrüche
Härte, Schnittunterbrechung, Aufmaßschwankung, Kantenpräparation, Kühlung und Lastspitzen vergleichen.
Gratbildung und unzureichende Oberflächenqualität
Werkzeugzustand, Schneidenlage, Vorschub, Spanbildung, Austritt und Bauteilstabilität untersuchen.
| Fehlerbild | Zuerst prüfen | Mögliche Anpassungsrichtung |
|---|---|---|
| Rundheitsfehler | Spannkraft, freie Ringform, Rundlauf, Temperatur | Spannkonzept, Reihenfolge und Messzustand korrigieren |
| Rattern | Überhang, Halter, Ringsteifigkeit, Schnittkräfte | Werkzeugaufbau und Eingriff anpassen |
| CBN-Ausbruch | Unterbrechung, Kantenpräparation, Aufmaß, Härte | CBN-Ausführung und Prozessfenster neu bewerten |
| Schlechte Laufbahnoberfläche | Profil, Verschleiß, Welligkeit, Randzone, Messung | Verfahren, Werkzeug und Freigabekriterien abgleichen |
Werkzeugkonzept und Bearbeitungsergebnis validieren
Zeichnung und Prüfmerkmale abstimmen
Stahlgüte, Wärmebehandlung, Härte, Profil, Bezüge, Toleranzen, Oberflächen- und Randzonenanforderungen werden vor der Auswahl geklärt.
Werkzeugstandzeit und Bauteilqualität dokumentieren
Materialcharge, Härte, Werkzeug, Kante, Aufmaß, Schnittdaten, Spannung, Kühlung, Messung, Gutteile und Verschleißtrend werden protokolliert.
Sondergeometrien und Serienbedarf prüfen
Machbarkeit, Musterumfang, Abnahmekriterien, Mindestmenge, Nachschärfkonzept und Lieferziel werden projektbezogen bestätigt.
Häufige Fragen zur Bearbeitung von Lagerringen aus Stahl
Welche Werkzeuge eignen sich für Lagerringe aus Stahl?
Wie unterscheidet sich die Werkzeugauswahl vor und nach dem Härten?
Wann kommen CBN-Werkzeuge beim Hartdrehen infrage?
Wann ist Schleifen weiterhin erforderlich?
Wie lassen sich Verformungen dünnwandiger Lagerringe reduzieren?
Welche Angaben benötigt HC für eine Werkzeugempfehlung?
Werkzeuglösung für Ihren Lagerring anfragen
Welche Angaben benötigt HC für die technische Prüfung Ihres Lagerrings? Mögliche Werkzeuggruppen nach Bearbeitungsaufgabe:
- Stahlgüte und Werkstoffnorm
- Wärmebehandlungszustand
- reale Härte / Härtebereich
- Ringabmessungen und Profil
- Bearbeitungsmerkmale
- Aufmaß und Unterbrechungen
- Toleranzen und Oberfläche
- Randzonen-/Prüfanforderungen
- Maschine und Spannung
- Problem, Stückzahl und Kontaktdaten
Bitte fügen Sie Zeichnung, Prozessstufe und vorhandene Mess- oder Verschleißbilder bei. Konkrete Produkte und Schnittdaten werden nach technischer Prüfung bestätigt.
Werkzeuglösung für Ihren Lagerring prüfen lassen
HC ordnet Vorbearbeitung, Hartdrehen, Innen-/Außendurchmesser, Laufbahn, Nuten und Zusatzmerkmale geeigneten Hartmetall-, CBN- oder Sonderwerkzeugfamilien zu.
Bearbeitungsanforderungen senden