
Schrumpffutter für HSC- und CNC-Fräswerkzeuge
Inhaltlich verantwortlich: Kevin Zeng, Leiter Operations · Fachliche Prüfung: Jiack Liu, Leiter Technik · Stand: 26. Oktober 2026
Schrumpffutter spannen Werkzeuge mit zylindrischem Schaft durch kontrolliertes Erwärmen und Abkühlen. Für eine prozesssichere Auswahl müssen Schnittstelle, Spann-Ø, Schafttoleranz, A-Maß, Störkontur, Rundlauf, Wuchtung, Kühlung und Schrumpfgerät zusammenpassen.
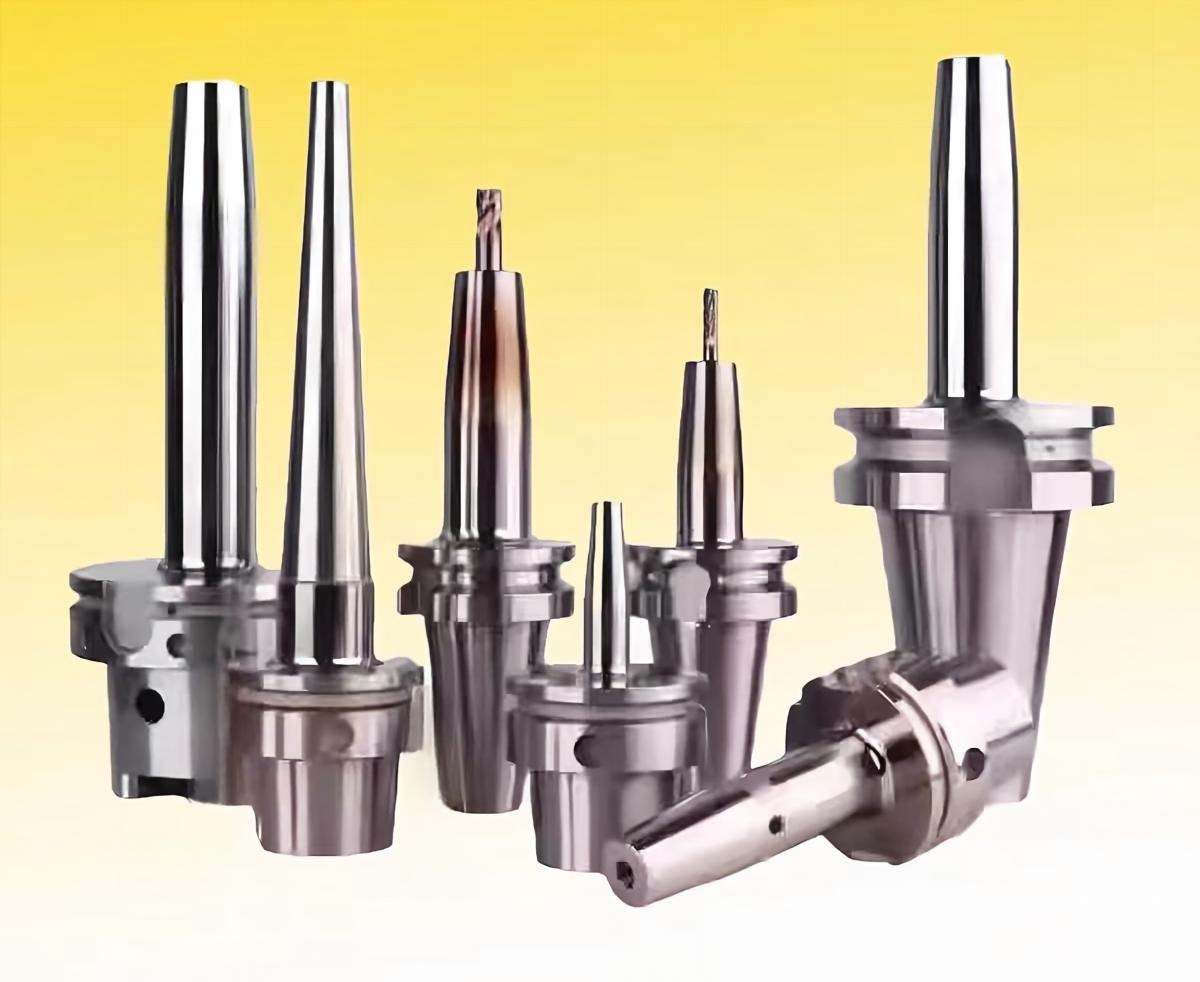
Wie funktioniert ein Schrumpffutter?
Kontrolliert erwärmen
Ein geeignetes Schrumpfgerät erwärmt die Spannzone. Die Bohrung weitet sich so weit, dass das passende Werkzeug eingesetzt oder entnommen werden kann.
Werkzeug positionieren
Der saubere Zylinderschaft wird auf die definierte Einspanntiefe beziehungsweise den Längenanschlag gebracht.
Definiert abkühlen
Beim Abkühlen zieht sich das Futter zusammen und erzeugt eine kraftschlüssige Verbindung mit hoher Steifigkeit und Drehmomentübertragung.
Sicherheit: Erwärmung, Temperaturgrenze, Kühlmethode und Werkzeugwechsel dürfen nur nach Herstelleranweisung und mit geeigneter Schutzausrüstung erfolgen.
Schrumpffutter in vier Schritten auswählen
Schnittstelle bestimmen
HSK, SK, BT, CAT oder andere Maschinenschnittstelle einschließlich Norm, Größe und Form festlegen.
Schaft prüfen
Durchmesser, h6-Toleranz oder Herstellerfreigabe, Schaftwerkstoff und zylindrische Einspannlänge angeben.
Kontur wählen
A-Maß, Nasendurchmesser, 3°/4,5°-Kontur, Kavität und Kollisionsraum abstimmen.
Prozess absichern
Rundlauf, Drehzahl, Wuchtung, Schnittlast, Kühlmittel und vorhandenes Schrumpfgerät bestätigen.
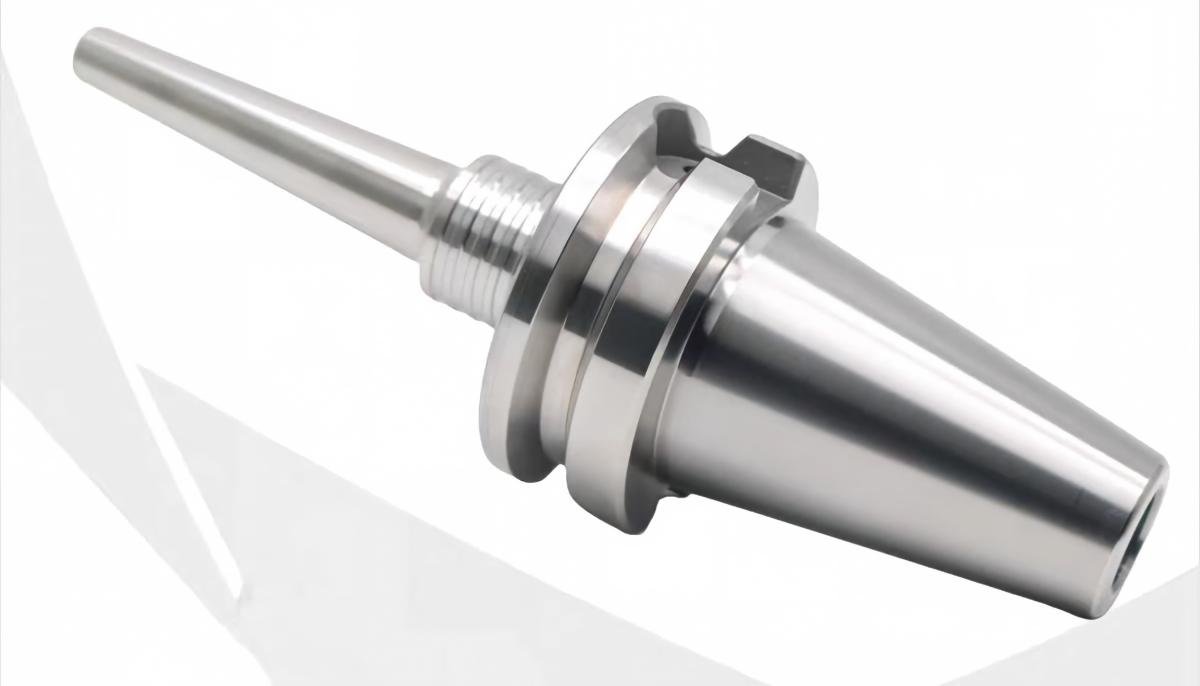
Schlanke Ausführung für tiefe Kavitäten
Eine kleine Störkontur verbessert die Zugänglichkeit, reduziert aber den Querschnitt. Deshalb dürfen schlanke oder verlängerte Schrumpffutter nicht allein nach Reichweite gewählt werden.
- Bauteilkontur und Kollisionsraum prüfen
- freie Werkzeuglänge so kurz wie möglich halten
- Biegesteifigkeit und zulässige Prozesslast bewerten
- Rundlauf am praxisrelevanten Messabstand prüfen
Standard, schlank oder Heavy Duty?
Standard-Schrumpffutter
Für universelle HSC-/CNC-Anwendungen mit ausgewogenem Verhältnis aus Steifigkeit, Zugänglichkeit und verfügbarer Baulänge.
Mini / schlanke Ausführung
Für tiefe Taschen, Formenbau und enge Konturen. Nasendurchmesser, Winkel und Auskragung sind entscheidend.
Heavy-Duty-Ausführung
Für höhere Drehmomente und belastete Fräsprozesse, sofern Werkzeug, Sicherungskonzept und Maschine dafür ausgelegt sind.
Technische Daten für Vergleich und Angebot
| Datenpunkt | Einfluss | Für die Anfrage angeben |
|---|---|---|
| Maschinenschnittstelle | Passung, Steifigkeit und Werkzeugwechsel | Norm, Größe, Form und Plananlage |
| Spann-Ø / Schaft | Schrumpfpassung und Werkzeugkompatibilität | Durchmesser, Toleranz, HM/HSS und Zylinderlänge |
| A-Maß / Kontur | Zugänglichkeit, Kollision und Biegung | Auskragung, Nasen-Ø, Konturzeichnung |
| Rundlauf | Schneidenbelastung, Oberfläche und Standzeit | Zielwert, Prüfdorn, Messabstand |
| Drehzahl / Wuchtung | Prozessruhe und Betriebssicherheit | maximale Drehzahl und Wuchtanforderung |
| Kühlmittel | Schneidenversorgung und Dichtung | intern, durch Bund, peripher, Druck |
| Schrumpfgerät | Erwärmungszone und Prozessfähigkeit | Gerätetyp, Spule, Kühlung und Zyklus |
Rundlauf und Wuchtung als Gesamtsystem bewerten
- Spindel und Schnittstelle reinigen und prüfen
- Futterbohrung und Werkzeugschaft kontrollieren
- Messabstand und Prüfdorn dokumentieren
- Werkzeug nach jedem Schrumpfzyklus positionieren
- Wuchtgüte nur zusammen mit Drehzahl betrachten
Konkrete Werte bestätigen lassen
Hersteller nennen je nach Bauform Rundlaufwerte im Bereich weniger Mikrometer und hohe zulässige Drehzahlen. Diese Werte gelten nicht automatisch für jede Länge, jeden Spanndurchmesser oder jede Werkzeugkombination.
HC bestätigt Rundlauf, Drehzahl und Wuchtung für die konkret ausgewählte Ausführung.
Schrumpfprozess: sicher, wiederholbar und dokumentiert
Vorbereiten
Futter und Schaft reinigen, Beschädigungen ausschließen, Anschlag und Einspanntiefe vorbereiten.
Erwärmen und einsetzen
Passende Spule und freigegebenes Programm verwenden. Werkzeug ohne Gewalt bis zur Sollposition einsetzen.
Kühlen und prüfen
Vorgeschriebene Kühlung durchführen, vollständige Abkühlung abwarten und Rundlauf sowie Sitz kontrollieren.
Schrumpffutter im Vergleich
| System | Stärke | Grenze | Typische Entscheidung |
|---|---|---|---|
| Schrumpffutter | schlanke Kontur, Steifigkeit, Rundlauf | Schrumpfgerät und Wärmeprozess | HSC, tiefe Kavitäten, präzises Fräsen |
| Hydrodehnspannfutter | Dämpfung und einfache Betätigung | größere Störkontur möglich | Bohren, Reiben, Schlichten |
| ER-Spannzangenfutter | flexibler Spannbereich | systemabhängig größere Kontur | universelle Werkstattnutzung |
| HPC-Kraftspannfutter | hohe Haltekraft | größere Bauform | hohe Zerspanungskräfte |
Typische Probleme und nächste Prüfung
| Symptom | Mögliche Ursache | Zuerst prüfen |
|---|---|---|
| Werkzeug lässt sich nicht einsetzen | falscher Ø, unzureichende Erwärmung oder falsche Spule | Schaft, Futter, Gerät und Programm |
| Rundlauf schwankt | Schmutz, beschädigte Bohrung, falsche Position | Reinigung und Wiederholmessung |
| Verfärbung oder Überhitzung | zu langer/falscher Heizzyklus | Geräteparameter und Futterzustand |
| Rattermarken | zu große Auskragung oder ungeeignete Kontur | A-Maß, Werkzeuglänge und Schnittdaten |
| Kühlmittel erreicht die Schneide nicht | falscher Kühlmittelweg | Futterausführung, Abdichtung und Werkzeug |
Daten für Ihre Anfrage
- Maschine und Spindelschnittstelle
- Werkzeugtyp und Bearbeitung
- Schaft-Ø, Toleranz und Werkstoff
- Einspanntiefe und Auskragung
- A-Maß und Störkontur
- Rundlaufziel / Messabstand
- Drehzahl und Wuchtanforderung
- Kühlmittelweg und Druck
- vorhandenes Schrumpfgerät
- Stückzahl und Lieferziel
Schrumpffutter anfragen
Senden Sie Maschinen-, Werkzeug- und Prozessdaten. HC prüft Schnittstelle, Spann-Ø, Kontur, Kühlung, Schrumpfprozess und Präzisionsanforderung.
Technische Anfrage starten