
Hydrodehnspannfutter für präzise CNC-Bearbeitung
Inhaltlich verantwortlich: Kevin Zeng, Leiter Operations · Fachliche Prüfung: Jiack Liu, Leiter Technik · Stand: 26. Oktober 2026
Hydrodehnspannfutter spannen zylindrische Werkzeugsäfte gleichmäßig über eine hydraulisch verformte Dehnbuchse. Entscheidend sind Maschinenschnittstelle, Spann-Ø, Schafttoleranz, Einspanntiefe, Rundlauf, Auskragung, Kühlung und Bearbeitungsaufgabe.
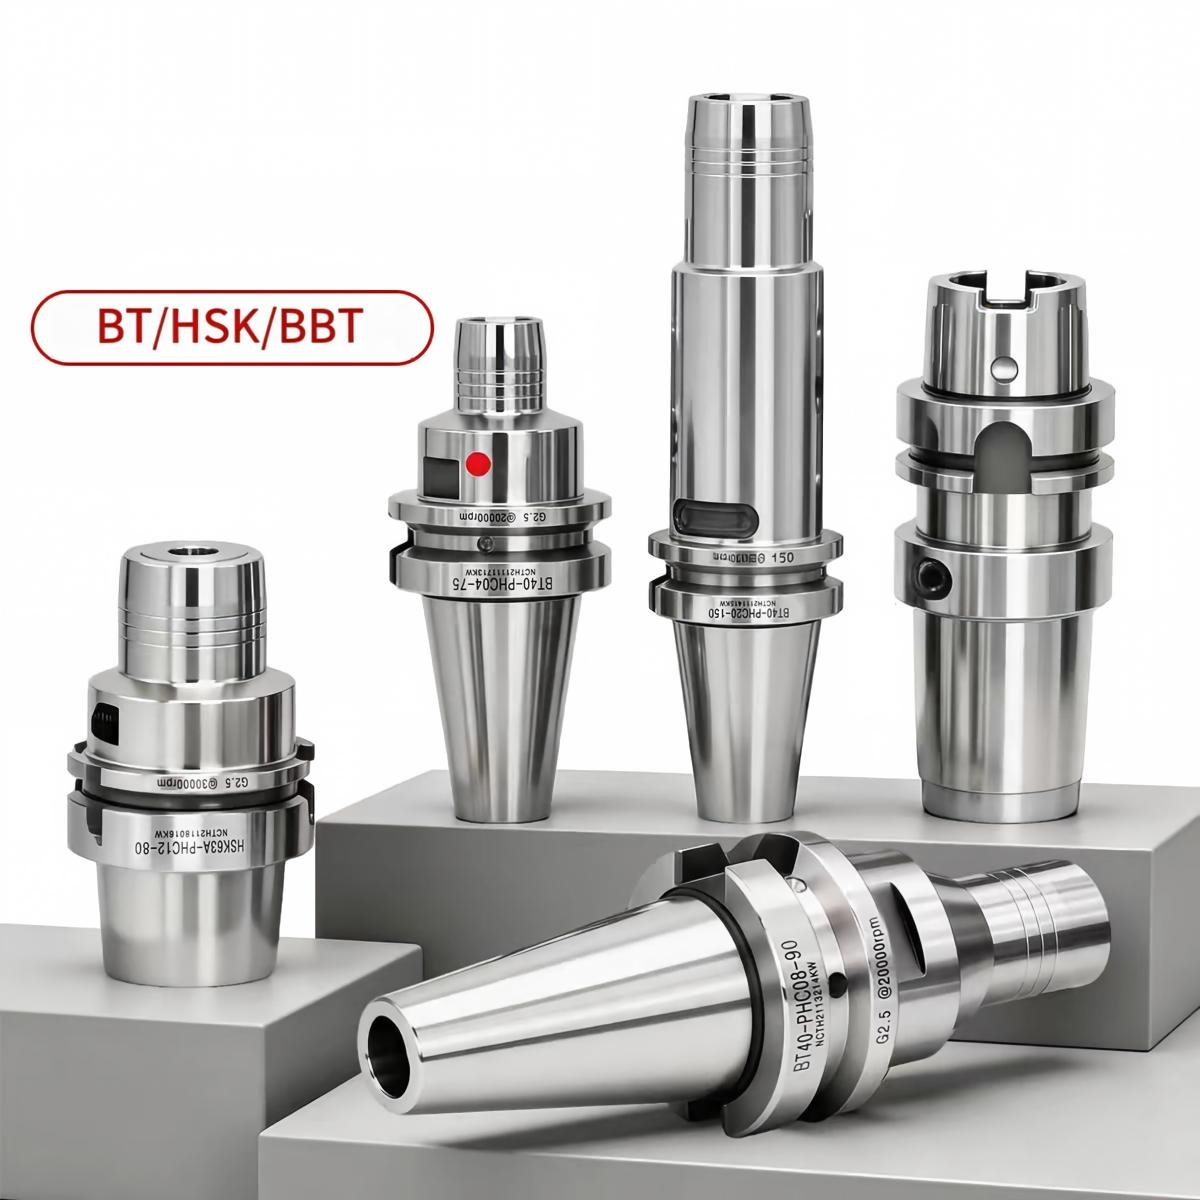
Warum ein Hydrodehnspannfutter?
Rundlauf als Systemvorteil
Die gleichmäßige radiale Spannung unterstützt einen ruhigen Werkzeuglauf. Der erreichbare Wert muss für Halter, Werkzeug, Messabstand und Schnittstelle gemeinsam bestätigt werden.
Dämpfung für stabile Prozesse
Das hydraulische Spannprinzip kann Schwingungen dämpfen und dadurch Oberflächenqualität sowie Werkzeugstandzeit bei Präzisionsanwendungen unterstützen.
Einfache Betätigung
Das Werkzeug wird ohne separates Erwärmungsgerät gespannt. Betätigungsschraube, Werkzeugschlüssel und zulässiges Anzugsmoment bleiben jedoch herstellerspezifisch.
Wichtig: Hydrodehnspannfutter sind Werkzeughalter. Sie sind nicht mit hydraulischen Werkstückspannfuttern oder Drehfuttern gleichzusetzen.
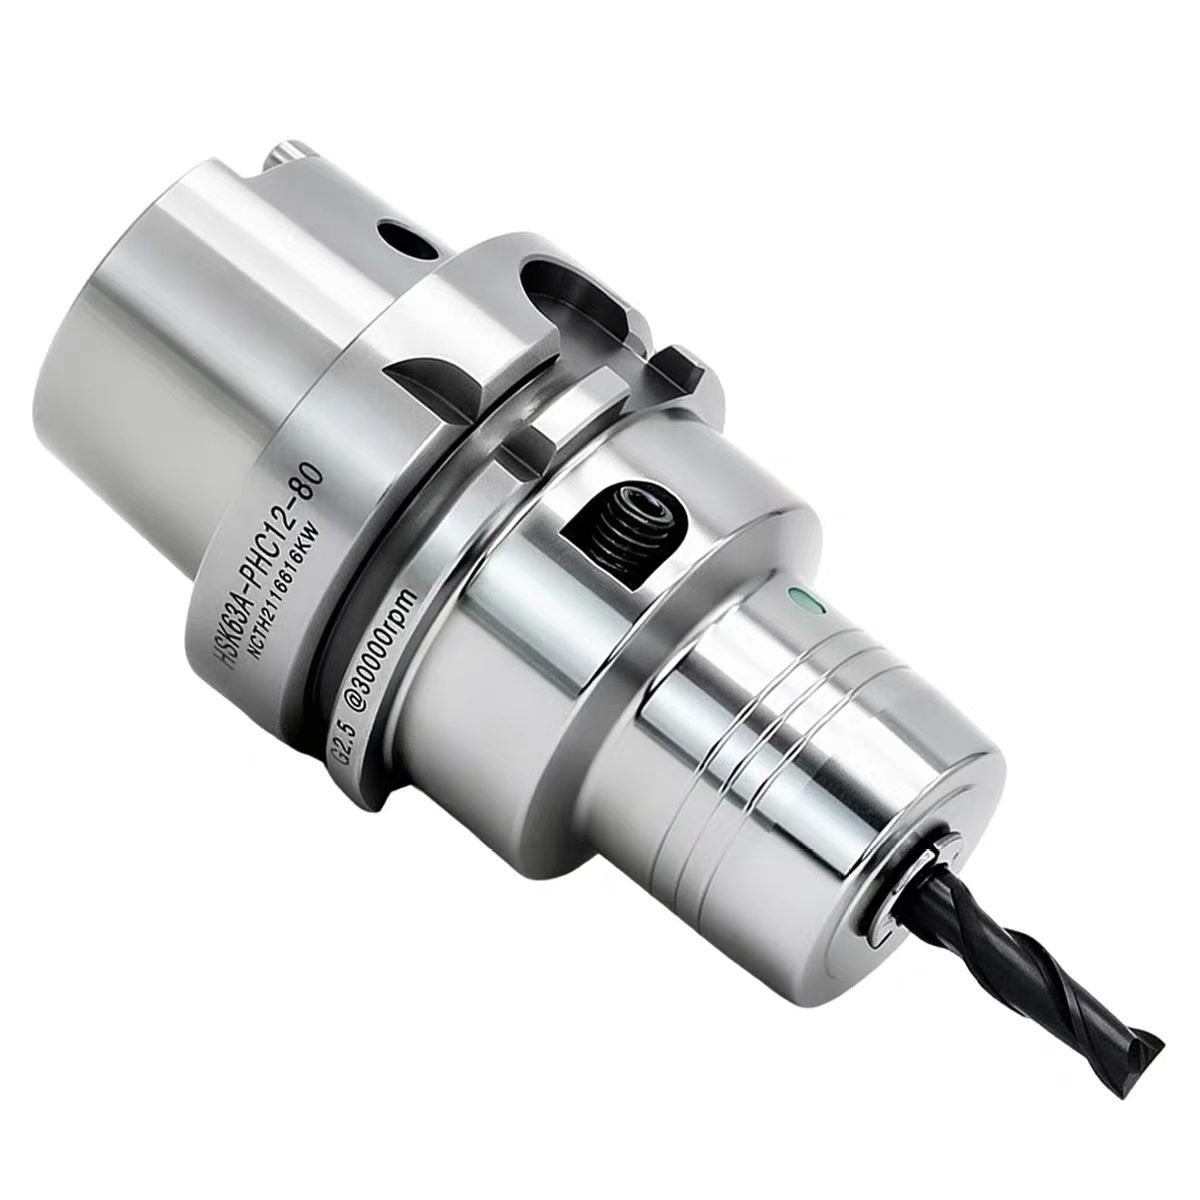
Werkzeug direkt und gleichmäßig spannen
Das Hydrodehnspannfutter umschließt den zylindrischen Werkzeugschaft gleichmäßig. Für einen belastbaren Prozess müssen Schaftdurchmesser, Schafttoleranz, minimale Einspanntiefe und zulässige Auskragung zur konkreten Aufnahme passen.
- Spannbohrung und Werkzeugschaft sauber halten
- Nicht auf Spannuten, Freistichen oder Übergangsradien spannen
- Betätigungsschraube nur mit dem vorgesehenen Schlüssel bedienen
- Rundlauf nach wiederholtem Einspannen kontrollieren
Beispiel: HSK-Hydrodehnspannfutter mit gespanntem Schaftwerkzeug.
Hydrodehnspannfutter in vier Schritten auswählen
Schnittstelle festlegen
Maschinenspindel, Norm, Größe, Form, Plananlage und automatischen Werkzeugwechsel angeben.
Werkzeugschaft prüfen
Schaft-Ø, Toleranz, Zylinderlänge, Oberfläche und erforderliche Einspanntiefe dokumentieren.
Prozess definieren
Bearbeitung, Werkstoff, Drehzahl, Drehmoment, Auskragung, Zugänglichkeit und Kühlung beschreiben.
Präzision vereinbaren
Rundlaufziel, Messabstand, Wuchtanforderung, Wiederholbarkeit und Prüfbedingungen festlegen.
Schnittstelle, Grundkörper und Spanneinheit als System
Maschinenschnittstelle und hydraulische Spanneinheit müssen als komplette Werkzeugaufnahme bewertet werden. Neben dem Nenndurchmesser beeinflussen Plananlage, Bauform, A-Maß, Störkontur und Wuchtung die Eignung.
Die dargestellte modulare Bauform ist ein Konstruktionsbeispiel. Die tatsächlich angebotene Schnittstelle und Verbindung werden anhand der Maschinen- und Prozessdaten bestätigt.
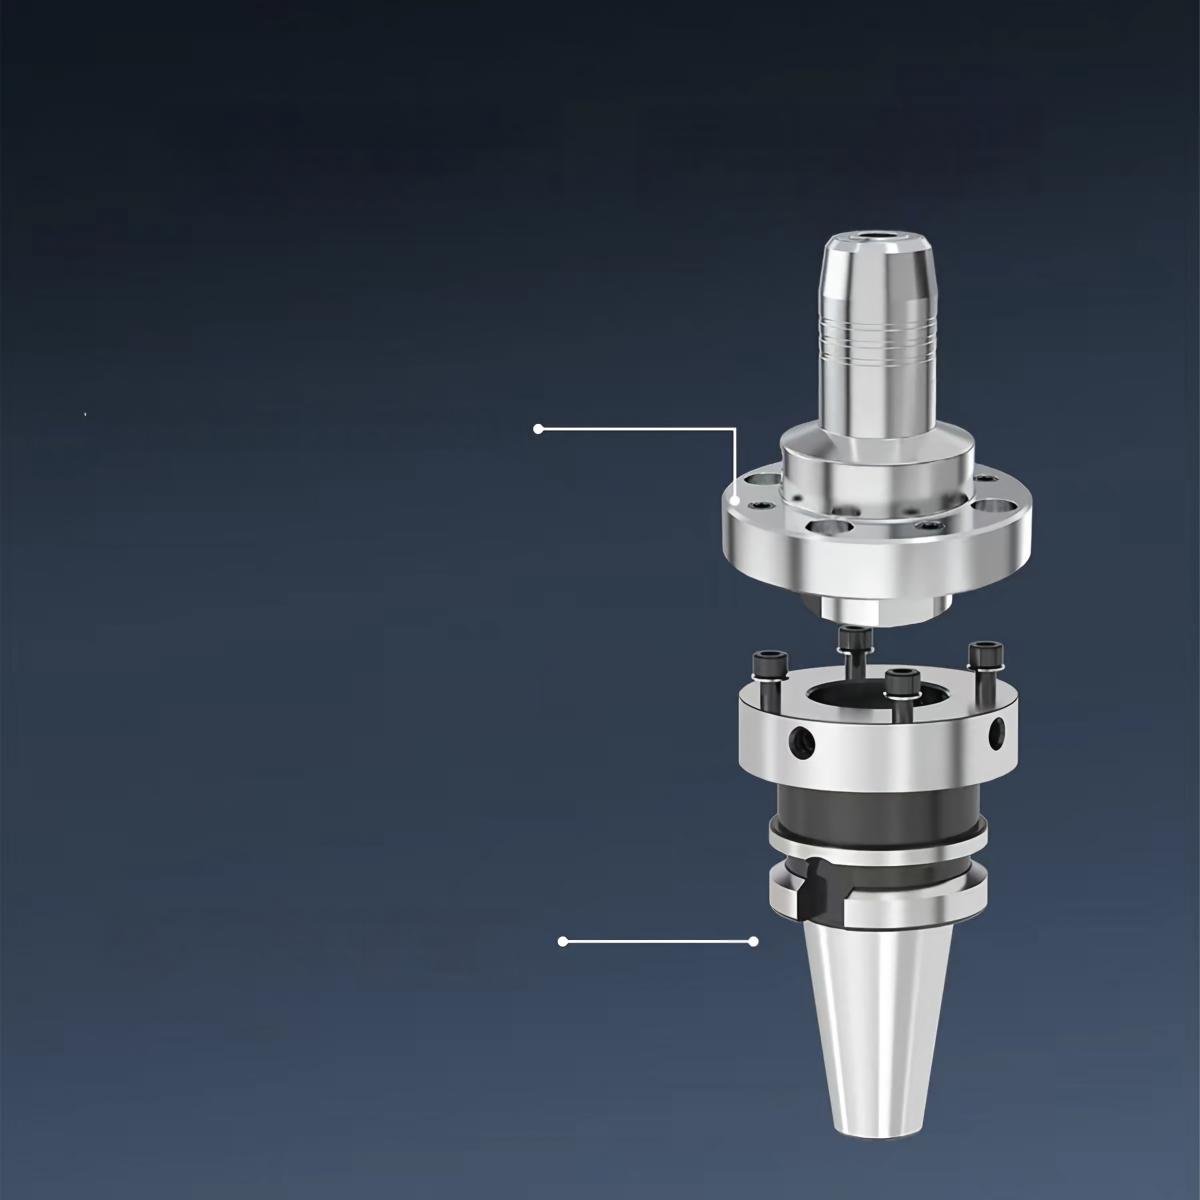
Schematische Explosionsdarstellung von Schnittstelle und Spanneinheit.
Schnittstellen und Bauformen
Standardausführung
Für universelle Präzisionsanwendungen mit ausgewogener Steifigkeit, Zugänglichkeit und Auswahl an Spanndurchmessern.
Schlanke Ausführung
Für tiefe Konturen und begrenzten Kollisionsraum. Störkontur, freie Länge und zulässige Prozesslast gemeinsam prüfen.
Ausführung mit Kühlmittelführung
Für definierte innere oder periphere Kühlmittelzufuhr. Werkzeug, Reduzierhülse, Abdichtung und Druck müssen kompatibel sein.
Technische Daten für Vergleich und Angebot
| Datenpunkt | Warum relevant? | Angabe für die Anfrage |
|---|---|---|
| Maschinenschnittstelle | Bestimmt Passung, Steifigkeit und Werkzeugwechsel. | z. B. HSK-A, SK, BT; Größe und Norm |
| Spann-Ø / Schaft | Direktspannung oder Reduzierhülse müssen zum Schaft passen. | Durchmesser, Toleranz und Zylinderlänge |
| A-Maß / Auskragung | Beeinflusst Zugänglichkeit, Steifigkeit und Schwingung. | erforderliche Länge und Störkontur |
| Rundlauf | Wirkt auf Schneidenbelastung, Oberfläche und Standzeit. | Zielwert, Prüfdorn und Messabstand |
| Drehzahl / Wuchtung | Für sicheren Betrieb und Oberflächenqualität. | maximale Drehzahl und Wuchtanforderung |
| Kühlmittel | Bestimmt Kanal, Dichtung und Hülsenausführung. | Weg, Druck und Werkzeugversorgung |
| Bearbeitung | Last und Genauigkeit bestimmen die geeignete Bauform. | Bohren, Reiben, Schlichten oder Fräsen |
Anwendungen: Bohren, Reiben, Schlichten und leichtes Fräsen
Präzisionsbohren
Für ruhigen Lauf und gleichmäßige Belastung mehrschneidiger Bohrer, sofern Schaft und Prozess zur Aufnahme passen.
Reiben und Feinbohren
Für enge Bohrungstoleranzen sind Rundlauf, kurze Auskragung und eine definierte Kühlmittelzufuhr besonders wichtig.
Schlichtfräsen
Bei Schaft- und Kugelfräsern unterstützt eine präzise, dämpfende Spannung gleichmäßige Oberflächen. Prozessgrenzen sind zu beachten.
Rundlauf und Werkzeugstandzeit richtig bewerten
- Rundlauf nicht ohne Messabstand vergleichen
- Spindel, Schnittstelle, Halter und Werkzeug getrennt prüfen
- Werkzeug mehrfach aus- und einspannen
- Schaft und Spannbohrung sauber und gratfrei halten
- Minimale Einspanntiefe und zulässige Schafttoleranz einhalten
Keine pauschalen Mikrometer-Versprechen
Wettbewerber nennen häufig Werte im Bereich weniger Mikrometer. Für eine belastbare Zusage müssen konkrete Ausführung, Schnittstelle, Spann-Ø, Prüfdorn, Auskragung und Messmethode feststehen.
HC bestätigt Leistungsdaten im Angebot für die ausgewählte Konfiguration.
Hydrodehnspannfutter im Systemvergleich
| Spannsystem | Typische Stärke | Typische Grenze | Geeignet, wenn … |
|---|---|---|---|
| Hydrodehnspannfutter | Dämpfung, Rundlauf, einfaches Handling | begrenzter direkter Spannbereich | Präzision und Prozessruhe im Vordergrund stehen |
| ER-Spannzangenfutter | flexibler Spannbereich, breite Verfügbarkeit | größere Störkontur und systemabhängiger Rundlauf | Flexibilität und Standardisierung wichtig sind |
| Schrumpffutter | schlanke Kontur und hohe Steifigkeit | Schrumpfgerät und Wärmeprozess erforderlich | Zugänglichkeit und Steifigkeit dominieren |
| HPC-Kraftspannfutter | hohe Haltekraft und Drehmomentübertragung | größere Bauform möglich | hohe Zerspanungskräfte erwartet werden |
Typische Probleme und nächste Prüfung
| Symptom | Mögliche Ursache | Zuerst prüfen |
|---|---|---|
| Rundlauf schwankt nach Werkzeugwechsel | Schmutz, Grat, falsche Einspanntiefe oder Schafttoleranz | Spannbohrung, Schaft und Wiederholmessung |
| Rattermarken oder schlechte Oberfläche | zu große Auskragung, falsche Bauform oder Prozesslast | A-Maß, Störkontur, Schnittdaten und Halterwahl |
| Werkzeug rutscht | ungeeigneter Schaft, Überlast oder beschädigter Mechanismus | Schaftausführung, Einspanntiefe und Drehmomentbedarf |
| Kühlmittel erreicht die Schneide nicht | nicht abgestimmter Kanal oder falsche Reduzierhülse | Kühlmittelweg, Druck, Hülse und Werkzeug |
| Betätigung ist auffällig | falscher Schlüssel, Überdrehen oder Wartungsbedarf | Herstellervorgabe; Futter nicht weiter überlasten |
Daten für Ihre Anfrage
- Maschine und Spindelschnittstelle
- Werkzeugtyp und Bearbeitung
- Schaftdurchmesser und Toleranz
- Einspanntiefe und Auskragung
- Rundlaufziel und Messabstand
- maximale Drehzahl / Wuchtung
- Werkstoff und Schnittdaten
- Kühlmittelweg und Druck
- Störkontur oder Zeichnung
- Stückzahl und Lieferziel
Hydrodehnspannfutter anfragen
Senden Sie Maschinen-, Werkzeug- und Prozessdaten. HC prüft Schnittstelle, Bauform, Spann-Ø, Reduzierhülse, Kühlung und Präzisionsanforderung.
Technische Anfrage starten