
CNC-Bohrfutter und Präzisionsbohrfutter auswählen
Inhaltlich verantwortlich: Kevin Zeng, Leiter Operations · Fachliche Prüfung: Jiack Liu, Leiter Technik · Stand: 26. Oktober 2026
Ein Bohrfutter spannt Werkzeuge mit zylindrischem Schaft über einen definierten Durchmesserbereich. Für den sicheren Einsatz zählen nicht nur Spannweite, sondern auch Maschinenschnittstelle, Rundlauf, Haltemoment, Auskragung, Drehzahl und Kühlmittelweg.
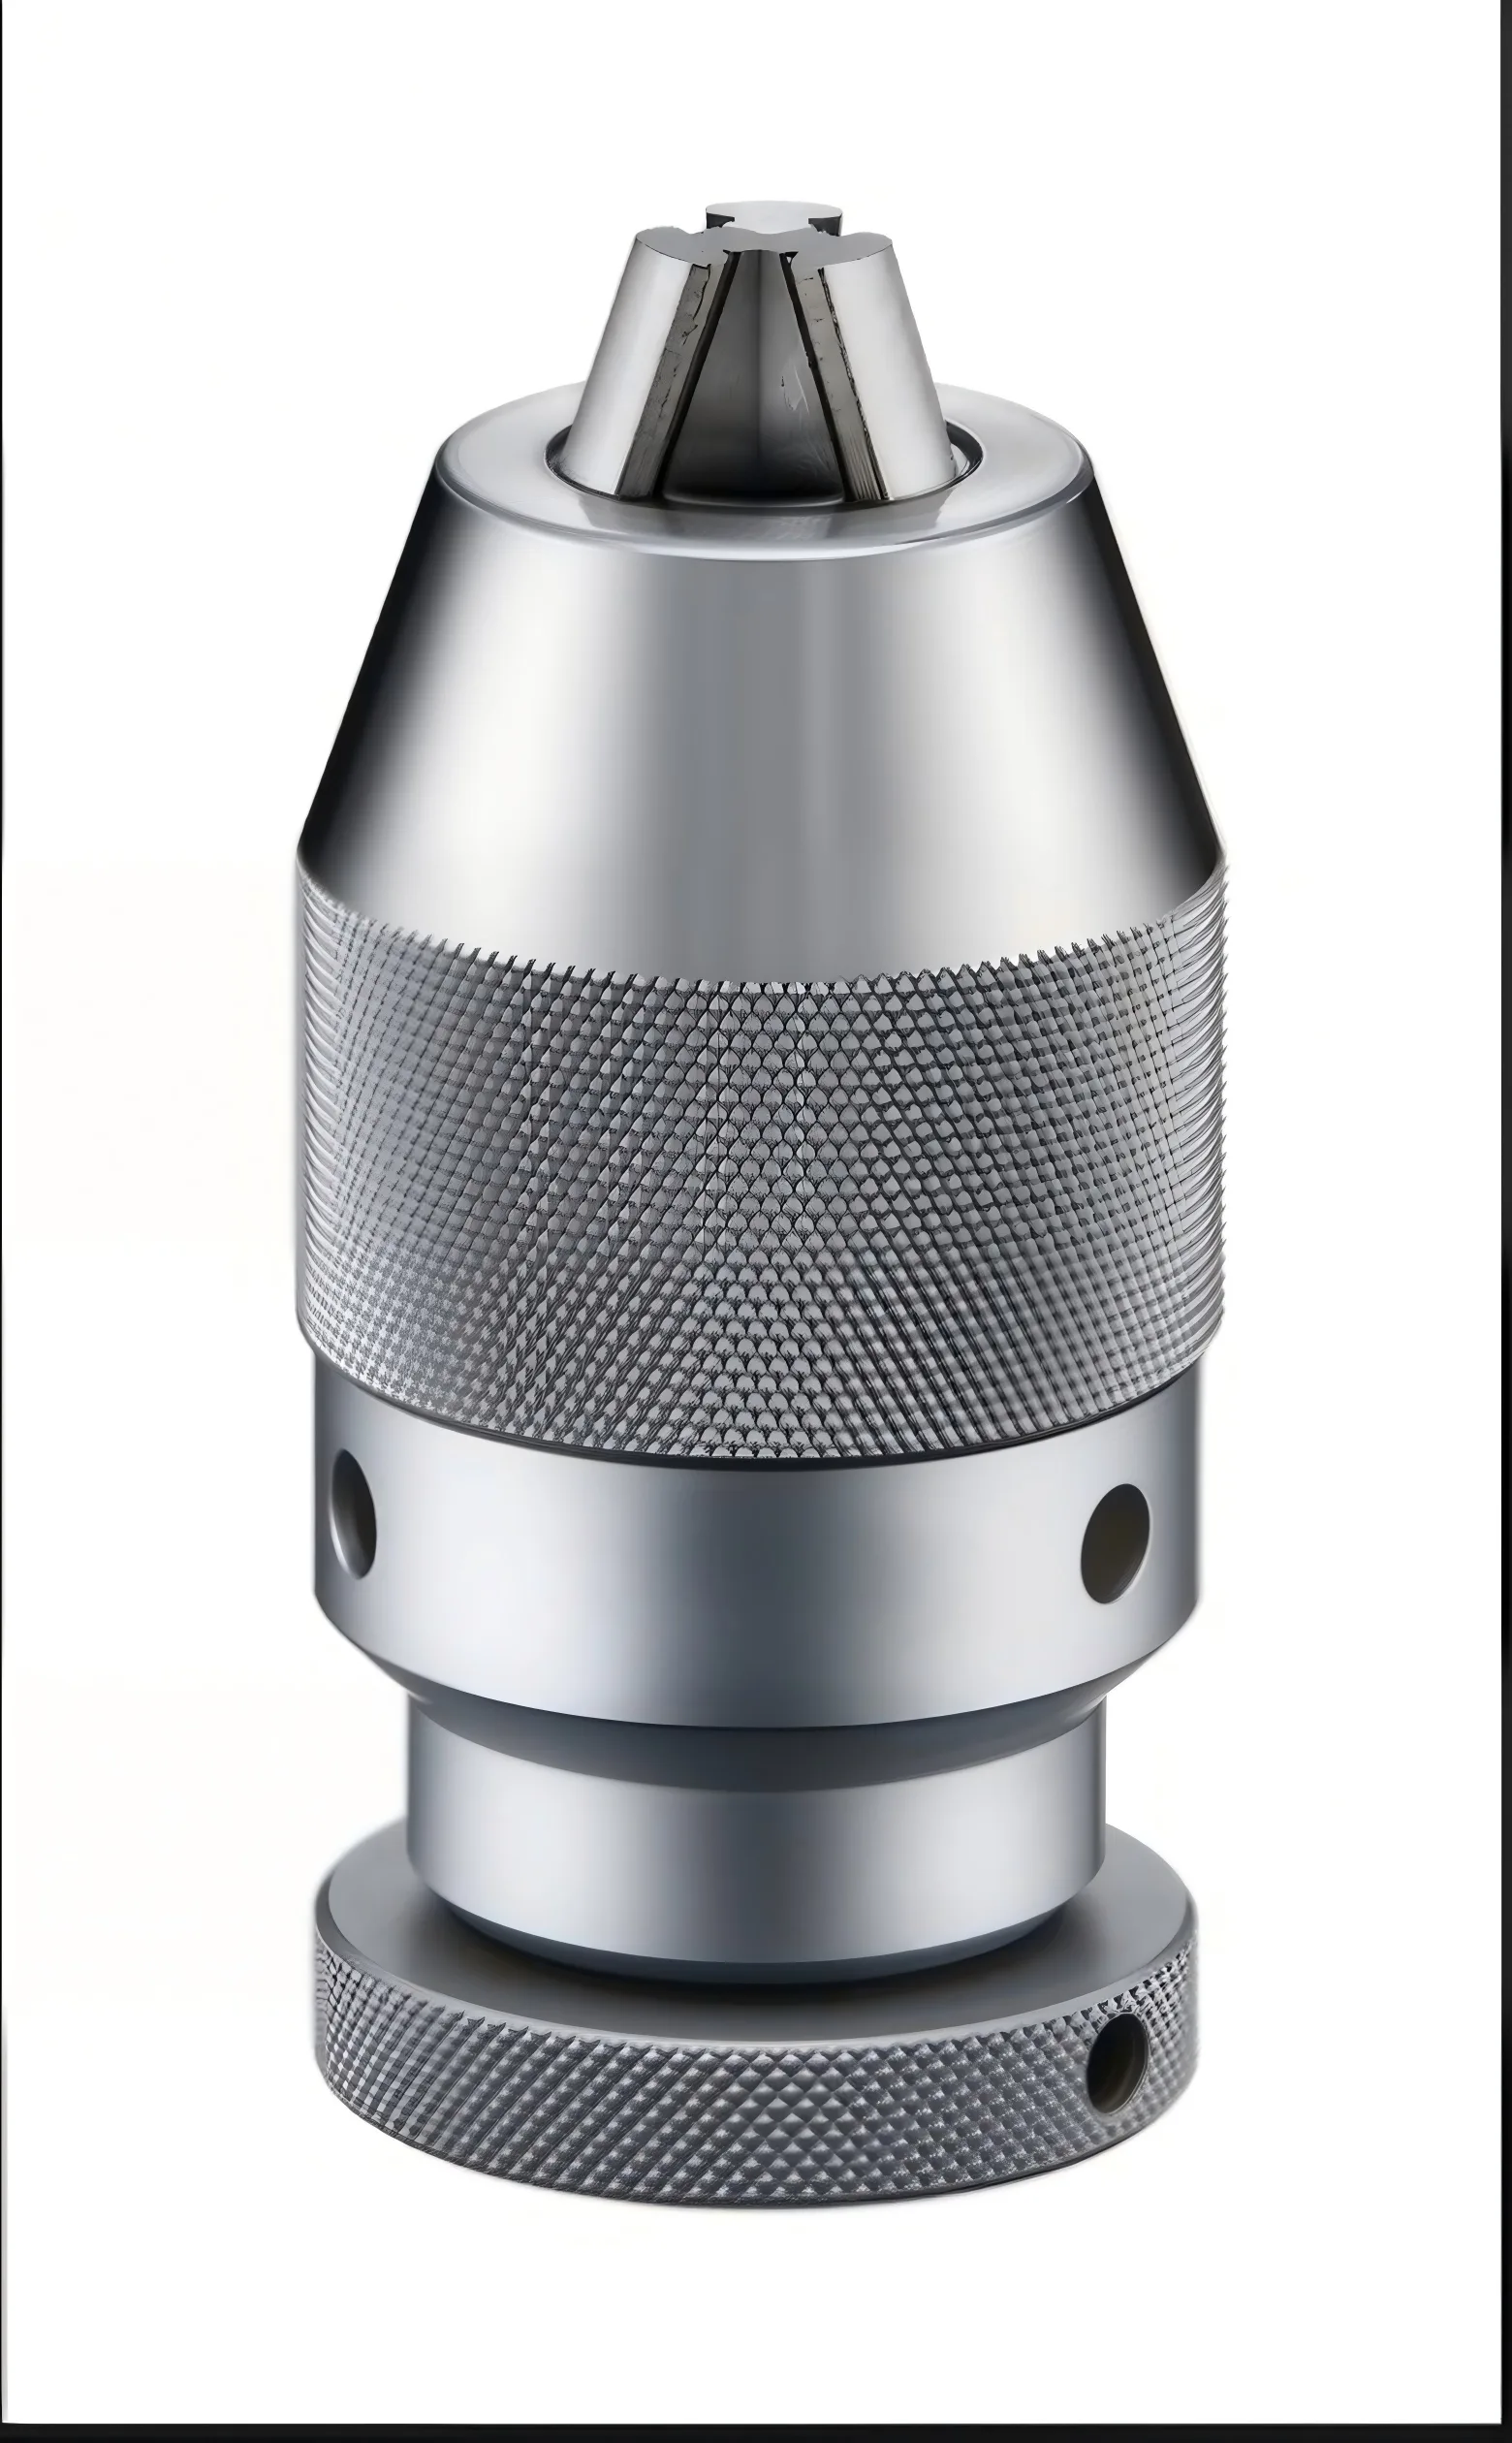
Welches Bohrfutter passt zur Maschine und Anwendung?
CNC-Präzisionsbohrfutter
Für Bearbeitungszentren und rotierende Anwendungen, wenn definierter Rundlauf, Haltemoment, Wuchtung und sichere Spannung gefordert sind.
Schnellspannbohrfutter
Für häufigen Werkzeugwechsel und flexible Durchmesserbereiche. Die zulässige Drehzahl und Belastung müssen zur konkreten Ausführung passen.
Zahnkranzbohrfutter
Manuelle Betätigung mit Bohrfutterschlüssel. Geeignet, wenn robuste Bedienung wichtiger ist als automatisierter oder besonders schneller Wechsel.
Abgrenzung: Für hohe Seitenkräfte, Fräsoperationen oder besonders anspruchsvolle Rundlaufanforderungen kann ein Spannzangen-, Schrumpf- oder Hydrodehnfutter geeigneter sein. Bohrfutter nicht pauschal als Fräsfutter einsetzen.
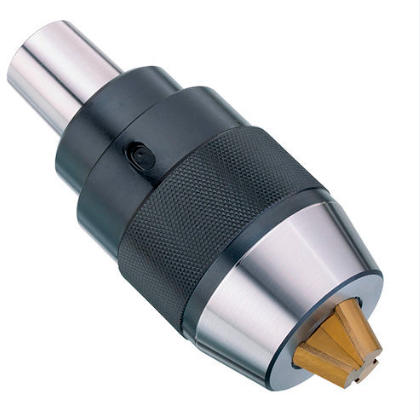
Spannbacken, Spannhülse und Schnittstelle als System betrachten
Die drei Spannbacken zentrieren und klemmen den zylindrischen Werkzeugschaft. Spannhülse und Mechanik erzeugen die Spannkraft; die rückseitige Schnittstelle verbindet das Bohrfutter mit Maschine oder Werkzeughalter.
- Backen gleichmäßig und spanfrei halten
- Werkzeug nur auf dem geeigneten zylindrischen Schaftbereich spannen
- Spannmechanismus nach Herstellervorgabe betätigen
- Schnittstelle, Auskragung und Kollisionsraum gemeinsam prüfen
Bohrfutter in vier Schritten auswählen
Maschine festlegen
Spindelschnittstelle, Werkzeugwechsel, Drehzahl, Drehrichtung und Kühlmittelversorgung dokumentieren.
Werkzeug erfassen
Schaftdurchmesser, Toleranz, Schaftform, Einspannlänge und Werkzeuggesamtlänge angeben.
Belastung bewerten
Bohrdurchmesser, Werkstoff, Drehmoment, Vorschubkraft und Wechselhäufigkeit berücksichtigen.
Genauigkeit prüfen
Rundlauf, Wuchtung, Haltemoment, A-Maß und zulässige Drehzahl für die konkrete Referenz bestätigen.
Technische Daten, die wirklich vergleichbar sein müssen
| Merkmal | Warum es wichtig ist | In der Anfrage angeben |
|---|---|---|
| Spannbereich | Backen müssen den realen Schaft sicher im vorgesehenen Bereich spannen. | kleinster und größter Schaftdurchmesser |
| Maschinenschnittstelle | Bestimmt Einbau, Steifigkeit, Werkzeugwechsel und Kompatibilität. | z. B. HSK, SK, BT, Bohrfutterkegel oder Sonderanschluss |
| Rundlauf | Beeinflusst Bohrungsqualität, Werkzeugverschleiß und Belastungsverteilung. | geforderter Wert, Messabstand und Prüfdorndurchmesser |
| Haltemoment | Verhindert Drehen oder Auszug des Bohrers unter Last. | Werkzeug, Werkstoff, Bohrdurchmesser und Prozesslast |
| A-Maß und Durchmesser | Bestimmen Auskragung, Zugänglichkeit und Kollisionsraum. | Störkonturen und maximal verfügbare Baulänge |
| Drehzahl und Wuchtung | Für sicheren, schwingungsarmen CNC-Betrieb. | maximale Betriebsdrehzahl und Maschinenanforderung |
| Kühlmittelzufuhr | Muss zur Maschinen- und Werkzeugkette passen. | intern/extern, Druck und erforderlicher Kühlmittelweg |
Bohrfutter oder alternatives Spannsystem?
Bohrfutter
Breiter Spannbereich und flexible Werkzeugwechsel bei zylindrischen Schäften. Ideal, wenn Vielseitigkeit im Vordergrund steht.
Spannzangenfutter
Kann eine kompakte und wiederholbare Spannung bieten; passende Spannzange für jeden Durchmesserbereich erforderlich.
Hydrodehn- oder Schrumpffutter
Für Anwendungen mit höherer Rundlauf-, Steifigkeits- oder Drehzahlanforderung – unter Beachtung der Werkzeug- und Maschinenkompatibilität.
Rundlauf richtig prüfen
Messung dokumentieren
- Prüfdorndurchmesser und Messabstand nennen
- Spindel, Aufnahme und Bohrfutter getrennt prüfen
- Funktionsflächen vor dem Spannen reinigen
- mehrfach spannen und Wiederholbarkeit vergleichen
Nicht nur den Katalogwert betrachten
Der Rundlauf am Werkzeug entsteht aus Spindel, Schnittstelle, Bohrfutter, Backen, Werkzeugschaft und Einspannzustand. Ein Wert ohne Messmethode und Abstand ist nur eingeschränkt vergleichbar.
Für eine technische Freigabe gelten ausschließlich die bestätigten Daten der konkreten Bohrfutterreferenz.
Typische Probleme und nächste Prüfung
| Symptom | Mögliche Ursache | Zuerst prüfen |
|---|---|---|
| Bohrer rutscht oder dreht im Futter | zu geringe Spannkraft, verschmutzter Schaft, Verschleiß oder Überlast | Schaftzustand, Backen, Betätigung und Prozessdrehmoment |
| Bohrung wird zu groß oder unrund | Rundlauf, beschädigte Backen, ungleichmäßige Spannung | Prüfdorn, Wiederholspannung und Maschinenschnittstelle |
| Starke Schwingung oder Geräusch | Auskragung, Unwucht, falsche Drehzahl oder beschädigtes Futter | A-Maß, Werkzeuglänge, Wuchtung und Zustand |
| Futter erwärmt sich | Überlast, falsche Spannung, Lager-/Mechanikproblem oder hohe Drehzahl | Betriebsgrenzen und Instandhaltungszustand |
| Werkzeug lässt sich schlecht wechseln | Späne, Schmutz, Korrosion oder verschlissener Mechanismus | Reinigung, Schmierung nach Vorgabe und Backenbewegung |
Pflege und sicherer Werkzeugwechsel
Reinigen
Backen, Schaft und Schnittstelle spanfrei halten. Keine Späne durch gewaltsames Spannen in Funktionsflächen drücken.
Richtig spannen
Werkzeug ausreichend tief, aber nicht auf Spiralnuten oder Übergangsradien spannen. Betätigung nach Herstellervorgabe durchführen.
Regelmäßig prüfen
Backenverschleiß, Rundlauf, Betätigung, Korrosion und sichtbare Beschädigungen in den Wartungsplan aufnehmen.
Daten für Auswahl und Angebot
- Maschine und Spindelschnittstelle
- automatischer oder manueller Wechsel
- kleinster/größter Schaftdurchmesser
- Werkzeugtyp und Schaftform
- gewünschter Rundlauf mit Messmethode
- Bohrdurchmesser und Werkstoff
- maximale Drehzahl und Drehrichtung
- A-Maß und maximaler Außendurchmesser
- Kühlmittelweg und Druck
- Stückzahl und aktuelles Fehlerbild
CNC-Bohrfutter anfragen
Senden Sie Maschinen-, Werkzeug- und Prozessdaten. HC prüft Schnittstelle, Spannbereich, Bauform und technische Anforderungen und nennt fehlende Angaben.
Technische Anfrage starten