
Fräswerkzeughalter: Aufnahme, Rundlauf und Auskragung
Inhaltlich verantwortlich: Kevin Zeng, Leiter Operations · Fachliche Prüfung: Jiack Liu, Leiter Technik · Stand: 26. Oktober 2026
Fräseraufnahmen für CNC-Bearbeitungszentren – passend zu Maschinenschnittstelle, Fräserschaft und Bearbeitungsaufgabe. HC unterstützt bei der Auswahl von Standardaufnahmen und kundenspezifischen Ausführungen.
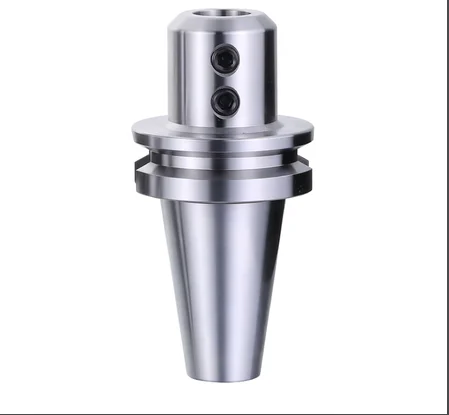
Fräswerkzeughalter nach Anwendung auswählen
Eine passende Fräseraufnahme verbindet die Spindel mit dem Schneidwerkzeug, überträgt Drehmoment und beeinflusst Rundlauf, Schwingung, Werkzeugstandzeit und Oberfläche. Die Auswahl beginnt deshalb nicht beim Außendurchmesser, sondern bei drei zusammengehörenden Schnittstellen: Maschine, Werkzeughalter und Fräser.
Maschinenseite
Spindelschnittstelle, Baugröße, Anzugsbolzen oder HSK-Form sowie Kühlmittelübergabe müssen exakt zur Maschine passen.
Werkzeugseite
Schaftdurchmesser, Schafttoleranz, Weldon-Fläche, Spannlänge oder Aufsteckbohrung bestimmen die mögliche Spanntechnik.
Bearbeitung
Schruppen, Schlichten, HSC, tiefe Kavität oder Planfräsen stellen unterschiedliche Anforderungen an Steifigkeit, Rundlauf und Auszugssicherheit.
Welche Fräseraufnahme passt zur Fräsaufgabe?
| Bauform | Typische Stärke | Geeignete Anwendung | Besonders prüfen |
|---|---|---|---|
| Spannzangenfutter | Flexibler Spannbereich durch wechselbare Spannzangen | Universelle Schaftwerkzeuge, wechselnde Durchmesser | Spannzange, Mutter, Einspannlänge, Rundlauf |
| Schrumpffutter | Schlanke Kontur und hohe Steifigkeit | HSC, Kavitäten und störkonturkritische Bearbeitung | Passender Schaft, Schrumpfgerät, Wärmezyklen |
| Hydrodehnspannfutter | Guter Rundlauf und Dämpfung, komfortables Spannen | Schlichten, Reiben und präzise Fräsoperationen | Spannbereich, Reduzierhülse, zulässiges Drehmoment |
| Weldon-/Seitenschraubenhalter | Formschlüssige Drehmomentübertragung und Auszugssicherung | Schruppen und hohe Belastung mit geeignetem Fräserschaft | Weldon-Fläche, Schraubenlage, Unwucht bei hoher Drehzahl |
| Messerkopfaufnahme / Fräserdorn | Definierte Anlage für Aufsteck-, Plan- und Walzenstirnfräser | Planfräsen und Fräsköpfe mit Bohrung | Bohrung, Mitnehmer, Anlage, Schraube, Kühlmittel |
HSK, SK, BT, CAT oder PSC?
Die maschinenseitige Schnittstelle ist nicht frei austauschbar. Norm, Form, Größe und Einzugssystem müssen vollständig mit der Spindel übereinstimmen. Ähnlich aussehende Kegel sind keine ausreichende Bestellgrundlage.
- HSK: Hohlkegelschaft mit Kegel- und Plananlage; Form und Größe angeben.
- SK: Steilkegelaufnahme; Norm, Größe und Anzugsbolzen spezifizieren.
- BT/CAT: Kegelfamilie, Größe, Bund und Rückhaltesystem eindeutig benennen.
- PSC/Capto: polygonale modulare Schnittstelle; Systemgröße und Anwendung prüfen.
Ein Foto der vorhandenen Aufnahme kann helfen, ersetzt aber nicht Maschinenhandbuch, Normbezeichnung oder eine eindeutig lesbare Referenz.
Vier Kennwerte, die das Fräsergebnis beeinflussen
Rundlauf
Beeinflusst die Lastverteilung zwischen den Schneiden, Verschleiß, Oberfläche und Maßhaltigkeit.
Steifigkeit
Kurze, großflächige Kraftübertragung reduziert Biegung. Die erforderliche Zugänglichkeit setzt jedoch Grenzen.
Spannkraft
Muss zum Drehmoment und zur axialen Belastung passen. Beim Schruppen ist Werkzeugauszug gezielt zu bewerten.
Wuchtzustand
Bei hoher Drehzahl ist die komplette Baugruppe aus Aufnahme, Zubehör und Werkzeug zu betrachten.
Kurze oder lange Ausführung?
So kurz wie möglich
Eine kompakte Auskragung verbessert gewöhnlich Steifigkeit und Prozessruhe. Sie ist erste Wahl, wenn Werkstück und Spindel genügend Freiraum lassen.
So lang wie nötig
Für tiefe Taschen oder Störkonturen muss die Reichweite ausreichen. Dabei Nasendurchmesser, Halterkontur und Kollisionsabstand gemeinsam prüfen.
Nicht nur den Halter verlängern
Werkzeuglänge, Einspannlänge und Halterauskragung bilden ein Gesamtsystem. Eine unnötig lange Kombination erhöht die Biegeempfindlichkeit.
Montage und Prozesskontrolle
1. Reinigen
Kegel, Plananlage, Spannbohrung, Spannzange und Werkzeugschäfte sauber und unbeschädigt halten.
2. Richtig spannen
Vorgeschriebene Einspannlänge, Anzugsmoment und Montagefolge der konkreten Referenz einhalten.
3. Rundlauf messen
Messstelle und Abstand dokumentieren. Ein Wert direkt am Halter ist nicht mit einem Wert nahe der Schneide gleichzusetzen.
4. Prozess beobachten
Schwingung, Geräusch, Oberfläche, Werkzeugauszug, Temperatur und Verschleißtrend kontrollieren.
Typische Fehlerbilder beim Fräsen
Rattern und schlechte Oberfläche
Auskragung, Rundlauf, Spannung, Haltersteifigkeit, Werkzeuggeometrie und Schnittdaten gemeinsam prüfen.
Fräser wandert aus dem Halter
Spannfläche, Einspannlänge, Anzug, Verschmutzung und geeignete Auszugssicherung kontrollieren. Prozess nicht ohne Ursachenklärung fortsetzen.
Kurze oder ungleichmäßige Standzeit
Rundlauf an einer definierten Stelle messen und Schneidenbild vergleichen. Auch Kühlmittelzufuhr und Unwucht der Baugruppe untersuchen.
Daten für Angebot und Sonderausführung
- Maschinenhersteller und Modell
- Spindelschnittstelle mit Form/Größe
- Einzugssystem oder Anzugsbolzen
- Fräsertyp und Schaftnorm
- Schaft- oder Aufnahmedurchmesser
- Bearbeitung: Schruppen/Schlichten/HSC
- Werkstoff und Eingriffsverhältnis
- Drehzahl und Kühlmittelzufuhr
- Benötigte Auskragung und Störkontur
- Losgröße und Qualitätsziel
HC-Positionierung
HC unterstützt bei der Vorauswahl einer Standardbauform und bei OEM/ODM-Ausführungen, wenn Länge, Außengeometrie, Kühlmittelweg oder Schnittstellenkombination an einen Prozess angepasst werden müssen.
Bestellbare Maße, Drehzahlgrenzen, Wuchtgüte, Rundlauf und Drehmoment werden immer für die konkrete Referenz bestätigt. Allgemeine Seitenwerte sind keine Freigabe für eine Baugruppe.
Technische Daten sendenHäufige Fragen zu Fräswerkzeughaltern
Welcher Werkzeughalter ist für Schaftfräser geeignet?
Ist HSK grundsätzlich besser als SK oder BT?
Warum ist der Rundlauf an der Schneide schlechter als am Halter?
Wann brauche ich eine Werkzeugauszugsicherung?
Kann HC eine Sonderlänge oder Sonderkontur liefern?
Fräswerkzeughalter technisch anfragen
Senden Sie Maschinen- und Fräserreferenz, Bearbeitung, Drehzahl, Kühlung und erforderliche Reichweite. HC prüft die geeignete Spanntechnik und klärt fehlende Angaben vor dem Angebot.
Anfrage mit Prozessdaten starten