HSS oder VHM-Bohrer: Welche Wahl passt zur CNC-Fertigung?
VHM ist bei stabiler Maschine, kontrolliertem Rundlauf und wiederholbarer Fertigung häufig der leistungsorientierte Ausgangspunkt. HSS oder HSS-E kann bei flexiblen Aufgaben, begrenzter Maschinenleistung oder kleineren Losen wirtschaftlicher sein. Entscheidend sind Prozessbedingungen und Kosten je Gutbohrung.
Autor: Kevin Zeng, CEO · Technische Prüfung: Jiack Liu, Engineering Director · Prüfumfang: Schneidstoffgrenzen, HSS-E-Einordnung, Auswahlbeispiele, Kostenvergleich, Versuchsaufbau, Quellen und Prozessgrafik · Ergebnis: fachlich freigegeben · Prüfdatum: 10. Oktober 2026
Inhalt anzeigen
HSS, HSS-E oder VHM – die kurze EntscheidungshilfeWelche Bedingungen entscheiden über die Werkzeugwahl?Was unterscheidet HSS, HSS-E und VHM?Wann ist HSS oder HSS-E sinnvoll – und wann VHM?Welche Rolle spielen Steifigkeit und Losgröße?Wie werden die Kosten je Gutbohrung verglichen?Wie wird ein fairer Vergleichsversuch aufgebaut?Welche VHM-Lösung bietet HC für die Auswahlprüfung?Häufige Fragen zur Wahl zwischen HSS und VHMBohrungsaufgabe mit HC prüfenTechnische QuellenHSS, HSS-E oder VHM – die kurze Entscheidungshilfe
Die kurze Antwort: Ein VHM-Bohrer ist bei stabiler Maschine, steifer Aufnahme, kontrolliertem Rundlauf, passender Kühlschmierstoffzufuhr und wiederholbarer Serienaufgabe häufig der leistungsorientierte Ausgangspunkt. HSS oder HSS-E kann sinnvoller sein, wenn Zähigkeit, flexible Nutzung, kleinere Losgrößen, begrenzte Maschinenleistung oder eine wirtschaftlich einfache Werkzeugbereitstellung im Vordergrund stehen. Aus der Stückzahl allein lässt sich die Wahl jedoch nicht ableiten.
Die Empfehlung gilt erst, wenn Werkstoff, Bohrungsgeometrie, Qualitätsanforderung und Prozesskette zusammen betrachtet wurden. Ein zäherer HSS-Bohrer behebt keine unzulässige Werkstückspannung; ein steifer VHM-Bohrer kompensiert keinen ungeklärten Rundlauf oder einen unterbrochenen Eintritt, für den seine Geometrie nicht freigegeben ist.
Welche Bedingungen entscheiden über die Werkzeugwahl?
Vor dem Vergleich des Schneidstoffs wird die Bohrungsaufgabe definiert. Die Bezeichnung HSS, HSS-E oder VHM beschreibt nur einen Teil des Werkzeugkonzepts. Spitzengeometrie, Führungsfasen, Beschichtung, Spanraum, Kühlkanäle, Nutzlänge und die Ausführung für den konkreten Werkstoff bleiben ebenso entscheidend.
| Eingabe | Warum sie die Auswahl verändert | Vor der Empfehlung klären |
|---|---|---|
| Werkstoff und Zustand | Festigkeit, Zähigkeit, Abrasivität, Gusshaut oder Aufhärtung beeinflussen Schneidstoff, Geometrie und Beschichtung. | Werkstoffbezeichnung, Wärmebehandlung, Härtebereich und gegebenenfalls Oberflächenzustand. |
| Bohrungsgeometrie | Durchmesser, Tiefe, Sack- oder Durchgangsloch sowie Eintritt und Austritt bestimmen Führung, Spanweg und Kühlbedarf. | Durchmesser mit Toleranz, Tiefe ab Werkstückoberfläche, Querbohrungen, schräge oder unterbrochene Flächen. |
| Qualitätsziel | Lage, Durchmesser, Form, Grat und Oberfläche verlangen unterschiedliche Prüf- und gegebenenfalls Folgeprozesse. | Zeichnungsmerkmal, Bezugssystem, Messmethode und Annahmekriterium. |
| Maschine und Aufnahme | Drehzahl, Vorschub, Steifigkeit, Rundlauf und Auskragung begrenzen das nutzbare Werkzeugfenster. | Maschinentyp, Schnittstelle, Halter, gemessener Rundlauf und Werkzeugüberstand. |
| Kühlung und Spanabfuhr | Tiefe Bohrungen und zähe Späne können Innenkühlung, Kühlschmierstoffdruck, Volumenstrom und einen geeigneten Zyklus erfordern. | Innen- oder Außenkühlung, Medium, Kühlschmierstoffdruck und Volumenstrom soweit bekannt, Spanweg und Bohrzyklus. |
| Losgröße und Wechsel | Nicht der Anschaffungspreis, sondern der Aufwand je Gutbohrung entscheidet über die wirtschaftliche Wahl. | Menge pro Los/Jahr, Wechselzeit, Nachschleifkonzept, Ausschuss- und Stillstandskosten. |
Bei der Festlegung von Nutzlänge und Kühlkonzept hilft der Leitfaden 3×D, 5×D oder 8×D Bohrer auswählen. Er ersetzt nicht die Freigabe des konkreten HSS-, HSS-E- oder VHM-Werkzeugs.
Was unterscheidet HSS, HSS-E und VHM?
Schneidstoff, Zähigkeit und Verschleißbeständigkeit
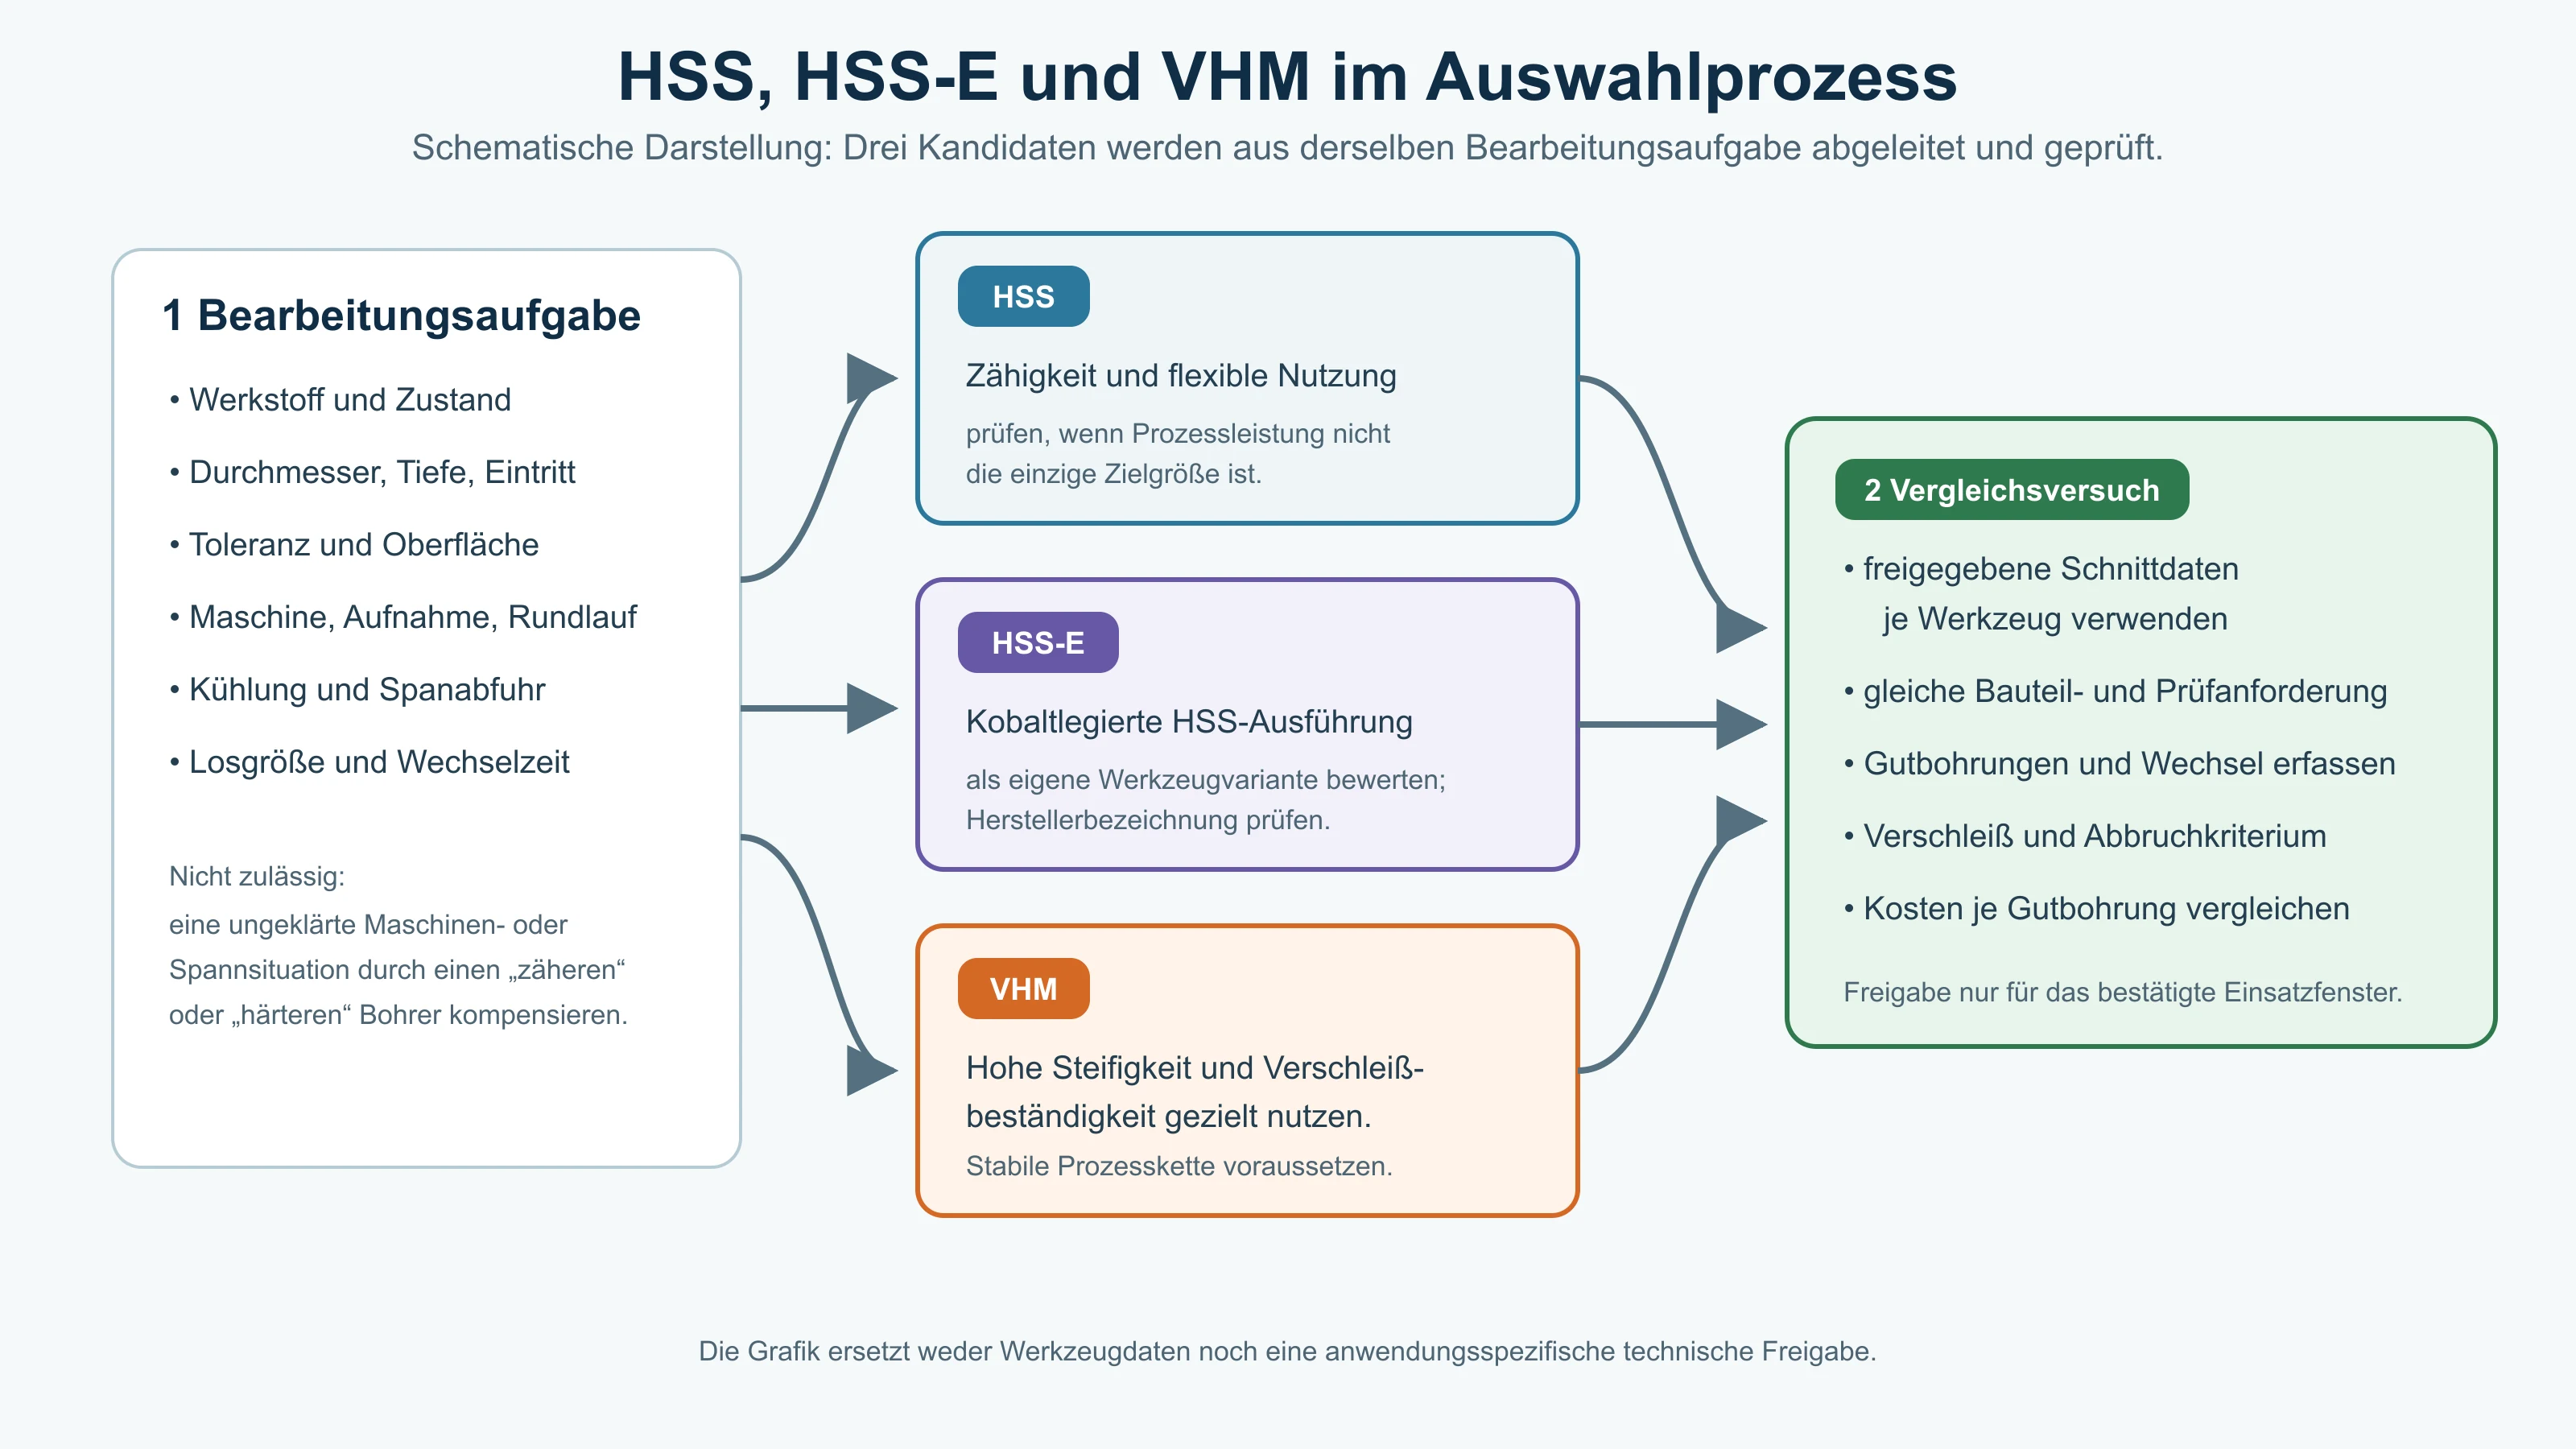
HSS ist Schnellarbeitsstahl. HSS-E wird in Werkzeugkatalogen üblicherweise für kobaltlegierte HSS-Ausführungen verwendet; die genaue Werkstoffbezeichnung, Herstellungsroute und Beschichtung sind beim jeweiligen Produkt zu prüfen. VHM bedeutet, dass der Werkzeugkörper vollständig aus Hartmetall besteht. Daraus folgen typische Tendenzen, aber keine automatische Eignung für einen Werkstoff oder eine Bohrung.
| Merkmal | HSS | HSS-E | VHM |
|---|---|---|---|
| Technische Tendenz | Hohe Zähigkeit und gut formbare Werkzeuggeometrien; Leistungsfenster produktbezogen festlegen. | HSS-Variante mit Kobaltlegierung; höhere Warm- und Verschleißbeanspruchung als bei einer passenden Standard-HSS-Ausführung adressieren. | Hohe Härte, Verschleißbeständigkeit und Steifigkeit; stabile Prozesskette erforderlich. |
| Häufiger Ausgangspunkt | Flexible Aufgaben, kleinere Mengen, begrenzte Maschinenleistung oder wirtschaftlich einfache Nachschärfung. | Anwendungen, in denen HSS-Zähigkeit mit höherer thermischer beziehungsweise verschleißbezogener Belastbarkeit verbunden werden soll. | Wiederholbare CNC-Prozesse, hohe Produktivitätsanforderung, abrasive Beanspruchung oder eng geführte Serienaufgaben. |
| Wichtige Grenze | Geringere Schnittwerte können Maschinenzeit erhöhen; Qualität folgt nicht allein aus der Zähigkeit. | Keine universelle Zwischenstufe: Geometrie, HSS-E-Sorte und Beschichtung unterscheiden sich nach Hersteller. | Empfindlicher gegenüber Stoß, Schwingung, fehlerhaftem Eintritt und Überlast; höhere Werkzeugkosten müssen im Prozess verdient werden. |
| Erforderlicher Nachweis | Gutbohrungen, Verschleißverlauf, Zeit und Wechselaufwand unter freigegebenen Daten erfassen. | Wie bei HSS; zusätzlich konkrete HSS-E-Ausführung und Einsatzfenster dokumentieren. | Rundlauf, Aufnahme, Kühlung, Spanabfuhr und Bohrungsqualität über mehrere aufeinanderfolgende Bohrungen erfassen. |
HSS-G, HSS-R und HSS-E richtig einordnen
HSS-G und HSS-R beschreiben nicht dieselbe Ebene wie HSS-E: G steht in Produktkatalogen typischerweise für eine geschliffene, R für eine rollgewalzte Ausführung. HSS-E kennzeichnet dagegen eine kobaltlegierte HSS-Werkstoffausführung. Ein Katalogvergleich muss deshalb Schneidstoff, Herstellungsart, Geometrie und Beschichtung getrennt erfassen; die Kürzel allein ersetzen keine Anwendungsfreigabe.
Gühring beschreibt HSS-E-PM-Kleinstbohrer mit hoher Zähigkeit und Schneidkantenstabilität für schwierige Bedingungen und VHM-Kleinstbohrer für stabile Bearbeitungsverhältnisse mit hoher Maschinenleistung. Diese Herstellerbeispiele zeigen die Bedeutung der Prozessbedingungen; sie sind keine pauschale Freigabe für andere Durchmesser oder HC-Werkzeuge.
Gühring Produktübersicht zu VHM- und HSS-E-PM-Bohrern · Gühring Hinweise zu Hartmetallbohrern
Wann ist HSS oder HSS-E sinnvoll – und wann VHM?
Die folgenden Beispiele sind Auswahlmuster ohne behauptetes Versuchsergebnis. Sie zeigen, welche Daten vor einer Entscheidung den Ausschlag geben können.
| Typische Ausgangssituation | Möglicher Ausgangspunkt | Was vor der Auswahl zu prüfen ist |
|---|---|---|
| Viele Varianten, kleine Lose und häufig wechselnde Durchmesser | HSS oder eine konkret passende HSS-E-Ausführung kann wegen Anschaffungskosten, Nachschärfung und flexibler Werkzeugbereitstellung geprüft werden. | Werkstoff, Qualitätsziel, verfügbare Drehzahl, Bearbeitungszeit, Lagerbestand und Kosten je Gutbohrung. |
| Stabile, wiederholbare Produktion mit engem Qualitätsfenster | VHM kann bei kurzer Auskragung, kontrolliertem Rundlauf, passender Kühlung und dokumentiertem Werkzeugfenster bewertet werden. | Aufnahme, Rundlauf, Spanabfuhr, Ergebnis über aufeinanderfolgende Bohrungen, Werkzeugwechsel und Maschinenkosten. |
| Sonderloch, schräger/unterbrochener Eintritt oder instabile Ausgangslage | Keine Entscheidung nur nach Schneidstoff. Zuerst Geometrie, Vorbearbeitung, Aufspannung und Herstellerfreigabe klären; gegebenenfalls Sonderwerkzeug prüfen. | Eintritt/Austritt, Werkstückbewegung, Pilotierung, Kühlweg und das, was die Werkzeuggeometrie nicht korrigieren kann. |
Welche Rolle spielen Steifigkeit und Losgröße?
Die Prozesskette ist wichtiger als das Etikett CNC
Eine CNC-Maschine macht einen Prozess nicht automatisch VHM-tauglich. Zu prüfen sind Spindelzustand, Aufnahme, Werkzeugüberstand, Rundlauf des eingespannten Werkzeugs, Werkstückspannung, Eintrittsfläche, Kühlmittelweg und Programm. Sandvik Coromant ordnet einen geringen Werkzeugrundlauf als wesentlich für Prozesssicherheit, Standzeit und Bohrungsqualität ein. Deshalb wird der Rundlauf vor dem Materialvergleich gemessen und nicht erst nach einem Werkzeugbruch untersucht.
Sandvik Coromant: Werkzeugrundlauf bei rotierenden Bohranwendungen minimieren
Losgröße ist ein Kostenfaktor, kein Freigabekriterium
Eine große Serie kann für VHM sprechen, wenn höhere Anschaffungskosten oder eine höhere Kapitalbindung im Werkzeugbestand durch kürzere Bearbeitungszeit, weniger Wechsel oder mehr Gutbohrungen ausgeglichen werden. Eine kleine Serie schließt VHM nicht aus, wenn Qualität, abrasive Belastung oder fehlende Nacharbeit den Prozessnutzen rechtfertigen. Umgekehrt kann HSS-E auch in einer Serie wirtschaftlich sein, wenn Maschine, Bohrungsgröße und Einsatzbedingungen dazu passen. Ein Forschungsprojekt der HTW Berlin untersuchte deshalb HSS-E und VHM beim Vollbohren in 1.4571 als wirtschaftliche und technologische Alternativen, statt eine Werkstoffgruppe pauschal auszuschließen.
HTW Berlin: Hochleistungszerspanung mit HSS-E und Hartmetall-Werkzeugen
Wie werden die Kosten je Gutbohrung verglichen?
Für einen belastbaren Vergleich werden alle Kosten desselben Vergleichsloses abgegrenzt und durch die Anzahl der Gutbohrungen geteilt:
Kosten je Gutbohrung = Gesamtkosten des Vergleichsloses / Anzahl der Gutbohrungen
Zu den Gesamtkosten zählen die dem Los zugeordneten Werkzeug- und Aufbereitungskosten, Maschinenkosten für Bearbeitung und einbezogene Nebenzeiten sowie zusätzliche Prüf- und Nacharbeitskosten. Die Zeit fehlgeschlagener Bohrungen gehört zum betrachteten Los. Werkzeugwechsel und Einrichten werden nur einmal erfasst und nicht zusätzlich in einer bereits umfassenden Maschinenzeit doppelt berechnet. Sekunden, Minuten und Stundenkostensatz müssen vor der Rechnung auf dieselbe Zeiteinheit umgerechnet werden. Materialkosten für Ausschussteile werden nur einbezogen, wenn der definierte Vergleichsumfang sie enthält. Wird ausschließlich der Bohrprozess betrachtet, lautet das Ergebnis „Bohrkosten je Gutbohrung“ und nicht „Bauteilkosten“.
| Hypothetisches Rechenbeispiel | Variante A | Variante B |
|---|---|---|
| Gesamtkosten des Vergleichsloses | 240 EUR | 330 EUR |
| Gutbohrungen | 80 | 150 |
| Kosten je Gutbohrung | 3,00 EUR | 2,20 EUR |
Hypothetisches Rechenbeispiel, keine HC-Kalkulation und kein Leistungsnachweis. Vor einer Entscheidung müssen beide Gesamtkosten nach demselben Umfang berechnet werden. Werkzeugpreis, Nachschärfkosten, Wechselzeit, Maschinenkostensatz, Standende und Gutbohrungen stammen aus dem konkreten Betrieb; ein nicht dokumentierter Lebensdauerfaktor wird nicht eingesetzt.
Wie wird ein fairer Vergleichsversuch aufgebaut?
Der allgemeine Ablauf für einen Serienversuch ist im Leitfaden ein neues Zerspanungswerkzeug vor der Serienproduktion testen beschrieben. Für HSS/HSS-E und VHM muss zusätzlich das Ziel des Vergleichs eindeutig feststehen.
Schneidstoffe unter vergleichbaren Randbedingungen untersuchen
Wenn der Einfluss des Schneidstoffs untersucht werden soll, werden Geometrie, Bohrungsaufgabe, Maschine, Aufnahme, Bauteilzustand, Kühlprinzip und Messplan so weit wie technisch vertretbar vergleichbar gehalten. Identische Schnittwerte sind trotzdem nicht zwingend fair: Jedes Werkzeug wird innerhalb der freigegebenen Daten seiner konkreten Ausführung betrieben. Verbleibende Unterschiede werden protokolliert und begrenzen die Aussage über den reinen Schneidstoffeinfluss.
Komplette Werkzeugkonzepte für die Produktion vergleichen
Wenn die wirtschaftlichste Produktionslösung gesucht wird, dürfen Geometrie, Innen- oder Außenkühlung, Zyklus und Schnittwerte zwischen den Varianten abweichen. Dann gehört das Ergebnis zum gesamten Werkzeug- und Prozesskonzept. Ein Vorteil darf nicht allein HSS, HSS-E oder VHM zugeschrieben werden. Gleich bleiben die Bauteil- und Qualitätsaufgabe, der festgelegte Kostenumfang, die Messmethode und die Abbruchkriterien.
1. Vergleichsbedingungen festlegen: Werkstoffcharge, Zeichnungsmerkmale, Bohrtiefe, Eintritt/Austritt, Menge, Vergleichsziel und Messmethode festlegen.
2. System prüfen: Aufnahme, Rundlauf, Auskragung, Werkstückspannung, Kühlmittelweg und Maschinenzustand vor dem Vergleich klären.
3. Werkzeuge eindeutig dokumentieren: Hersteller, Bestellnummer, Schneidstoff, Beschichtung, Geometrie, Länge, Kühlkanal und Nachschärfzustand erfassen.
4. Startwerte freigeben: Nur die für Werkzeug, Werkstoff und Tiefe dokumentierten Startwerte verwenden; erforderliche Pilotierung und Zyklen beachten.
5. Abbruchkriterien festlegen: Bei Spänestau, anhaltender Schwingung, Werkzeugausbruch, Kühlausfall, Werkstückbewegung oder Qualitätsüberschreitung stoppen.
6. Bohrungsqualität über mehrere aufeinanderfolgende Bohrungen erfassen: Nicht nur das erste Loch prüfen: Durchmesser, Lage/Form soweit gefordert, Oberfläche/Grat, Verschleiß, Zeit, Wechsel und Gutbohrungen aufzeichnen.
7. Einsatzfenster begrenzen: Die Empfehlung gilt nur für die bestätigte Kombination aus Bauteil, Maschine, Aufnahme, Kühlung, Werkzeug und Schnittdaten.
Prüfprotokoll für den Vergleich
| Datenblock | Zu dokumentieren |
|---|---|
| Bauteil | Werkstoff und Zustand, Bohrungsmaß/Toleranz, Tiefe, Eintritt/Austritt, Bezugssystem und Menge. |
| Maschine und Spannung | Maschine, Schnittstelle, Halter, Werkzeugüberstand, Rundlauf, Werkstückspannung und Programmversion. |
| Werkzeug | HSS/HSS-E/VHM, genaue Sorte/Produktkennung, Geometrie, Beschichtung, Kühlkanal, Neu- oder Nachschärfzustand. |
| Prozess | n, v_c, f_n, Vorschubgeschwindigkeit, Zyklus, Kühlmedium und soweit verfügbar Kühlschmierstoffdruck und Volumenstrom. |
| Qualität | Messwert und Messstelle für Durchmesser, Lage/Form, Oberfläche, Grat sowie Anzahl geprüfter Teile. |
| Wirtschaftlichkeit | Bearbeitungszeit, Wechsel-/Rüstzeit, Werkzeugkosten, Standende, Gutbohrungen und Ausschuss. |
| Entscheidung | Freigegebenes Einsatzfenster, offene Risiken, Abbruchgrund und nächste Anpassung. |
Welche VHM-Lösung bietet HC für die Auswahlprüfung?
Wenn die Anwendung nach der Vorprüfung eine stabile VHM-Prozesskette erwarten lässt, kann die vorhandene HC-VHM-Ausführung nach Werkstoff, Durchmesser, Tiefe, Kühlung und Qualitätsziel bewertet werden. Die Produktseite übernimmt Maße, Ausführungen und lieferbezogene Spezifikationen; dieser Leitfaden bleibt für den Vergleich zwischen HSS, HSS-E und VHM zuständig.
Vollhartmetallbohrer nach Auswahlkriterien und Spezifikationen prüfen
HC leitet aus der Materialbezeichnung allein keine Werkzeug- oder Schnittdatenfreigabe ab. Fehlen belastbare HSS/HSS-E-Vergleichsdaten, kann HC eine VHM-Auswahl prüfen und die noch erforderlichen Prozessnachweise benennen; eine nicht getestete Standzeitdifferenz wird nicht zugesagt.
Häufige Fragen zur Wahl zwischen HSS und VHM
Ist ein VHM-Bohrer immer besser als ein HSS-Bohrer?
Nein. VHM kann seine Härte, Verschleißbeständigkeit und Steifigkeit nur in einer geeigneten Prozesskette nutzen. Bei wechselnden Aufgaben, begrenzter Maschinenleistung oder einer wirtschaftlich relevanten Nachschärfung kann HSS beziehungsweise HSS-E sinnvoll sein. Unzulässiger Rundlauf, instabile Werkstückspannung oder eine ungeeignete Eintrittsgeometrie müssen unabhängig vom Schneidstoff behoben werden.
Lohnt sich VHM auch bei kleinen Losgrößen?
Ja, wenn Qualitätsrisiko, Bearbeitungszeit, abrasive Belastung oder vermiedene Nacharbeit die höheren Anschaffungskosten rechtfertigen. Eine feste Mindeststückzahl gibt es nicht. Entscheidend sind die nach demselben Umfang ermittelten Bohrkosten je Gutbohrung.
Kann HSS-E in der Serienfertigung wirtschaftlich sein?
Ja. HSS-E darf nicht auf Einzelteile reduziert werden. Wenn Maschine, Durchmesser, Werkstoff, Geometrie, Kühlung und Wechselkonzept passen, kann eine HSS-E-Ausführung auch in der Serie wirtschaftlich sein. Die HTW-Untersuchung zu 1.4571 zeigt, warum beide Konzepte technisch und wirtschaftlich verglichen werden sollten; sie liefert hier keine allgemeine Standzeitzusage.
Sind HSS-Co und HSS-E dasselbe?
Die Bezeichnungen werden im Handel häufig für kobaltlegierte HSS-Werkzeuge verwendet, sind aber nicht ausreichend, um zwei Produkte als technisch identisch zu behandeln. Kobaltanteil, HSS-Sorte, Herstellungsroute, Geometrie, Beschichtung und Herstellerdefinition müssen im Datenblatt geprüft werden.
Müssen HSS- und VHM-Bohrer mit gleichen Schnittwerten getestet werden?
Nein. Identische Schnittwerte können eine Variante außerhalb ihres freigegebenen Fensters betreiben. Beim Schneidstoffvergleich werden die übrigen Bedingungen so weit wie möglich vergleichbar gehalten, während jedes Werkzeug passende, dokumentierte Schnittwerte erhält. Beim Vergleich kompletter Produktionskonzepte dürfen auch Kühlung, Geometrie und Zyklus abweichen; das Ergebnis gehört dann zum Gesamtkonzept.
Bohrungsaufgabe mit HC prüfen
Senden Sie zunächst Werkstoff, Bohrungsmaß mit Qualitätsziel, Maschine und geplante Menge. HC prüft, welche Angaben für die Vorauswahl zwischen HSS/HSS-E und einer VHM-Lösung noch fehlen und ob eine vorhandene VHM-Ausführung für die technische Bewertung infrage kommt.
Technische Quellen
- Gühring: Innovatives VHM- und HSS-Bohrer-Produktportfolio; Anwendungsgrenzen von VHM- und HSS-E-PM-Kleinstbohrern
- Gühring: Hartmetallbohrer; Einsatz auf CNC-Maschinen bei stabiler Aufspannung
- Gühring: Welche Bohrer für Edelstahl?; HSS-E und VHM als werkstoff- und ausführungsabhängige Optionen
- Sandvik Coromant: How to minimize tool run-out in rotating applications
- HTW Berlin: Hochleistungszerspanung mit HSS-E und Hartmetall-Werkzeugen
Die Quellen erläutern die jeweiligen Herstellerprodukte oder Untersuchungsaufgaben. Sie begründen keine universelle Standzeit, Schnittgeschwindigkeit oder Leistungszusage für HC-Werkzeuge.