
Werkzeuglösungen für Wellen, Buchsen und Flansche
Inhaltlich verantwortlich: Kevin Zeng, Leiter Operations · Fachliche Prüfung: Jiack Liu, Leiter Technik · Stand: 26. Oktober 2026
HC ordnet Fräs-, Bohr-, Reib-, Gewinde-, Senk-, Entgrat- und Sonderwerkzeuge den Funktionsmerkmalen Ihrer Wellen, Achsen, Buchsen und Flansche zu. Werkstoff, Härte, Rohteil, Geometrie, Aufmaß, Toleranzen, Spannung und Stückzahl bestimmen die Auswahl.
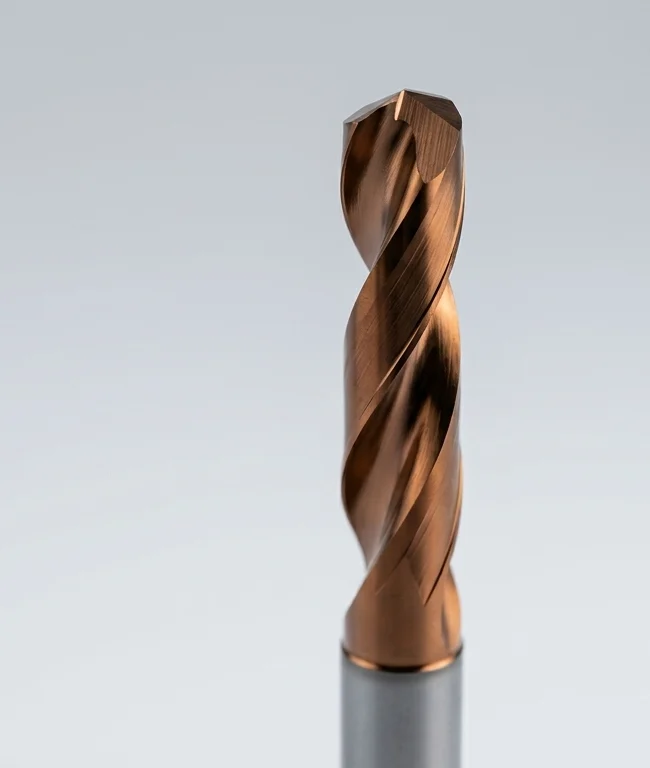
Welches Bauteil und welche Merkmale möchten Sie bearbeiten?

Wellen und Achsen
Funktionsdurchmesser, Schultern, außenliegende Nuten, Abflachungen, Querbohrungen und Anschlussgewinde werden nach Geometrie und Bezug ausgewählt.
Buchsen und hülsenförmige Bauteile
Innen- und Außenkonturen, Passungsbohrungen, Wandstärke, Spannverformung, Schmierbohrungen und Nuten bestimmen Werkzeug und Reihenfolge.
Flansche und Anschlussbauteile
Anlageflächen, Zentrierungen, Lochkreise, Befestigungsbohrungen, Senkungen und Gewinde werden auf Montagebezug und Rundlauf abgestimmt.
| Bearbeitungsaufgabe | Mögliche Werkzeuggruppe | Erforderliche Angaben |
|---|---|---|
| Außenliegende Nuten fräsen | Nut- oder Schaftfräser | Breite, Tiefe, Länge, Radius, Härte |
| Abflachungen bearbeiten | Schaft- oder Eckfräser | Flächengröße, Aufmaß, Spannung |
| Axiale und radiale Bohrungen herstellen | Geeignete Bohrer | Durchmesser, Tiefe, Ein- und Austritt |
| Buchsenbohrungen fertigbearbeiten | Reibahlen oder Feinbohrwerkzeuge | Aufmaß, Passung, Form, Oberfläche, Wandstärke |
| Flanschflächen bearbeiten | Geeignete Dreh- oder Fräswerkzeuge | Geometrie, Aufmaß, Bezug, Flächenanforderungen |
| Lochkreise fertigen | Bohr-, Senk- und Gewindewerkzeuge | Lochbild, Durchmesser, Tiefe, Lagevorgaben |
| Kanten fertigstellen | Fasen- oder Entgratwerkzeuge | Kantenmaß, Zugänglichkeit, Gratvorgabe |
Werkstoff und Bauteilzustand bestimmen die Werkzeugauswahl
Stahl und tatsächliche Härte berücksichtigen
Stahlsorte, Lieferzustand, Wärmebehandlung und gemessene Härte beeinflussen Schneidstoff, Geometrie, Beschichtung und Prozessfenster.
Edelstahl, Aluminium und weitere Werkstoffe bewerten
Genaue Werkstoffbezeichnung, Festigkeitszustand, Spanverhalten und mögliche Oberflächenbehandlung werden nicht aus dem Bauteilnamen abgeleitet.
Rohteil, Wärmebehandlung und Aufmaß erfassen
Stangenmaterial, Schmiederohteil, Guss, vorbearbeitetes Teil, Aufmaßschwankung und Bearbeitung vor oder nach Wärmebehandlung verändern die Werkzeugentscheidung.
Allgemeine Materialgruppen ersetzen keine Werkstoffspezifikation. Die Empfehlung gilt erst nach Bestätigung von Sorte, Zustand, Härte, Aufmaß und Bearbeitungsphase.
Dreh-, Fräs- und Bohraufgaben gezielt zuordnen
Rotationssymmetrische Flächen und Schultern
Außen- und Innendurchmesser, Stirnflächen, Schultern und Einstiche werden dem geeigneten Dreh- oder alternativen Bearbeitungsverfahren zugeordnet.
Nuten, Abflachungen und Anschlusskonturen
Nicht rotationssymmetrische Merkmale werden nach Breite, Tiefe, Radius, Zugang, Lage und Spannzustand mit geeigneten Fräsern geplant.
Axiale und radiale Bohrungen
Bohrungsrichtung, Eintritt, Austritt, Tiefe, Schnittunterbrechung, Wandstärke und nachfolgende Operation bestimmen das Bohrkonzept.
Drehwerkzeuge werden nur angeboten, wenn konkrete Werkzeugfamilie, Maschinenschnittstelle und HC-Lieferumfang bestätigt sind. Die Seite verspricht keine vollständige Prozessausrüstung.
Wellen und Achsen bearbeiten
Absätze und Funktionsdurchmesser herstellen
Durchmesser, Schultern, Übergänge, Freistiche, Bezug, Rundlauf und spätere Wärmebehandlung bestimmen Bearbeitungsfolge und Prüfung.
Außenliegende Passfedernuten und Abflachungen fräsen
Nutbreite, Tiefe, Länge, Endform, Radius und Lage zum Bezug bestimmen Fräserdurchmesser, Schneidenlänge und Strategie.
Querbohrungen und Anschlussgewinde fertigen
Werkzeugeingriff an runden Flächen, Durchbruch, Gratlage, Wandstärke und Gewindetiefe werden vor der Auswahl geprüft.
Schlanke Bauteile abstützen und spannen
Freie Länge, L/D-Verhältnis, Abstützung, Reitstock oder Lünette, Spannkraft, Werkzeugauskragung und Schnittkräfte beeinflussen Maß und Schwingung.
Die Werkzeugwahl allein verhindert keine Durchbiegung schlanker Wellen. Aufspannung, Abstützung, Reihenfolge, Temperatur und Messzustand müssen gemeinsam validiert werden.
Buchsen und hülsenförmige Bauteile bearbeiten
Innen- und Außenkonturen vorbearbeiten
Rohteil, Wandstärke, Spannfläche, Aufmaß und Bearbeitungsreihenfolge bestimmen, ob Innen- oder Außenkontur zuerst stabil hergestellt wird.
Passungsbohrungen reiben oder feinbohren
Vorbohrung, Aufmaß, Durchmesser, Länge, Toleranz, Form, Oberfläche und Einstellbedarf entscheiden zwischen Reiben und Feinbohren.
Dünne Wandstärken und Spannverformungen berücksichtigen
Spannart, Backengeometrie, Spannkraft, Wanddicke, Wärme und Messzustand werden dokumentiert; Maße im gespannten und freien Zustand können abweichen.
Schultern, Schmierbohrungen und Nuten herstellen
Nur tatsächlich vorhandene Merkmale werden geplant. Lage, Durchbruch, Grat, Zugang und Schutz der Passungsfläche gehören zur Werkzeugauswahl.
Flansche und Anschlussbauteile fertigen
Anlageflächen und Zentrierungen bearbeiten
Fläche, Zentrierbund, Aufmaß, Ebenheit, Planlauf, Rundlauf und Bezugsachse werden gemäß Montagefunktion gefertigt und geprüft.
Lochkreise und Befestigungsbohrungen herstellen
Teilkreisdurchmesser, Lochzahl, Winkelbezug, Bohrungsart, Senkung, Gewinde und Lagevorgabe bestimmen Werkzeuge und Messstrategie.
Lage- und Rundlaufanforderungen berücksichtigen
Aufspannung, Zentrierung, Umspannung, Maschinenkinematik und Bezugssystem beeinflussen die Beziehung zwischen Fläche, Achse und Lochbild.
Nicht jeder Flansch besitzt eine Dichtfunktion. Dichtflächen, Dichtnuten und entsprechende Oberflächen werden nur bei eindeutiger Zeichnungsanforderung berücksichtigt.
Passungsbohrungen nach Anforderung fertigbearbeiten
Vorbohrung und Bearbeitungsaufmaß abstimmen
Durchmesser, Geradheit, Form, Lage, Oberfläche, Unterbrechungen und gleichmäßiges Aufmaß der Vorbohrung müssen zum Feinbearbeitungsverfahren passen.
Reiben oder Feinbohren auswählen
Reiben unterstützt wiederkehrende geeignete Bohrungen; Feinbohren bietet Einstellmöglichkeiten. Geometrie, Aufmaß, Menge und Maschine entscheiden.
Maß, Form, Lage und Oberfläche prüfen
Durchmesser allein reicht nicht. Rundheit, Zylindrizität, Geradheit, Lage, Rauheit, Temperatur und freier Messzustand werden separat festgelegt.
Eine Reibahle folgt im Wesentlichen der vorhandenen Bohrung. Sie kann eine fehlerhafte Vorbohrung, unzureichende Lage oder ungeeignetes Aufmaß nicht pauschal korrigieren.
Gewinde, Senkungen und Schraubenauflagen herstellen
Innen- und Außengewinde unterscheiden
Gewindeart, Norm, Größe, Steigung, Toleranz, Rechts- oder Linksgewinde und Bauteilzugang werden eindeutig spezifiziert.
Gewindebohren, Gewindefräsen oder Gewindedrehen bewerten
Werkstoff, Durchgangs- oder Sackloch, Gewindegröße, Maschine, Flexibilität, Spanrisiko und Stückzahl bestimmen das Verfahren.
Nutzbare Tiefe, Auslauf und Werkzeugzugang prüfen
Kernlochtiefe, unvollständiger Gewindeauslauf, Freistich, Kollisionsraum, Senkung und Schraubenauflage werden in der Zeichnung getrennt bewertet.
Nuten und schwer zugängliche Konturen bewerten
Außenliegende Nuten fräsen
Breite, Tiefe, Länge, Boden, Endform, Radius, Lage und Zugang bestimmen Nut-, Scheiben- oder Schaftfräser und Bearbeitungsfolge.
Innenliegende Passfedernuten gesondert prüfen
Innenbohrung, Nutbreite, Tiefe, Länge, offenes oder geschlossenes Ende und Maschinenzugang bestimmen, ob Räumen, Stoßen oder ein Sonderverfahren nötig ist.
Werkzeugreichweite und Kollisionsfreiheit berücksichtigen
Halterdurchmesser, Auskragung, Schulter, Störkontur, Spindelzugang und Freifläche werden am 3D-Modell oder an der vollständigen Zeichnung geprüft.
Eine innenliegende Passfedernut kann nicht standardmäßig mit einem gewöhnlichen Schaftfräser hergestellt werden. Verfahren und HC-Lieferfähigkeit sind projektspezifisch zu bestätigen.
Kanten und Bohrungsübergänge fertigbearbeiten
Montagefasen und definierte Radien herstellen
Fasenmaß, Winkel, Radius, Toleranz und Funktion werden aus der Zeichnung übernommen und nicht als freie Entgratung interpretiert.
Querbohrungen und Nutkanten entgraten
Eintritt, Austritt, Schnittpunkt, Rückseite, Gratlage und Erreichbarkeit bestimmen Werkzeug, Reihenfolge und Kontrollmethode.
Passungs- und Anlageflächen schützen
Kantenbearbeitung darf Passungsdurchmesser, Zentrierungen, Schultern, Anlageflächen oder funktionale Übergänge nicht verändern.
Passende HC-Werkzeuge nach Bearbeitungsaufgabe finden
Fräser für Nuten und Anschlusskonturen
Schaft-, Nut- und geeignete Profilfräser werden nach Werkstoff, Härte, Nutgeometrie, Zugang und gewünschter Kantenform ausgewählt.
Bohrer für axiale und radiale Bohrungen
Bohrer werden nach Werkstoff, Durchmesser, Tiefe, Eintritt, Austritt, Unterbrechung, Kühlung und Folgeoperation verglichen.
Reibahlen für geeignete Passungsbohrungen
Reibwerkzeuge werden nur für geeignete Vorbohrungen, kontrolliertes Aufmaß, bestätigte Toleranz und passende Bohrungsgeometrie empfohlen.
Gewinde-, Senk-, Entgrat- und Sonderwerkzeuge
Standard- und Sonderlösungen werden anhand wiederkehrender Merkmale, Varianten, Menge, Maschine und Qualitätsrisiko verglichen.
Typische Bearbeitungsprobleme untersuchen
| Fehlerbild | Zuerst prüfen | Mögliche Anpassungsrichtung |
|---|---|---|
| Rattermarken an schlanken Bauteilen | Freie Länge, Abstützung, Spannung, Auskragung, Eingriff, Rundlauf | Aufbau abstützen, Auskragung reduzieren, Folge und Eingriff anpassen |
| Maßänderung an dünnwandiger Buchse | Wandstärke, Backen, Spannkraft, Wärme, Aufmaß, freier Messzustand | Spannung verteilen, Reihenfolge und Schlichtoperation neu bewerten |
| Lageabweichung an Lochkreis oder Querbohrung | Bezug, Nullpunkt, Umspannung, Werkzeuglauf, Maschinenkinematik | Bezugskette, Aufspannung, Vorpositionierung und Messung prüfen |
| Passungsbohrung außerhalb Toleranz | Vorbohrung, Aufmaß, Rundlauf, Verschleiß, Temperatur, Messmethode | Vor- und Feinbearbeitung sowie Wechselkriterium abstimmen |
| Gratbildung oder Schneidkantenausbruch | Ein-/Austritt, Unterbrechung, Schneidenzustand, Werkstoff, Reihenfolge | Geometrie, Richtung, Folge und Kantenbearbeitung anpassen |
Werkzeugkonzept für Einzelteile und Serien abstimmen
Zeichnung und Prüfmerkmale erfassen
Bauteiltyp, Werkstoff, Härte, Rohteil, Bezüge, Maße, Form, Lage, Oberfläche, Kanten und Messzustand werden eindeutig dokumentiert.
Standard-, Stufen- und Sonderwerkzeuge vergleichen
Varianten, Wiederholmerkmale, Werkzeugwechsel, Zyklus, Lieferzeit, Nachschärfung und Flexibilität bestimmen den wirtschaftlichen Aufbau.
Bauteilqualität und Werkzeugkosten dokumentieren
Maschine, Aufnahme, Spannung, Werkzeug, Parameter, Kühlung, Messmethode, Gutteile, Wechselkriterium und Ausschuss gehören in den Vergleich.
Wirtschaftlichkeitsgrenze: Ein Sonder- oder Kombinationswerkzeug ist nicht automatisch günstiger. Menge, Varianten, Rüstzeit, Standmenge, Nachschärfung und Beschaffungsrisiko müssen gemeinsam bewertet werden.
Häufige Fragen zu Werkzeugen für Wellen, Buchsen und Flansche
Welche Fräser eignen sich für außenliegende Passfedernuten?
Wann wird eine Buchsenbohrung gerieben oder feingebohrt?
Wie werden dünnwandige Buchsen bei der Werkzeugauswahl berücksichtigt?
Welche Angaben benötigt HC für schlanke Wellen?
Wie werden Werkzeuge für Flanschbohrbilder ausgewählt?
Wann lohnt sich ein Stufen- oder Kombinationswerkzeug?
Werkzeuglösung für Ihr mechanisches Bauteil anfragen
Welche Angaben benötigt HC für die technische Prüfung Ihres mechanischen Bauteils? Mögliche Werkzeuggruppen nach Bearbeitungsaufgabe:
- Bauteiltyp
- Werkstoff und Härte
- Rohteil und Lieferzustand
- vollständige Zeichnung
- Durchmesser und Länge
- Wandstärke
- Bearbeitungsmerkmale
- Aufmaß und Toleranzen
- Maschine und Aufspannung
- aktuelles Werkzeug und Problem
- Stückzahl und Wiederholbedarf
- Kontaktdaten
Kennzeichnen Sie Funktionsdurchmesser, Passungsbohrungen, Nuten, Querbohrungen, Lochkreise, Gewinde, Anlageflächen und schwer zugängliche Kanten.
Werkzeuglösung für Ihr mechanisches Bauteil prüfen lassen
HC prüft Bauteil, Werkstoff, Merkmale, Aufmaß, Maschine, Spannung und Qualitätsanforderungen und ordnet die Aufgaben geeigneten Werkzeuggruppen zu.
Bauteilzeichnung senden