
Werkzeuglösungen für Hydraulikblöcke und pneumatische Ventilkörper
Inhaltlich verantwortlich: Kevin Zeng, Leiter Operations · Fachliche Prüfung: Jiack Liu, Leiter Technik · Stand: 26. Oktober 2026
HC ordnet Bohr-, Reib-, Fräs-, Gewinde-, Senk-, Entgrat- und Sonderwerkzeuge den internen Kanalnetzen und Funktionsmerkmalen Ihres Bauteils zu. Werkstoff, Kanalgeometrie, Ventilaufnahme, Anschlussnorm, Aufmaß und Prüfanforderungen bestimmen die Auswahl.
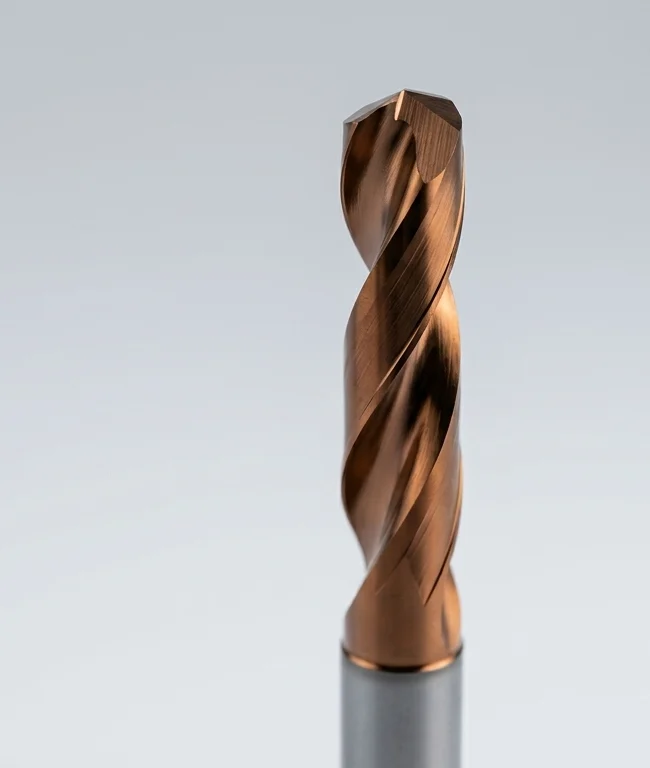
Welche Bearbeitungsaufgabe möchten Sie lösen?

Hauptkanäle und Querbohrungen herstellen
Durchmesser, Tiefe, Eintritt, Richtung, Verschneidungen, Kühlung und Spanabfuhr bestimmen Bohrwerkzeug und Reihenfolge.
Ventilaufnahmen und Funktionsbohrungen fertigbearbeiten
Stufen, Schultern, Durchmesser, Axialmaße, Aufmaß, Unterbrechungen, Passung und Oberfläche bestimmen Einzel- oder Kombinationswerkzeuge.
Anschlussgewinde, Dichtsitze und Montageflächen bearbeiten
Norm, Dichtprinzip, Senkung, Sitzgeometrie, Fläche, Bezugssystem und Zugang bestimmen Gewinde-, Senk-, Fräs- und Profilwerkzeuge.
| Bearbeitungsaufgabe | Mögliche Werkzeuggruppe | Erforderliche Angaben |
|---|---|---|
| Hauptkanäle bohren | Werkstoffgerechte Bohrer | Durchmesser, Tiefe, Material, Kühlung |
| Querkanäle herstellen | Geeignete Bohrwerkzeuge | Verschneidungen, Durchbrüche, Bearbeitungsrichtung |
| Ventilaufnahmen bearbeiten | Abgestimmte Einzel- oder Profilwerkzeuge | Aufnahmezeichnung, Stufen, Schultern, Toleranzen |
| Funktionsbohrungen fertigbearbeiten | Reibahlen oder Feinbohrwerkzeuge | Vorbohrung, Aufmaß, Passung, Oberfläche, Unterbrechungen |
| Anschlussgewinde herstellen | Gewindebohrer oder Gewindefräser | Norm, Größe, Tiefe, Dichtprinzip |
| Montageflächen fräsen | Geeignete Plan- oder Schaftfräser | Material, Aufmaß, Ebenheit, Bezugssystem |
| Innere Kanten entgraten | Geeignete Entgratwerkzeuge | Kanalgeometrie, Erreichbarkeit, Gratvorgabe |
Bauteiltyp und Werkstoff bestimmen die Werkzeugauswahl
Hydraulik-Verteilerblöcke
Hauptkanäle, Querbohrungen, Verschlussstellen, Ventilaufnahmen und Montageflächen werden nach Druckstufe, Medium und Zeichnung geplant.
Pneumatische Ventilkörper und Anschlussplatten
Kompakte Funktionsbohrungen, Kanäle, Dichtbereiche, Lochbilder und Anschlussgewinde werden nach tatsächlicher Bauart und Material bewertet.
Aluminium, Stahl, Gusseisen und Edelstahl bewerten
Genaue Werkstoffsorte, Härte, Wärmebehandlung, Rohteil, Aufmaß, Gusshaut oder Materialkombination bestimmen Werkzeug und Prozessfenster.
Hydraulikbauteile bestehen nicht grundsätzlich aus Stahl und Pneumatikbauteile nicht grundsätzlich aus Aluminium. Die reale Werkstoff- und Bauteilspezifikation ist maßgeblich.
Bezugsflächen und Bohrungsachsen aufeinander abstimmen
Montageflächen und Bearbeitungsbezüge festlegen
Anschlussfläche, Ventilachse, Bohrungsraster, Dichtsitz und äußere Kontur werden auf die funktionalen Zeichnungsbezüge zurückgeführt.
Bohrungsreihenfolge und Umspannungen planen
Die Reihenfolge beeinflusst Führung, Durchbrüche, Gratbildung, Spanabfuhr und Zugänglichkeit für nachfolgende Bearbeitung und Kontrolle.
Kanalverlauf, Wandstärken und Werkzeugzugänge prüfen
Bohrungsachsen, Mindestwand, Störkonturen, Halter, Aufspannung und Messzugang werden am vollständigen Kanalnetz geprüft.
Eine Werkzeugauswahl nach Einzeldurchmesser reicht nicht aus. Kanalnetz, Bezüge, Verschneidungen und spätere Montagefunktionen müssen zusammen bewertet werden.
Hauptkanäle prozessgerecht bohren
Bohrer nach Durchmesser und Tiefe auswählen
Durchmesser-Tiefen-Verhältnis, Durchgangs- oder Sackloch, Eintritt, Vorbohrung, Werkstoff und Maschine bestimmen Länge, Geometrie und Kühlung.
Kühlmittelversorgung und Spanabfuhr abstimmen
Innenkühlung, Druck, Durchfluss, Spanraum, Rückzug, Spankontrolle und Wiederzerspanung müssen zur realen Maschine passen.
Sacklochboden und Verschlussstellen berücksichtigen
Bohrungsgrund, nutzbare Tiefe, Dichtkegel, Stopfenauflage, Senkung, Gewinde und Reinigungszugang werden vor der Auswahl festgelegt.
Tiefe Bohrungen werden nur mit bestätigtem Werkzeugmodell, Werkstoff, Maschine, Kühlmitteldruck, Nutztiefe und Qualitätsanforderung empfohlen.
Querbohrungen und Kanalüberschneidungen bearbeiten
Eintritt in vorhandene Kanäle berücksichtigen
Vorhandene Bohrungen verändern Werkzeugführung, Schnittkräfte, Spanbildung und Gratlage beim Ein- oder Austritt in den Kanal.
Schnittunterbrechungen und Durchbruchssituationen bewerten
Winkel, Durchmesserverhältnis, Durchbruchsrichtung, Restwand, Schneidenbelastung und Bearbeitungsreihenfolge werden dokumentiert.
Bohrungsverschneidungen auf Grate prüfen
Gratlage, mögliche lose Partikel, Erreichbarkeit, zulässiger Restgrat und Prüfverfahren gehören zur Bearbeitungsplanung.
Eine Schnittdarstellung des Kanalnetzes erleichtert die Auswahl von Bohrungsrichtung, Reihenfolge, Entgratung und Inspektionszugang.
Ventilaufnahmen und abgestufte Anschlussbohrungen herstellen
Aufnahmegeometrie nach Zeichnung oder Ventilspezifikation erfassen
Ventiltyp, Stufendurchmesser, Längen, Schultern, Radien, Fasen, Dichtsitze, Gewinde und Toleranzen müssen vollständig vorliegen.
Durchmesser, Schultern und axiale Maße bearbeiten
Vorbohrung, Stufenfolge, Aufmaß, Bezug, Werkzeugführung, Oberflächen und Axialmaße bestimmen das Operationskonzept.
Einzel- und Kombinationswerkzeuge vergleichen
Einzelwerkzeuge bieten Flexibilität; Stufen- oder Profilwerkzeuge können Wiederholoperationen bündeln, wenn Geometrie, Maschine, Menge und Nachschärfung passen.
Spezielle Formwerkzeuge für Einschraubventil-Aufnahmen werden nur bei bestätigter Zeichnung, Toleranzkette und tatsächlicher HC-Lieferfähigkeit angeboten.
Funktionsbohrungen bei definierten Passungsanforderungen fertigbearbeiten
Vorbohrung und Bearbeitungsaufmaß abstimmen
Vorbohrungsdurchmesser, Geradheit, Form, Lage, Oberfläche, Unterbrechungen und gleichmäßiges Aufmaß müssen zur Feinbearbeitung passen.
Reiben oder Feinbohren nach Geometrie auswählen
Durchmesser, Länge, Stufen, Unterbrechungen, Toleranz, Form, Oberfläche, Einstellbarkeit und Stückzahl bestimmen das Verfahren.
Maß, Form, Oberfläche und Unterbrechungen berücksichtigen
Durchmesser allein genügt nicht: Rundheit, Zylindrizität, Geradheit, Lage, Rauheit und Verhalten an Kanalüberschneidungen können funktionsrelevant sein.
Eine Reibahle kann nicht jede gestufte, unterbrochene oder unzureichend vorbearbeitete Funktionsbohrung fertigstellen. Vorbohrung und Verfahren müssen zusammenpassen.
Anschlussgewinde und Dichtgeometrien bearbeiten
Gewindenorm und Dichtprinzip bestimmen
Innen- oder Außengewinde, zylindrische oder konische Form, Nenngröße, Steigung, Toleranz und Dichtart werden eindeutig angegeben.
Gewindebohren oder Gewindefräsen auswählen
Werkstoff, Größe, Durchgangs- oder Sackloch, Maschine, Spanrisiko, Flexibilität und Stückzahl bestimmen das Verfahren.
Senkungen, Dichtsitze und Dichtnuten herstellen
Winkel, Durchmesser, Tiefe, Profil, Oberfläche, Bezug zur Bohrung und Werkzeugzugang werden nach Anschluss- und Dichtspezifikation bewertet.
Montageflächen und äußere Konturen fräsen
Planflächen und Anschlussauflagen herstellen
Flächengröße, Aufmaß, Unterbrechungen, Ebenheit, Parallelität, Werkstoff und Maschine bestimmen Plan- oder Schaftfräser.
Taschen und lokale Freistellungen bearbeiten
Tiefe, Breite, Innenradien, Restmaterial, Dichtbereiche und Werkzeugzugang bestimmen Schrupp- und Schlichtfolge.
Ebenheit und Bezug zu Funktionsbohrungen prüfen
Flächen, Ventilachsen, Lochbilder und Zentrierungen werden nach den funktionalen Zeichnungsbezügen gemessen.
Innenliegende Grate gezielt bearbeiten und prüfen
Zugängliche Bohrungskanten entgraten
Eintritt, Austritt, Senkung und erreichbare Kanalübergänge werden nach Fasenmaß, Radius oder definierter Gratvorgabe bearbeitet.
Schwer zugängliche Verschneidungen gesondert bewerten
Verdeckte Schnittpunkte, kleine Kanäle und Rückseiten benötigen Geometrieangaben, erreichbares Verfahren und festgelegte Restgratgrenze.
Entgratung, Reinigung und Kontrolle abstimmen
Zerspanung, mechanische oder andere Entgratung, Spülen, Reinigung, Restschmutz- und Endoskopprüfung werden als getrennte Schritte geplant.
Mechanische Entgratwerkzeuge erreichen nicht jede innere Verschneidung. Verfahren und Abnahme müssen für die konkrete Kanalgeometrie bestätigt werden.
Passende HC-Werkzeuge nach Aufgabe und Werkstoff finden
Bohrer für Haupt- und Querkanäle
Vollhartmetall-, Tiefloch-, Wendeplatten- und Sonderbohrer werden nach Material, Durchmesser, Tiefe, Eintritt, Verschneidung und Kühlung verglichen.
Reibahlen für geeignete Funktionsbohrungen
Reibwerkzeuge werden für passende Vorbohrungen, Aufmaße, Toleranzen, Unterbrechungen und Oberflächen ausgewählt.
Fräs-, Gewinde- und Senkwerkzeuge
Werkzeuge für Montageflächen, Taschen, Anschlussgewinde, Dichtsitze, Senkungen und Kanten.
Stufen-, Profil- und Sonderwerkzeuge
Werkzeuge für wiederkehrende Ventilaufnahmen, Stufen, Profile und kombinierte Merkmale nach bestätigter Geometrie und Lieferfähigkeit.
Typische Bearbeitungsprobleme untersuchen
| Fehlerbild | Zuerst prüfen | Mögliche Anpassungsrichtung |
|---|---|---|
| Schneidkantenausbruch an Kanalüberschneidung | Bohrreihenfolge, Durchbruch, Winkel, Werkstoff, Schneidenzustand | Richtung, Reihenfolge und Werkzeuggeometrie anpassen |
| Instabile Spanabfuhr oder Verschleiß | L/D, Material, Spanraum, Kühlung, Rückzug, Wiederzerspanung | Kühlung, Zyklus, Geometrie und Wechselkriterium prüfen |
| Maßabweichung an Ventilaufnahme | Vorbohrung, Aufmaß, Rundlauf, Stufenfolge, Unterbrechung, Temperatur | Vor-/Feinbearbeitung und Messzustand abstimmen |
| Grat an innerer Verschneidung | Gratlage, Zugang, Reihenfolge, Reinigung, Prüfmethode | Entgrat- und Kontrollkonzept projektspezifisch festlegen |
| Unzureichende Funktionsfläche | Geometrie, Bezug, Schneide, Oberfläche, Form, Messverfahren | Werkzeugaufbau und separate Schlichtoperation prüfen |
Werkzeugkonzept für Ihre Ventil- und Kanalgeometrie prüfen
Zeichnung und Prüfmerkmale abstimmen
Kanalnetz, Ventilaufnahmen, Stufen, Dichtsitze, Gewinde, Maße, Form, Lage, Oberfläche und Gratvorgaben werden eindeutig definiert.
Stufen- und Kombinationswerkzeuge bewerten
Wiederholgeometrie, Toleranzkette, Maschine, Stückzahl, Wechselzeit, Nachschärfung und Beschaffungsrisiko bestimmen den Nutzen.
Musterbearbeitung und Serienergebnisse dokumentieren
Werkstoffcharge, Rohteil, Maschine, Aufnahme, Spannung, Werkzeug, Parameter, Kühlung, Messmethode, Ergebnis und Wechselkriterium gehören in den Bericht.
Funktionsgrenze: Dichtheit, Druckbeständigkeit und Ventilregelverhalten müssen am gereinigten, montierten und geprüften Bauteil bestätigt werden. Die Werkzeuglösung allein garantiert diese Funktionen nicht.
Häufige Fragen zur Bearbeitung von Hydraulik- und Pneumatikbauteilen
Welcher Bohrer eignet sich für einen Hydraulikblock?
Wie beeinflussen Kanalüberschneidungen die Werkzeugauswahl?
Welche Angaben benötigt HC für eine Ventilaufnahme?
Wann ist Reiben gegenüber Feinbohren sinnvoll?
Wann lohnt sich ein Stufen- oder Kombinationswerkzeug?
Wie lassen sich Grate an innenliegenden Bohrungsverschneidungen prüfen?
Werkzeuglösung für Ihren Hydraulikblock oder Ventilkörper anfragen
Welche Angaben benötigt HC für die technische Prüfung Ihres Hydraulikblocks oder Ventilkörpers? Mögliche Werkzeuggruppen nach Bearbeitungsaufgabe:
- Bauteiltyp und Anwendung
- Werkstoff und Härte
- Rohteil und Lieferzustand
- vollständige Kanalzeichnung
- Ventilaufnahme oder Ventilspezifikation
- Anschlussnorm und Dichtprinzip
- Aufmaß und Toleranzen
- Oberflächenanforderungen
- Maschine und Aufnahme
- Kühlmittelversorgung
- aktuelles Problem und Werkzeug
- Stückzahl und Kontaktdaten
Kennzeichnen Sie Hauptkanäle, Querbohrungen, Verschneidungen, Ventilaufnahmen, Stufen, Dichtsitze, Gewinde und schwer zugängliche Innenkanten.
Werkzeuglösung für Ihren Hydraulikblock oder Ventilkörper prüfen lassen
HC prüft Material, Kanalnetz, Ventilgeometrie, Maschine und Prüfanforderungen und ordnet die Aufgaben geeigneten Werkzeuggruppen zu.
Kanal- und Ventilgeometrie senden