
Werkzeuglösungen für Platten, Rahmen und Gehäuse in Halbleiteranlagen
Inhaltlich verantwortlich: Kevin Zeng, Leiter Operations · Fachliche Prüfung: Jiack Liu, Leiter Technik · Stand: 26. Oktober 2026
HC ordnet Plan- und Schaftfräser, Bohrer, Reibahlen, Nut-, Gewinde-, Entgrat- und Sonderwerkzeuge den Merkmalen Ihrer Anlagenkomponente zu. Werkstoff, Lieferzustand, Fläche, Tasche, Dichtnut, Bohrbild, Zugang und Prüfanforderung bestimmen die Auswahl.
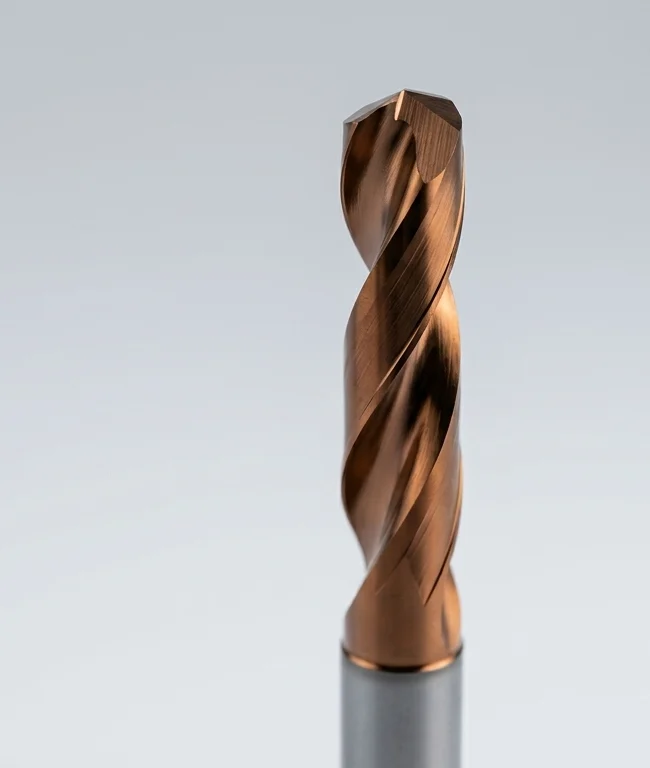
Welche Bauteile und Merkmale möchten Sie bearbeiten?
Präzisionsplatten und Montageflächen
Flächengröße, Aufmaß, Ebenheit, Parallelität, Bezugssystem und Bohrbild bestimmen Planfräser, Bearbeitungsfolge und Prüfstrategie.
Rahmen, Taschen und dünnwandige Strukturen
Taschentiefe, Innenradien, Wand- und Stegstärke, Auskragung, Spannung und Materialabtrag beeinflussen Fräser und Prozess.
Vakuumgehäuse, Anschlussflächen und Dichtnuten
Flanschgeometrie, Nutquerschnitt, Oberfläche, Kantenübergang und Werkzeugzugang werden nach der realen Dichtungskonstruktion bewertet.

| Bearbeitungsaufgabe | Mögliche Werkzeuggruppe | Erforderliche Angaben |
|---|---|---|
| Plattenflächen bearbeiten | Geeignete Planfräser | Werkstoff, Zustand, Fläche, Aufmaß, Ebenheit |
| Taschen und Rahmen fräsen | Schrupp- und Schlichtfräser | Tiefe, Innenradien, Wandstärke, Spannung |
| Dichtnuten herstellen | Nut- oder Profilfräser | Nutquerschnitt, Radien, Oberfläche, Zugang |
| Befestigungsbohrungen herstellen | Werkstoffgerechte Bohrer | Durchmesser, Tiefe, Eintritt, Austritt |
| Positionierbohrungen fertigbearbeiten | Reibahlen oder Feinbohrwerkzeuge | Aufmaß, Passung, Lage- und Formanforderung |
| Gewinde herstellen | Gewindebohrer oder Gewindefräser | Norm, Größe, Tiefe, Werkstoff, Lochart |
| Kanten fertigstellen | Fasen- oder Entgratwerkzeuge | Kantenvorgabe, Erreichbarkeit, Prüfung |
Typische Bauteile im Halbleiteranlagenbau
Grund-, Montage- und Adapterplatten
Große Bezugsflächen, wiederholte Bohrbilder, Passungen, Gewinde und lokale Taschen verbinden Flächen- mit Lochbearbeitung.
Tragrahmen und Baugruppenaufnahmen
Rahmen, Stege und Aufnahmen benötigen kontrollierten Materialabtrag, gute Zugänglichkeit und eine auf Verzug abgestimmte Reihenfolge.
Kammergehäuse, Deckel und Anschlussflansche
Gehäuse und Deckel können Flansche, Dichtnuten, Kanäle, Gewinde und definierte Funktionsflächen enthalten.
Die genannten Bauteile sind typische Anwendungsbeispiele und keine Aussage über konkrete HC-Kundenprojekte.
Werkzeugauswahl nach Werkstoff und Lieferzustand
Aluminiumlegierungen bearbeiten
Legierung, Guss- oder Knetzustand, Wärmebehandlung, Aufmaß und mögliche Oberflächenbehandlung beeinflussen Geometrie, Spanraum und Prozess.
Edelstahlbauteile bearbeiten
Werkstoffnummer, Festigkeit, Lieferzustand, Kaltverfestigung, Wärme und Spanbildung benötigen eine getrennte Auswahl von Schneidstoff, Geometrie und Kühlung.
Weitere Werkstoffe gesondert bewerten
Beschichtete, gehärtete oder abweichende technische Werkstoffe werden erst nach Angabe von Werkstoff, Zustand, Schicht und Qualitätsziel eingeordnet.
Aluminium- und Edelstahlwerkzeuge sowie Schnittdaten sind nicht ohne technische Prüfung austauschbar.
Bezugs- und Montageflächen an Platten bearbeiten
Planfräsen und Materialabtrag abstimmen
Rohteilzustand, Fläche, Aufmaß, Fräserüberdeckung, Maschinenleistung und Spannung bestimmen Grob- und Feinbearbeitung.
Ebenheit, Parallelität und Bezugsflächen berücksichtigen
Funktionsbezüge, Messpunkte, Temperatur, Auflage und Reihenfolge werden vor der Bearbeitung und Prüfung festgelegt.
Maße nach dem Ausspannen prüfen
Spannkraft, Bauteildicke, Eigenspannung und asymmetrischer Abtrag können freie Geometrie verändern. Der definierte Messzustand ist Teil der Freigabe.
Eine optisch helle oder gleichmäßige Oberfläche ist kein Nachweis für Ebenheit, Parallelität oder funktionale Dichtheit.
Rahmen, Taschen und dünne Wände fräsen
Taschen schruppen und Restmaterial entfernen
Fräserdurchmesser, Eingriff, Spanraum und Werkzeugweg werden an Werkstoff, Aufmaß, Taschentiefe und Maschine angepasst.
Dünne Wände und Stege schlichten
Verbleibender Querschnitt, Schnittkräfte, Zustellung, Bearbeitungsrichtung und Abstützung beeinflussen Maß und Oberfläche.
Reichweite, Freistellung und Zugang prüfen
Werkzeug und Halter werden gegen die reale Kollisionskontur geprüft. Die Auskragung wird nur so lang wie erforderlich ausgelegt.
Dichtflächen und Anschlussgeometrien bearbeiten
Flansch- und Deckelauflagen herstellen
Flächenbreite, Ebenheit, Bezug, Rauheit und Übergänge folgen Zeichnung und Dichtungskonzept.
Dichtnuten nach Geometrie fräsen
Nutform, Breite, Tiefe, Radien, Oberfläche, Lage und Werkzeugzugang bestimmen Nut- oder Profilfräser.
Oberflächen und Kantenübergänge prüfen
Messverfahren, zulässige Bearbeitungsspuren, Grat- und Kantenanforderungen werden vor der Werkzeugfreigabe definiert.
Abgrenzung: Die Werkzeugauswahl unterstützt die geometrische Bearbeitung. Vakuumdichtheit, Dichtungsfunktion und Endabnahme müssen am fertigen, gereinigten und montierten Bauteil nach Kundenvorgabe validiert werden.
Positionierbohrungen, Befestigungsbohrungen und Gewinde herstellen
Bohrbilder und Bezugssysteme berücksichtigen
Lochabstände, Lagebezüge, Temperatur, Bearbeitungsfolge und Maschinengeometrie beeinflussen die Positionsqualität.
Passungsbohrungen reiben oder feinbohren
Verfahren nach Durchmesser, Vorbohrung, Aufmaß, Lage-, Form- und Oberflächenanforderung auswählen.
Gewinde nach Lochart auswählen
Norm, Größe, Tiefe, Durchgangs- oder Sackloch, Auslauf, Werkstoff und Spanabfuhr bestimmen Gewindebohrer oder Gewindefräser.
Senkungen und Schraubenauflagen bearbeiten
Winkel, Durchmesser, Tiefe, Auflage, Rundlauf und Gratvorgabe werden mit der Bohrung abgestimmt.
Kanäle und lokale Funktionsmerkmale bearbeiten
Zugängliche Nuten und Durchführungen herstellen
Nur tatsächlich vorhandene Kühl-, Medien- oder Kabelkanäle werden nach Querschnitt, Tiefe, Verlauf und Austritt bewertet.
Kleine Durchmesser und begrenzte Werkzeugräume prüfen
Rundlauf, Aufnahme, Nutzlänge, Kühlung, Spanabfuhr und Maschinenfähigkeit gewinnen mit abnehmendem Durchmesser an Bedeutung.
Kanalüberschneidungen und innere Kanten bewerten
Übergänge, Querbohrungen und nicht direkt zugängliche Grate benötigen eine eigene Bearbeitungs-, Reinigungs- und Prüfmethode.
Grate und Bearbeitungsrückstände gezielt berücksichtigen
Definierte Fasen und Kanten herstellen
Fasenmaß, Radius, Kantenbruch und zulässige Gratgröße werden zeichnungsgerecht umgesetzt und gemessen.
Innenliegende Übergänge auf Zugang prüfen
Werkzeugzugang, Bohrungsverschneidung und Sichtbarkeit entscheiden, ob maschinelles Entgraten möglich ist oder ein gesonderter Prozess nötig wird.
Entgratung, Reinigung und Prüfung abstimmen
Spanentfernung, Waschen, Trocknen und Partikelprüfung sind nachgelagerte Prozesse mit eigenen Vorgaben und Freigabekriterien.
HC verspricht aus der Werkzeugauswahl allein weder Partikelfreiheit noch Reinraumtauglichkeit. Sauberkeitsgrenzen, kritische Zonen, Reinigungsverfahren und Prüfmethode müssen der Kunde und seine Prozesspartner festlegen.
Passende HC-Werkzeuge nach Aufgabe und Werkstoff finden
Plan- und Schaftfräser
Werkzeuge für Flächen, Taschen, Konturen und dünne Strukturen – getrennt nach Aluminium, Edelstahl und Einsatzfall.
Bohrer und Reibahlen
Bohrer und geeignete Reibahlen für Montage-, Positionier- und Funktionsbohrungen.
Nut-, Gewinde- und Entgratwerkzeuge
Werkzeuge für definierte Nuten, Gewinde, Senkungen, Fasen und zugängliche Kanten.
Sonderwerkzeuge
Angepasste Reichweiten, Freistellungen, Profile und kombinierte Merkmale nach technischer Machbarkeitsprüfung.
Typische Bearbeitungsprobleme untersuchen
| Fehlerbild | Zuerst prüfen | Mögliche Anpassungsrichtung |
|---|---|---|
| Verzug oder Ebenheitsabweichung | Auflage, Spannkraft, Bauteildicke, Aufmaß, Eigenspannung, Messzustand | Spannung, Reihenfolge und Materialabtrag gemeinsam korrigieren |
| Rattermarken an dünnen Strukturen | Auskragung, Rundlauf, Abstützung, Eingriff, Restquerschnitt | Werkzeugaufbau und Bearbeitungsfolge stabilisieren |
| Maßabweichung an Bohrungen | Vorbohrung, Aufmaß, Werkzeuglauf, Verschleiß, Temperatur, Bezug | Vor- und Feinbearbeitung sowie Messzustand abstimmen |
| Abweichung an Dichtnuten | Nutprofil, Werkzeugdurchmesser, Rundlauf, Zustellung, Verschleiß | Profil, Prozess und Messmethode neu bewerten |
| Grat oder instabiler Werkzeugverschleiß | Werkstoffzustand, Schneidenzustand, Spanabfuhr, Kühlung, Kantenübergang | Werkzeug, Eingriff und Abfuhr getrennt untersuchen |
Werkzeugempfehlungen mit dokumentierten Ergebnissen prüfen
Zeichnung und Prüfmerkmale abstimmen
Bezüge, Maße, Form- und Lagetoleranzen, Oberfläche, Grat, freie Geometrie und Messzustand werden vor der Bewertung festgelegt.
Bauteilqualität und Werkzeugstandzeit erfassen
Ergebnisse werden zusammen mit Werkstoff, Werkzeug, Parametern, Aufspannung, Kühlung, Messmethode und Verschleißkriterium dokumentiert.
Technische Unterlagen bereitstellen
Produktdaten, Werkzeugzeichnung und belastbare Bearbeitungsbeispiele werden nur mit nachvollziehbaren Randbedingungen verwendet. Zertifizierungen und Branchenerfahrung benötigen einen Nachweis.
Sonderwerkzeuge für Ihre Anlagenkomponenten
Reichweiten und Freistellungen anpassen
Hals, Nutzlänge, Halterkontur und Kollisionsraum werden anhand des realen Bauteilzugangs geprüft.
Stufen- und Kombinationswerkzeuge bewerten
Kombinationen sind nur sinnvoll, wenn Toleranzkette, Nachstellbarkeit, Spanabfuhr, Zugang und Serienbedarf zusammenpassen.
Musterbearbeitung und Serienbedarf abstimmen
HC bestätigt Entwicklung, Muster, Prüfung und Lieferumfang nach technischer Klärung und tatsächlicher Leistungsfähigkeit.
Häufige Fragen zu Werkzeugen für Halbleiteranlagen
Welche Werkzeuge eignen sich für Platten und Rahmen im Halbleiteranlagenbau?
Wie werden Ebenheit und Parallelität bei der Plattenbearbeitung berücksichtigt?
Welche Angaben benötigt HC für die Auswahl eines Dichtnutenfräsers?
Wie lassen sich dünnwandige Rahmen bearbeiten?
Wann ist Reiben nach dem Bohren erforderlich?
Welche Anforderungen müssen für Reinigung und Bauteilprüfung angegeben werden?
Werkzeuglösung für Ihr Anlagenbauteil anfragen
Welche Angaben benötigt HC für die technische Prüfung Ihres Anlagenbauteils? Mögliche Werkzeuggruppen nach Bearbeitungsaufgabe:
- Werkstoff und Lieferzustand
- Bauteilzeichnung oder 3D-Modell
- Bearbeitungsmerkmale und Aufmaß
- Maße und Toleranzen
- Oberflächenanforderungen
- Nachbehandlung und Beschichtung
- Maschine, Aufnahme und Rundlauf
- Spannung und Kühlung
- aktuelles Problem und Werkzeug
- Stückzahl und Kontaktdaten
Vakuumleistung, Sauberkeitsgrenzen und Anlagenabnahme bitte separat kennzeichnen. Die konkrete Werkzeugausführung und Schnittdaten folgen der technischen Prüfung.
Werkzeuglösung für Ihr Anlagenbauteil prüfen lassen
HC prüft Bauteil, Werkstoff, Flächen, Taschen, Bohrungen, Dichtnuten, Zugang, Maschine und Qualitätsanforderungen und ordnet passende Werkzeuggruppen zu.
Bearbeitungsanforderungen senden