
Werkzeuglösungen für Luftfahrt-Strukturbauteile aus Aluminium und Titan
Inhaltlich verantwortlich: Kevin Zeng, Leiter Operations · Fachliche Prüfung: Jiack Liu, Leiter Technik · Stand: 1. November 2026
HC ordnet Fräser, Bohrer, Reibahlen, Senk-, Entgrat- und Sonderwerkzeuge den Merkmalen Ihres Strukturbauteils zu. Legierung, Werkstoffzustand, dünne Wände, tiefe Taschen, Verbindungslöcher, Maschine und Qualitätsvorgaben bestimmen die Auswahl.
Welche Bearbeitungsaufgabe möchten Sie lösen?
Taschen, Rippen und dünne Wände fräsen
Material, Taschentiefe, kleinster Innenradius, Wand- und Rippenstärke, Aufmaß, Auskragung und Spannung bestimmen Fräsergeometrie und Reichweite.
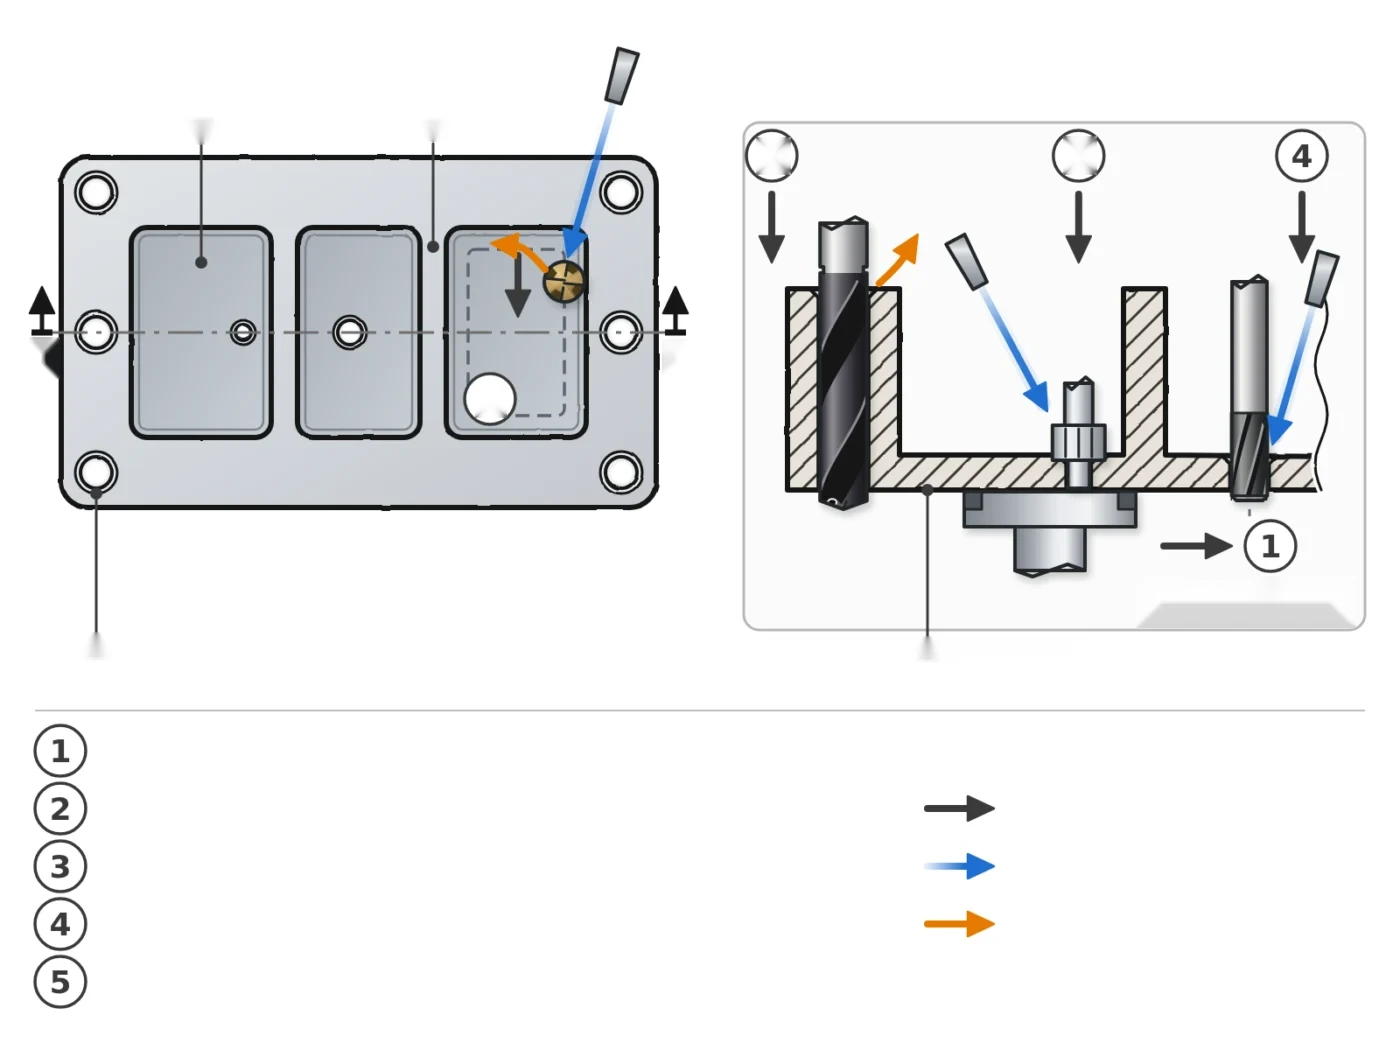
Verbindungslöcher bohren, senken und fertigbearbeiten
Durchmesser, Tiefe, Ein- und Austritt, Toleranz, Senkung und mögliche Materialübergänge werden als zusammenhängende Bohrungsaufgabe bewertet.
Funktionsflächen und schwer zugängliche Konturen bearbeiten
Flächenlage, Schulter, Freistellung, Kanten, Kollisionsraum und Werkzeugzugang entscheiden über Standard- oder Sonderausführung.
| Bearbeitungsaufgabe | Aluminiumlegierungen | Titanlegierungen | Erforderliche Angaben |
|---|---|---|---|
| Taschen schruppen | Geeignete Aluminiumfräser | Geeignete Titanfräser | Legierung, Zustand, Aufmaß, Maschine |
| Rippen und dünne Wände schlichten | Abgestimmte Schlichtfräser | Abgestimmte Schlichtfräser | Wandstärke, Höhe, Spannung, Toleranz |
| Tiefe Bereiche bearbeiten | Werkzeuge mit geeigneter Reichweite | Werkzeuge mit geeigneter Reichweite | Tiefe, Zugang, Freistellung, Auskragung |
| Verbindungslöcher bohren | Werkstoffgerechte Bohrer | Werkstoffgerechte Bohrer | Durchmesser, Tiefe, Eintritt, Austritt |
| Passungsbohrungen fertigbearbeiten | Geeignete Reib- oder Feinbohrwerkzeuge | Geeignete Reib- oder Feinbohrwerkzeuge | Vorbohrung, Aufmaß, Passung, Oberfläche |
| Senkungen und Kanten bearbeiten | Geeignete Senk- und Fasenwerkzeuge | Geeignete Senk- und Fasenwerkzeuge | Geometrie, Material, Qualitätsvorgaben |
Wichtig: Aluminium und Titan benötigen getrennte Werkzeug- und Prozessbewertungen. Schneidstoff, Geometrie, Beschichtung, Kühlung und Schnittdaten werden nicht unverändert von einem Werkstoff auf den anderen übertragen.
Typische Strukturbauteile und ihre Bearbeitungsmerkmale
Aluminiumbauteile mit Taschen und Versteifungsrippen
Rahmen, Rippenplatten und großflächig ausgeräumte Bauteile verbinden hohe Zerspanvolumina mit dünnen verbleibenden Querschnitten.
Titanhalterungen und hochbelastete Anschlussbauteile
Halter, Beschläge und Verbindungselemente stellen Anforderungen an stabile Schneiden, kontrollierten Wärmeeintrag und zuverlässige Kühlung.
Schnittstellen mit definierten Bohrungs- und Flächenanforderungen
Anlageflächen, Passungsbohrungen, Senkungen und Kanten werden nach Zeichnung, Bezugssystem und Montagefunktion fertigbearbeitet.
Die genannten Bauteile sind typische Anwendungsbeispiele und keine Aussage über konkrete Kundenprojekte.
Aluminium-Strukturbauteile gezielt bearbeiten
Taschen schruppen und Restmaterial entfernen
Fräserdurchmesser, Spanraum, Eingriff und Strategie werden an Legierung, Aufmaß, Taschentiefe und Maschinenleistung angepasst.
Dünne Wände und Rippen schlichten
Schneidkräfte, Zustellung, Bearbeitungsreihenfolge und verbleibende Stützwirkung beeinflussen Maßhaltigkeit und Oberflächenbild.
Werkzeugreichweite und Spanabfuhr abstimmen
Nur die notwendige Auskragung wählen; Freistellung, Halter, Kühlung und Spanraum auf tiefe oder schmale Bereiche abstimmen.
VHM und geeignete PKD-Werkzeuge bewerten
VHM, PKD oder weitere Ausführungen werden nach Legierung, Geometrie, Stückzahl, Standweg und Kosten je Gutteil verglichen. PKD ist keine pauschale Empfehlung.
Aluminiumlegierungen und Richtwerte
Für Strukturbauteile sind im deutschsprachigen Raum drei Legierungsgruppen üblich. Die Schnittwerte gelten für VHM-Werkzeuge mit guter Kühlmittelzufuhr; sie sind Orientierungswerte und ersetzen keinen Versuch am Bauteil.
| Legierung | Kurzname / Werkstoff-Nr. | Zustand | Zugfestigkeit ca. | Zerspanung |
|---|---|---|---|---|
| EN AW-7075 | AlZn5,5MgCu / 3.4365 | T651, spannungsarm | 540–570 MPa | gut zerspanbar; stark verzugsempfindlich beim Ausräumen |
| EN AW-2024 | AlCu4Mg1 / 3.1355 | T351 | 440–470 MPa | gut zerspanbar; Aufbauschneiden bei zu niedriger Schnittgeschwindigkeit |
| EN AW-6082 | AlSi1MgMn / 3.2315 | T6 | 290–310 MPa | sehr gut zerspanbar; für weniger hoch belastete Bauteile |
| Operation | vc (m/min) | fz (mm) | ap | ae | erreichbare Rauheit Ra |
|---|---|---|---|---|---|
| Taschen schruppen | 300–600 | 0,06–0,15 | 0,5–2,0 × D | 0,3–0,6 × D | 3,2–6,3 µm |
| Wände und Rippen schlichten | 400–800 | 0,04–0,10 | 1,0–2,0 × D | 0,02–0,08 × D | 0,8–1,6 µm |
| Schultern und Böden | 300–500 | 0,05–0,12 | 0,2–0,5 mm | 0,4–0,7 × D | 1,6–3,2 µm |
Wanddicken unter 2 mm und Rippen unter 1,5 mm werden mit reduzierter Zustellung, kleinerem Werkzeugdurchmesser und angepasster Reihenfolge geschlichtet. Bezugsnormen: ASTM B209 (Aluminium-Plate und -Blech), ISO 2768-1 (Allgemeintoleranzen), ISO 4287 (Rauheitskenngrößen).

Titan-Strukturbauteile prozessgerecht bearbeiten
Schrupp- und Schlichtaufgaben unterscheiden
Materialabtrag, Restaufmaß, Eingriff, Oberflächenanforderung und Bauteilstabilität erfordern unterschiedliche Werkzeugkonzepte.
Schneidstoff, Geometrie und Beschichtung abstimmen
Auswahl und Kantenpräparation folgen Titanlegierung, Werkstoffzustand, Schnittunterbrechung und konkreter Bearbeitungsaufgabe.
Kühlmittel und Werkzeugverschleiß berücksichtigen
Zufuhr, Druck, Richtung und Spantransport werden gemeinsam mit Verschleißbild und Prozessdauer geprüft.
Auskragung und Maschinenbedingungen prüfen
Spindel, Aufnahme, Rundlauf, Dynamik, Leistung und notwendige Reichweite begrenzen das belastbare Prozessfenster.
Titanlegierungen und Richtwerte
Für Strukturbauteile wird überwiegend Ti-6Al-4V eingesetzt. Die Legierung leitet Wärme schlecht ab – rund 7 W/(m·K) gegenüber etwa 130 W/(m·K) bei Aluminiumlegierungen –, deshalb entsteht die Schnittwärme an der Schneide statt im Bauteil. Daraus folgen niedrige Schnittgeschwindigkeit, hoher Kühlmitteldruck und ein Prozessfenster, das ohne Versuch nicht belastbar ist.
| Legierung | Bezeichnung | Zustand | Zugfestigkeit ca. | Zerspanung |
|---|---|---|---|---|
| Ti-6Al-4V | 3.7165 / Grade 5 / TC4 | geglüht oder lösungsgeglüht und gealtert | 895–1000 MPa | schwer zerspanbar; Kantenverschleiß und Spanaufschweißung |
| Ti-6Al-4V ELI | 3.7165 ELI / Grade 23 | geglüht | 860–965 MPa | wie Grade 5, höhere Zähigkeit |
| Ti-6Al-2Sn-4Zr-2Mo | 3.7145 / Ti-6242 | geglüht | 900–1000 MPa | warmfest; noch geringere Schnittgeschwindigkeit |
| Operation | vc (m/min) | fz (mm) | ap | ae | Kühlung | Rauheit Ra |
|---|---|---|---|---|---|---|
| Schruppen bei vollem Eingriff | 40–70 | 0,03–0,06 | 0,5–1,0 × D | 0,2–0,5 × D | Überflutung, hoher Druck | 3,2–6,3 µm |
| Schlichten bei kleiner Schnittbreite | 60–120 | 0,03–0,08 | 1,0–2,0 × D | 0,02–0,10 × D | Überflutung | 0,8–1,6 µm |
| Bohren | 20–40 | 0,05–0,12 mm/U | – | – | Innenkühlung | 1,6–3,2 µm |
Das dokumentierte Beispiel weiter unten läuft mit D6 bei 6.500 min⁻¹, entsprechend rund 122 m/min bei ae 0,05 mm – also am oberen Rand des Schlichtbereichs und nur wegen der sehr kleinen Schnittbreite. Bezugsnormen: ASTM B348 (Titan-Stangen und -Schmiedestücke), ISO 4287.
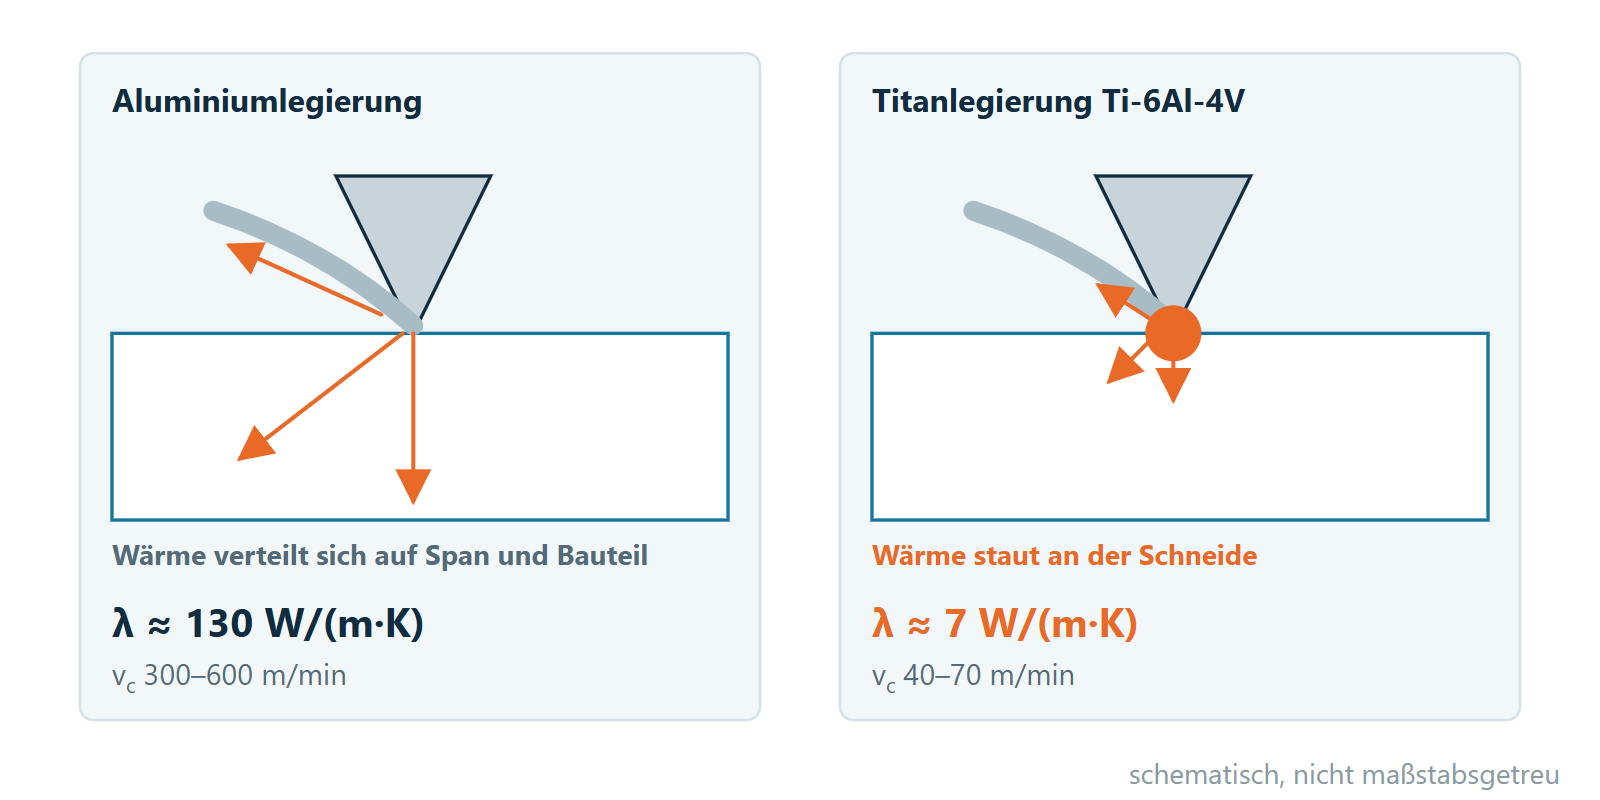
Für Titan werden nur von HC bestätigte Werkzeuge eingesetzt. Aluminiumgeometrien, PKD-Empfehlungen oder Schnittdaten dürfen nicht ungeprüft übernommen werden.
Verbindungslöcher bohren, senken und fertigbearbeiten
Bohrer nach Werkstoff und Bohrungssituation auswählen
Werkstoff, Durchmesser, Tiefe, Eintritt, Austritt, Querbohrung und Stabilität bestimmen Spitzengeometrie, Länge und Kühlung.
Senkungen nach Zeichnung herstellen
Winkel, Durchmesser, Tiefe, Rundlauf und Bezug zur Bohrung werden vor Auswahl des Senkwerkzeugs festgelegt.
Reiben bei definierten Passungsanforderungen
Reiben wird nur bei passender Vorbohrung, kontrolliertem Aufmaß und geforderter Maß- oder Oberflächenqualität vorgesehen.
Bohrungsqualität prüfen
Durchmesser, Lage, Rundheit, Oberfläche sowie Grat und Qualität an Ein- und Austritt werden dokumentiert.
Bohrungsklassen für Strukturbauteile: Verbindungslöcher für Bolzen und Blindniete üblicherweise H8 bis H9 nach ISO 286-2, Presssitzbohrungen H7. Die Bohrungswand wird auf Ra ≤ 1,6 µm festgelegt; Rundheit und Zylindrizität werden als eigene Freigabemerkmale mit Messmittel angegeben und nicht aus der Durchmessertoleranz abgeleitet. Senkungen werden mit Winkel, Tiefe und Bezugsebene so bemaßt, dass sie messbar sind.
Mehrmaterial- oder Stapelbohrungen werden nur dann berücksichtigt, wenn Werkstofffolge, Dicken, Zwischenräume, Austrittssituation und die entsprechende HC-Werkzeugfähigkeit bekannt sind.
Funktionsflächen und Bauteilkanten fertigbearbeiten
Anlageflächen, Schultern und Übergänge
Ebenheit, Lage, Rechtwinkligkeit, Radius und Rauheit folgen der Zeichnung und Funktion der Schnittstelle.
Kleine Innenradien und lokale Freistellungen
Kleinster Radius, Tiefe, Zugang und notwendige Freistellung bestimmen Durchmesser, Hals und Nutzlänge des Werkzeugs.
Definierte Fasen und zugängliche Kanten
Fasenmaß, Winkel, Gratvorgabe und Zugang werden festgelegt, ohne angrenzende Funktionsflächen zu beschädigen.
Dünnwandige und schwer zugängliche Bereiche bearbeiten
Spannung und Bauteilabstützung berücksichtigen
Auflagen und Spannkräfte werden an Wandstärken, Rippen und offene Bereiche angepasst, damit die Bearbeitung das Bauteil nicht unzulässig verformt.
Werkzeugreichweite und Freistellung auswählen
Reale Tiefe, Kollisionskontur und Halter werden geprüft. Eine unnötig große Auskragung reduziert die Stabilität.
Bearbeitungsfolge und Restaufmaß abstimmen
Schruppen, Zwischenentspannen, Schlichten und Umspannen werden so geplant, dass ausreichend tragender Querschnitt erhalten bleibt.
Passende HC-Werkzeuge nach Werkstoff und Aufgabe finden
Fräser für Aluminiumlegierungen
VHM-Fräser und – nach technischer Prüfung – geeignete PKD-Werkzeuge für Taschen, Konturen, Rippen und Flächen.
Fräser für Titanlegierungen
Werkzeuge werden anhand der konkreten Titanlegierung, Bearbeitungsart, Kühlung, Stabilität und Reichweite ausgewählt.
Bohrer und Reibahlen
Bohrer, Innenkühlungsbohrer und geeignete Reibahlen für definierte Bohrungs-, Maß- und Oberflächenanforderungen.
Senk-, Entgrat- und Sonderwerkzeuge
Werkzeuge für definierte Senkungen, Fasen, schwer zugängliche Kanten, Sonderreichweiten und kombinierte Merkmale.
Typische Bearbeitungsprobleme gezielt untersuchen
| Fehlerbild | Zuerst prüfen | Mögliche Anpassungsrichtung |
|---|---|---|
| Rattermarken an dünnen Wänden | Spannung, Restquerschnitt, Auskragung, Rundlauf, Eingriff | Abstützung, Reihenfolge, Werkzeugaufbau und Belastung gemeinsam korrigieren |
| Verformung nach dem Ausspannen | Spannkraft, Auflage, Eigenspannung, Abtragsfolge, Messzustand | Aufspannung und symmetrischen Materialabtrag neu bewerten |
| Unzureichende Spanabfuhr | Taschentiefe, Spanraum, Kühlmittel, Werkzeugweg, erneutes Schneiden | Geometrie, Zufuhr und Strategie anpassen |
| Instabiler Werkzeugverschleiß in Titan | Kühlung, Eingriff, Wärme, Rundlauf, Auskragung, Kantenbild | Werkzeug, Prozessfenster und Kühlmittelversorgung getrennt untersuchen |
| Maßabweichung oder Grat am Loch | Vorbohrung, Austritt, Stützung, Rundlauf, Verschleiß, Aufmaß | Bohrungsfolge, Werkzeugzustand und Ausgangsbedingungen korrigieren |

Werkzeugempfehlungen unter realen Bedingungen validieren
Werkstoff, Maschine und Aufgabe erfassen
Legierung, Zustand, Zeichnung, Maschine, Aufnahme, Kühlung, Spannung, Aufmaß und aktueller Prozess bilden die Auswahlbasis.
Prüfmerkmale und Freigabekriterien abstimmen
Maß, Lage, Form, Oberfläche, Grat, Verformung und weitere Zeichnungsmerkmale werden vor der Bewertung festgelegt.
Bauteilqualität und Werkzeugstandweg dokumentieren
Ergebnisse werden nur zusammen mit Werkstoff, Werkzeug, Parametern, Aufspannung, Messmethode und definiertem Verschleißkriterium bewertet.
Verifiziertes Bearbeitungsbeispiel: Titanlegierung TC4
Titanlegierungen besitzen unter den metallischen Werkstoffen eine hohe spezifische Festigkeit: Die Festigkeit entspricht etwa der von Stahl, das Gewicht liegt jedoch nur bei rund 57 % von Stahl. Zudem weisen sie eine geringe Dichte, hohe Warmfestigkeit sowie gute thermische Stabilität und Korrosionsbeständigkeit auf. Diese Eigenschaften machen Titanlegierungen zu einem typischen schwer zerspanbaren Werkstoff.
Für die Werkzeugauswahl zählt deshalb nicht die Legierung allein, sondern das Verhältnis von Schnittgeschwindigkeit, Schnittbreite und Kühlung. Ein Werkzeug, das bei kleiner Schnittbreite stabil läuft, ist bei vollem Eingriff nicht automatisch geeignet.
| Parameter | Wert | Hinweis |
|---|---|---|
| Werkstoff | TC4 (Titanlegierung) | Schwer zerspanbar, hohe spezifische Festigkeit |
| Maschine | Vertikales Bearbeitungszentrum | — |
| Werkzeugaufnahme | Hydrodehnspannfutter BT40 | Stabile Aufnahme, geringer Rundlauf |
| Spannmittel | Kraftspannschraubstock | Steife Aufspannung |
| Kühlung | Ölkühlung | Wärmeabfuhr und Schmierung |
| Drehzahl S | 6500 min⁻¹ | — |
| Vorschub F | 380 mm/min | — |
| Schnitttiefe ap | 6 mm | — |
| Schnittbreite ae | 0,05 mm | Kleine Schnittbreite beim Schlichten |
| Werkzeug | HC D6 × 5 × 6F × 6D × L50 | VHM-Fräser, 6 Schneiden |
| Spindellast | 8 % | Geringe Prozessbelastung |
| Bearbeitungsdauer | 37 Stunden | Ergebnis mit definiertem Verschleißkriterium |
Unter den dokumentierten Bedingungen erreichte die HC-Werkzeuggruppe eine Bearbeitungsdauer von 37 Stunden bei einer Spindellast von 8 %. Der Prozess lief stabil; Verschleißkriterium und Messmethode wurden vor der Bewertung festgelegt.
Der Einsatz erfolgte an einem Kundenstandort unter den dokumentierten Bedingungen. Kundennamen, Zertifizierungen und weitere Leistungswerte werden nur veröffentlicht, wenn sie für HC nachweisbar und zur Veröffentlichung freigegeben sind.
Sonderwerkzeuge für Ihre Strukturbauteile
Angepasste Reichweiten und Freistellungen
Hals, Nutzlänge, Halterkontur und Kollisionsraum werden anhand des realen Bauteilzugangs geprüft.
Stufen- und Kombinationswerkzeuge bewerten
Mehrere Merkmale können nur kombiniert werden, wenn Toleranzkette, Nachstellbarkeit, Spanabfuhr und Prozesssicherheit zusammenpassen.
Zeichnung, Muster und Serienbedarf abstimmen
HC bestätigt Machbarkeit, Ausführung und Lieferumfang nach Prüfung der technischen Unterlagen und der tatsächlich verfügbaren Fertigungsfähigkeit.
Standard, Maßanfertigung oder Bestätigung
Nicht jede Anforderung an ein Strukturbauteil ist ein Sonderwerkzeug. Die Zuordnung entscheidet über Lieferzeit, Prüfaufwand und darüber, welche Unterlagen HC vor der Fertigung tatsächlich benötigt.
| Kategorie | Festgelegt | Projektspezifisch zu prüfen | Freigabegrenze |
|---|---|---|---|
| Standard | Schaftfräser- und Bohrer-Nennmaße, Kataloggeometrien, Wendeschneidplatten-Formen | Aufmaß, Werkstoffzustand, Maschine | ab Lager, ohne Zeichnungsprüfung |
| Maßanfertigung | Hals, Nutzlänge, Freistellung, Stufen und Kombinationen nach Zeichnung | Kollisionsraum, Toleranzkette, Spanabfuhr | Zeichnung und Musterfreigabe |
| Bestätigung | Schnittdaten, Prozessfenster und Standweg | Werkstoffcharge, Spannung, Kühlung, Messung | Erstmuster und Messprotokoll |
Auswahlgrenze: Eine Werkzeuggruppe ist ohne Zeichnung nur eine Vorauswahl. Verbindlich werden Geometrie und Schnittdaten erst nach Prüfung von Werkstoff, Merkmal, Zugänglichkeit, Maschine und Qualitätsanforderung.
Dokumentierte Bearbeitungsbeispiele und technische Unterlagen
Belastbare Aussagen benötigen nachvollziehbare Randbedingungen. Zu einem freigegebenen Bearbeitungsbeispiel gehören mindestens Legierung und Zustand, Bauteilmerkmal, Maschine, Aufnahme, Kühlung, Werkzeugausführung, Schnittdaten, Messmethode, Ergebnis und Verschleißkriterium.
Kundennamen, Luftfahrtzulassungen, Zertifizierungen und Leistungswerte werden nur veröffentlicht, wenn sie für HC nachweisbar und zur Veröffentlichung freigegeben sind.
Häufige Fragen zu Werkzeugen für Luftfahrt-Strukturbauteile
Welche Werkzeuge eignen sich für Aluminium-Strukturbauteile?
Wie unterscheidet sich die Werkzeugauswahl für Aluminium und Titan?
Welche Angaben werden für dünnwandige Bauteile benötigt?
Wie werden Werkzeuge für tiefe Taschen ausgewählt?
Wann ist Reiben nach dem Bohren erforderlich?
Welche Unterlagen benötigt HC für eine Werkzeugempfehlung?
Werkzeuglösung für Ihr Luftfahrt-Strukturbauteil anfragen
Welche Angaben benötigt HC für die technische Prüfung Ihres Luftfahrt-Strukturbauteils? Mögliche Werkzeuggruppen nach Bearbeitungsaufgabe:
- Legierung und Werkstoffzustand
- Bauteilzeichnung oder 3D-Modell
- Bearbeitungsmerkmale und Aufmaß
- Maße und Toleranzen
- Oberflächenanforderungen
- Maschine, Aufnahme und Rundlauf
- Spannung und Abstützung
- Kühlmittelversorgung
- aktuelles Problem und Werkzeug
- Stückzahl und Kontaktdaten
Bitte kennzeichnen Sie Taschen, Rippen, dünne Wände, Verbindungslöcher, Senkungen, Funktionsflächen und schwer zugängliche Bereiche. Konkrete Werkzeugausführung und Schnittdaten folgen der technischen Prüfung.
Welche Werkzeuglösung passt zu Ihrem Luftfahrt-Strukturbauteil?
HC prüft Werkstoff, Bauteilmerkmale, Zugänglichkeit, Maschine und Qualitätsanforderungen und ordnet die Aufgabe passenden Werkzeuggruppen zu.
Bearbeitungsaufgabe senden