
Vollhartmetall Tieflochbohrer mit Innenkühlung
Inhaltlich verantwortlich: Kevin Zeng, Leiter Operations · Fachliche Prüfung: Jiack Liu, Leiter Technik · Stand: 31. Oktober 2026
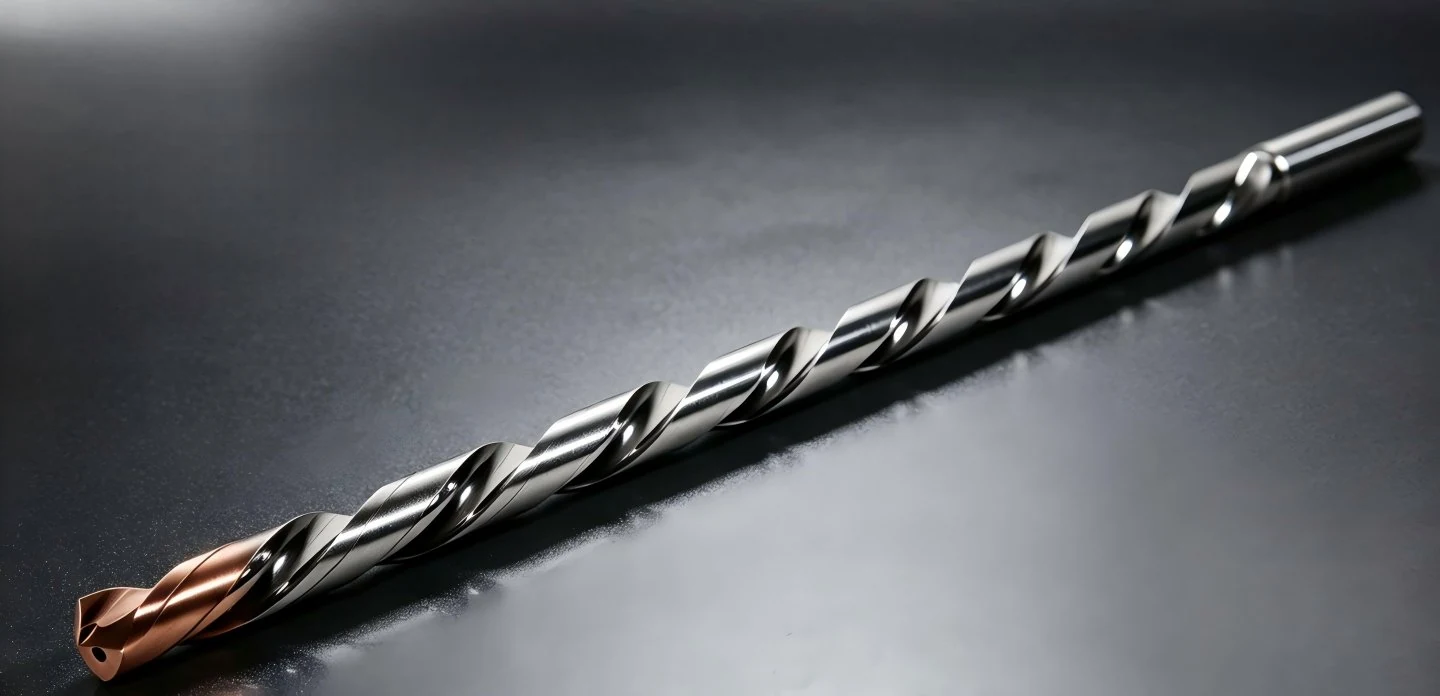
Sie suchen einen Bohrer für eine tiefe Funktionsbohrung oder möchten ein vorhandenes Werkzeug ersetzen? HC bietet Vollhartmetallbohrer und die Prüfung zeichnungsbezogener Ausführungen. Als dokumentierter Serienansatz steht HC.0115.08 mit Innenkühlung zur Verfügung. Entscheidend für die Auswahl sind Ihr Werkstoff, die nutzbare Bohrtiefe und die Kühlmittelversorgung der Maschine.
Beschreiben Sie zunächst Ihre Bohrung. Wir klären mit Ihnen, ob eine Serienausführung infrage kommt oder weitere Angaben für eine Sonderanfrage nötig sind. Eine vollständige Prozessbeschreibung ist für den ersten Kontakt nicht erforderlich.
Welche Ausführung passt zu Ihrer Bohrung
Serienansatz mit Innenkühlung
HC.0115.08 ist als 8×D-Serie mit einem dokumentierten Durchmesserbereich von 3,0 bis 16,0 mm geführt. Die Innenkühlung ist Teil dieser Konfiguration. Nennlängenklasse und Durchmesserbereich ersetzen jedoch nicht die Prüfung der konkreten Abmessung, des Bohrungsgrunds und der Einbausituation.
Abweichende Bohrungen nach Zeichnung anfragen
Liegt Ihre Aufgabe außerhalb der dokumentierten Serie, senden Sie eine Schnittzeichnung. Sonderdurchmesser, abweichende Längen, Schaftabmessungen oder besondere Ein- und Austritte werden auf Machbarkeit geprüft. Welche Geometrie, Beschichtung und Kühlausführung angeboten werden kann, ergibt sich aus dieser Prüfung; eine bestimmte Sonderausführung ist damit noch nicht zugesagt.

| Ihre Ausgangslage | Nächster Schritt |
|---|---|
| Serienabmessung und Innenkühlung passen grundsätzlich | HC.0115.08 mit Zeichnung, Werkstoff und Kühlmittelversorgung abgleichen. |
| Tiefe, Durchmesser oder Einbauraum weichen ab | Schnittzeichnung und verfügbare Arbeitsräume für eine Sonderanfrage senden. |
| Querbohrung, schräger Eintritt oder unterbrochener Schnitt | Lage und Verlauf im Bauteilschnitt markieren; Werkzeug und Bewegungsfolge gemeinsam prüfen. |
| Nur Außenkühlung ist vorhanden | Diese Einschränkung direkt nennen. Die Eignung der Serie mit Innenkühlung ist damit nicht gegeben. |
| Ein anderes Tiefbohrsystem ist bereits im Einsatz | Werkzeugtyp und Führungssystem nennen. Ein VHM-Spiralbohrer ist kein direkter Ersatz für jeden Einlippenbohrer. |
Technische Daten und Auswahlbedingungen
Die folgende Übersicht trennt die dokumentierte Serie von anwendungsspezifischen Bestätigungen. Verbindlich für die Bestellung sind die bestätigte Artikelnummer und die zugehörige Zeichnung.
| Merkmal | Angabe und Geltungsbereich |
|---|---|
| Werkzeugart | Vollhartmetallbohrer; konkrete Geometrie gemäß bestätigter Ausführung. |
| Dokumentierte Serie | HC.0115.08. |
| Längenklasse | 8×D als Serienbezeichnung; nutzbare Zylindertiefe und Spitzenweg separat bestätigen. |
| Durchmesserbereich | 3,0–16,0 mm laut Serienseite; konkrete Abmessung vor Bestellung bestätigen. |
| Kühlung der Serie | Innenkühlung. Maschine, Aufnahme und Übergabestelle müssen zur Ausführung passen. |
| Gesamtlänge und Schaft | Nach bestätigter Abmessungszeile und Zeichnung; Einspannlänge und Freiraum mitprüfen. |
| Nutenlänge und nutzbare Bohrtiefe | Getrennte Angaben; aus der Gesamtlänge lässt sich keine freigegebene Bohrtiefe ableiten. |
| Werkstoff und Härte | Für die konkrete Anwendung bestätigen; keine pauschale Eignung für sämtliche Werkstoffgruppen. |
| Beschichtung und Hartmetallsorte | Je Ausführung bestätigen; keine Ableitung aus der Produktfarbe. |
| Werkzeugtoleranz und Bohrungsqualität | Werkzeugmaß gemäß Zeichnung; erreichbare Werkstückqualität anhand des Prozesses prüfen. |
| Sonderausführung | Machbarkeit von Durchmesser, Länge, Schaft und Geometrie nach Zeichnungsprüfung. |
| Schnittwerte und CNC-Zyklus | Für Werkzeug, Werkstoff und Maschine festlegen; keine universelle Drehzahl oder Druckvorgabe. |
Drei ausgewählte Abmessungen der Serie HC.0115.08
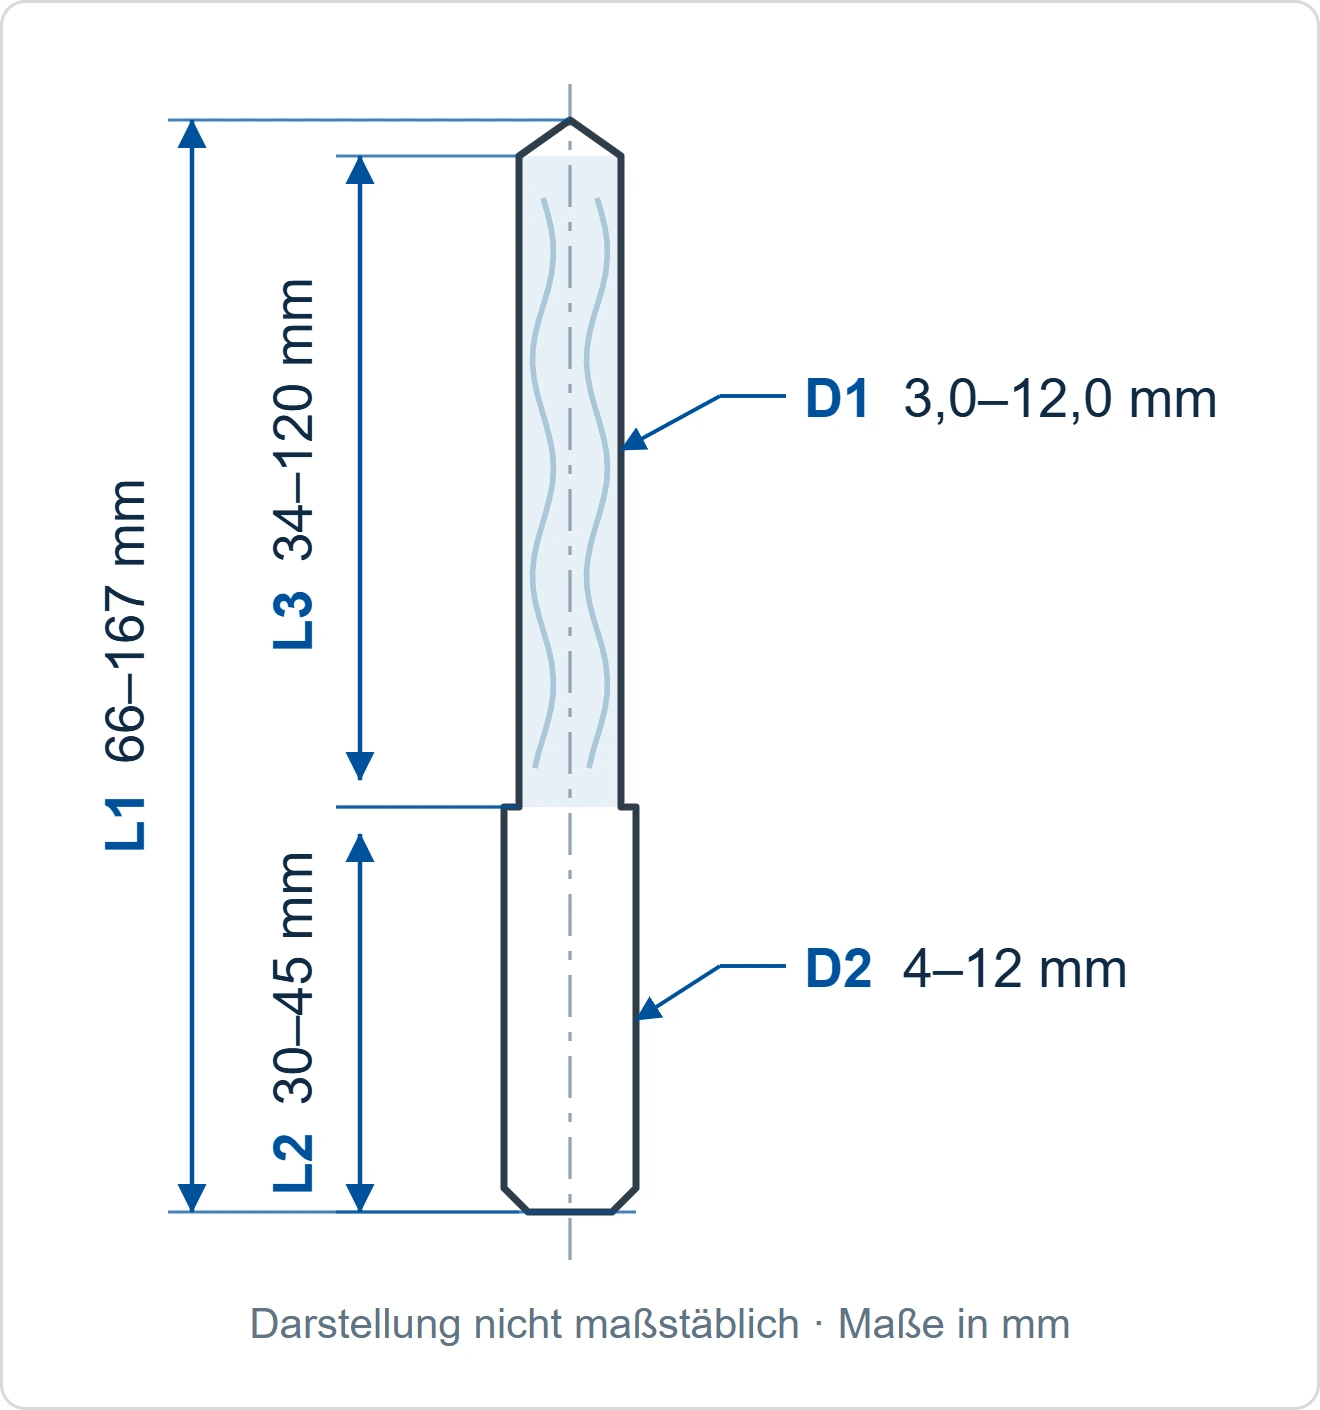
Die folgenden drei Größenbereiche stammen aus dem HC-Spezifikationsblatt vom 27. Oktober 2025, Seite 2. Sie gehören zur gleichen 8×D-Serie mit Innenkühlung. Die Übersicht zeigt repräsentative Abmessungen, keine drei eigenständigen Baureihen. Alle Längenangaben in mm.
| Maß | Kleiner Durchmesser | Mittlerer Durchmesser | Größerer Durchmesser | Bedeutung |
|---|---|---|---|---|
| D1 | 3,0–4,0 | 4,8–6,0 | 11,1–12,0 | Bohrerdurchmesser |
| L3 | 34 | 58 | 120 | Nutenlänge |
| L2 | 30 | 36 | 45 | Schaftlänge |
| L1 | 66 | 96 | 167 | Gesamtlänge |
| D2 | 4 | 6 | 12 | Schaftdurchmesser |
Gemeinsame Angaben laut Spezifikationsblatt: Vollhartmetall, Innenkühlung, Spitzenwinkel 140°, Durchmessertoleranz m7 und Beschichtung „超T“ (Super T). Die genaue Beschichtungszusammensetzung ist im Blatt nicht angegeben. m7 bezeichnet die Werkzeugdurchmessertoleranz und ist keine Zusage für die erreichbare Bohrungstoleranz.
Kleiner Durchmesser von 3,0 bis 4,0 mm
Diese Größenklasse ist ein Ausgangspunkt für Anfragen zu kleinen Bohrungsdurchmessern. Mit 34 mm Nutenlänge, 66 mm Gesamtlänge und 4 mm Schaftdurchmesser lassen sich Werkzeugaufnahme und Einbauraum vorprüfen. Geben Sie den konkreten Bohrungsdurchmesser und die nutzbare Zylindertiefe an.
Mittlerer Durchmesser von 4,8 bis 6,0 mm
Für eine Anfrage in diesem Durchmesserbereich sind 58 mm Nutenlänge, 96 mm Gesamtlänge und 6 mm Schaftdurchmesser dokumentiert. Prüfen Sie die Ausführung anhand Ihrer Zeichnung und der verfügbaren Innenkühlung. Bei einem Werkzeugwechsel senden Sie zusätzlich die bisherige Referenz und das gewünschte Verbesserungsziel.
Größerer Durchmesser von 11,1 bis 12,0 mm
Diese Größenklasse besitzt 120 mm Nutenlänge, 167 mm Gesamtlänge und 12 mm Schaftdurchmesser. Sie bietet einen dokumentierten Ansatz für Anfragen mit größerem Durchmesser. Vor der Bestellung sind Aufnahme, Freiraum, tatsächliche Bohrtiefe und Kühlmittelversorgung gemeinsam zu bestätigen.
Wichtig: L3 ist die Nutenlänge und keine freigegebene nutzbare Bohrtiefe. Auch die Bezeichnung 8×D ersetzt die Prüfung von Zylindertiefe, Spitzenweg, Pilotierung und Einbausituation nicht. Die Durchmesserbereiche bestätigen keine bestimmte Abstufung, Lagerverfügbarkeit oder eigenständige Artikelnummer. Bestellmaß und Ausführung werden mit HC abgestimmt.
Den Werkstoff der tatsächlichen Aufgabe zuordnen
Nennen Sie die Werkstoffbezeichnung, den Zustand und gegebenenfalls die Härte. Die Angabe „Stahl“ oder „Edelstahl“ reicht für eine eindeutige Ausführung nicht aus. Bei einem Werkzeugwechsel helfen außerdem die bisherige Referenz, das beobachtete Fehlerbild und Ihr Verbesserungsziel.
| Werkstoffangabe | Für die Auswahl ergänzen |
|---|---|
| Stahl oder Guss | Genaue Sorte, Zustand, Härte und vorhandene Schnittdaten. |
| Nichtrostender Stahl | Legierung, Bohrungsform, Kühlung sowie bisherige Verschleiß- oder Bruchbilder. |
| Aluminium | Legierung, Guss- oder Knetzustand, Anforderungen an Grat und Bohrungsoberfläche. |
| Andere Werkstoffe | Werkstoffdaten und Zeichnung senden; Eignung und Ausführung gesondert bestätigen. |
Einbausituation vor der Bestellung klären
Bei Sacklöchern benötigen wir die nutzbare zylindrische Tiefe und die Tiefe bis zur Bohrerspitze. Bei Durchgangsbohrungen gehören Austritt, nachfolgende Hohlräume und mögliche Kollisionen zur Prüfung. Geben Sie an, ob eine Pilotbohrung vorhanden ist und wie das Werkzeug geführt wird.
Herstellerunterlagen für lange VHM-Bohrer behandeln Pilotierung, Einfahren und Rückzug als werkzeugspezifische Prozessschritte. Verwenden Sie deshalb die Vorgaben der bestätigten HC-Ausführung; die Bewegungsfolge eines anderen Fabrikats ist keine Freigabe. [T1]
Für die Innenkühlung sind neben dem Druck auch Volumenstrom und Filtration zu prüfen. Offizielle Kühlmittelempfehlungen unterscheiden diese Größen und verknüpfen sie mit der Werkzeugausführung. Fremde Tabellenwerte dürfen nicht als HC-Sollwerte übernommen werden. [T2]
Anwendungen aus der HC Dokumentation
Die folgenden Anwendungen sind auf der bestehenden HC-Seite veröffentlicht. Sie zeigen einzelne Aufgaben und aufgezeichnete Ergebnisse. Die verwendeten Werkzeugausführungen sind nicht durchgängig der Serie HC.0115.08 zugeordnet. Insbesondere Anwendungen mit größerer relativer Tiefe sind kein Nachweis einer erweiterten 8×D-Serienfreigabe.

Hochdruck-Injektorkörper · 1215-Stahl
Eine lange, kleine Funktionsbohrung im schlanken Injektorkörper verlangt kontrollierte Führung und zuverlässigen Spantransport bis zum Eintritt.
Aufgezeichnet: 1.000 Teile.

Einspritzpumpengehäuse · Aluminium
Beim Aluminiumgehäuse stehen Spanvolumen, Schmierwirkung und das Vermeiden von Aufbauschneiden entlang der tiefen Bohrung im Mittelpunkt.
Aufgezeichnet: 800 m; Ziel etwa 500 m.

Dieselmotor-Zylinderblock · HT280
Im massiven Zylinderblock müssen lange Kanalbohrungen trotz Gussstruktur, abrasiver Partikel und wechselnder Eingriffsbedingungen reproduzierbar gefertigt werden.
Aufgezeichnet: 400 Teile; Ziel mindestens 350.

Getriebegehäuse · QT600-7
Bei langen Funktionsbohrungen im komplexen Gehäuse beeinflussen Ein- und Austritt, Wandstärken und mögliche Hohlraumkreuzungen die Prozessplanung.
Aufgezeichnet: 120 m; Ziel 100 m.

Chirurgische Zange · medizinischer Edelstahl
Die Werkzeugzeichnung zeigt die schlanke Ø-2,1-mm-Ausführung. Bei kleinen Durchmessern sind Führung, Rundlauf, Innenkühlung und ein kontrollierter Wiedereintritt besonders kritisch.
Aufgezeichnet: 7 Stunden Einsatz. Keine Medizinproduktzertifizierung.
Alle Werte sind Fallangaben, keine empfohlenen Startparameter. Ein Zielwert ist kein gemessener Vergleich mit dem bisherigen Werkzeug. Teile, Bearbeitungsmeter und Betriebsstunden erlauben ohne weitere Prozessdaten keinen direkten Standzeitvergleich. Der medizinische Anwendungsfall ist keine Medizinproduktzertifizierung.
Ist eine Aufgabe vergleichbar, nennen Sie das Bauteilbeispiel in Ihrer Anfrage. Für einen belastbaren Vergleich werden die tatsächliche Werkzeugreferenz, die Bohrungen je Bauteil, die Messmethode und das Wechselkriterium benötigt. Eine Werkzeugauswahl allein nach einem Fallwert ist nicht ausreichend.
Fertigung und Beschaffung mit HC abstimmen
HC ist Hersteller und Anbieter von Zerspanungswerkzeugen für Bohren, Fräsen und Reiben. Bei einer Tiefbohraufgabe beginnt die Abstimmung mit der Werkstückzeichnung und der verfügbaren Maschine. Für Ihre Beschaffungsentscheidung sollten Angebot, Zeichnungsstand und vereinbarte Prüfung dieselbe Ausführung beschreiben.

Geometrie und Prüfung konkret festlegen
Bei der Auslegung werden Durchmesser, Länge, Schaft, Schneidengeometrie und Kühlung gemeinsam betrachtet. Fragen Sie die für Ihre Bestellung vorgesehenen Prüfmerkmale an. Dazu können die maßgeblichen Werkzeugabmessungen und Geometriemerkmale gehören; Umfang, Messmethode und bereitzustellende Unterlagen sind auftragsbezogen zu vereinbaren.
Benötigen Sie einen Prüfbericht, eine dokumentierte Freigabe oder Nachweise für Ihre Lieferantenqualifizierung, teilen Sie dies vor dem Angebot mit. Ein Werkzeugprüfbericht ersetzt keinen Nachweis der erreichbaren Bohrungsqualität an Ihrem Bauteil. Zertifikate und Konformitätsunterlagen müssen hinsichtlich Aussteller, Geltungsbereich und tatsächlicher Anwendbarkeit geprüft werden.
Sonderausführung und OEM ODM anfragen
Beschreiben Sie bei Sonderanfragen, welche Abmessung oder Funktion von der Serie abweicht. Für OEM- oder Eigenmarkenprojekte nennen Sie zusätzlich Kennzeichnung, Verpackung und erwarteten Bedarf. Machbarkeit, Mindestmenge und Entwicklungs- oder Fertigungszeit werden für das konkrete Projekt abgestimmt.
Muster und Wiederholbestellungen vorbereiten
Legen Sie für eine Musterprüfung vorab fest, welche Merkmale die Zeichnung erfüllen muss und wann das Werkzeug gewechselt wird. Halten Sie Maschine, Aufnahme, Kühlung und Bearbeitungsfolge fest. So lässt sich später beurteilen, ob eine Abweichung aus der Werkzeugausführung oder aus geänderten Einsatzbedingungen stammt.
Für Wiederholbestellungen verwenden Sie die bestätigte Artikelnummer und den Zeichnungsindex. Wenn Material, Bohrung oder Maschine geändert werden, geben Sie die Änderung vor der Nachbestellung an.
Lieferumfang und kommerzielle Bedingungen bestätigen
Fragen Sie Mindestbestellmenge, Muster- und Serienlieferzeit, Verpackung sowie Versandbedingungen mit Ihrem Bedarf an. Maßgeblich sind das konkrete Angebot und der bestätigte Auftragsumfang. Bei vereinbarten Incoterms sind der benannte Ort und die geltende Fassung festzuhalten. Die Darstellung einer Serie ist keine Lager- oder Lieferzeitzusage.
Gewährleistungsumfang, Reklamationsweg und eine mögliche Nachschleif- oder Nachbeschichtungsleistung werden für das bestellte Werkzeug geklärt. Bei einer Beanstandung helfen Artikelnummer, Zeichnungsstand, Einsatzdaten und Fotos von Werkzeug, Spänen und Bohrung. Eine bestimmte Standzeit wird aus den Fallbeispielen nicht zugesagt.
Für den ersten Kontakt genügen Ihre vorhandenen Angaben. Nennen Sie möglichst Werkstoff, Durchmesser, nutzbare Tiefe und Menge. Fehlende Details können anschließend ergänzt werden.
Häufige Fragen zu HC Tieflochbohrern
Welche Ausführung sollte ich zuerst prüfen
Prüfen Sie HC.0115.08, wenn die dokumentierte 8×D-Serie mit Innenkühlung grundsätzlich zu Ihrer Aufgabe passt. Für abweichende Maße oder besondere Ein- und Austritte senden Sie eine Schnittzeichnung. Die endgültige Zuordnung erfolgt anhand der konkreten Abmessung und Einsatzbedingungen.
Brauche ich eine Pilotbohrung
Das hängt von der bestätigten Werkzeugausführung und Führung ab. Eine vorhandene Bohrung ist nicht automatisch als Pilotierung geeignet. Durchmesser, Tiefe, Winkel und Toleranz müssen zur freigegebenen Einfahrfolge passen. Verwenden Sie keine pauschale Vorbohrregel für sämtliche langen Bohrer. [T1]
Welche Kühlmittelversorgung benötigt mein Bohrer
Nennen Sie Kühlmedium, verfügbaren Druck, Volumenstrom und Filtration sowie Maschine und Aufnahme. Für HC.0115.08 ist Innenkühlung vorgesehen. Ein hoher Pumpennenndruck allein beschreibt die Versorgung am Werkzeug nicht vollständig; die konkrete Anforderung wird mit der Ausführung bestätigt. [T2]
Kann der Bohrer auch Querbohrungen oder schräge Austritte bearbeiten
Diese Merkmale müssen vor der Auswahl geprüft werden. Markieren Sie Lage, Größe und Verlauf im Bauteilschnitt. Werkzeuggeometrie, Abstützung, Kühlmittelweg und Bearbeitungsfolge können eine andere Ausführung oder Strategie erfordern.
Ist nach dem Bohren eine Entgratung erforderlich
Das richtet sich nach Zeichnung, Material und tatsächlicher Gratbildung. Prüfen Sie den Austritt und insbesondere innere Kreuzungsstellen. Bei funktionskritischen Kanälen sind Gratfreiheit und Sauberkeit mit einer geeigneten Prüfmethode nachzuweisen. Ein Bohrzyklus allein bestätigt keine gratfreie Bohrung.
Kann ich ohne vollständige Zeichnung anfragen
Ja. Senden Sie zunächst die bekannten Maße, den Werkstoff und Ihren Bedarf. Für eine belastbare Ausführung und ein verbindliches Angebot müssen fehlende Maße und Einsatzbedingungen nachgeklärt werden. Lieferzeit, Mindestmenge und Prüfunterlagen werden dabei auftragsbezogen bestätigt.
Passende Werkzeuge für die nächsten Schritte
Ist die Bohrung kürzer oder passt eine andere Kühlung besser zur Maschine, vergleichen Sie die übrigen VHM-Baureihen. Für eine Folgeoperation zur Feinbearbeitung prüfen Sie das Reibwerkzeug anhand der geforderten Bohrungsqualität und des vorgesehenen Aufmaßes.
Sie möchten eine konkrete Bohrung prüfen lassen? Senden Sie Ihre vorhandenen Daten an HC. Ansprechpartner: Kevin Zeng · E-Mail: zwx@xrzpcd.com · Telefon / WhatsApp: +86 137 9859 2048.
Technische Quellen
Die folgenden Herstellerunterlagen erläutern allgemeine Prüfpunkte. Sie beschreiben die jeweiligen Fremdprodukte und belegen keine HC-Abmessungen oder HC-Leistungswerte.
[T1] Allied Machine Superion Deep Hole Drilling Guidelines · Katalogseite A15 17
[T2] Allied Machine Superion Coolant Recommendations · Katalogseite A15 16
Pilotbohrung vor dem Tieflochbohrer freigeben
Der Leitfaden Pilotbohrung für Tieflochbohrer vorbereiten und prüfen dokumentiert Werkzeugpaar, Pilotmaß, Lage, Rundlauf, NC-Übergabe und Stoppsignale.