Bohren auf schrägen Flächen: Werkzeug und Strategie wählen
Direkt bohren oder zuerst eine Anbohrfläche herstellen? Entscheiden Sie anhand von Eintrittsgeometrie, Werkzeugausführung, Aufspannung, Bohrtiefe und Qualitätsanforderung.
Strategie vergleichenBohranwendung anfragenInhaltsverzeichnis
Ein schräger Bohrungseintritt belastet die Schneiden zeitlich versetzt. Dadurch können Querkräfte, Werkzeugauslenkung, ein versetzter Bohrungsbeginn und einseitiger Schneidenverschleiß entstehen. Ob direkt gebohrt werden kann oder zuerst eine Anbohrfläche hergestellt werden sollte, hängt von Eintrittsgeometrie, Bohrtiefe, Werkstoff, Werkzeugausführung, Aufspannung und den zeichnungsbezogenen Anforderungen ab.
Kurzantwort: Voraussetzung für jede Variante ist eine ausreichend steife und reproduzierbare Werkstückabstützung. Eine Anbohrfläche kann eine instabile Aufspannung nicht ausgleichen. Bei hohen Anforderungen an Lage und Verlauf, großer Werkzeugauskragung oder fehlenden dokumentierten Einsatzgrenzen ist eine rechtwinklig zur Bohrungsachse hergestellte Anbohrfläche der robustere Ausgangspunkt. Direktes Bohren kommt nur infrage, wenn die konkrete Werkzeugausführung für diese Eintrittssituation dokumentiert ist oder vor dem Versuch technisch bewertet wird.
Direkt bohren oder zuerst eine Anbohrfläche herstellen?
Die Neigung ist als Winkel zwischen der vorhandenen Eintrittsfläche und einer Ebene rechtwinklig zur vorgesehenen Bohrungsachse zu definieren. Dieselbe Winkelangabe kann bei einer planen Schräge, einem Radius oder einer unterbrochenen Kontur zu unterschiedlichen Kontaktbedingungen führen. Deshalb genügt der Winkel allein nicht für die Entscheidung.
| Ausgangssituation | Vorzugsweise prüfen | Freigabebedingung |
|---|---|---|
| Enge Anforderungen an Lage oder Bohrungsverlauf | Anbohrfläche oder abgestimmte Pilotstrategie | Messplan nach Zeichnungsbezügen vor dem Versuch festlegen. |
| Große Neigung, Radius oder unterbrochene Eintrittszone | Anbohrfläche herstellen | Direkte Bearbeitung nur innerhalb dokumentierter Einsatzgrenzen des konkreten Werkzeugs. |
| Tiefe Bohrung oder große Werkzeugauskragung | Kurzes Vorwerkzeug und ggf. Pilotbohrung | Pilotdurchmesser, -tiefe und Spitzengeometrie müssen zur Hauptbohrung passen. |
| Kurze Bohrung, steife Aufnahme und geringe Neigung | Direktes Bohren kann bewertet werden | Erstmuster auf Lage, Verlauf, Eintritt und Schneidenzustand prüfen. |
| Anbohrfläche wegen Kontur oder Wanddicke nicht möglich | Anwendungsspezifischen Flachboden- oder Sonderbohrer prüfen | Keine Übertragung von Produkteigenschaften auf beliebige Flachbodenbohrer. |
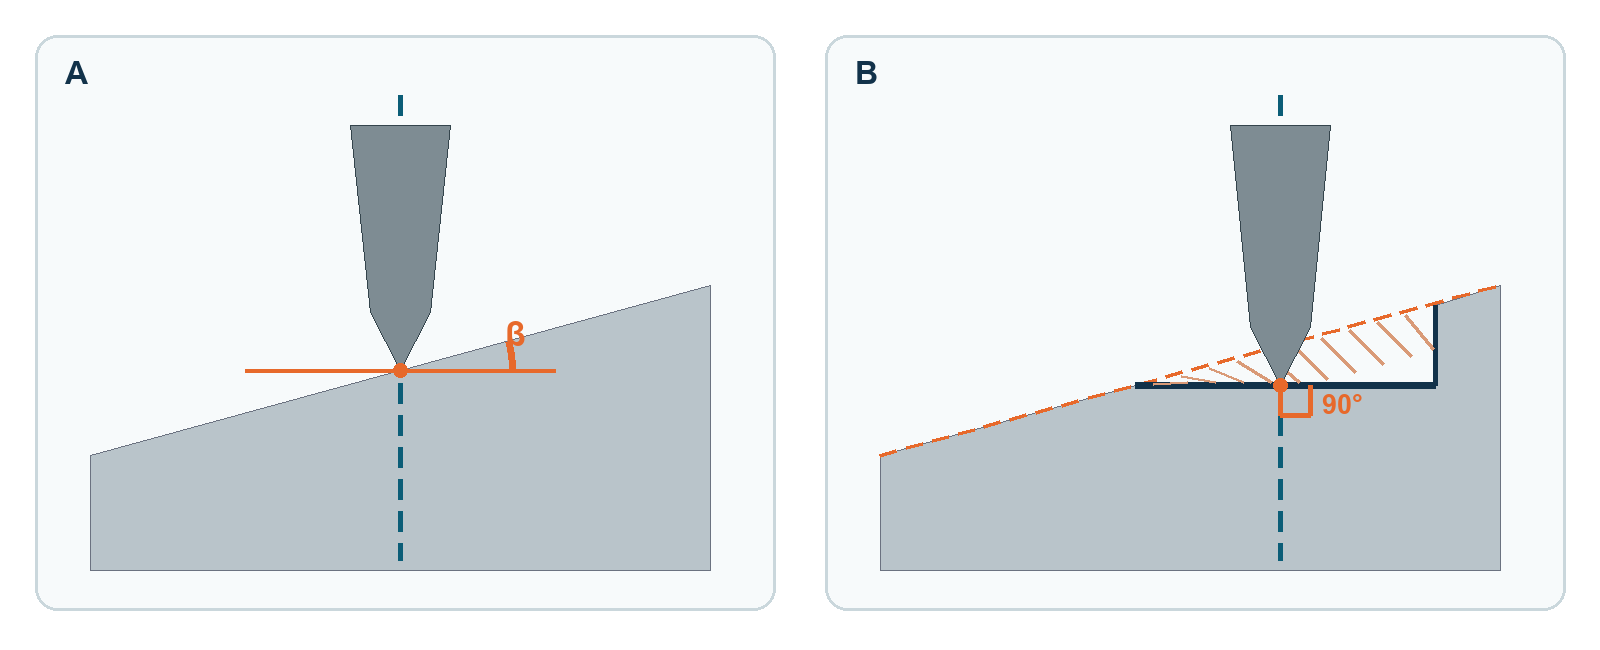
Schematische Darstellung: A: erster Kontakt auf der geneigten Originalfläche; β ist der Winkel zwischen der Eintrittsfläche und einer Ebene rechtwinklig zur Bohrungsachse. B: erster Kontakt auf der durch Materialabtrag hergestellten Anbohrfläche; die gestrichelte Linie zeigt die ursprüngliche Kontur, die Schraffur den entfernten Bereich. Keine Maßvorgabe.
Warum kann der Bohrer beim schrägen Eintritt verlaufen?
Auf einer ebenen, zur Bohrungsachse rechtwinkligen Fläche greifen die Hauptschneiden annähernd gleichzeitig. Auf einer schrägen Fläche berührt zuerst nur ein Teil der Schneide das Werkstück. Bis zum vollständigen Eingriff wirken dadurch asymmetrische Kräfte. Werkzeug, Aufnahme, Spindel und Werkstückspannung müssen diese Übergangsphase aufnehmen.
Mögliche Folgen sind ein seitlich verlagerter Eintritt, Rattermarken, Grat oder Ausbruch an der Eintrittskante, einseitige Mikroausbrüche und eine Achsabweichung mit zunehmender Tiefe. Ein optisch sauberer Bohrungseintritt beweist nicht, dass die Bohrung über die gesamte Tiefe zeichnungsgerecht verläuft.
Andere Fehlerquellen zuerst mitprüfen
Ein schräger Eintritt ist nicht automatisch die alleinige Ursache. Zu prüfen sind der Rundlauf des eingespannten Werkzeugs, Aufnahmezustand, Werkzeugauskragung, Bauteilabstützung, Maschinensteifigkeit, Werkstoffrandzone, Spanabfuhr und Art der Kühlschmierstoffzufuhr. Ein anderer Bohrer kann eine instabile Aufspannung nicht korrigieren.
Welche Anforderungen muss die Anbohrfläche erfüllen?
Die Anbohrfläche sollte möglichst rechtwinklig zur vorgesehenen Bohrungsachse liegen. Sie muss den Bereich abdecken, in dem die Bohrerspitze vom ersten Kontakt bis zum symmetrischen Eingriff belastet wird. Die erforderliche Breite lässt sich nicht pauschal angeben: Bohrerdurchmesser, Spitzenwinkel, Schneidenecken, mögliche Stufen und die zulässige Veränderung der Bauteilkontur bestimmen das Maß.
- Flächenrichtung aus der vorgesehenen Bohrungsachse und dem Zeichnungsbezug ableiten.
- Wirksame Eintrittszone vollständig bearbeiten; keine Restschräge im anfänglichen Schneidenkontakt belassen.
- Kollisionen des Fräsers, der Aufnahme und der Bohrereinheit mit benachbarten Konturen prüfen.
- Wanddicke, Funktionsfläche, Beschichtung und zulässige Materialabnahme berücksichtigen.
- Oberfläche so herstellen, dass Grat oder Aufwurf den Bohrer nicht erneut asymmetrisch ansetzen lassen.
Wenn die Kontur keine ausreichend große Anbohrfläche zulässt, ist nicht automatisch ein kleinerer Planbereich ausreichend. Dann müssen Werkzeuggeometrie, Reihenfolge oder Bauteilorientierung neu bewertet werden.
Anbohren, Zentrieren oder Pilotbohren: Was ist der Unterschied?
Im Betriebsalltag werden die Begriffe teilweise vermischt. Für die Prozessplanung sollten sie getrennt werden. In der folgenden Tabelle bezeichnet Anbohren eine kurze Vorzentrieroperation und nicht nur den allgemeinen Beginn des Bohrvorgangs.
| Operation | Primäre Aufgabe | Wichtige Abstimmung |
|---|---|---|
| Anbohren / Spot-Drilling | Kurze definierte Ansatzgeometrie für die folgende Bohrung erzeugen. | Anbohrwinkel und Durchmesser müssen zur Spitzengeometrie des Folgebohrers passen; es entsteht keine lange zylindrische Führung. |
| Zentrierbohren | Zentrierbohrung für Aufnahme zwischen Spitzen oder eine zeichnungsdefinierte Zentrierung herstellen. | Nicht automatisch als Voroperation für eine CNC-Bohrung verwenden; Form und Zweck der Zentrierbohrung müssen gefordert sein. |
| Pilotbohren | Zylindrischen Führungsabschnitt für einen nachfolgenden längeren oder größeren Bohrer erzeugen. | Pilotdurchmesser, Tiefe, Rundlauf und Grundform nach Anwendungsempfehlung des Hauptwerkzeugs auslegen. |
Auf einer schrägen Fläche kann auch ein Anbohrer seitlich belastet werden. Eine Voroperation ist daher nur dann hilfreich, wenn sie selbst sicher ausführbar ist und eine zur nachfolgenden Bohrung passende Geometrie erzeugt.
Welche Bohrergeometrie eignet sich für den schrägen Eintritt?
Standard-Spiralbohrer
Ein Standard-Spiralbohrer ist nur dann ein planbarer Ausgangspunkt, wenn für dieselbe Werkzeugausführung und vergleichbare Eintrittsbedingungen bereits dokumentierte Anwendungserfahrungen vorliegen. Fehlen diese, sind vor einem Versuch mindestens Eintrittsgeometrie, Werkstoff, Bohrtiefe, Aufnahme, Auskragung, Aufspannung und Prüfmerkmale technisch zu bewerten.
VHM-Bohrer mit anwendungsspezifischer Spitzen- und Führungsgeometrie
Spitzenform, Schneidenecken und Kernquerschnitt bestimmen zunächst, wie der Bohrer den asymmetrischen Erstkontakt aufnimmt. Führungsfasen können erst dann an der bereits erzeugten zylindrischen Bohrungswand stabilisieren, wenn sie tatsächlich im Eingriff stehen. Sie dürfen deshalb nicht als vorhandene Führung vor dem ersten Schneidenkontakt beschrieben werden.
Der offizielle Sandvik-Coromant-Produktprospekt zur CoroDrill-860-Familie führt für die Ausführung mit -GM-Geometrie den geneigten Eintritt als Anwendung auf. Das belegt den Anwendungsbereich dieser konkreten Produktfamilie, ist jedoch keine allgemeine Freigabe für andere VHM-Bohrer oder abweichende Einsatzbedingungen.
Öffentliche Quelle: Sandvik Coromant CoroDrill 860 Anwendungsübersicht
Flachbodenbohrer und Sonderlösungen
HC führt Flachbodenbohrer mit 180°-Spitzenwinkel sowie anwendungsspezifische Bohrwerkzeuge im Produktprogramm. Eine passend ausgelegte Ausführung kann eine geneigte oder gekrümmte Eintrittsfläche, eine Halbbohrung oder eine Senk- beziehungsweise Plansenkoperation bearbeiten, wenn der Hersteller diese Aufgaben für die konkrete Geometrie ausweist. Der flache Stirnbereich, ein steifer Werkzeugaufbau und gegebenenfalls mehrere Führungsfasen können den seitlich versetzten Schneideneingriff besser beherrschbar machen. Die Belastung ist am Beginn dennoch nicht automatisch vollständig ausgeglichen: Welche Schneidenabschnitte zuerst tragen und wann die Führungsfasen anliegen, hängt von Neigungswinkel, Durchmesser, Eintrittskontur und Werkzeugausführung ab.
Kennametal beschreibt die Bearbeitung geneigter oder gekrümmter Eintrittsflächen für die KenDrill-FBL-Familie. Die Referenz verdeutlicht, dass diese Eignung stets für eine konkrete Produktgeometrie und dokumentierte Einsatzbedingungen gilt. Auch das Vorhandensein eines Flachbodenbohrers mit 180°-Spitzenwinkel im HC-Sortiment ist deshalb keine pauschale Freigabe für jede schräge Fläche. Ob eine Standardausführung eingesetzt werden kann oder eine kundenspezifische Auslegung erforderlich ist, wird anhand der tatsächlichen Kundenanwendung festgelegt.
Öffentliche Quelle: Kennametal KenDrill FBL für geneigte oder gekrümmte Eintrittsflächen
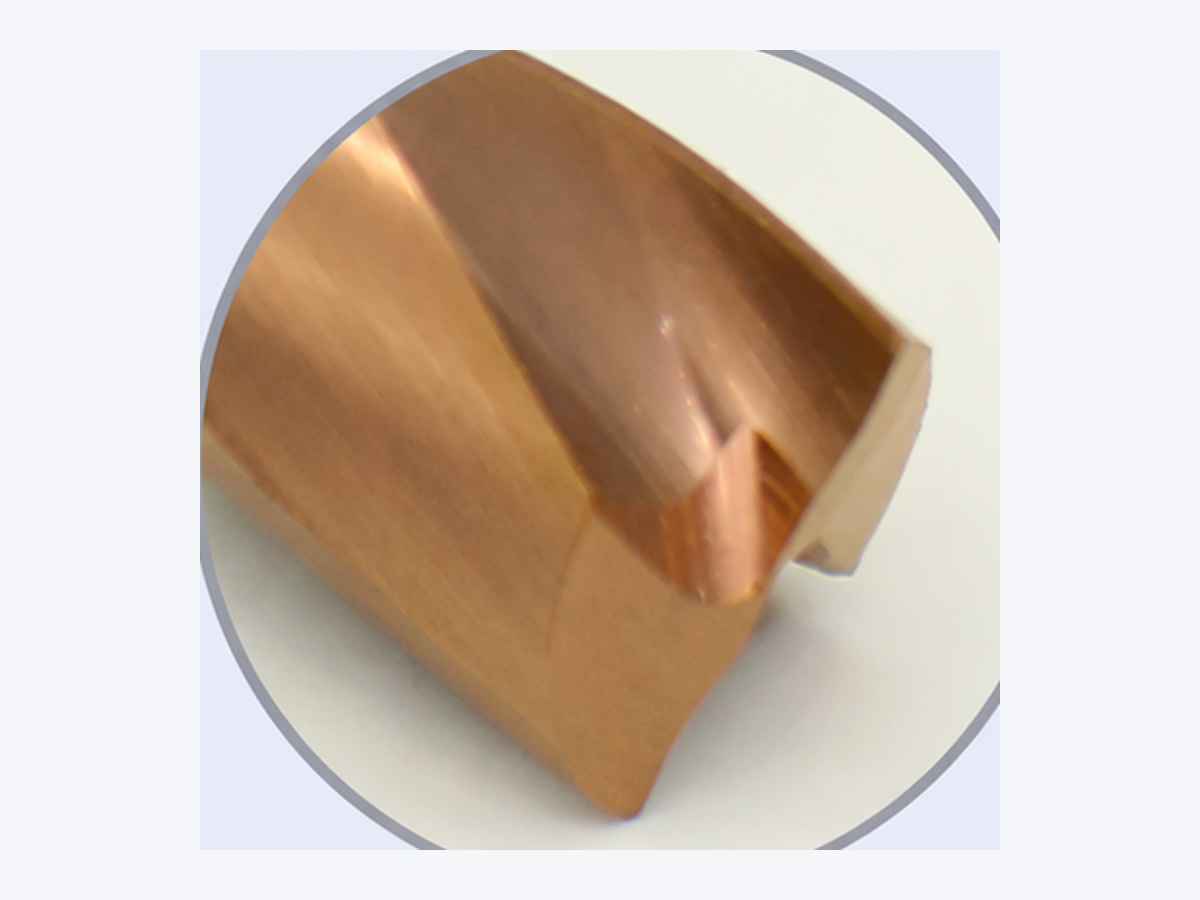
Redaktionell bearbeitete HC-Produktdarstellung: Detailansicht von Schneidkante und Spannut eines HC-Flachbodenbohrers. Die Abbildung zeigt die Produktform; sie enthält keine Winkelmessung und ersetzt keine Werkzeugzeichnung oder anwendungsbezogene Freigabe.
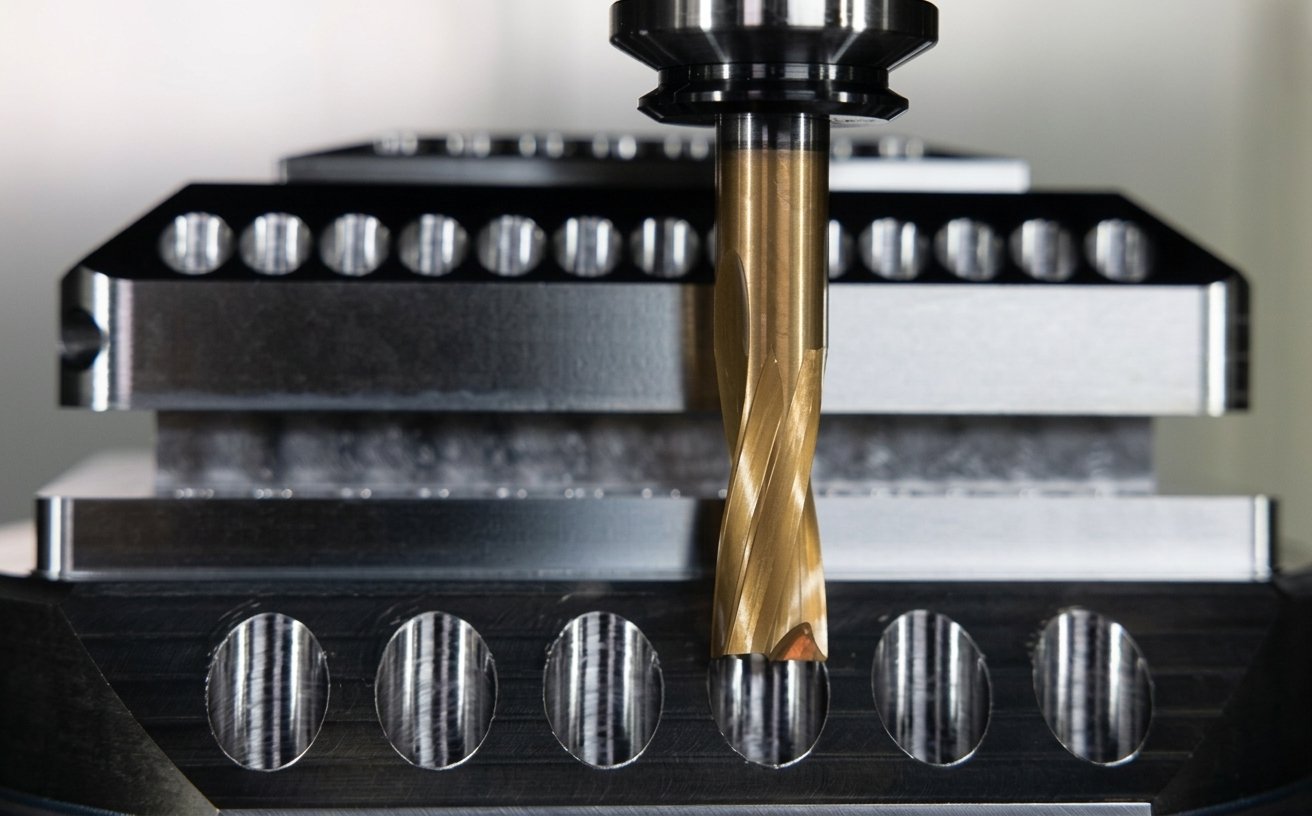
HC-Produktdarstellung: HC-Flachbodenbohrer mit 180°-Spitzenwinkel an einer unterbrochenen Werkstückkontur. Die Abbildung veranschaulicht die Eingriffssituation; sie dokumentiert keinen Versuch zum Bohren auf schrägen Flächen.
HC kann aus dem vorhandenen Produktprogramm auswählen oder die Werkzeugausführung für die konkrete Anwendung nach Kundenanforderung auslegen. Grundlage sind Bauteilzeichnung, Eintrittsgeometrie, Werkstoff, Bohrungsdurchmesser und -tiefe, Qualitätsanforderungen, Maschine, Aufnahme, Aufspannung und Art der Kühlschmierstoffzufuhr. Auf dieser Basis werden Geometrie, Arbeitslänge und weitere konstruktive Merkmale auf die Bearbeitungsaufgabe abgestimmt. Die endgültige Ausführung und ihr Einsatzfenster werden im technischen Review festgelegt und durch einen dokumentierten Bearbeitungsversuch bestätigt.
Für tiefe, gestufte oder schwer zugängliche Bohrungen können Pilot-, Stufen- oder Sonderwerkzeuge erforderlich sein. Die Auslegung muss Schneidenfolge, Führung, Spanweg, Kühlschmierstoffzufuhr und Kollisionsraum gemeinsam berücksichtigen.
HC-Auswahlseiten: Vollhartmetallbohrer nach Spezifikation auswählen; CNC-Bohrer nach Werkstoff, Tiefe und Kühlung auswählen.
Aus der HC-Anwendungspraxis: Werkzeugwahl bei schrägem Bohrungseintritt
Ein Automobilkunde bearbeitete eine schräge Ölbohrung in einer Kurbelwelle aus 42CrMn mit 28–30 HRC. Die bisherige Prozessfolge bestand aus dem Fräsen einer lokalen Anbohrfläche und dem anschließenden Bohren mit einem Werkzeugdurchmesser von 5,02 mm. HC legte dafür einen anwendungsspezifischen Flachbodenbohrer aus, der beide Schritte in einem Werkzeug zusammenführt.
| Falldaten | Dokumentierter Stand und technische Einordnung |
|---|---|
| Bauteil und Merkmal | Kurbelwelle für den Automobilbereich; schräge Ölbohrung. |
| Werkstoff und Zustand | 42CrMn, 28–30 HRC. |
| Bohrung und Werkzeugangabe | Bohrtiefe 10 mm; vom Kunden angegebene Werkzeugspezifikation D5,02 × 28 × 66 × D6. |
| Maschine und Kühlung | Bearbeitungszentrum; innere Kühlschmierstoffzufuhr. |
| Ausgangsprozess | Zuerst eine lokale Fläche fräsen, anschließend mit D5,02 bohren. Dafür waren zwei Werkzeuge und ein zusätzlicher Bearbeitungsschritt erforderlich. |
| Qualitätsanforderung | Geforderte Durchmessertoleranz ≤ 0,01 mm. Dieser Wert ist die vom Kunden vorgegebene Anforderung, kein ohne Messprotokoll behauptetes Prüfergebnis. |
| HC-Werkzeug- und Prozessentscheidung | Anwendungsspezifisch ausgelegter HC-Flachbodenbohrer für den direkten Eintritt in die geneigte Werkstückfläche. Der vorgelagerte Frässchritt entfällt. |
| Bestätigtes Ergebnis | Die separate Fräsoperation und das dafür eingesetzte Werkzeug entfielen. Angaben zur Gesamtzykluszeit, Standzeit und gemessenen Maßhaltigkeit sind nicht Bestandteil dieses Fallbeispiels. |
| Einsatzgrenze | Das Ergebnis gilt für die dokumentierte Kombination aus 42CrMn mit 28–30 HRC, 10 mm Bohrtiefe, Bearbeitungszentrum, innerer Kühlschmierstoffzufuhr und freigegebener Werkzeugspezifikation. Die Übertragung auf andere Bauteile erfordert eine erneute Anwendungsprüfung. |
Der bestätigte Nutzen dieses Falls ist die dokumentierte Prozessvereinfachung: Flächenfräsen und Bohren wurden in einer Werkzeuglösung zusammengeführt. Die geforderte Durchmessertoleranz von ≤ 0,01 mm ist eine zeichnungs- beziehungsweise kundenseitige Qualitätsanforderung.
Welche HC-Ausführung wird für die Anwendung geprüft?
| Werkzeug / Ausführung | Geeignete Ausgangssituation | Einsatzgrenzen | Benötigte Anwendungsdaten | Nächster Schritt |
|---|---|---|---|---|
| HC-Multifunktions-VHM-Flachbodenbohrer mit 180°-Spitzenwinkel | Geneigte, gekrümmte oder unterbrochene Eintrittsflächen, wenn Werkzeuggeometrie und Prozess für den direkten Eintritt bewertet werden können. | Keine pauschale Freigabe nach Produktname; instabile Aufspannung, unbekannte Randzone, große Auskragung oder enge Lage- und Verlaufsanforderungen erfordern zusätzliche Prüfung. | Werkstoff und Zustand, Eintrittswinkel und -kontur, Durchmesser, Tiefe, Toleranzen, Maschine, Aufnahme, Rundlauf, Kühlung und Losgröße. | Standardausführung zuordnen und Erstmuster- sowie Messplan festlegen. |
| HC-Sonderausführung mit angepasster Geometrie, Arbeitslänge oder Freistellung | Standardabmessung oder Kollisionskontur passt nicht; Spanraum, Reichweite oder Eintrittsgeometrie erfordern Anpassung. | Auslegung erst nach Zeichnungsprüfung; keine Übertragung der Einsatzgrenze einer Standardausführung auf das Sonderwerkzeug. | Bauteilzeichnung mit Revision, Störkonturen, Bearbeitungsfolge, Werkzeugaufnahme, Kühlschmierstoffzufuhr und Prüfmerkmale. | Konstruktive Machbarkeit prüfen und Freigabeversuch vereinbaren. |
| Anbohrfläche plus abgestimmter Folgebohrer | Direkter Eintritt ist nicht dokumentiert oder die Zeichnungsanforderung verlangt eine besser definierte Eintrittsbedingung. | Nur möglich, wenn Materialabtrag, Zugänglichkeit, Wanddicke und Funktionsfläche die Anbohrfläche zulassen. | Zulässige Materialabnahme, Flächengröße, Bohrungsachse, Nachbarkonturen, Folgebohrer und Qualitätsanforderungen. | Anbohrfläche geometrisch auslegen und Folgeprozess gemeinsam bewerten. |
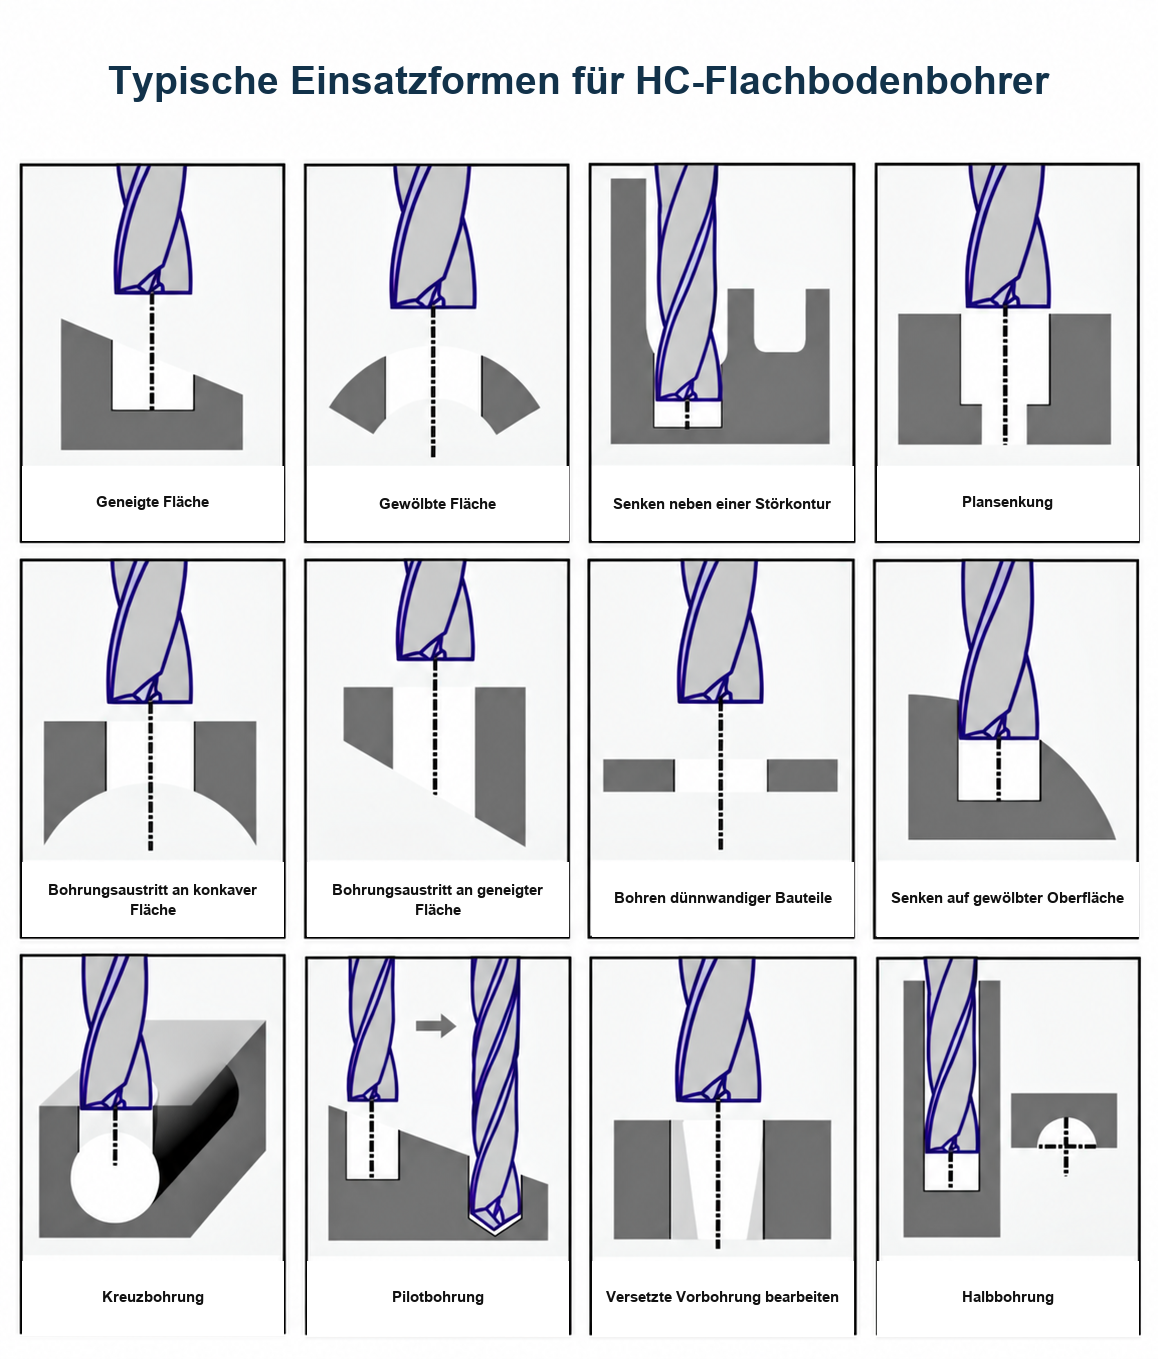
Schematische Anwendungsübersicht: Mögliche Bearbeitungsformen für HC-Flachbodenbohrer. Jede dargestellte Anwendung erfordert die Prüfung von Werkstoff, Geometrie, Werkzeuglänge, Aufspannung, Kühlung und Qualitätsanforderungen.
Welche Prozessalternativen gibt es ohne speziellen Schrägflächenbohrer?
Fehlt ein für den direkten schrägen Eintritt dokumentiertes Werkzeug, sollte nicht allein durch eine pauschale Parameterreduzierung versucht werden, den Standardbohrer einsetzbar zu machen. Vorbearbeitung, kurze Positionierwerkzeuge und Aufspannung verändern die Eintrittsbedingungen grundlegender und sollten zuerst geprüft werden.
Lokale Anbohrfläche fräsen
Mit einem zum Eintauchen geeigneten Schaftfräser oder einem passenden Plan- beziehungsweise Stirnfräser kann auf der Schräge eine lokale Fläche hergestellt werden. Diese Fläche sollte möglichst rechtwinklig zur vorgesehenen Bohrungsachse liegen und den gesamten wirksamen Eintrittsbereich des Folgebohrers abdecken. Werkzeugzugänglichkeit, benachbarte Konturen, verbleibende Wanddicke und die zulässige Veränderung der Funktionsfläche sind vorab zu prüfen. Die Bezeichnung "kleine Fläche" ersetzt deshalb keine geometrische Auslegung.
Kurzen NC-Anbohrer gezielt einsetzen
Ein kurzer, steifer NC-Anbohrer kann eine definierte Ansatzgeometrie für den folgenden Spiral- oder VHM-Bohrer erzeugen. Er ist nicht mit einem Zentrierbohrer für die Bearbeitung zwischen Spitzen und nicht mit einer zylindrischen Pilotbohrung gleichzusetzen. Anbohrwinkel, Anbohrdurchmesser und Tiefe müssen zur Spitze des Folgebohrers passen, damit dieser nicht zuerst nur an den Schneidenecken belastet wird. Da auch der NC-Anbohrer auf der Schräge asymmetrisch eintritt, muss seine Eignung für die vorhandene Neigung ebenfalls geprüft werden.
Öffentliche Produktreferenz: Kennametal NC-Spot-Drills für Vorzentrieroperationen
Vorschub beim Eintritt gezielt anpassen
Für einige Bohrergeometrien sieht die Anwendungsempfehlung während des asymmetrischen Eintritts einen reduzierten Vorschub vor. Sobald der Schneidenumfang vollständig trägt, kann in das für Werkzeug, Werkstoff und Kühlschmierung freigegebene Bearbeitungsfenster gewechselt werden. Eine gleichzeitige pauschale Reduzierung von Drehzahl und Vorschub ist nicht allgemein gültig; eine zu geringe Spanungsdicke kann Reiben und Wärmeeintrag begünstigen. Schnittgeschwindigkeit und Vorschub sind deshalb getrennt nach der dokumentierten Anwendungsempfehlung festzulegen.
Bauteil mit einer geeigneten Vorrichtung ausrichten
Ein Umspannen oder Ausrichten darf die in der Zeichnung festgelegte Beziehung zwischen Bohrungsachse, Bauteilbezügen und ursprünglicher Oberfläche nicht verändern. Eine Winkelvorrichtung, ein schwenkbarer Tisch oder eine bauteilspezifische Aufnahme kann die Eintrittsfläche nur dann rechtwinklig zur Werkzeugachse ausrichten, wenn die dadurch erzeugte Bohrungsachse weiterhin der Zeichnung entspricht. Unabhängig von der Orientierung müssen Abstützung, Klemmkräfte, Kollisionsraum und erneute Bezugnahme nach dem Umspannen geprüft werden.
Wie wird der Bearbeitungsversuch vorbereitet?
- Zeichnung und Bezugssystem prüfen: Eintrittsfläche, Bohrungsachse, Durchmesser, Tiefe und Anforderungen an Lage, Maß, Form und Oberflächenbeschaffenheit festlegen.
- Vorbearbeitung entscheiden: Anbohrfläche, Anbohrung oder Pilotbohrung nur mit klarer Funktion und passender Folgegeometrie einplanen.
- Werkzeugsystem festlegen: kürzeste geeignete Ausführung, passende Aufnahme, Rundlaufprüfung und Kollisionskontrolle dokumentieren.
- Prozessabschnitte trennen: asymmetrischen Eintritt, vollständig umschlungenes Bohren und gegebenenfalls schrägen Austritt separat programmieren und beobachten.
- Schnittwerte aus der Anwendungsempfehlung des konkreten Werkzeugs ableiten; keine pauschale Prozentregel auf andere Geometrien oder Werkstoffe übertragen.
- Erstmuster fertigen, messen und Werkzeugzustand prüfen; Änderungen anschließend einzeln durchführen und dokumentieren.
Stoppkriterien
- Sichtbarer Schneidenausbruch oder rasch zunehmender einseitiger Verschleiß.
- Instabile Geräusche, deutliche Schwingungen oder Bauteilbewegung während des Eintritts.
- Zunehmende Lage- oder Achsabweichung gegenüber den festgelegten Prüfmerkmalen.
- Spanstau oder unterbrochene Kühlschmierstoffzufuhr bei einer dafür empfindlichen Bohrtiefe.
Zur Längenauswahl: 3xD, 5xD oder 8xD – wie wählt man die richtige Bohrerlänge?
Wie werden Bohrungslage, Verlauf und Schneidenzustand geprüft?
Eine zeichnungsgerechte Bohrung wird nach dem festgelegten Bezugssystem beurteilt. Prüfmittel und Umfang richten sich nach Toleranz, Bohrtiefe, Zugänglichkeit, Losgröße und Freigabeplan. Die folgenden Verfahren sind Beispiele, keine universelle Vorgabe.
| Zeichnungs- oder Prozessanforderung | Mögliche Prüfung | Zu dokumentieren |
|---|---|---|
| Bohrungsposition zum Bezugssystem | Koordinatenmessung oder freigegebene Lehre | Bezüge, Antaststrategie, Messergebnis und Messunsicherheit soweit gefordert. |
| Achsverlauf oder Geradheit über die Tiefe | Mehrpunktmessung, Scan, geeignete Innenmessung oder CT je nach Zugänglichkeit | Messtiefen, Auswerteverfahren und maximale Abweichung. |
| Bohrungsdurchmesser | Innenmessgerät, Luftmessung oder Koordinatenmessung mit für Maß und Toleranz freigegebener Strategie | Messstellen, Messtiefen, Temperaturzustand, Kalibrierbezug und Durchmesserergebnis. |
| Rundheit, Zylindrizität oder andere Formmerkmale | Formmessgerät oder validierte Mehrpunkt-, Scan- beziehungsweise Koordinatenmessstrategie | Gefordertes Formmerkmal, Filter und Auswertung, Messquerschnitte beziehungsweise Messtiefen und Ergebnis. Eine einfache Zweipunktmessung weist die vollständige Form nicht nach. |
| Eintrittskante und Oberflächenzustand | Visuelle Prüfung, Mikroskopie oder Rauheitsmessung wenn gefordert | Grat, Ausbruch, Rattermarken und definierte Annahmegrenze. |
| Schneiden- und Führungszustand | Reproduzierbare Werkzeugfotos oder Mikroskopie | Betroffene Schneidenseite, Verschleißbild, Anzahl bearbeiteter Bohrungen und Stoppgrund. |
Tritt die Abweichung bereits am Eintritt auf, werden zuerst Anbohrstrategie, Rundlauf des eingespannten Werkzeugs, Auskragung und Spannung geprüft. Nimmt sie erst mit der Tiefe zu, sind zusätzlich Werkzeuglänge, Führung, Spanabfuhr und Art der Kühlschmierstoffzufuhr zu untersuchen. Eine Eintrittskontrolle allein kann die Freigabe über die gesamte Bohrtiefe nicht ersetzen.
Häufige Fragen zum Bohren auf schrägen Flächen
Kann ein Standardbohrer direkt auf einer schrägen Fläche eingesetzt werden?
Nur innerhalb dokumentierter Einsatzbedingungen oder nach technischer Bewertung und Versuch. Eine geringe Neigung allein reicht nicht als Freigabe; Bohrtiefe, Werkstoff, Auskragung, Spannung und Prüfanforderung verändern die Entscheidung.
Muss der Vorschub am Eintritt reduziert werden?
Das kann für ein bestimmtes Werkzeug vorgesehen sein. Der Startwert muss aus dessen Anwendungsempfehlung stammen und am Bauteil bestätigt werden. Eine pauschale Reduzierung ohne Werkzeug- und Werkstoffbezug ist nicht übertragbar.
Reicht eine kleine angefräste Fläche aus?
Nur wenn sie die wirksame Eintrittszone der konkreten Bohrergeometrie abdeckt und rechtwinklig zur Bohrungsachse liegt. Restschräge, Konturverletzung und Werkzeugkollision müssen ausgeschlossen werden.
Welche Daten benötigt HC für die Bewertung?
Benötigt werden Zeichnung und Revision, Werkstoff und Zustand, Eintrittsgeometrie, Bohrungsdurchmesser und -tiefe, Anforderungen an Lage, Maß, Form und Oberfläche, Maschine, Aufnahme, Rundlauf, Aufspannung, Art der Kühlschmierstoffzufuhr, Losgröße, aktuelles Fehlerbild und vorgesehene Prüfmethoden.
Schrägen Bohrungseintritt mit HC bewerten
HC entwickelt auf Basis Ihrer Zeichnungs- und Prozessdaten eine kundenspezifische Werkzeug- und Prozesslösung für den schrägen Bohrungseintritt. Senden Sie Bauteilzeichnung und Revision, Eintrittsgeometrie, Werkstoff, Bohrungsmaße, Qualitätsanforderungen, Maschine, Aufnahme, Aufspannung und Art der Kühlschmierstoffzufuhr. Vorhandene Fotos von Eintritt, Spänen und Schneidenzustand unterstützen die technische Bewertung. Die konkrete Ausführung und das vereinbarte Einsatzfenster werden nach technischem Review und dokumentiertem Versuch freigegeben.
Auf Basis Ihrer Zeichnung und Prozessdaten prüfen wir, ob eine Standardausführung, eine vorbereitete Anbohrfläche oder ein Sonderwerkzeug für Ihre Anwendung infrage kommt.