Werkzeuglösungen für Aluminium-Batteriewannen mit Versteifungsrippen
HC stellt Werkzeugfamilien für Taschen zwischen Rippen, dünne Wände, Dicht- und Auflageflächen sowie Befestigungs- und Anschlussbohrungen zusammen. Für eine belastbare Auswahl werden Aluminiumlegierung, Bauweise, Wandstärke, Merkmal, Toleranz, Maschine, Aufspannung und Losgröße gemeinsam betrachtet.
Welche Werkzeuge passen zu Ihrer Batteriewanne?
Taschen und Bereiche zwischen Versteifungsrippen
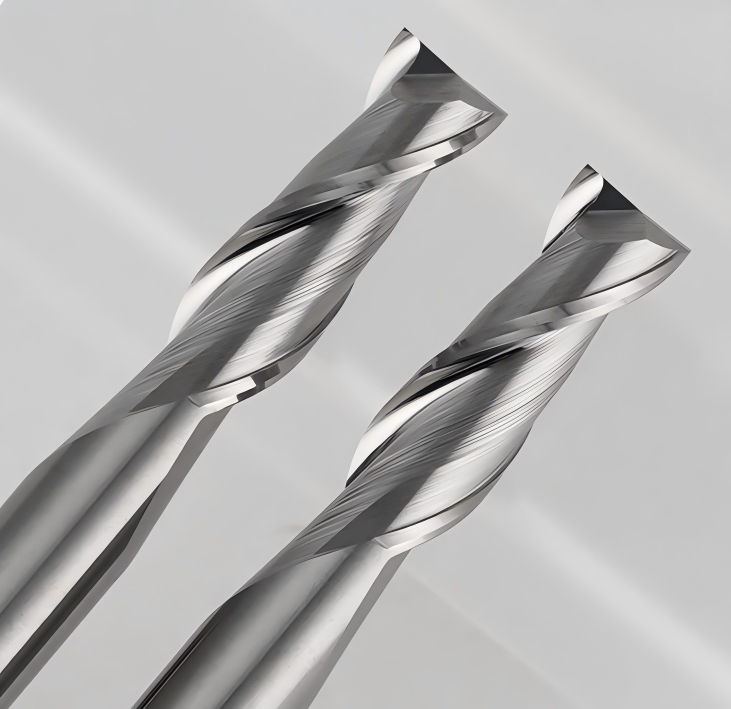
Werkzeugdurchmesser, nutzbare Schneidenlänge und Reichweite werden von Taschenbreite, Tiefe, Innenradius und Rippenabstand begrenzt. Ein VHM-Fräser für Aluminium ist ein Kandidat, nicht automatisch die fertige Auswahl.
Dichtflächen, Auflageflächen und Außenkonturen
Planfräser, PKD-Fräser oder geeignete Schaftfräser werden nach Flächenbreite, Ebenheit, Rauheit, Zugänglichkeit und Maschinenleistung verglichen.
Befestigungsbohrungen und präzise Anschlussbohrungen
VHM-Bohrer, Senker, Stufen- oder Kombinationswerkzeuge decken unterschiedliche Merkmale ab. Reiben kommt nur infrage, wenn Endmaß, Form oder Oberfläche es laut Zeichnung erfordern.
| Bearbeitungsaufgabe | Mögliche Werkzeuggruppe | Erforderliche Angaben |
|---|---|---|
| Taschen zwischen Versteifungsrippen | VHM-Schaftfräser für Aluminium | Taschenbreite, Tiefe, Innenradius, Aufmaß |
| Dünne Wände und Rippen schlichten | Geeignete Schlichtfräser | Wandstärke, Rippenhöhe, Toleranz, Spannung |
| Dicht- und Auflageflächen bearbeiten | Planfräser oder geeignete PKD-Fräser | Flächenbreite, Ebenheit, Rauheit, Maschinenleistung |
| Befestigungsbohrungen herstellen | VHM-Bohrer | Durchmesser, Tiefe, Ein- und Austrittssituation |
| Passungsbohrungen fertigbearbeiten | VHM- oder PKD-Reibahlen | Vorbohrung, Aufmaß, Toleranz, Oberflächenanforderung |
| Senkungen und Kanten bearbeiten | Senker, Fasenfräser oder Kombinationswerkzeuge | Winkel, Tiefe, Zugänglichkeit, Gratvorgabe |
Auswahlgrenze: Das sind Kandidaten für die Vorauswahl. Eine konkrete HC-Ausführung wird erst nach Prüfung der Bauteil- und Prozessdaten bestätigt.
Bauweise und Aluminiumlegierung bestimmen die Werkzeugauswahl
Gegossene Batteriewannen
Legierung, Gusszustand, Porosität, Gusshaut, Aufmaß und unterbrochener Schnitt beeinflussen Schneidengeometrie, Werkzeuggruppe und Prüfstrategie.
Konstruktionen aus Strangpressprofilen
Profilquerschnitt, Siliziumanteil, Zustand, Fügezonen und lange Späne sind gesondert zu bewerten. Große Spanräume, polierte Spannuten und eine sichere Abfuhr können wichtiger sein als ein allgemeiner Materialwert.
Geschweißte Baugruppen und wechselnde Eingriffsbedingungen
Schweißnähte, Härteunterschiede, Verzug und wechselnder Eingriff verändern Last und Maßhaltigkeit. Aufspannung und Bearbeitungsreihenfolge gehören deshalb in die Werkzeugentscheidung.
Langspanende Legierungen und Spanabfuhr
Bei niedrig-siliziumhaltigem Strangpressaluminium können sich lange Späne am Werkzeug oder in der Maschine sammeln. Deshalb werden Spanbildung, Spanraum, Kühlschmierstoffzufuhr, Werkzeugwechsel und gegebenenfalls zirkulares Fräsen statt Vollbohren pro Merkmal geprüft. Das ist keine pauschale Prozessvorgabe, sondern eine Alternative für konkrete Werkstoffe und Bohrungsaufgaben. Praxisbeispiel zu langspanenden Aluminiumwerkstoffen.
Taschen und Versteifungsrippen prozessgerecht fräsen
Schruppen zwischen Rippen und Stegen
Spanvolumen, Eingriffsbreite, Taschenöffnung und Abtransport müssen zur Nutenzahl und zum Spanraum passen. Ein Restaufmaß für stabile Schlichtbahnen wird bauteilbezogen festgelegt.
Dünne Wände und Rippen schlichten
Kurze Auskragung, abgestimmte Zustellung, stabile Unterstützung und eine geeignete Bearbeitungsfolge helfen, Rattern und elastisches Ausweichen zu begrenzen.
Werkzeugdurchmesser, Reichweite und Innenradien abstimmen
Der kleinste Innenradius begrenzt den Fräserdurchmesser; Taschentiefe und Störkonturen bestimmen Halslänge und Freistellung. Zusätzliche Reichweite wird nur vorgesehen, wenn die Zugänglichkeit sie erfordert.
Dichtflächen, Auflageflächen und Konturen bearbeiten
Planfräsen von Anschluss- und Auflageflächen
Werkzeugdurchmesser, Schneidenzahl, Planlauf, Überdeckung und Maschinenleistung werden mit Flächenbreite und Ebenheitsforderung abgeglichen.
Dichtflächen nach Zeichnungsvorgabe bearbeiten
Rauheit, Ebenheit, Bearbeitungsspuren und Dichtkonzept müssen zusammen bewertet werden. „So glatt wie möglich“ ist ohne Funktionsvorgabe kein belastbares Qualitätsziel.
Konturen, Übergänge und Kanten fertigstellen
Außenkontur, Ecken, Übergänge und Gratvorgabe bestimmen Schlichtfräser, Fasenwerkzeug und Bahnstrategie. Dünne Randbereiche benötigen eine angepasste Abstützung.
Befestigungs- und Anschlussbohrungen herstellen
Durchgangsbohrungen und unterbrochene Schnitte
Durchmesser, Tiefe, Eintrittsfläche, Austritt, Wandstärke und eventuelle Rippenkreuzungen beeinflussen Zentrierung, Grat und Spanabfuhr.
Senkungen und Stufenbohrungen
Senkwinkel, Stufendurchmesser, Tiefe und Flucht können mit separaten Werkzeugen oder nach technischer Prüfung mit einer Kombination bearbeitet werden.
Reiben bei definierten Passungsanforderungen
Eine Reibahle ist sinnvoll, wenn Vorbohrung, Aufmaß, Endtoleranz, Form und Oberfläche dies erfordern. Normale Befestigungsbohrungen werden nicht pauschal um einen Reibschritt erweitert.
VHM, PKD oder Wendeschneidplattenwerkzeuge?
VHM-Fräser für Taschen und kleinere Konturen
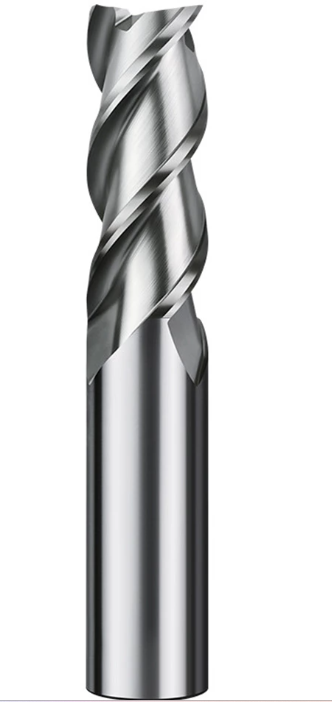
Vollhartmetall bietet Geometriefreiheit für kleinere Durchmesser und schwer zugängliche Merkmale. Schneidenzahl, Spanraum, Länge und Beschichtung werden für die Aufgabe bestätigt.
PKD-Werkzeuge für geeignete Serienanwendungen
PKD kann bei abrasiven Bedingungen, stabiler Serie und hoher Qualitätskonstanz wirtschaftlich sein. Entscheidend sind Standweg, Nacharbeit, Wechselzeit und Kosten pro Gutteil, nicht nur die nominelle Lebensdauer.
Wendeschneidplattenfräser für größere Bearbeitungsflächen
Für größere Flächen oder hohe Abtragsleistung werden Durchmesser, Plattengeometrie, Planlauf, Eingriff und Maschinenleistung geprüft. Zugänglichkeit und dünne Wände setzen Grenzen.
Konkrete Produktdaten: Aluminiumfräser auswählen, PKD-Fräser und Wendeschneidplattenfräser für Flächen.
Typische Bearbeitungsprobleme gezielt untersuchen
Rattermarken an dünnen Wänden und Rippen
Auskragung, Aufnahme, Aufspannung, Eingriff, Bahnfolge und lokale Steifigkeit prüfen.
Aufbauschneiden und unzureichende Spanabfuhr
Legierung/Zustand, Schneidkante, Spanraum, Kühlung, Vorschub und Spanbildung vergleichen.
Grate an Bohrungen und Bauteilkanten
Ein- und Austritt, Werkzeugzustand, Restwand, Vorschub und Stützbedingungen getrennt bewerten.
Maßabweichungen nach dem Ausspannen
Spannkräfte, Bearbeitungsfolge, Wärmeeintrag, Wandstärke und freie Bauteilgeometrie dokumentieren.
| Problem | Prüfpunkte | Anpassungsrichtung |
|---|---|---|
| Rattern an Rippen | Auskragung, Rundlauf, Unterstützung, Eingriff | Aufnahme/Aufspannung und Bahnstrategie testen |
| Spänenester | Legierung, Spanform, Spanraum, Kühlmittelfluss | Geometrie, Prozess oder Werkzeugkonzept neu bewerten |
| Grat am Bohrungsaustritt | Schneidkante, Austrittssituation, Restwand | Bohr-/Senkfolge und Geometrie prüfen |
| Verzug nach Entspannung | Spannplan, Aufmaßverteilung, Wärme, Reihenfolge | Prozessfolge und Zwischenmessung anpassen |
Werkzeug und Bearbeitungsprozess gemeinsam abstimmen
Spannung, Werkzeugaufnahme und Auskragung prüfen
Bauteilunterstützung, Spannpunkte, Schnittstelle, Rundlauf und minimale notwendige Auskragung bilden die Grundlage für einen stabilen Versuch.
Schnittdaten und Kühlung auf den Einsatz abstimmen
Drehzahl, Vorschub, Zustellung und Kühlmittel werden nur zusammen mit konkretem Werkzeug, Legierung, Eingriff und Maschine festgelegt; allgemeine Startwerte ersetzen keine Freigabe.
Bauteilqualität und Werkzeugstandzeit dokumentieren
Maß, Form, Oberfläche, Grat, Verzug, Verschleiß, Wechselzeit und Gutteile werden in definierten Intervallen erfasst.
Sonderwerkzeuge für schwer zugängliche Bearbeitungsstellen
Angepasste Reichweiten und Freistellungen
Halslänge, Freistellung, Schaft und Schneidenlänge können nach Störkontur und erforderlicher Tiefe ausgelegt werden.
Stufen- und Kombinationswerkzeuge
Mehrere Durchmesser, Senkungen oder definierte Übergänge lassen sich nach Machbarkeitsprüfung in einem Werkzeugkonzept zusammenfassen.
Werkzeugkonzept anhand Ihrer Zeichnung prüfen
HC prüft Zeichnung, Material, Maschine, Toleranz, Qualitätsziel und Losgröße. Musterumfang, Freigabemethode, Mindestmenge und Lieferziel werden projektbezogen bestätigt.
Sonderwerkzeug oder Standardwerkzeug: Entscheidung vorbereiten
Häufige Fragen zur Bearbeitung von Aluminium-Batteriewannen
Welcher Fräser eignet sich für Aluminium-Batteriewannen mit Versteifungsrippen?
Wie lassen sich Rattermarken an dünnen Rippen reduzieren?
Wann sind PKD-Werkzeuge für Batteriegehäuse sinnvoll?
Welche Werkzeugreichweite wird für tiefe Taschen benötigt?
Wann ist Reiben nach dem Bohren erforderlich?
Welche Angaben benötigt HC für eine Werkzeugempfehlung?
Werkzeuglösung für Ihre Aluminium-Batteriewanne anfragen
Je vollständiger die Prozessdaten, desto genauer kann HC Kandidaten und offene Prüfpunkte eingrenzen.
- Aluminiumlegierung und Zustand
- Bauteilbauweise
- Wandstärke und Rippenhöhe
- Bearbeitungsaufgabe
- Maße und Toleranzen
- Maschine und Werkzeugaufnahme
- Aufspannung und Kühlung
- aktuelles Fehlerbild
- Stückzahl und Lieferziel
- Kontaktdaten / Zeichnungsreferenz
Bitte nennen Sie Zeichnungsnummer und vorhandene Mess- oder Fehlerbilder in der Anfrage. Eine konkrete Ausführung und Schnittdaten werden erst nach technischer Prüfung bestätigt.
Werkzeugempfehlung anfragen
HC ordnet Taschen, Rippen, Flächen und Bohrungen geeigneten VHM-, PKD-, Wendeschneidplatten- oder Sonderwerkzeugfamilien zu.
Bearbeitungsaufgabe senden