
Bearbeitung eines Kreuztisches einer Gusseisen-Werkzeugmaschine
Lange Rutschen, T-Rinnen und Befestigungsmuster erfordern eine Strategie, die die Planheit nach jedem Spannungsabbau beobachtet.
Auswahlunterlagen und Kriterien
Der Tisch positioniert und führt eine mobile Ladung. Gleitflächen und Nuten müssen nach dem Lösen lange Zeit konstant bleiben.
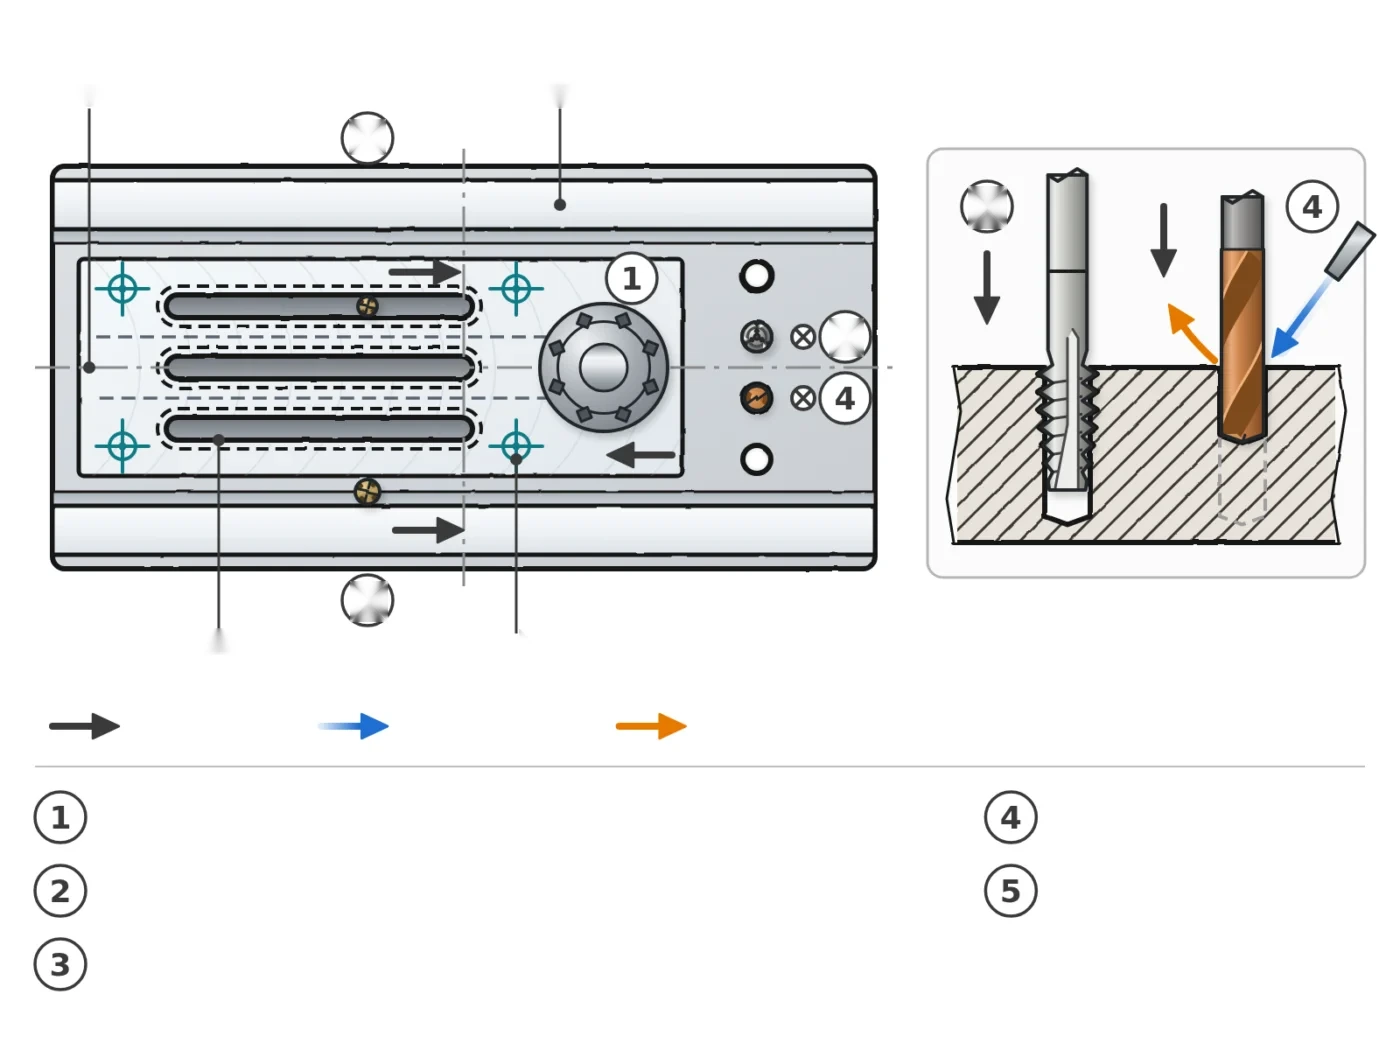
Merkmale, die die Bearbeitung antreiben
Große Länge
Schneidbereich, Flansch und Temperatur können eine messbare Steigung erzeugen.
T-flats
Breite, Hintergrund und Parallelität müssen mit den Dias verbunden werden.
Wiederholnetzwerk
Die Fixierlöcher werden von einem stabilen thermischen Ursprung aus gesteuert.
Risiken, die vor der Auswahl des Werkzeugs überprüft werden müssen
| Gebiet oder Einsatzgebiet | Möglicher Fehler | Zu berücksichtigende Variablen | Zu erhebende Beweise |
|---|---|---|---|
| Langes Auftauchen | mittig oder hohl | Bridage, heat, faux-rond, race | Höhen- und Temperaturabbildung |
| Regen | Variable Breite | Flexion, Späne, Verschleiß, Reichweite | Profil entlang der Nut |
| Mehrfachbohrungen | Kumulativer Fehler | Ursprung, Entschädigung, Matching | Karte der Positionen |
Produktfamilien zur Konfiguration
Sequenz einer großflächigen Tabelle
Je nach Rohöl und Messkapazität können Ruhezeiten oder Erholungszeiten erforderlich sein.
| Benchmark | Verarbeitungsbedarf | Produktfamilie | Auswahleinträge | Kontrollpunkt |
|---|---|---|---|---|
| 1 | Hochrechnung gegensätzlicher Pläne | Fräser | Länge, Haut, Brücken | Freies Flugzeug |
| 2 | Geradlinige Rillen erzeugen | Fräser mit flachem Ende | Breite, Tiefe, Hub | Rechtschaffenheit und Breite |
| 3 | Abschließen zugänglicher Profile | Langhalserdbeeren | Zugang, Reichweite, Steifigkeit | Vibration und Profil |
| 4 | Das Muster brechen | Bohrer für Monoblockkcarbid | Karte, Durchmesser, Tiefe | Wahre Position |
| 5 | Threads erstellen | Gewindebohrer-Maschine | Anzahl, Anzahl, Nachweis | Geschwindigkeit und Rückverfolgbarkeit |
Für diesen Teil spezifische Konfigurationskriterien
Thermische Messung
Definieren Sie die Referenztemperatur und -zeit vor der Messung einer langen Länge.
Reihenfolge der Rillen
Halten Sie genügend Steifigkeit, bis die Gleitflächen fertig sind.
Grenze der Vorauswahl
Alle Abschabungs-, Rektifikations- oder Objektträgerbehandlungen müssen in den gesamten Plan integriert werden; sie werden nicht durch diesen Bereich ersetzt.
Während der Produktvalidierung zu speichernde Daten
Plane Map
Punkte, Temperatur, Klemmzustand und Orientierung.
Regen
Breite, Tiefe, Parallelität und Zustand der Fonds.
Grund
Position der Löcher in Bezug auf die endgültigen Daten.
Technische Fragen
Warum freie Messung?
Der Flansch kann die Verformung maskieren, die bei der Montage auftreten wird.
Wie kann man thermische Fehler reduzieren?
Dokumentieren Sie Temperatur, Zyklusdauer und Abgleichzeit vor der Messung.
Können wir alle Rillen in einem Durchgang beenden?
Dies hängt vom verbleibenden Material, der Steifigkeit, dem Werkzeug und der erforderlichen Präzision ab.
Wie organisiert man viele Threads?
Nach Schrittgruppen, Tiefe und Art des Lochs mit Drehmomentverfolgung oder -erkennung.
Vorauswahl von HC-Produkten erhalten
Befestigen Sie die Ebene oder das Modell, das Material und seinen Zustand, Abmessungen, Plandiagramm, Rillen, Daten, Kontrolltemperatur, Maschine, Montage, Kühlung, Volumen und beobachteter Defekt.
Produktordner einreichenVerwandte Produkte und Materialseiten
Referenzangaben der HC-Entwicklungsabteilung.