
Maschinenspindel: vordere Bohrung, Lagerung und Steuerung
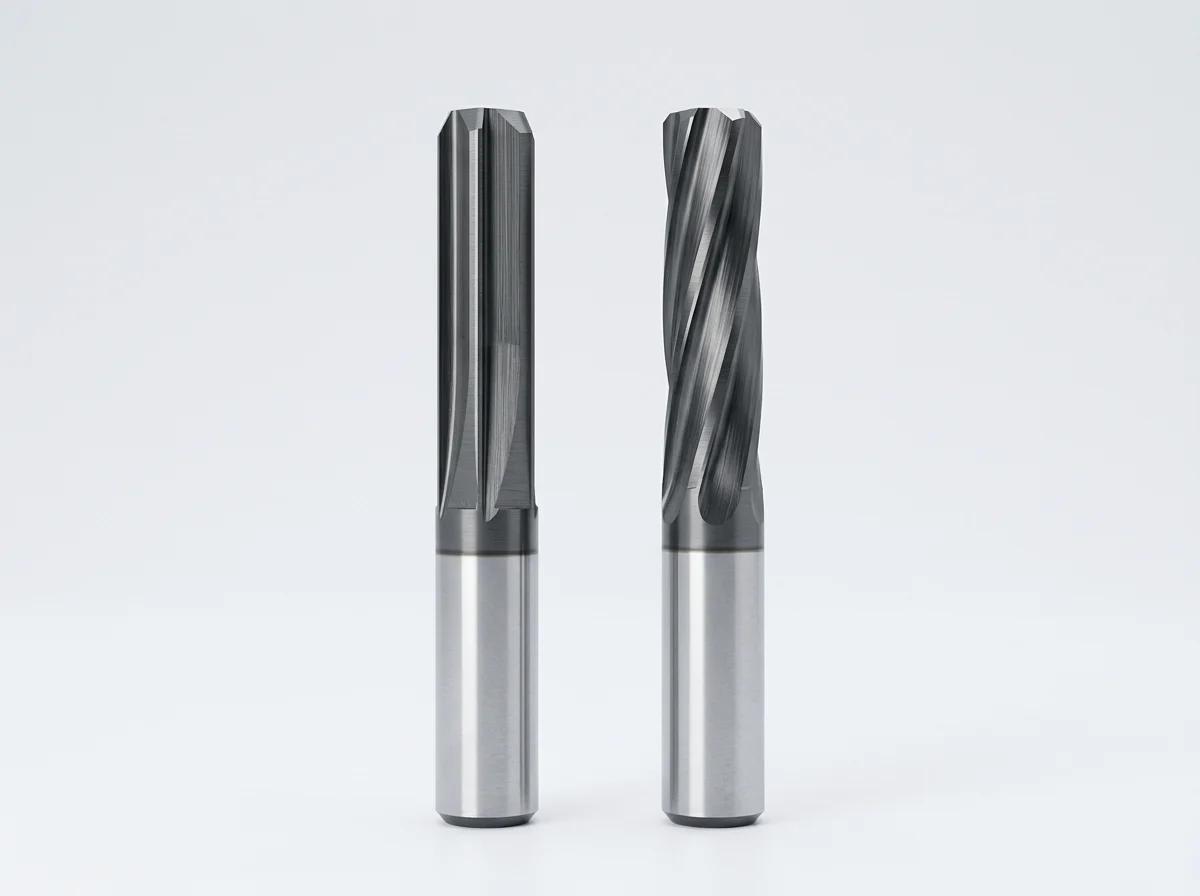
Ein Maschinenbohrer wird mit Loch, Material, Überdicke, Montage und Messmethode gewählt. Nominal Rating allein reicht nicht aus.
Die Antwort in Kürze
Ein Maschinenbohrer wird mit Loch, Material, Überdicke, Montage und Messmethode gewählt. Nominal Rating allein reicht nicht aus.
Kontrollpunkt: Die Referenz des Werkzeugs, die Parameter und das Ergebnis müssen mit dem tatsächlichen Material, der Maschine und der Montage validiert werden. HC veröffentlicht keine nicht verifizierte Performance.
Schritt für Schritt entscheiden
Geschehnisse, blind oder unterbrochen
Die Leistung der Späne, die zur Verfügung stehende Faselänge und der Lochgrund bestimmen die Nutzgeometrie. Melden Sie die Querrillen und -unterbrechungen, die dazu führen können, dass der Aufwand variiert.
Die Richtung der Gulas und die Kühlung müssen die tatsächliche mögliche Evakuierung unterstützen.
Bereiten Sie den Vordergrund vor
Das Vorloch muss eine gleichmäßige Dicke haben und eine Lage, Form und Oberfläche haben, die mit der Oberfläche vereinbar ist. Ein stark abgelenktes Loch wird nicht magisch behoben.
Messen Sie mehrere Punkte und überprüfen Sie die Stabilität des Bohrlochs, bevor Sie das Bohrloch aufladen.
Maschine, Werkzeughalter und Fauxrond
Steuere die Spindel, den Werkzeughalter, die Schnittstellenreinheit und die Überschreitung. Ein geeigneter Dorn oder Ausgleich kann je nach Ausrichtung relevant sein, ersetzt jedoch keine starre Lagerung.
Heben Sie den Fälscher unter Bedingungen nahe dem Schnitt.
Kühlung, Abmessungen und Inspektion
Die Kühlung sollte den Schneidbereich schmieren und die Späne evakuieren, ohne sie zu überlappen. Geben Sie Durchmesser, Tiefe, Toleranz, Rauheit, Farbton und Kontrollmittel an.
HC bestätigt dann die Werkzeugfamilie und die Startbedingungen, die an der Maschine validiert werden sollen.
Wann man einen Vollhartmetallbohrer wählt
Monoblockkcarbid ist für die wiederholte Produktion auf einer starren Maschine relevant, wenn Durchmesser, Oberfläche und Kantenhalterung eine stabile Lösung erfordern. Er ist weniger tolerant gegenüber Erschütterungen, Fälschungen und Fehlausrichtungen.
Bewerten Sie das Jahresvolumen, die Kontrollkosten und das Risiko eines nicht konformen Teils, nicht nur den Werkzeugpreis.
Führung, Anzahl der Lippen und spezielle Anpassung
Listen führen und kalibrieren; die Anzahl der Lippen wirkt sich auf den Rasierraum und das Schneidverhalten aus. Eine gemeinsame Abmessung kann unter die Norm fallen, während Führung, Länge oder Kombination von Durchmessern eine Anpassung erfordern können.
Befestigen Sie Plan, Material, Maschine, Kühlung, Volumen und Kontrolle.
Checkliste vor Auswahl oder Versuch
Ausstellung und Ergebnis
- Design und Feature-Funktion
- Material, Qualität und Zustand
- Abmessungen, Toleranzen und Oberfläche
- Produktionsmenge und -häufigkeit
Maschinen und Verfahren
- Maschine, Spindel, Werkzeughalter und Kunstrond
- Gießen, Filtrieren und Evakuieren
- Trajektorie, Engagement oder neue Kenntnisse und Schutzrechte
- Messmethode und Akzeptanzkriterien
Nützliche Seiten zum Weiterfahren
Häufig gestellte Fragen
Welche Daten sollten an HC gesendet werden?
Der Plan, das genaue Material, die Maschine, der Werkzeughalter, die Kühlung, das Volumen und die funktionalen Eigenschaften ermöglichen eine sinnvolle erste Überprüfung.
Sind Schnittwerte universell?
Nein. Sie hängen von Werkzeugreferenz, Material, Durchmesser, Engagement und Stabilität ab. Verwenden Sie die bestätigten Daten für das vorgeschlagene Werkzeug und validieren Sie sie dann auf der Maschine.
Wie kann man vermeiden, mehrere Ursachen auf einmal zu ändern?
Halten Sie ein Kontrollstück, notieren Sie die Messungen und ändern Sie eine einzelne Variable pro Test. Diese Disziplin macht die Diagnose praktikabel.
Lassen Sie Ihren Antrag von HC überprüfen
Senden Sie Plan-, Material- und Maschinenbedingungen. HC wird Ihnen die fehlenden Informationen und die zu bewertende Werkzeugfamilie mitteilen.
Hol dir ein Zitat